Entwachsung und Ausbrennen sind die Arbeitsschritte, die aus einem keramikbeschichteten Modell eine leere, hitzebeständige Gussform herstellen.
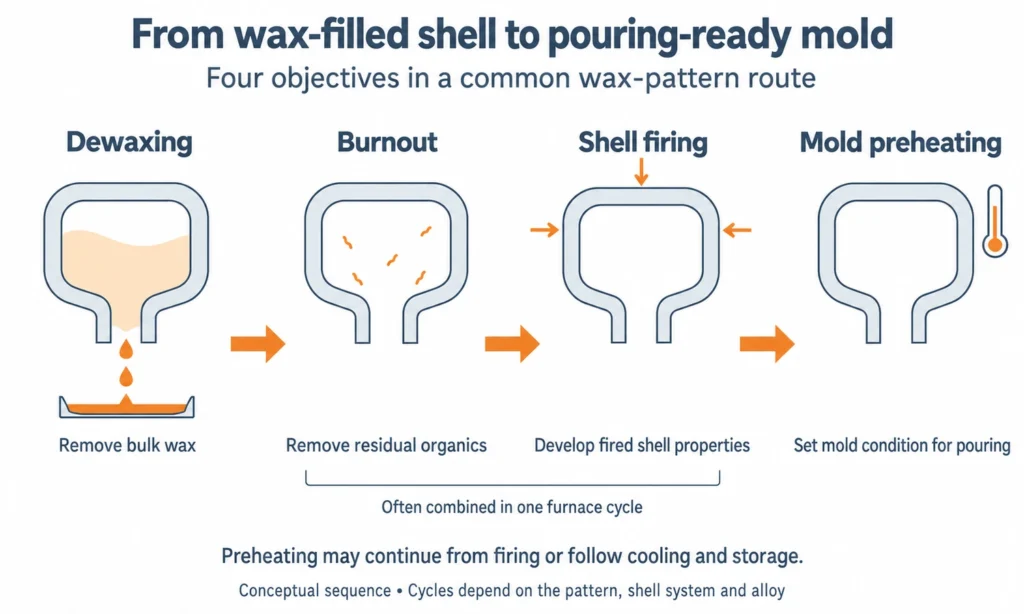
Sie werden oft zusammen betrachtet, aber sie erfüllen unterschiedliche Aufgaben. Durch das Entwachsen wird der Großteil des Opfermodells entfernt. Das Ausbrennen beseitigt verbliebenes Modellmaterial und organische Bestandteile, während der Schalenbrand die Keramikform für den Metallguss vorbereitet.
Die Unterscheidung ist wichtig, weil eine mangelhafte Modellentfernung zu Rissen in der Schale, Kohlenstoff- oder Wachsrückständen, Gasbildung beim Gießen und zur Entstehung eines fehlerhaften Gussteils führen kann.
Entwachsung vs. Burnout: Zweck und Prozessunterschied
Im industriellen Feinguss, Entwachsen Und Burnout Sie sind eng verwandt, sollten aber nicht als austauschbare Begriffe behandelt werden.
| Bühne | Hauptzweck | Was geschieht |
|---|---|---|
| Entwachsen | Entfernen Sie den größten Teil des Wachses oder des Opfermusters. | Das Wachs schmilzt und läuft aus der Keramikhülle ab. |
| Burnout | Entfernen Sie Wachsreste, Polymere und andere organische Materialien. | Das verbleibende Mustermaterial wird oxidiert oder thermisch zersetzt. |
| Granatenbeschuss | Die Keramikform thermisch konditionieren und verstärken | Keramisches Bindemittel und feuerfestes System entwickeln ihre Brenneigenschaften |
| Formvorwärmung | Bringen Sie die Schale in den erforderlichen Gießzustand. | Die Formtemperatur wird vor dem Eintritt des flüssigen Metalls angepasst. |
Die einzelnen Schritte können in getrennten Anlagen erfolgen oder sich innerhalb desselben thermischen Zyklus überlappen.

Der Entwachsungs- und Ausbrennleitfaden des Investment Casting Institute beschreibt ein gängiges industrielles Verfahren, bei dem ein Dampfautoklav den größten Teil des Wachses entfernt und in einem nachfolgenden Ofenzyklus die Rückstände verbrannt und die Schale ausgehärtet wird.
Dies unterscheidet sich vom bloßen Erhitzen eines Wachsbaums, bis nichts mehr sichtbar ist. Jeder Arbeitsschritt muss die Keramikhülle schützen und gleichzeitig einen sauberen Hohlraum für das geschmolzene Metall schaffen.
Welche Rolle Entwachsung und Ausbrennen beim Feinguss spielen
Vor dem Entwachsen war der Wachsbaum bereits mit mehreren Keramikschichten überzogen.
Der Ablauf ist in etwa wie folgt:
Wachsmodelle → Baummontage → Keramikschalenbau → Trocknen → Entwachsen → Ausbrennen / Schalenbrand → Formvorwärmen → Metallgießen
Unser umfassender Leitfaden zum Feingussverfahren deckt den gesamten Produktionsablauf ab. Leitfaden zum Feingussverfahren
Im Entwachsungsstadium weist die Form bereits die exakte Negativgeometrie auf, die für den Guss benötigt wird, der Hohlraum ist jedoch noch mit Wachs gefüllt.
Die erste Herausforderung besteht darin, das Wachs zu entfernen, ohne die Keramikform zu beschädigen.
Die zweite Herausforderung besteht darin, sicherzustellen, dass die verbleibende Schale sauber, trocken, thermisch stabil und in dem für den Guss geeigneten Zustand ist.
Entwachsung mittels Dampfautoklav
Ein Dampfautoklav ist eines der gebräuchlichsten industriellen Verfahren zur Entfernung von herkömmlichem Feingusswachs.
Das Gehäuse wird in einen Druckbehälter eingesetzt und rasch heißem, unter Druck stehendem Dampf ausgesetzt.
Ziel ist es nicht, das gesamte Wachsmodell langsam zu erwärmen.
Wachs dehnt sich beim Erhitzen stark aus und leitet Wärme relativ schlecht. Dehnt sich das gesamte Muster aus, bevor das Wachs entweichen kann, drückt es gegen die Keramikschale und kann diese beschädigen.
Die schnelle Dampferhitzung funktioniert anders.
Die Hitze erreicht die Grenzfläche zwischen Wachs und Hülle schnell und schmilzt zuerst die äußere Wachsschicht. Das flüssige Wachs kann sich dann von der Hülle lösen und durch das Anguss-System abfließen, wodurch Platz für die Ausdehnung des restlichen Musters entsteht.

Das Investment Casting Institute Atlas der Hüllendefekte identifiziert aus genau diesem Grund eine schnelle Wärmezufuhr als Schlüsselprinzip für die erfolgreiche Entwachsung im Autoklaven.ICI-Atlas der Gussfehler)
Die Entwachsung im Autoklaven hat auch einen praktischen Materialvorteil: Ein Großteil des entfernten Wachses bleibt wiederverwendbar und wird nicht vollständig verbrannt.
Das Wachs kann gesammelt, gereinigt, aufbereitet und wiederverwendet werden, sofern die Wachskontrollverfahren der Gießerei dies zulassen.
Blitzentwachsung
Beim Blitzentwachsungsverfahren wird das Muster entfernt, indem die Keramikschale in einen heißen Ofen gegeben wird, anstatt mit unter Druck stehendem Dampf.
Durch die plötzliche Hitze schmilzt und verbrennt das Mustermaterial, während die Keramikhülle an Ort und Stelle bleibt.
In einigen Gießereien ist das Brennen mit einer Stichflamme das primäre Entwachsungsverfahren. In anderen folgt es auf die Autoklavenentwachsung und dient hauptsächlich dazu, Wachsreste zu entfernen und den Brennvorgang einzuleiten.
ICI beschreibt beide Verfahren und stellt fest, dass viele Gießereien Autoklav- und Blitzbrandverfahren kombinieren.ICI-Entwachsungsleitfaden)
Die Stichflamme spielt eine wichtige Rolle, wenn sich das Opfermuster nicht wie gewöhnliches Gießereiwachs verhält.
Manche Polymerformen schmelzen und fließen nicht wie eingespritztes Wachs aus der Form. Stattdessen können sie in der Form erweichen, sich zersetzen oder verbrennen.
Dieser Unterschied wird bei additiv gefertigten Mustern besonders wichtig.
Ausbrennen, Schalenbrand und Formvorwärmen
Nach dem Entfernen der groben Formteile ist die Schale noch nicht unbedingt bereit für die Metallbearbeitung.
Geringe Mengen an Wachs, Füllstoffen, kohlenstoffhaltigen Rückständen, Feuchtigkeit und anderen organischen Materialien können in der Form zurückbleiben.
Durch Ausbrennen werden diese Rückstände entfernt.
Beim Schalenbrand wird gleichzeitig oder in einem damit verbundenen Ofenzyklus noch eine weitere Aufgabe erfüllt: Er bereitet die Keramikstruktur thermisch so vor, dass die Form den Kontakt mit geschmolzenem Metall überstehen kann.
Eine abgefeuerte Hülse benötigt ausreichende Festigkeit und thermische Stabilität, um der Handhabung, dem Gießen und dem schnellen Temperaturwechsel standzuhalten, der beim Eindringen des Metalls in den Hohlraum auftritt.
Durch das Vorheizen der Form wird dann die für den eigentlichen Guss erforderliche Temperatur erreicht.
Eine heiße Hülle hilft, zu verhindern, dass das erste in den Hohlraum eintretende Metall zu früh erstarrt, was insbesondere bei dünnen Querschnitten und langen Strömungswegen wichtig ist.
Das genaue Verhältnis zwischen Ausbrennen, Brennen und Vorwärmen variiert je nach Gießereisystem und Gießereilayout. Einige Prozesse kombinieren diese Schritte eng miteinander; andere kühlen, prüfen, reparieren oder lagern die Gießereikörper vor einem separaten Vorwärmzyklus.
Entscheidend ist, dass drei unterschiedliche Ergebnisse erzielt werden:
eine saubere Kavität + eine gebrannte Keramikform + die richtige Formtemperatur zum Gießen.
Wachsausdehnung und Rissbildung in der Keramikschale
Das Aufbrechen der Schale ist einer der Hauptgründe, warum beim Entwachsen eine Prozesskontrolle erforderlich ist.
Die Keramikhülle und das Wachsmuster reagieren sehr unterschiedlich auf Hitze.
Beim Erwärmen dehnt sich das Wachs aus, bevor es vollständig flüssig wird. Die umgebende Hülle hat deutlich weniger Spielraum zur Ausdehnung.
Wenn sich der Druck schneller aufbaut, als das Wachs schmelzen und entweichen kann, kann die Schale von innen reißen.
Dies kann später beim Casting als ein Flosse oder eine größere Fläche mit Metallüberschuss, weil die geschmolzene Legierung beim Gießen den Riss in der Schale ausfüllt.
Der ICI-Defektatlas stellt einen spezifischen Zusammenhang zwischen Schalenrissen und Metallüberschussdefekten und der Entwachsungsleistung her.ICI-Atlas der Gussfehler)
Der Zustand der Schale vor der Entwachsung ist ebenfalls wichtig.
Eine nicht ausreichend getrocknete Hülle kann anfälliger für Beschädigungen sein. Schnelle Dampfbildung durch Restfeuchtigkeit kann während der Wärmebehandlung zu Delamination oder Rissbildung beitragen.
Dies stellt eine direkte Verbindung zwischen dem Entwachsen und dem vorhergehenden Schalenbildungsschritt her. Ein guter Autoklavenzyklus kann eine schlecht gefertigte oder unvollständig getrocknete Keramikform nicht vollständig kompensieren.
Für den Teil dieser Beziehung, der den Bau von Hüllen umfasst, siehe unsere Leitfaden für Keramikschlicker im Feingussverfahren.
Eingespritztes Wachs vs. 3D-gedruckte Opferformen
Das Schnittmustermaterial beeinflusst die Entwachsungs- und Ausbrennstrategie.
Traditionelles Injektionswachs eignet sich gut für die Entwachsung im Dampfautoklaven, da es schnell genug erweicht und schmilzt, damit das Material aus der Keramikschale abfließen kann.
Gedruckte Opfermuster können sich unterschiedlich verhalten.
Einige Systeme verwenden tatsächlich gedrucktes Wachs oder wachsartiges Material. Andere verwenden PMMA, SLA-Harze oder andere Polymere, die so konzipiert sind, dass sie sich während der thermischen Verarbeitung auflösen.
Diese Materialien sollten nicht automatisch wie herkömmliches Wachs behandelt werden.
Ein ICI-Vergleich, vorgestellt auf der Technischen Konferenz 2024 verdeutlicht den Unterschied. In dieser Studie wurden eingespritzte und gedruckte Wachsmodelle durchlaufen Entwachsung im Autoklaven, gefolgt von Ausbrennen, Die getesteten SLA- und PMMA-Muster hingegen nutzten eine Entlüftung und gingen direkt zur Ausbrennphase über, anstatt den gleichen Autoklavenweg zu beschreiten.
Die Forschung von ICI hat auch Risse in der Schale dokumentiert, die durch die thermische Ausdehnung der gedruckten Muster während der Entwachsung im Autoklaven verursacht werden.ICI-Veröffentlichung über die Kräfte beim Drucken von Mustern während der Autoklavenentwachsung)
Die praktische Lehre ist einfach:
Der Prozess der Musterentfernung muss zum Mustermaterial passen.

Dies ist einer der Gründe, warum der Begriff 3D-gedrucktes Wachsmuster kann irreführend sein, wenn es sich bei dem bedruckten Material tatsächlich um ein Polymer handelt.
Unser Leitfaden für Wachsmuster erklärt den Unterschied zwischen eingespritztem Wachs und gedruckten Opfermustern genauer.
Mängel im Zusammenhang mit unvollständiger Entwachsung oder Ausbrennen
Eine unvollständige Modellentfernung kann die Gussqualität beeinträchtigen, selbst wenn die Keramikform intakt bleibt.
Restliches Wachs oder Polymermaterial kann sich zersetzen, wenn geschmolzenes Metall in die Hülle eindringt, wodurch Gase und Verbrennungsprodukte im Inneren des Hohlraums entstehen.
Der ICI-Gussfehleratlas listet Überschüssiges Wachs und Füllmaterial, die nach dem Entwachsen zurückbleiben als eine mögliche Ursache für gasbedingte Defekte und empfiehlt ein vollständiges Ausbrennen vor dem Vorheizen.ICI-Atlas der Gussfehler)
Kohlenstoffrückstände können auch die Formoberfläche verunreinigen oder mit der Legierung reagieren.
Bei gedruckten Mustern kann Asche zu einem weiteren Problem werden, da manche Polymere mehr feste Rückstände hinterlassen als herkömmliches Wachs.
Diese Defekte dürfen nicht mit Schrumpfungsporosität verwechselt werden.
Die Schwindung entsteht, weil das erstarrende Metall nicht genügend flüssiges Zufuhrmetall aufnehmen kann. Die Gasbildung durch Formrückstände beruht auf einem völlig anderen Mechanismus.
Diese Unterscheidung wird in unserem ausführlicher behandelt. Leitfaden zu Fehlern beim Feinguss.
Wachsrückgewinnung nach der Entwachsung
Ein Vorteil der Entwachsung im Dampfautoklaven besteht darin, dass ein Großteil des Modellmaterials als wiederverwertbares Wachs und nicht als Verbrennungsprodukte aus der Form austritt.
ICI weist darauf hin, dass durch Autoklavieren entferntes Wachs aufbereitet und wiederverwendet werden kann.ICI-Entwachsungsleitfaden)
Wiederverwendung erfordert weiterhin Kontrolle.
Das gewonnene Wachs kann Keramikpartikel, Feuchtigkeit, Montagewachs, Schmutz oder andere Verunreinigungen enthalten. Seine Eigenschaften können sich nach wiederholter thermischer Behandlung auch von denen des ursprünglichen Modellwachses unterscheiden.
Gießereien trennen, filtern, konditionieren oder mischen daher das zurückgewonnene Material gemäß ihrem eigenen qualifizierten Wachsmanagementsystem.
Eine Gießerei kann recyceltes Wachs in Angusskanälen, Anschnitten oder anderen, weniger maßempfindlichen Anwendungen verwenden, anstatt das gesamte zurückgewonnene Material automatisch in kritische Produktionsformen zurückzuführen.
Die allgemeinere Unterscheidung zwischen Musterwachs, Läuferwachs und gedruckten Opfermustern wird in unserem Artikel behandelt. Leitfaden für Feingusswachs.
Prozesssteuerung während des Entwachsens und Ausbrennens
Die wichtigsten Prozessvariablen sind nicht ein einheitlicher Autoklavendruck oder eine einheitliche Ausbrenntemperatur.
Es handelt sich um die Bedingungen, die darüber entscheiden, ob die Schale in einem sauberen und unbeschädigten Zustand zum Gießen gelangt.
| Prozessbereich | Was die Gießerei kontrollieren muss |
|---|---|
| Zustand der Schale vor dem Entwachsen | Trocknungsabschluss, Schalenfestigkeit, sichtbare Schäden |
| Wärmezufuhr zum Entwachsen | Schnelle genug Musterfreigabe, um die innere Ausdehnungsspannung zu begrenzen |
| Wachsablauf | Freie Wege für geschmolzenes Material, um die Hülle zu verlassen |
| Autoklavenentlastung | Kontrollierte Druckentlastung, um eine Beschädigung der Hülle zu vermeiden |
| Burnout-Vollständigkeit | Entfernung von Wachsresten, Polymeren, Füllstoffen und kohlenstoffhaltigem Material |
| Granatenbeschuss | Qualifizierter Temperaturzyklus für das Keramiksystem |
| Schnittmaterial | Kompatibilität mit Autoklav, Blitzfeuer oder anderen zugelassenen Entfernungsmethoden |
| Vorheizzustand | Geeignete Formtemperatur für die Legierung und die Gussgeometrie |
Der genaue Zyklus gehört zum qualifizierten Hülsen- und Mustersystem.
Das Kopieren des Autoklavdrucks, der Ofentemperatur oder der Haltezeit einer anderen Gießerei ohne Berücksichtigung des Wachses, der Schalenpermeabilität, der Geometrie, des Ofendesigns und der Legierung führt nicht zum gleichen Prozess.
Aus diesem Grund behandelt ICI Entwachsung, Ausbrennen und Gießen als separate Prozesskontrollbereiche.ICI-Entwachsungsleitfaden)
In unserem hauseigener Feinguss-Workflow mit Kieselsol Bei YTD liegen das Entwachsen und das Brennen der Keramikschale zwischen dem Aufbau der Keramikschale und dem Schmelzen/Gießen. Wir betrachten sie als Teil des gesamten Formvorbereitungsprozesses und nicht als isolierten Wachsentfernungsschritt.
Was Käufer angeben müssen
Die meisten Abnehmer von Gussteilen müssen weder den Autoklavendruck noch die Ausbrenntemperatur oder die Ofenrezeptur angeben.
Das sind Gießereiprozesskontrollen, es sei denn, das Teil unterliegt einer qualifizierten Kundenspezifikation, die diese explizit definiert.
Die Zeichnungs- und Beschaffungsanforderungen sind in der Regel besser auf das Ergebnis ausgerichtet:
die richtige Legierung, die Maßvorgaben, der Oberflächenzustand, die Anforderungen an die innere Qualität, die Wärmebehandlung, die Inspektion und alle besonderen Reinheits- oder Zertifizierungsanforderungen.
Bei Projekten, die gedruckte Opferformen verwenden, sollte man sich außerdem vergewissern, dass die Gießerei über ein geeignetes Verfahren zum Entfernen des jeweiligen Formenmaterials verfügt.
Der Käufer benötigt eine saubere, unbeschädigte, produktionsfertige Keramikform.
Wie die Gießerei dies erreicht, sollte aus einem kontrollierten Prozess und nicht aus einem von einem anderen Gussstück kopierten Wärmerezept hervorgehen.
Schlussbetrachtung
Entwachsen und Ausbrennen sind separate Arbeitsschritte bei der Vorbereitung einer Feingussform für flüssiges Metall.
Durch das Entwachsen wird das grobe Modell entfernt, während die Keramikschale geschützt wird. Das Ausbrennen entfernt Materialreste, und das Brennen der Schale bereitet die Form auf die thermische Belastung beim Gießen vor. Die richtige Vorgehensweise hängt vom Schalensystem und dem Modellmaterial ab – insbesondere, wenn 3D-gedruckte Opfermodelle herkömmliches Wachs ersetzen.
Eine gute Kontrolle in dieser Phase hinterlässt eines: einen sauberen, intakten Keramikhohlraum, der bereit ist, zum Gussteil zu werden.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Entwachsen und Ausbrennen?
Durch das Entwachsen wird der Großteil des Opferwachsmodells entfernt. Das Ausbrennen entfernt Wachsreste, Polymere, Füllstoffe und andere organische Materialien, die nach dem Entwachsen in der Keramikschale verblieben sind.
Warum wird ein Autoklav zum Entwachsen von Feinguss verwendet?
Unter Druck stehender Dampf überträgt die Wärme rasch auf die Grenzfläche zwischen Wachs und Keramikschale. Dadurch schmilzt das Oberflächenwachs und kann abfließen, bevor sich das verbleibende Muster so weit ausdehnt, dass es zu hohen Druck auf die Keramikschale ausübt.
Ist Burnout dasselbe wie Granatenfeuer?
Sie treten oft im selben Ofenzyklus auf, verfolgen aber unterschiedliche Ziele. Beim Ausbrennen werden Reste des Formmaterials entfernt; beim Schalenbrand wird die Keramikform thermisch konditioniert.
Warum kann das Entwachsen eine Keramikschale beschädigen?
Wachs dehnt sich beim Erhitzen aus. Erfolgt diese Ausdehnung schneller, als das Wachs schmelzen und entweichen kann, kann der Innendruck die umgebende Keramikschale zum Bersten bringen.
Wird für 3D-gedruckte Muster das gleiche Entwachsungsverfahren wie für Wachs verwendet?
Nicht immer. Gedrucktes Wachs kann mitunter konventionell entfernt werden, während SLA-, PMMA- und andere Polymerstrukturen unter Umständen eine Entlüftung oder ein direktes Ausbrennen im Ofen erfordern. Das Entfernungsverfahren muss auf das jeweilige Strukturmaterial abgestimmt sein.
Kann das beim Entwachsen entfernte Wachs wiederverwendet werden?
Ja. Dampfautoklaviertes Wachs kann oft gesammelt und wiederaufbereitet werden, wobei die Wiederverwendung von der Verunreinigung, den Wachseigenschaften und dem qualifizierten Wachsmanagementsystem der Gießerei abhängt.