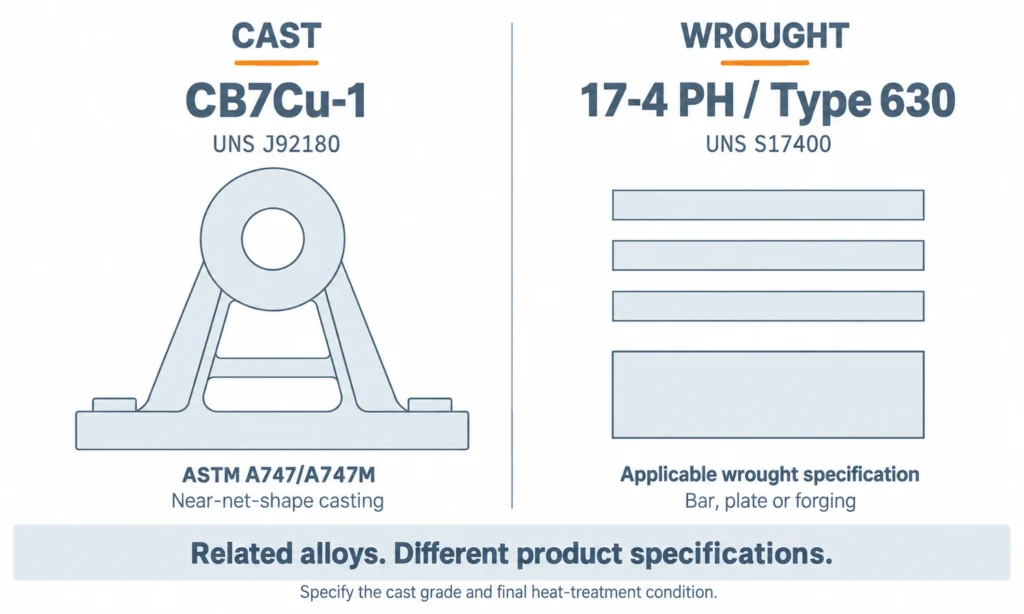
17-4 PH ist eines der bekanntesten hochfeste Edelstähle, Feinguss sollte jedoch nicht einfach durch Kopieren eines gewalzten Stabes oder einer Platte aus 17-4 PH spezifiziert werden.
Für Gussteile ist die relevante ASTM-Güteklasse CB7Cu-1, UNS J92180, gemäß ASTM A747/A747M. Ihre chemische Zusammensetzung ist eng mit der von gewalztem 17-4 PH verwandt, jedoch unterscheiden sich die Gussspezifikation, die Wärmebehandlung, das Mikrogefüge und die Anforderungen an die mechanischen Eigenschaften.
Bei dieser Legierung ist der Wärmebehandlungszustand genauso wichtig wie die Legierungsbezeichnung.
CB7Cu-1 und 17-4 PH: Welche Beziehung besteht zwischen ihnen?
17-4 PH ist die gängige Bezeichnung für Schmiedeeisen vom Typ 630 / UNS S17400.
CB7Cu-1 ist die entsprechende ausscheidungshärtende Edelstahlgusssorte. ASTM A747/A747M-23 definiert:
- CB7Cu-1
- UNS J92180
- Typ 17-4
gemäß der Spezifikation für ausscheidungshärtende Edelstahlgussteile. ASTM A747/A747M-23
Die Beziehung ist eng, aber die Namen sollten nicht als austauschbare Bezeichnungen betrachtet werden.
Die Steel Founders' Society of America (SFSA) führt gewalztes 17-4 PH als entsprechende Legierung für CB7Cu-1 auf, weist jedoch ausdrücklich darauf hin, dass die Zusammensetzungsbereiche von Guss- und Walzprodukten nicht identisch sind und Käufer bei der Identifizierung von Gussteilen die Legierungsbezeichnung für Gussteile verwenden sollten. (SFSA-Daten zu korrosionsbeständigem Stahlguss)
Eine Zeichnung für einen Feinguss sollte daher besser wie folgt spezifiziert werden:
ASTM A747/A747M, Güteklasse CB7Cu-1, erforderlicher Wärmebehandlungszustand
eher als einfach:
Edelstahl 17-4 PH
Dies ist dasselbe Prinzip, das wir in unserem ausführlicheren Beitrag diskutieren. Führung aus EdelstahlgussGuss- und Schmiedelegierungen können miteinander verwandt sein, ohne identische Spezifikationen zu haben.
Chemische Zusammensetzung von CB7Cu-1
ASTM A747/A747M-23 definiert CB7Cu-1 als eine ausscheidungshärtende Edelstahlgusslegierung aus Eisen, Chrom, Nickel und Kupfer.
Die derzeitigen Zusammensetzungsgrenzen umfassen:
| Element | ASTM A747 CB7Cu-1 |
|---|---|
| Kohlenstoff | 0,07% max |
| Mangan | 0,70% max |
| Silizium | 1,00% max |
| Phosphor | 0,035% max |
| Schwefel | 0,030% max |
| Chrom | 15.50–17.70% |
| Nickel | 3.60–4.60% |
| Kupfer | 2.50–3.20% |
| Niob / Columbium | 0,15–0,35%* |
| Stickstoff | 0,05% max, wenn angegeben |
*ASTM A747 enthält einen speziellen Hinweis für H900 bezüglich des Mindestgehalts an Niob. ASTM A747/A747M-23
Chrom bildet die korrosionsbeständige Basis. Nickel unterstützt das erforderliche Phasengleichgewicht und das Umwandlungsverhalten, während Kupfer eine zentrale Rolle bei der Ausscheidungshärtung spielt.
Die chemische Zusammensetzung wird bei Gussprodukten bewusst kontrolliert, daher sollten die Grenzwerte für die chemische Zusammensetzung nicht automatisch durch die Grenzwerte einer S17400-Spezifikation für gewalzte Produkte ersetzt werden.
Warum CB7Cu-1 durch Ausfällung gehärtet ist
CB7Cu-1 erreicht seine endgültige Festigkeit durch Ausscheidungshärtung und nicht durch das für viele legierte Stähle übliche Härte- und Anlassverfahren.
Die allgemeine Abfolge ist:
Gießen → Lösungsglühen → Abkühlen → Ausscheidungsaltern
Nach der Lösungsglühung befindet sich das Material in einem Zustand, in dem es sich noch relativ gut bearbeiten lässt.
Eine anschließende Alterungsbehandlung bei niedrigerer Temperatur führt zur endgültigen Festigkeit und Härte.
ASTM A747/A747M-23 stellt ausdrücklich fest, dass Gussteile im lösungsgeglühten Zustand bearbeitet und anschließend durch Ausscheidungshärtung auf die gewünschten Endeigenschaften gebracht werden können, wobei im Vergleich zu intensiveren Härtungsverfahren ein relativ geringes Risiko von Rissen oder Verformungen besteht.
Diese Sequenz ist einer der Gründe, warum CB7Cu-1 gut funktioniert für Präzisions-Feinguss die noch eine CNC-Bearbeitung erfordern.
Wärmebehandlungsbedingungen für CB7Cu-1
ASTM A747/A747M-23 definiert mehrere Ausscheidungshärtungsbedingungen.
| Zustand | Alterungstemperatur | Mindestzeit | Kühlung |
|---|---|---|---|
| H900 | 900°F / 480°C | 1,5 Stunden | Luftkühlung |
| H925 | 925°F / 495°C | 1,5 Stunden | Luftkühlung |
| H1025 | 1025°F / 550°C | 4 Stunden | Luftkühlung |
| H1075 | 1075°F / 580°C | 4 Stunden | Luftkühlung |
| H1100 | 1100°F / 595°C | 4 Stunden | Luftkühlung |
| H1150 | 1150°F / 620°C | 4 Stunden | Luftkühlung |
Die Norm umfasst auch die Doppelalterungsverfahren H1150M und H1150 für spezifische Anwendungen. ASTM A747/A747M-23
Die Zahl nach dem H bezieht sich daher auf die Alterungstemperatur in Grad Fahrenheit.
Es handelt sich nicht einfach um eine Härteklasse.
Durch die Änderung der Alterungstemperatur ändert sich die Mikrostruktur und damit das Gleichgewicht zwischen Festigkeit, Härte, Dehnung, Zähigkeit und Spannungskorrosionsverhalten.
Mechanische Eigenschaften von CB7Cu-1 nach Wärmebehandlung
Die Wärmebehandlung führt zu einer großen Veränderung der mechanischen Eigenschaften.
ASTM A747/A747M-23 gibt die folgenden Mindestwerte vor, wenn die entsprechenden ergänzenden Anforderungen an die mechanischen Eigenschaften spezifiziert sind:
| Zustand | Mindestzugfestigkeit | Mindeststreckgrenze | Mindestdehnung | Härteanforderung |
|---|---|---|---|---|
| H900 | 1170 MPa / 170 ksi | 1000 MPa / 145 ksi | 5% | 375 HBW / 40 HRC |
| H925 | 1205 MPa / 175 ksi | 1035 MPa / 150 ksi | 5% | 375 HBW / 40 HRC |
| H1025 | 1035 MPa / 150 ksi | 965 MPa / 140 ksi | 9% | 311 HBW / 33 HRC |
| H1075 | 1000 MPa / 145 ksi | 795 MPa / 115 ksi | 9% | 277 HBW / 29 HRC |
| H1100 | 930 MPa / 135 ksi | 760 MPa / 110 ksi | 9% | 269 HBW / 28 HRC |
| H1150 | 860 MPa / 125 ksi | 670 MPa / 97 ksi | 10% | 269 HBW / 28 HRC |
ASTM A747/A747M-23
Der allgemeine Trend ist eindeutig.
Niedrigere Aushärtungstemperaturen führen zu höchster Festigkeit und Härte.
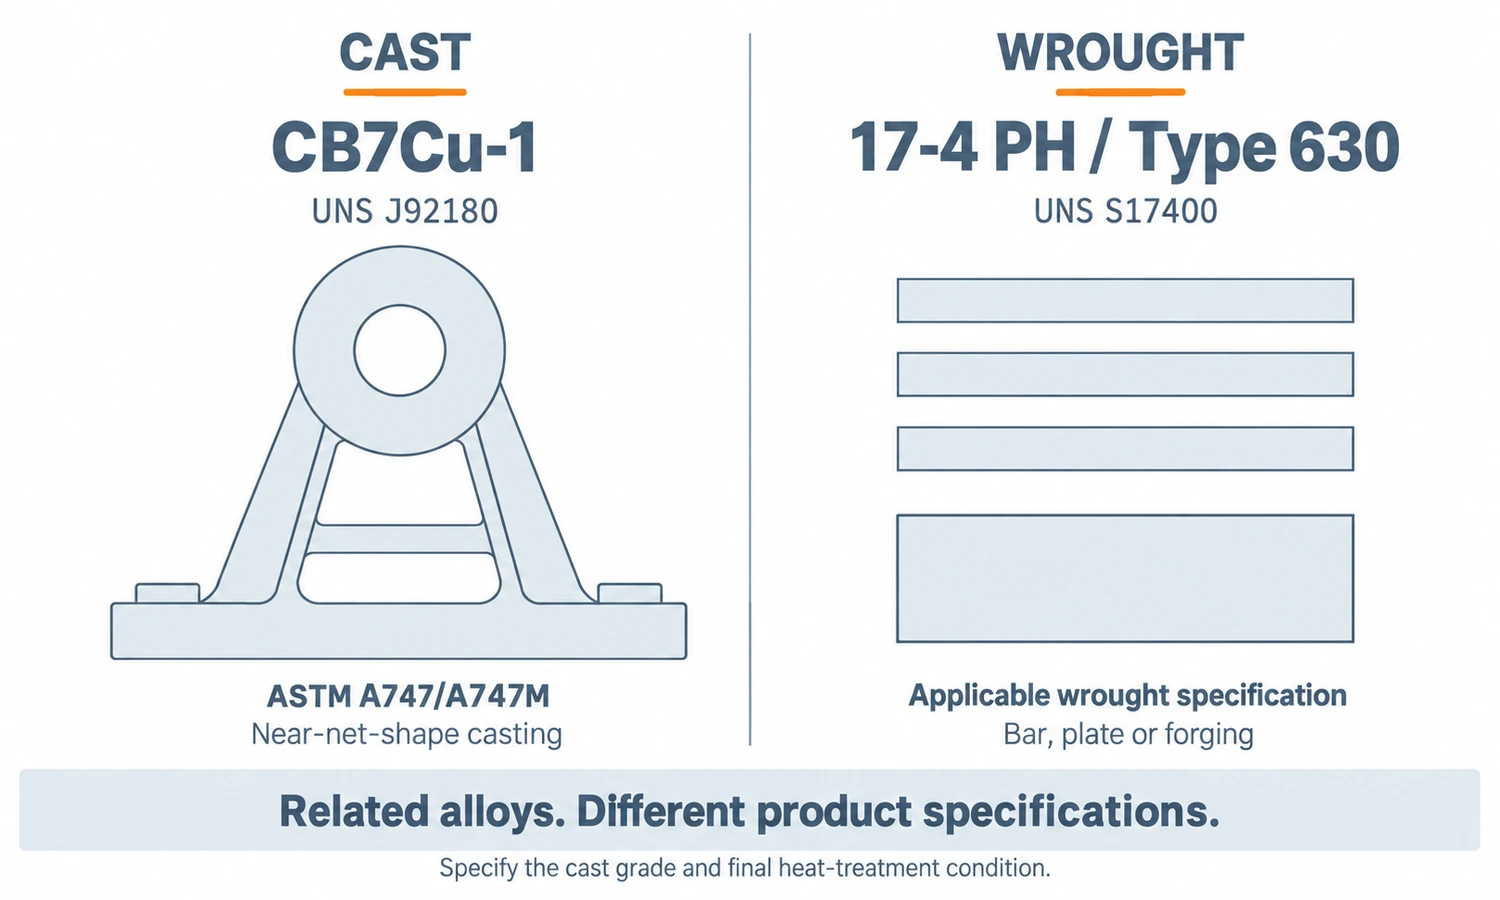
Höhere Aushärtungstemperaturen verringern die Festigkeit, verbessern aber die Duktilität und führen im Allgemeinen zu einer höheren Zähigkeit der Legierung.
H925 weist im Vergleich zu H900 eine etwas höhere Festigkeit gemäß den ASTM-Mindestwerten auf, daher ist der Zusammenhang bei den niedrigsten Aushärtungstemperaturen nicht vollkommen linear. Der übergeordnete technische Zielkonflikt bleibt jedoch der zwischen Festigkeit und Duktilität bzw. Zähigkeit.
H900 vs. H1025 vs. H1150
Drei Bedingungen veranschaulichen die Auswahllogik besonders gut.
H900: Hohe Festigkeit und Härte
H900 bietet eine sehr hohe Festigkeit und Härte.
Die ASTM-Mindestanforderungen sind 1170 MPa Zugfestigkeit, 1000 MPa Streckgrenze und 40 HRC, bei einer Mindestdehnung von nur 5%.
Diese Bedingung ist dann sinnvoll, wenn maximale Festigkeit, Härte oder Verschleißfestigkeit wichtiger sind als Schlagzähigkeit oder hohe Duktilität.
Es sollte nicht automatisch ausgewählt werden, nur weil es die höchste Härte erzeugt.
H1025: Hohe Festigkeit bei gleichzeitig erhöhter Duktilität
H1025 senkt die Härte auf mindestens etwa 33 HRC und erhöht gleichzeitig die Mindestdehnung auf 9%.
Die Streckgrenze bleibt mit 965 MPa hoch.
Für viele mechanische Bauteile bietet dies eine ausgewogenere Kombination aus Festigkeit und Duktilität als H900.
H1150: Geringere Festigkeit, höhere Duktilität
H1150 reduziert die ASTM-Mindestzugfestigkeit auf 860 MPa und die Streckgrenze auf 670 MPa, während die Mindestdehnung auf 10% ansteigt.
Die Steel Founders' Society of America (SFSA) berichtet ebenfalls von deutlich höheren repräsentativen Charpy-Kerbschlagzähigkeitswerten bei steigender Alterungstemperatur von H900 auf H1150. (SFSA CB7Cu-Legierungsdaten)
H1150 ist daher dann relevant, wenn Zähigkeit, geringere Härte oder Beständigkeit gegenüber bestimmten Spannungskorrosionsbedingungen wichtiger sind als maximale Festigkeit.
Die Anwendung sollte den Zustand ermitteln.
Die Lösungsbehandlung ist nicht der endgültige Servicezustand
Ein wichtiger Punkt in ASTM A747/A747M-23 wird leicht übersehen:
CB7Cu-1 ist nicht dafür vorgesehen, im lösungsgeglühten Zustand als normaler Endbetriebszustand verwendet zu werden.
Die Lösungsglühung bereitet das Mikrogefüge für die spätere Ausscheidungshärtung vor.
Nach der aktuellen ASTM-Norm können Gussteile, sofern dies für die Fertigung erforderlich ist, im lösungsgeglühten Zustand bestellt werden. Der endgültige Ausscheidungshärtungszustand muss jedoch noch für die angestrebte Materialleistung definiert werden.
Dies erzeugt eine Zeichnungsnotiz wie diese:
CB7Cu-1
Für viele Projekte unvollständig.
Eine wesentlich sinnvollere Anforderung ist:
ASTM A747/A747M CB7Cu-1, H1025
oder eine andere bestimmte Alterserkrankung.
Die Güteklasse gibt der Gießerei vor, welche Legierung gegossen werden soll.
Die Zustandsangabe teilt der Gießerei mit, welchen Endzustand das Bauteil haben muss.
Bearbeitung vor der endgültigen Alterung
CB7Cu-1 ist besonders nützlich, wenn ein komplexes Gussteil auch präzisionsbearbeitete Merkmale erfordert.
Die Legierung kann nach der Lösungsglühung, aber vor der endgültigen Ausscheidungshärtung, bearbeitet werden.
Dies kann beispielsweise folgende Merkmale umfassen:
- Präzisionsbohrungen;
- Dichtflächen;
- Lagersitze;
- Fäden;
- Montageflächen.
Die abschließende Aushärtungsbehandlung erfolgt bei einer wesentlich niedrigeren Temperatur als die ursprüngliche Lösungsglühung, wodurch das Risiko starker Maßabweichungen nach der Bearbeitung verringert wird.
ASTM A747 hebt diese Fertigungssequenz ausdrücklich als Vorteil von ausscheidungshärtbaren Edelstahlgussteilen hervor.

Zum Zeitpunkt YTD werden sowohl die Wärmebehandlung als auch CNC-Bearbeitung sind Teil unseres hauseigenen Feinguss-Workflows. Bei CB7Cu-1-Projekten kann die Bearbeitungsreihenfolge daher zusammen mit der erforderlichen abschließenden Wärmebehandlung geplant werden, anstatt Gießen und Bearbeiten als separate Arbeitsgänge zu behandeln.
Unser Leitfaden für die Bearbeitungszugabe beim Feinguss erläutert, wie die Rohgussgeometrie und das Bearbeitungsmaterial für diese Art von Fertigbauteil geplant werden.
Korrosionsbeständigkeit von CB7Cu-1
CB7Cu-1 vereint hohe mechanische Festigkeit mit nützlicher Korrosionsbeständigkeit von Edelstahl.
Die SFSA-Legierungsdaten beschreiben CB7Cu als korrosionsbeständig zwischen den nicht härtbaren austenitischen CF-Gusslegierungen und den härtbaren martensitischen CA-Legierungen. Es weist Beständigkeit gegen atmosphärische Korrosion und verschiedene wässrige Umgebungen auf. SFSA-Legierungsdaten CB7Cu
Dieses Gleichgewicht ist wichtig.
CB7Cu-1 wird üblicherweise gewählt, weil das Bauteil eine viel höhere Festigkeit als ein herkömmlicher gegossener Edelstahl der 300er-Serie benötigt, gleichzeitig aber eine ausreichende Korrosionsbeständigkeit aufweisen muss.
Es sollte nicht automatisch CF8M oder eine Duplex-Sorte in aggressiven Chlorid- oder Chemikalienumgebungen ersetzen.
Die Korrosionsumgebung bleibt ein gesondertes Kriterium für die Materialauswahl.
Unser Leitfaden für gegossenen Edelstahl vergleicht die Familien der ausscheidungshärtenden, austenitischen, martensitischen und Duplex-Edelstähle detaillierter.
Guss CB7Cu-1 vs. Schmiedestahl 17-4 PH
Der Unterschied zwischen Guss- und Schmiedematerial besteht nicht nur in der Gütebezeichnung.
Wrought 17-4 PH beginnt als Barren oder anderes Primärmaterial und wird anschließend gewalzt, geschmiedet, gezogen oder auf andere Weise mechanisch bearbeitet.
Ein Feingussteil erstarrt deutlich näher an der endgültigen Bauteilgeometrie.
Dieser Unterschied verändert die Erstarrungsstruktur, das Entmischungsverhalten und die resultierende Mikrostruktur.
Die NIST-Forschung beschreibt CB7Cu-1 als die Gusslegierung analog zu gewalztem 17-4 PH und nutzt insbesondere das Wärmebehandlungsverfahren des Gussverfahrens, um dendritische Mikrostrukturen und Seigerungen zu beheben. NIST – Wärmebehandlung nach der Verarbeitung von 17-4 PH
Daher sollten Schmiedeeigenschaftentabellen nicht direkt in eine Gusszeichnung kopiert werden.
Wenn es sich um ein Gussteil handelt, geben Sie die Gussgüte und die Gussnorm an.
Wenn es aus Stangenmaterial, Blechen oder Schmiedeteilen gefertigt wird, verwenden Sie die entsprechende Schmiedespezifikation.
Warum Feinguss für CB7Cu-1 gut funktioniert
CB7Cu-1 wird häufig für Bauteile gewählt, die sowohl eine komplexe Geometrie als auch eine hohe Endfestigkeit erfordern.
Feinguss kann folgende Formen annehmen:
- Rippen und Bossen;
- gekrümmte Oberflächen;
- integrierte Montagefunktionen;
- relativ dünne Schnitte;
- komplexe, endformnahe Geometrie.
Das Gussteil kann anschließend wärmebehandelt und gezielt nachbearbeitet werden, wenn eine engere Maßgenauigkeit erforderlich ist.
Dies ist besonders nützlich, wenn bei der Bearbeitung des gesamten Bauteils aus gewalztem 17-4 PH-Rohling eine große Menge Material abgetragen werden müsste oder viele Aufspannungen erforderlich wären.
Feinguss erhöht die Festigkeit der Legierung nicht. Der Wert liegt darin, die Geometrie nahezu der endgültigen Form anzunähern, während die anschließende Wärmebehandlung die erforderlichen Materialeigenschaften entwickelt.
Für die umfassenderen Prozess- und Materialoptionen siehe unsere Leitfaden für Edelstahl-Feinguss Und Leitfaden für Feingussmaterialien.
Typische Anwendungen für CB7Cu-1-Gussteile
Die Kombination aus Festigkeit, Härte, Korrosionsbeständigkeit und Gießbarkeit macht CB7Cu-1 für Bauteile wie beispielsweise folgende geeignet:
- Ventil- und Pumpenteile;
- Hardware für die Luft- und Raumfahrt;
- Aktuatorkomponenten;
- Anlagen zur chemischen Verarbeitung;
- Komponenten für die Schifffahrt und die Fluidförderung;
- Mechanische Teile, die eine hohe Festigkeit aus einer korrosionsbeständigen Edelstahllegierung erfordern.
ASTM A747 deckt diese Gussteile für Anwendungen ab, die Korrosionsbeständigkeit und hohe Festigkeit bei Temperaturen bis zu 600 °F / 315 °C erfordern. ASTM A747/A747M-23
Die genaue Anwendung bestimmt weiterhin den erforderlichen Alterungszustand.
Ein stark verschleißbelastetes Bauteil und ein verschleißempfindliches Ventilteil können zwar die gleiche CB7Cu-1-Chemie verwenden, sollten aber nicht automatisch die gleiche Wärmebehandlung erhalten.
Wann sollte man CB7Cu-1 wählen?
CB7Cu-1 wird zu einem vielversprechenden Kandidaten, wenn drei Anforderungen gleichzeitig erfüllt sind:
Edelstahlbeständigkeit + hohe mechanische Festigkeit + Geometrie, die vom Gussverfahren profitiert
Wenn Korrosionsbeständigkeit die Hauptanforderung ist und eine sehr hohe Festigkeit nicht erforderlich ist, kann eine austenitische Sorte wie CF8 oder CF8M einfacher sein.
Wenn eine hohe Chloridbeständigkeit überwiegt, kann ein geeigneter Duplex-Edelstahlguss ein besseres Verhältnis von Korrosionsbeständigkeit und Korrosionsfestigkeit bieten.
Wenn maximale Härte oder Verschleißfestigkeit wichtiger sind als Korrosionsbeständigkeit, lohnt sich möglicherweise ein Vergleich mit einem martensitischen Edelstahl oder einer anderen Legierungsfamilie.
CB7Cu-1 spielt seine Stärken dann aus, wenn die Ausscheidungshärtung die Eigenschaftskombination liefert, die das Bauteil tatsächlich benötigt.
Spezifizierung von 17-4 PH Feingussteilen auf einer Zeichnung
Bei einem Serienguss sollten Sie Folgendes vermeiden:
17-4 PH
Eine präzisere Anforderung legt Folgendes fest:
- Gussspezifikation + Gussgüte + Wärmebehandlungszustand
Zum Beispiel:
- ASTM A747/A747M-23
- CB7Cu-1
- H1025
Zusätzliche Anforderungen können dann gegebenenfalls die Bearbeitung, Inspektion, Härte- oder Zugfestigkeitsprüfung, zerstörungsfreie Prüfung und Oberflächenbearbeitung definieren.
ASTM A747 erlaubt auch zusätzliche Anforderungen an Härteprüfungen, Zugversuche, Magnetpulverprüfung, Radiographie, Eindringprüfung und andere Kontrollen, wenn der Käufer diese vorschreibt.
Für Feingussteile, die nach ASTM-Werkstoffspezifikationen bestellt werden, legt ASTM A957/A957M die gemeinsamen Anforderungen für Stahl- und Legierungs-Feingussteile fest.
Die Zeichnung sollte daher das tatsächliche Gussprodukt beschreiben und sich nicht auf eine gebräuchliche Bezeichnung für eine Knetlegierung stützen.
Schlussbetrachtung
Für Feinguss aus 17-4 PH empfiehlt sich die Spezifikation CB7Cu-1 gemäß ASTM A747, zusammen mit der erforderlichen Ausscheidungshärtung.
Die Legierungsbezeichnung allein definiert nicht die endgültigen Eigenschaften. H900, H1025, H1150 und die anderen Aushärtungsbedingungen erzeugen sehr unterschiedliche Kombinationen von Festigkeit, Härte, Dehnung und Zähigkeit.
Bei der Konstruktion und dem Einkauf sollten Güteklasse und Wärmebehandlungszustand als eine einzige Materialentscheidung betrachtet werden. Dies ist der Schlüssel für den erfolgreichen Einsatz von CB7Cu-1 in hochfesten Edelstahl-Feingussteilen.
Häufig gestellte Fragen
Ist CB7Cu-1 dasselbe wie 17-4 PH?
CB7Cu-1 ist die Gusslegierung Typ 17-4 gemäß ASTM A747, während gewalzter 17-4 PH üblicherweise der Spezifikation UNS S17400 / Typ 630 für Walzprodukte entspricht. Sie sind eng verwandt, sollten aber nicht als identische Werkstoffspezifikationen betrachtet werden.
Welche UNS-Nummer hat Cast 17-4 PH?
CB7Cu-1 ist UNS J92180.
Was ist die stärkste Wärmebehandlungsbedingung für CB7Cu-1?
Gemäß den ergänzenden mechanischen Anforderungen nach ASTM A747/A747M-23 weist H925 die höchsten aufgeführten Mindestzug- und Streckgrenzen auf: 1205 MPa Zugfestigkeit und 1035 MPa Streckgrenze, während H900 die gleiche Mindesthärteanforderung von 40 HRC aufweist.
Worin besteht der Unterschied zwischen H900 und H1150?
H900 bietet eine deutlich höhere Festigkeit und Härte bei geringerer Dehnung. H1150 reduziert Festigkeit und Härte, erhöht aber die Duktilität und verbessert allgemein die Zähigkeit.
Kann CB7Cu-1 vor der Alterung bearbeitet werden?
Ja. ASTM A747 erlaubt ausdrücklich die Bearbeitung im lösungsgeglühten Zustand mit anschließender Ausscheidungshärtung zum Erreichen des erforderlichen Endzustands.
Ist CB7Cu-1 korrosionsbeständig?
Ja. Es vereint eine nützliche Korrosionsbeständigkeit mit einer deutlich höheren Festigkeit als herkömmliche austenitische Gussedelmetalle. Die spezifischen Umgebungsbedingungen müssen jedoch bei der Auswahl zwischen CB7Cu-1, CF8M, Duplex oder anderen Edelstahlgussmetallen berücksichtigt werden.