BrauchFeinguss Service von YTD Foundry
Anbieter von kundenspezifischen Feingusslösungen in China. OEM-Service vom Gießen bis zur Nachbearbeitung, inklusive montagefertiger Komponenten.
ISO 9001 Zertifiziert
50+ Gussmaterialien
Globaler Kunde Serviert
Design Unterstützung
YTD - Fabrik spezialisiert auf Feinguss
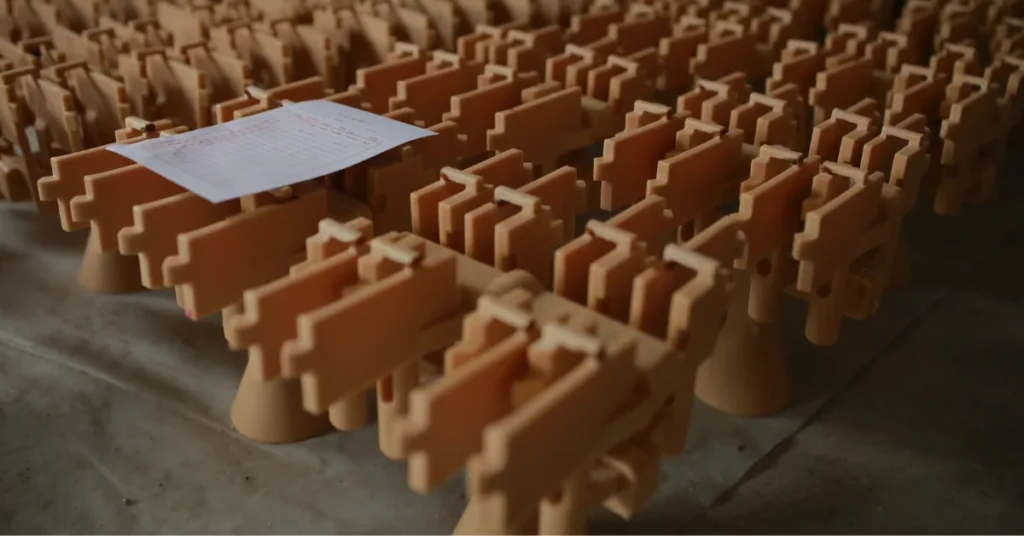
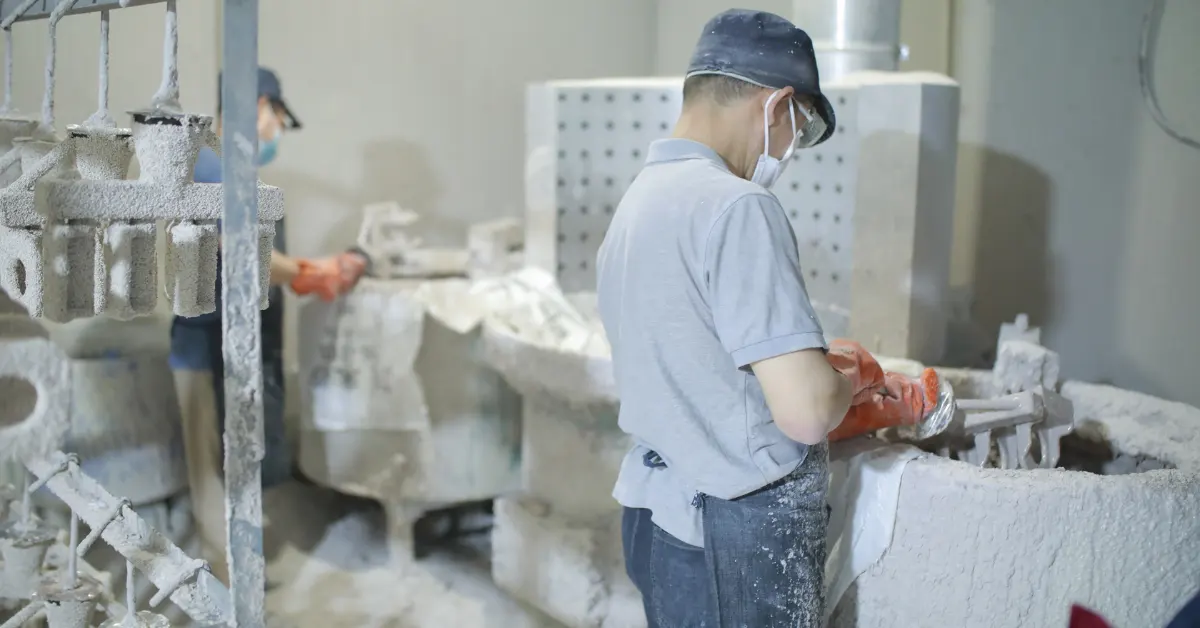
Als Metallgießerei konzentriert sich YTD auf die Kieselsol-Gießen Dieses Verfahren wenden wir seit über 15 Jahren an. Mit diesem Wachsausschmelzverfahren können wir Metalle in einem breiten Spektrum gießen, von Aluminium bis hin zu Superlegierungen.
Dank unserer langjährigen Erfahrung aus Tausenden von Gussprojekten bieten wir Ihnen umfassende Unterstützung, die Sie durch den gesamten Projektlebenszyklus begleitet, von der Designoptimierung über die Materialauswahl bis hin zur Nachbearbeitung.
Feingussmaterialien
Edelstahl
Edelstahl und Feinguss ergänzen sich ideal. Feinguss umgeht die Kaltverfestigungsgrenzen von Edelstahl und ermöglicht komplexe Geometrien, die mit reiner spanender Bearbeitung nicht realisierbar sind. Daher ist er das bevorzugte Herstellungsverfahren für korrosionsbeständige, hochfeste Edelstahlbauteile. Edelstahl, wie beispielsweise CF8, CF8M und CF3, ist der am häufigsten verwendete Werkstoff bei YTD Foundry und macht fast die Hälfte unserer Gussprodukte aus.
Mehr erfahren
Kohlenstoffstahl
Wie der Name schon sagt, besteht Kohlenstoffstahl hauptsächlich aus Kohlenstoff und Stahl. Je nach Kohlenstoffgehalt wird er in niedriggekohlten Stahl (< 0,251 TP3T), mittelgekohlten Stahl (0,25–0,601 TP3T) und hochgekohlten Stahl (> 0,601 TP3T) unterteilt. Dank niedriger Materialkosten, ausgewogener Eigenschaften und guter Gießbarkeit hat sich Kohlenstoffstahl für die meisten Standardanwendungen zum bevorzugten Gusswerkstoff entwickelt.
Mehr erfahren
Legierter Stahl
Legierter Stahl ist eine breite Stahlsorte, die neben Kohlenstoff zusätzliche Legierungselemente wie Chrom, Molybdän, Nickel und Mangan enthält, um Eigenschaften wie Festigkeit, Härte und Verschleißfestigkeit gezielt zu verbessern. Die gängigen Stahlsorten für den Feinguss sind 4140 und 4340.
Mehr erfahren
Superlegierung
Superlegierungen werden hauptsächlich für spezielle Extremanwendungen entwickelt, daher der Name "Super". Als Experte für Feinguss bietet YTD eine breite Palette an Superlegierungen an, darunter Nickel-, Kobalt- und Eisenbasis-Superlegierungen. Am häufigsten werden K418 für Bauteile, die bei Temperaturen über 950 °C betrieben werden, und IN718 für hochpräzise Strukturbauteile verwendet, bei denen Zugfestigkeit und Dauerfestigkeit gleichermaßen wichtig sind.
Mehr erfahren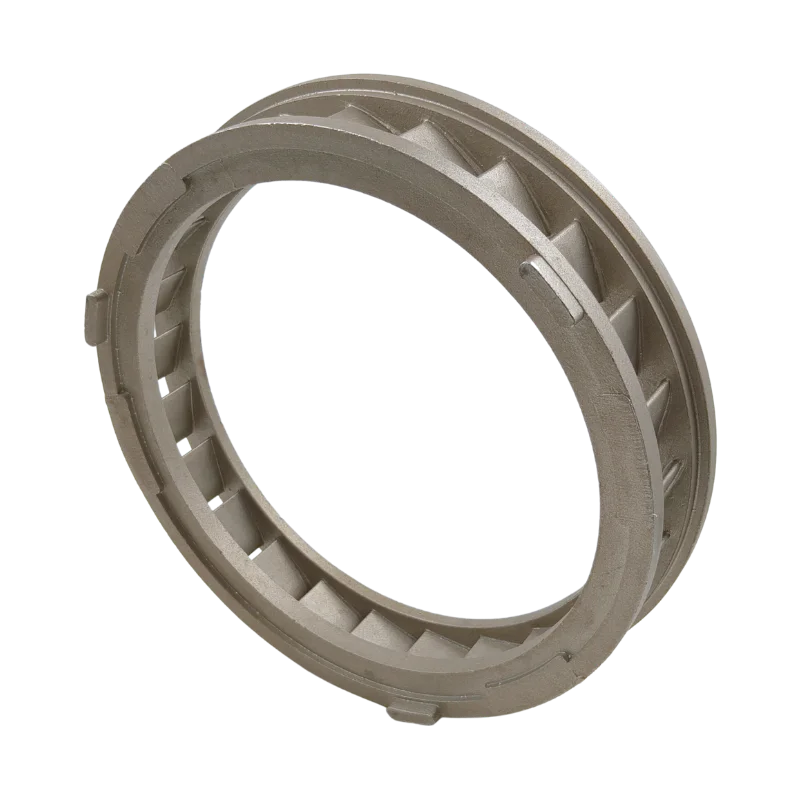
Aluminium
Aluminium ist kein gängiges Material für Feinguss. Für Bauteile mit komplexen Geometrien, die sich nicht im Druckgussverfahren herstellen oder wirtschaftlich aus dem Vollen bearbeiten lassen, bietet Feinguss jedoch eine präzise und kostengünstige Alternative, wie unsere eigene Produktionserfahrung zeigt.
Mehr erfahren
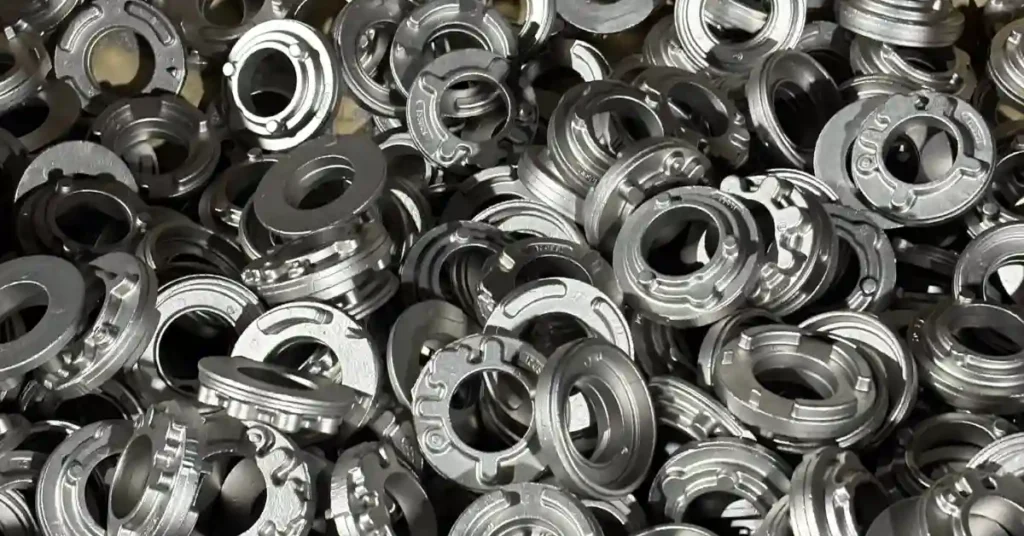
Benötigen Sie Material, das nicht auf der Liste steht?
Durch unser Gießereinetzwerk und die Zusammenarbeit mit dem IMR (Institut für Metallforschung) beschränken sich die von uns angebotenen Gusswerkstoffe nicht auf die bereits existierenden. Wir können auch Legierungen konfigurieren, die speziell auf Ihre Anwendung zugeschnitten sind.
Kundenspezifisches Material anfordernFeinguss-Fähigkeiten
Diese allgemeinen Daten sollen Ihnen einen schnellen Überblick über unsere Gießmöglichkeiten verschaffen. Kontaktieren Sie uns für weitere projektspezifische Daten.
Abmessungen und Gewicht
Einige Daten sind durch die Parameter unserer Anlage streng begrenzt. So ist beispielsweise die maximale Bauteilgröße durch die Innenabmessungen unseres Formbackofens und das maximale Gewicht durch die Kapazität unseres Mittelfrequenzofens begrenzt. Andere Einschränkungen, wie Wandstärke und Lochdurchmesser, hängen von verschiedenen Faktoren ab und erfordern eine projektbezogene Analyse, um genaue Daten zu erhalten.
| Eisenbasierte Legierungen | Aluminiumlegierungen | Nickelbasierte Legierungen | |
|---|---|---|---|
| Max Part Envelope | 600 × 800 × 800 mm | 600 × 800 × 800 mm | 500 × 600 × 600 mm |
| Mindestwandstärke | 1,5 mm | 1,0 mm | 1,5 mm |
| Maximales Gießgewicht | 250 kg | 250 kg | 100 kg |
Toleranzen
Das Kieselsol-Feingussverfahren ermöglicht enge Gusstoleranzen von typischerweise ±0,1–0,3 mm für kleine und mittelgroße Gussteile, abhängig von Teilegeometrie und Material.
| Teilegröße | Toleranzen | |
|---|---|---|
| Rohlinge | ≤25 mm (≤1″) | ±0,15 mm (±0,006″) |
| 25–100 mm (1–4″) | ±0,20–0,30 mm (±0,008–0,012″) | |
| 100–200 mm (4–8″) | ±0,30–0,50 mm (±0,012–0,020″) | |
| >200 mm (>8″) | ±0,5 mm | |
| CNC-gefräst – 4-Achsen (im eigenen Haus) | ~ | ±0,05 mm |
| CNC-gefräst – 5-Achsen (über einen qualifizierten Partner) | ~ | ±0,02 mm |
Oberflächenrauheit
Weitere Oberflächenbehandlungsoptionen wie Polieren, Passivieren und Beschichten sind verfügbar. Siehe unsere Oberflächenbehandlung Im Abschnitt finden Sie weitere Details.
| Oberflächenrauheit (Ra) | |
|---|---|
| Wie besetzt — Shot Blaste | Ra 6,3 – 12,5 μm |
| Im Gusszustand — sandgestrahlt | Ra 3,2 – 6,3 μm |
| CNC-gefräst – 4-Achsen | Ra 1,6 – 3,2 μm |
| NC-Bearbeitung — 5-Achsen | Ra 0,8 – 1,6 μm |
Logo & Text
Für Logos und Texte, die an den Teilen angebracht werden müssen, bieten wir hauptsächlich drei Methoden an:
- Direkt auf die Oberfläche gegossen: Bei dieser Methode wird das Logo oder der Text in die Wachsspritzgussform eingraviert; sowohl Tiefdruck als auch Reliefgravur sind möglich. Dies ist zudem die kostengünstigste und flexibelste Methode, die wir empfehlen.
- Gravur: Die Gravur erfolgt üblicherweise auf der Außenfläche, wobei die Möglichkeiten durch die Graviermaschine und die Geometrie des Bauteils begrenzt sind. Hierfür wird pro Bauteil eine zusätzliche Gebühr erhoben.
- Laserätzen: Dieses Verfahren ähnelt dem Gravieren, hat aber mehr Einschränkungen. Die Oberflächenbehandlung, wie beispielsweise das Polieren, beeinflusst das Ergebnis.
Abmessungen und Gewicht
| Eisenbasierte Legierungen | Aluminiumlegierungen | Nickelbasierte Legierungen | |
|---|---|---|---|
| Max Part Envelope | 600 × 800 × 800 mm | 600 × 800 × 800 mm | 500 × 600 × 600 mm |
| Mindestwandstärke | 1,5 mm | 1,0 mm | 1,5 mm |
| Gewichtsbereich | 0,01 – 120 kg | 0,01 – 50 kg | 0,01 – 70 kg |
Toleranzen
| Eisenbasierte Legierungen | Aluminiumlegierungen | Nickelbasierte Legierungen | |
|---|---|---|---|
| Max Part Envelope | 600 × 800 × 800 mm | 600 × 800 × 800 mm | 500 × 600 × 600 mm |
| Mindestwandstärke | 1,5 mm | 1,0 mm | 1,5 mm |
| Gewichtsbereich | 0,01 – 120 kg | 0,01 – 50 kg | 0,01 – 70 kg |
Oberflächenrauheit
| Oberflächenrauheit (Ra) | |
|---|---|
| Wie besetzt — Shot Blaste | Ra 6,3 – 12,5 μm |
| Im Gusszustand — sandgestrahlt | Ra 3,2 – 6,3 μm |
| CNC-gefräst – 4-Achsen | Ra 1,6 – 3,2 μm |
| NC-Bearbeitung — 5-Achsen | Ra 0,8 – 1,6 μm |
Logo & Text
Für Logos und Texte, die an den Teilen angebracht werden müssen, bieten wir hauptsächlich drei Methoden an:
- Direkt auf die Oberfläche gegossen: Bei dieser Methode wird das Logo oder der Text in die Wachsspritzgussform eingraviert; sowohl Tiefdruck als auch Reliefgravur sind möglich. Dies ist zudem die kostengünstigste und flexibelste Methode, die wir empfehlen.
- Gravur: Die Gravur erfolgt üblicherweise auf der Außenfläche, wobei die Möglichkeiten durch die Graviermaschine und die Geometrie des Bauteils begrenzt sind. Hierfür wird pro Bauteil eine zusätzliche Gebühr erhoben.
- Laserätzen: Dieses Verfahren ähnelt dem Gravieren, hat aber mehr Einschränkungen. Die Oberflächenbehandlung, wie beispielsweise das Polieren, beeinflusst das Ergebnis.
Nachbearbeitung von Gussteilen
Erhalten Sie präzisionsgegossene, oberflächenveredelte Teile, die sofort einsatzbereit sind. Sie benötigen nur einen Lieferanten, um alles abzuwickeln.
Angebot anfordernUnsere Gießereikapazitäten
- CNC-Bearbeitung
- Wärmebehandlung
- Sand-/Perlenstrahlen
- Polieren
Über unser Netzwerk
- Pulverbeschichtung
- Verzinken
- Galvanisierung
- Anodisieren
Von der Zeichnungsprüfung bis zum fertigen Bauteil
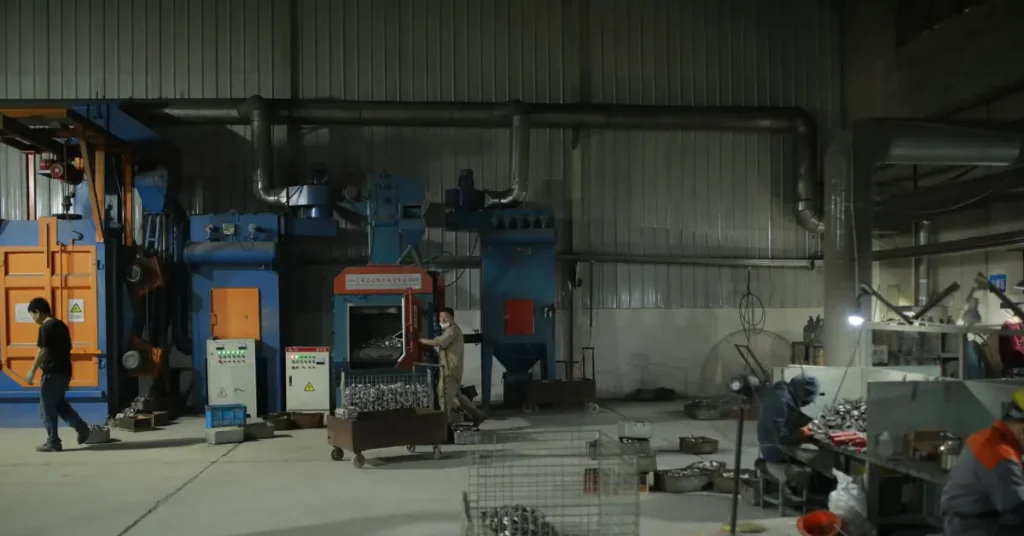
Konstruktion und Werkzeugbau
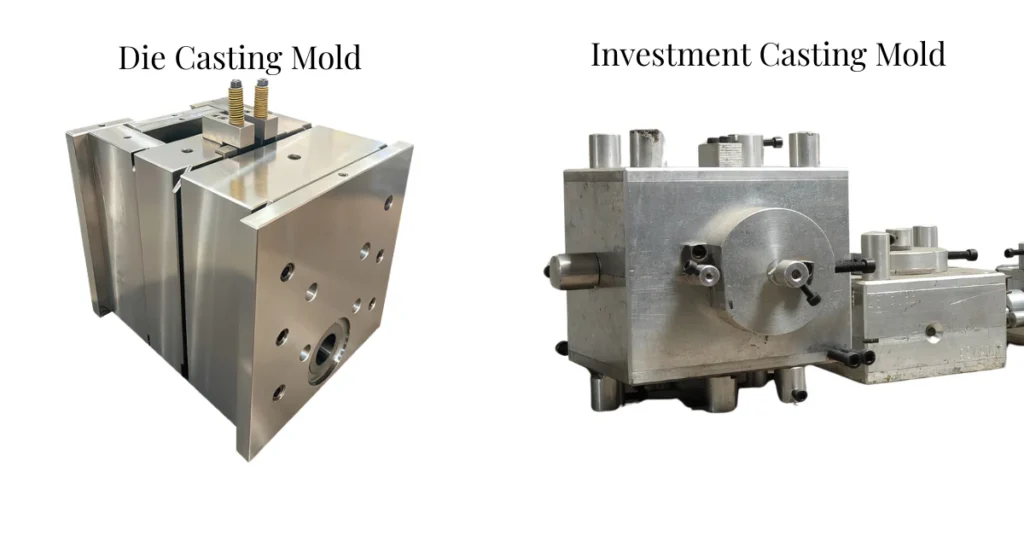
Vor Beginn der Werkzeugherstellung prüfen wir das Bauteil auf Gießbarkeit, Materialanforderungen und Merkmale, die Qualität oder Kosten beeinflussen können. Unsere hauseigene Werkzeugfertigung ermöglicht die Herstellung von Wachsmodellen für den Feinguss.
Für geeignete Prototypenprojekte bieten 3D-gedruckte Wachsmodelle eine Alternative zu herkömmlichen Spritzgusswerkzeugen. Die Modellherstellung, die Entwicklungskosten und der Zeitplan werden individuell auf Ihr Design und die gewünschte Stückzahl abgestimmt.
Gießen und CNC-Bearbeitung
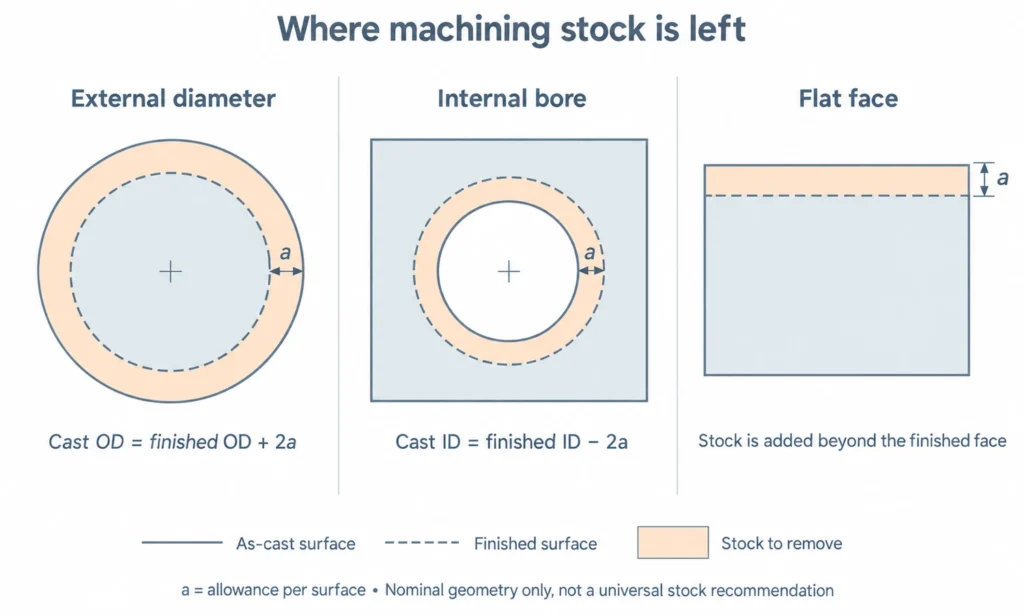
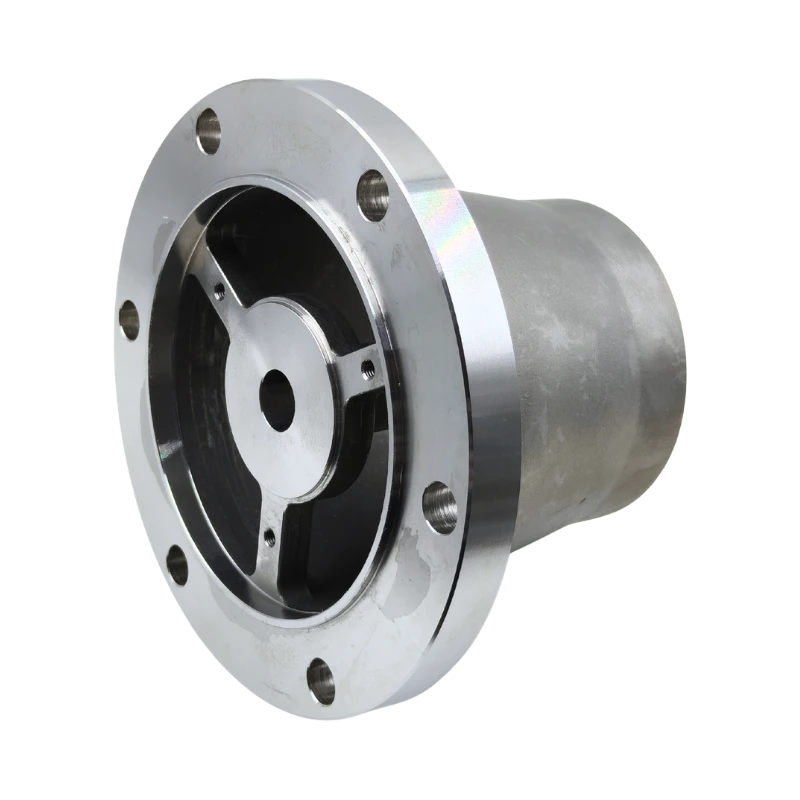
Das Feingussverfahren mit Kieselsäure erzeugt die Grundgeometrie des Bauteils. Anschließend werden durch CNC-Bearbeitung die Bohrungen, Gewinde, Montageflächen und weitere Merkmale für eine präzisere Maßgenauigkeit gefertigt.
Wir koordinieren die Guss- und Bearbeitungsanforderungen in einem Projekt, sodass die Zeichnung und die Lieferbedingungen während der gesamten Produktion eine gemeinsame Referenz bilden.
Wärmebehandlung und Oberflächenveredelung
Zu unseren internen Fertigungsmöglichkeiten gehören Wärmebehandlung, Sand- oder Kugelstrahlen und Polieren. Weiterführende Oberflächenbehandlungen wie Beschichtung und Galvanisierung können, je nach Material und Anwendung, über unser Lieferantennetzwerk organisiert werden.
Auch die Eingusskennzeichnung, Gravur und Lasermarkierung können überprüft werden, wenn Ihr Bauteil ein Logo, einen Text oder eine Rückverfolgbarkeitskennzeichnung benötigt.
Kompletter Feinguss-Service
Wir sind mehr als nur Gießerei. YTD ist eine Gießerei, die schlüsselfertige Gusslösungen anbietet. Teilen Sie uns Ihre Anforderungen mit, und wir fertigen daraus präzisionsgegossene und oberflächenveredelte Bauteile.
Angebot anfordernKonstruktions- und Werkzeugunterstützung
Wir lösen jedes Problem auf Ihrem Weg zum fertigen Gussteil, von der technischen Prüfung über die Werkzeugherstellung bis hin zur Produktion – alles unter einem Dach.
Holen Sie sich eine ExpertenbewertungDFM-Test
Werkzeugherstellung
Inspektion nach Ihren Anforderungen geplant
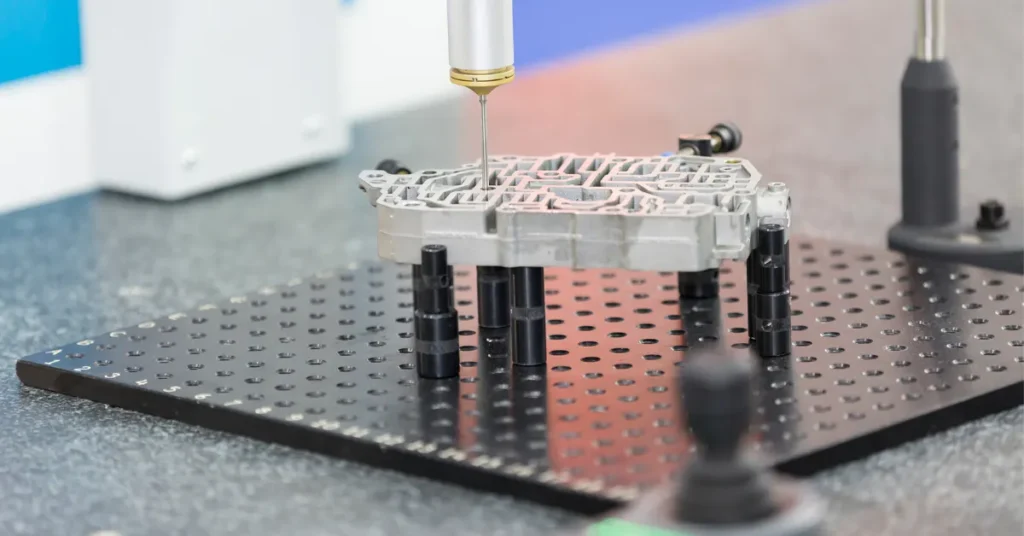
Die Qualitätsplanung beginnt mit der Überprüfung von Werkzeugen und Prozessen. Gießsimulationen und die Prüfung von Wachsmodellen helfen, potenzielle Fertigungsprobleme zu erkennen, bevor das fertige Gussteil hergestellt wird.
Zu den verfügbaren Prüfverfahren gehören die Bestimmung der chemischen Zusammensetzung, Härteprüfung, Zugversuche und Maßprüfung, gegebenenfalls auch mittels Koordinatenmessmaschine (KMG). Je nach Material, Geometrie und spezifischen Prüfanforderungen können auch Eindringprüfung, Röntgenprüfung, Ultraschallprüfung und Salzsprühnebelprüfung in Betracht gezogen werden.
Die Prüfmethode, der Umfang, die Abnahmekriterien und die Berichtspflichten sind für den Auftrag vereinbart. Material- und Prüfberichte können für die in diesem Umfang enthaltenen Prüfungen bereitgestellt werden.
Das Qualitätsmanagementsystem ISO 9001 von YTD unterstützt die Projektsteuerung neben diesen bauteilspezifischen Prüfungen.
Anwendungen, die vom YTD Casting Service unterstützt werden
Schnelles Prototyping
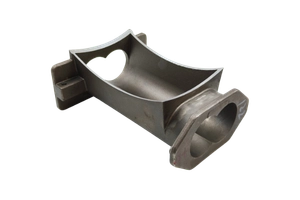
Teilkonsolidierung
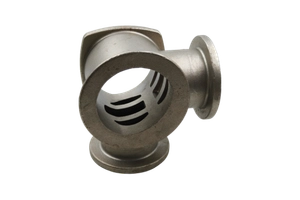
Kosten senken
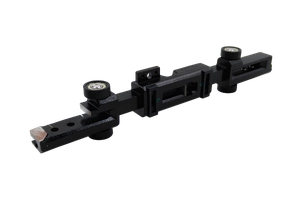
Endverwendungsproduktion
Wie Ihr Projekt in die Produktion übergeht
Teilen Sie uns Ihre Teileanforderungen mit.
Prüfen Sie den Fertigungsvorschlag
Muster entwickeln und überprüfen
Produktionsreferenz genehmigen
Produzieren, Prüfen und Ausliefern
Jetzt Angebot anfordern
Häufig gestellte Fragen zum Feinguss-Service
Wir beantworten häufig gestellte Fragen zum Feinguss und unserem Gießservice.
Kann ich auch ohne fertige Zeichnung anfangen?
Ja. Ein Modell, Beispieldetails oder Fotos können den Einstieg in das Gespräch erleichtern. Wir klären die benötigten Informationen und stimmen die Zeichnungs- und Materialanforderungen vor der Fertigung ab.
Können Sie sowohl bearbeitete Teile als auch Gussteile liefern?
Ja. Die hauseigene CNC-Bearbeitung kann mit Feinguss, Wärmebehandlung und Endbearbeitung kombiniert werden. Bitte geben Sie den gewünschten Lieferzustand an und kennzeichnen Sie die kritischen Maße oder Montagemerkmale.
Wie werden Werkzeugkosten und Lieferzeiten ermittelt?
Der Werkzeugbedarf wird anhand der Geometrie, des Musterverfahrens und der Bestellmenge ermittelt. Das Angebot bestätigt die Entwicklungskosten und den geplanten Zeitrahmen für Werkzeugbau, Mustererstellung und Produktion.
Wird jeder Arbeitsgang in Ihrem eigenen Werk durchgeführt?
Feinguss mit Kieselsol, Werkzeugbau und Kernbearbeitung erfolgen intern. Ausgewählte Bearbeitungsschritte, wie die 5-Achs-Bearbeitung und die Oberflächenveredelung, werden mit qualifizierten Partnern koordiniert. Wir bestätigen Ihnen den Produktionsumfang Ihres Auftrags.
Wie prüft man Feingussteile?
Die chemische Zusammensetzung wird mittels OES-Spektrometrie verifiziert. Die Maßprüfung umfasst alle kritischen Merkmale gemäß Zeichnung. Mechanische Prüfungen sind auf Anfrage möglich. Vollständige Materialzertifikate und Prüfberichte werden mit der Lieferung mitgeliefert.
Was ist Ihre übliche Mindestbestellmenge für Feingussteile?
Keine feste Mindestbestellmenge. Wir fertigen Prototypen als Einzelstücke und skalieren die Produktion dann auf größere Stückzahlen. Die wirtschaftliche Losgröße hängt von der Komplexität des Bauteils und dem Material ab – unser Team berät Sie gerne bei der Angebotserstellung.
Akzeptieren Sie Prototypen- und Kleinserienprojekte?
Wir prüfen Anfragen zu Prototypen, Kleinserien und Serienfertigung. Werkzeug- bzw. Musterfertigung und wirtschaftliche Stückzahl hängen vom Material und der Teilekonstruktion ab. Teilen Sie uns bitte, sobald verfügbar, die Musteranzahl und den voraussichtlichen Produktionsbedarf mit.
Können Sie Material- und Prüfberichte bereitstellen?
Ja. Berichte zu den im Auftrag vereinbarten Prüfungen sind verfügbar. Bitte geben Sie in Ihrer Anfrage alle erforderlichen Normen, Abnahmekriterien, Prüfumfänge oder Berichtsformate an.