Was ist Feingusswachs?
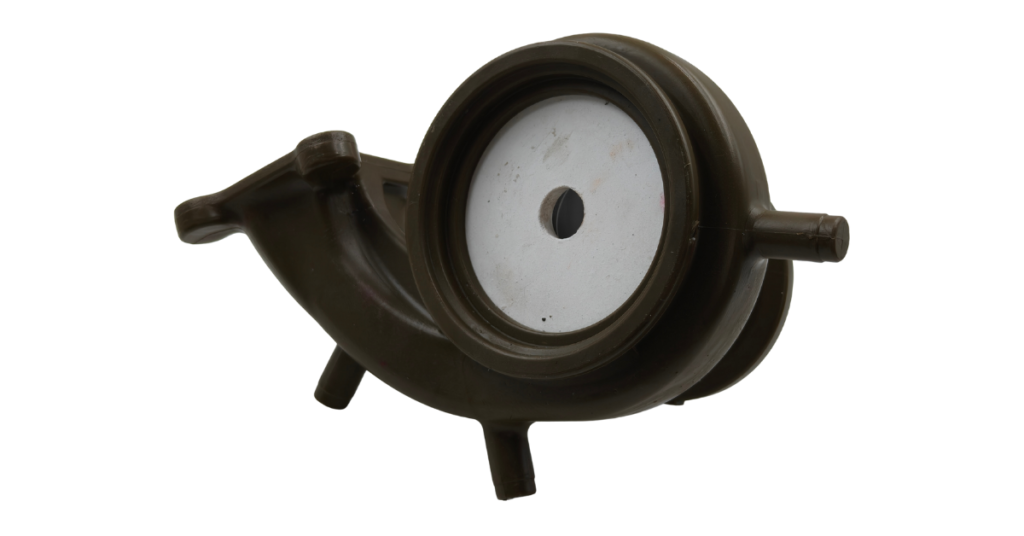
Feingusswachs ist ein technisches Material, das zur Herstellung eines Opfermodells dient – einer temporären Urform, die von der Keramikschale übernommen wird. Das Wachs wird später entfernt, wodurch ein Hohlraum entsteht, der mit flüssigem Metall gefüllt wird. Obwohl das Wachs nicht im Metallteil verbleibt, legt das Modell die Geometrie und Oberfläche fest, die im nächsten Prozessschritt verwendet werden.
Feinguss und Wachsausschmelzverfahren beschreiben im Allgemeinen dasselbe grundlegende industrielle Verfahren. verloren bezieht sich auf das Entfernen des Musters, nicht darauf, dass das Wachs unwichtig sei.
Wenn Sie ein fertiges Gussteil beziehen, müssen Sie normalerweise nicht selbst die Wachsqualität auswählen. Sie müssen der Gießerei lediglich mitteilen, was das Modell reproduzieren soll, wie viele Teile Sie benötigen und welche Maße, Oberflächen oder inneren Merkmale überprüft werden müssen.
Wie wird aus einem Wachsmodell eine Gussform?
Das Modell definiert den Formhohlraum durch eine kurze Abfolge: Herstellung des Modells, Zusammenbau mit dem Angusskanal und dem Anguss-System, Aufbau einer Keramikschale um die Baugruppe, Entfernen des Opfermaterials und Vorbereitung der leeren Schale für das Metall.
Von Werkzeugen oder digitalen Daten bis zum Muster
Beim traditionellen Verfahren werden mithilfe eines Werkzeugs oder einer Matrize wiederholbare Wachsmodelle hergestellt. Jedes Modell stellt ein Bauteil dar. Es wird beschnitten, geprüft und für die Montage vorbereitet. Überblick des Investment Casting Institute über die Herstellung von Wachsmodellen Auch gedruckte Muster werden als alternative Methode anerkannt.
Ein Muster kann auch direkt aus digitalen Daten erstellt werden. Der präzisere allgemeine Begriff ist 3D-gedrucktes Opfermuster, Da es sich bei dem Druckmaterial um Wachs, ein wachsartiges Material oder ein anderes, zum Verbrennen bestimmtes Material handeln kann, müssen das tatsächliche Material und das Verfahren bestätigt werden.
Vom Modellbausatz bis zur leeren Keramikschale
Einzelne Muster werden zu einer Führungsschiene oder einem Führungsbaum verbunden, wodurch der Pfad entsteht, der später das Metall in die Formhohlräume transportiert. Die Anordnung wird mit Keramikmaterial beschichtet, um die Hülle zu bilden.
Bei einer herkömmlichen Wachsform werden durch Dampfentwachsung das Wachsmodell und das Anguss-System entfernt. Ein nicht auf Wachs gedrucktes Modell erfordert unter Umständen stattdessen ein geeignetes Ausbrennverfahren.
In beiden Fällen behält die Schale nach dem Entfernen des Opfermaterials ihre Negativform. Nach den verbleibenden Schritten der Schalenvorbereitung kann Metall in den Hohlraum gegossen werden. Siehe der vollständige Feinguss-Prozess für die Phasen jenseits der Schnittmustererstellung.
Welche Arten von Feingusswachs werden verwendet?
Feingusswachs sollte zunächst nach seiner Funktion klassifiziert werden. Modellwachs, Angusswachs, Montagewachs und lösliches Wachs sind keine konkurrierenden Antworten auf eine einzige Frage; sie dienen verschiedenen Teilen des Modellsystems.
| Wachsrolle | Wo es verwendet wird | Was am wichtigsten ist | Warum es für die Besetzung wichtig ist |
|---|---|---|---|
| Musterwachs | Bildet die Teilegeometrie und Oberfläche | Fließfähigkeit, Dimensionsstabilität, Oberflächenwiedergabe und Handhabungsfestigkeit | Die Schale kopiert das Muster, daher können Abweichungen oder Beschädigungen zu einem vorgelagerten Gussrisiko werden. |
| Anguss-, Gieß- oder Angusswachs | Bildet das Metallzuführungssystem | Montage, Handhabung und kompatible Demontage | Das System muss während der Montage und des Gehäusebaus intakt bleiben. |
| Klebriges, selbstklebendes oder Reparaturwachs | Verbindet Muster oder repariert lokale Bereiche | Haftung und kontrollierte Applikation | Mangelhafte Verbindungen oder unkontrollierte Reparaturen können die Montagequalität und die vom Gehäuse kopierte Oberfläche beeinträchtigen. |
| Wasserlösliches Wachs | Erzeugt bestimmte austauschbare Kerne oder interne Merkmale | Kernintegrität und zuverlässige Entfernung | Es kann einige komplexe Hohlräume ausgleichen, ist aber nicht der Standardweg für jeden inneren Kanal. |
„Gefüllt“ und „ungefüllt“ beschreiben die Rezeptur, nicht eine separate Aufgabe.
Gefüllt, ungefüllt und emulgiert sind Formulierungen für Modellierwachs. Sie beschreiben, wie ein Wachssystem Fließverhalten, Schrumpfung, Stabilität, Oberflächenverhalten, Handhabung und Wiederverwertung optimal aufeinander abstimmt. Sie sollten nicht neben Anguss- oder Haftwachs aufgeführt werden, als ob alle Begriffe die gleiche Klassifizierungsstufe beschreiben würden.
Es gibt daher kein “bestes Wachs” für den Feinguss. Die entscheidende Frage lautet: Welches Wachs eignet sich am besten für welche Anwendung, Geometrie, welches Werkzeugsystem und welchen validierten Prozess? Industrielles Modellwachs ist ein speziell entwickelter Werkstoff; daher sind gewöhnliches Kerzenwachs oder der Schmelzpunkt eines Rohstoffs keine verlässlichen Produktionsspezifikationen.
Wie kann Wachs das endgültige Gussergebnis beeinflussen?
Wachs beeinflusst den Guss, indem es die Qualität des Modells verändert, das von der Form kopiert wird. Sein Fließverhalten, seine Dimensionsstabilität, seine Festigkeit, seine Oberfläche und sein Abtragverhalten spielen dabei eine wichtige Rolle.
Wachs ist jedoch nur ein Teil eines Systems, das auch die Form, die Ausrüstung, die Geometrie, die Prozesseinstellungen, die Handhabung, den Formaufbau und die spätere Metallbearbeitung umfasst. ICI-Atlas der Wachsmodellfehler spiegelt diese Sichtweise aus verschiedenen Quellen wider.
Die Strömung beeinflusst dünne Strukturen und die Detailwiedergabe
Das Wachs muss den Formhohlraum vollständig ausfüllen, bevor es aushärtet. Wenn Wachs, Form oder Spritzgießbedingungen keinen vollständigen Materialfluss gewährleisten, können dünne Bereiche oder feine Details ungefüllte Stellen, Fließlinien oder schwache Verbindungsstellen aufweisen.
Mehr Durchfluss bedeutet nicht automatisch bessere Ergebnisse. Die Gießerei muss die Wachsqualität auf die Form, die Geometrie der Bauteile, die Ausrüstung und den validierten Betriebsbereich abstimmen. Deshalb gibt es keine universelle Einspritz- oder Schmelztemperatur für alle Feingusswachse.
Schrumpfung und Stabilität beeinflussen die Schnittmusterabmessungen
Wachs verändert seine Abmessungen beim Abkühlen und kann weiterhin auf Auflage-, Lager- oder Handhabungsbedingungen reagieren. Unebene Bereiche und eingeschränkte Geometrie können das Risiko von Einfallstellen, Verzug oder lokalen Abweichungen erhöhen.
Die Abmessungen des Modells hängen daher von mehr als nur der Materialangabe ab. Werkzeuggeometrie, Wachszustand, Spritzgusseinstellungen, Kühlung, Auswerfer sowie die Zeit und die vor der Montage verwendeten Stützen können allesamt eine Rolle spielen. Eine Wachsspezifikation allein kann keine endgültige Gusstoleranz garantieren.
Festigkeit, Oberfläche und Entwachsung beeinflussen nachfolgende Arbeiten
Das Modell muss ausreichend fest und robust sein, um Auswerfen, Beschneiden, Prüfen, Montieren und Hülsenhandling zu gewährleisten. Ein Modell, das während dieser Arbeitsschritte reißt, sich verbiegt oder beschädigt wird, entspricht möglicherweise nicht mehr dem vorgesehenen Bauteil.
Die Formgebung beginnt ebenfalls mit dem Kopieren der Modelloberfläche. Trennmarken, grobe Reparaturen, Nähte oder andere Modellfehler können Teil dieser Ausgangsoberfläche werden. Wachs ist nicht der einzige Faktor, der die Gussqualität beeinflusst, daher ist eine Überprüfung erforderlich. Weitere Faktoren, die die Oberflächenbeschaffenheit von Feinguss beeinflussen bevor eine Ursache zugewiesen wird.
Abschließend muss das Muster entfernt werden, ohne dass eine unzulässige Hülle oder Rückstände entstehen. Das Erweichungs-, Schmelz- und Erstarrensverhalten variiert je nach Wachssystem; die Gießerei sollte daher die Daten des Wachslieferanten sowie ihre eigenen validierten Anlagen- und Hüllenbedingungen verwenden, anstatt eine branchenweit einheitliche Temperatur anzusetzen.
Wenn Ihre Zeichnung dünne Wände, lange Rippen, feine Details, tiefe Hohlräume oder oberflächenempfindliche Bereiche enthält, identifizieren Sie diese frühzeitig. Richtlinien für die Konstruktion von Feinguss erläutern Sie die weitergehenden geometrischen Entscheidungen, die über die Wachsauswahl hinausgehen.
Eingespritztes Wachsmodell oder 3D-gedrucktes Opfermodell?
Verwenden Sie Werkzeuge und Spritzgusswachs, wenn die Serienfertigung den Einsatz des ersten Werkzeugs rechtfertigt. Ziehen Sie ein 3D-gedrucktes Opfermodell in Betracht, wenn das Design noch validiert wird oder die Stückzahl zu gering ist, um den Einsatz konventioneller Werkzeuge zu rechtfertigen. Keine der beiden Methoden ist automatisch für jedes Projekt günstiger oder genauer.
Ein ICI-Überprüfung von additiven Fertigungsmustern Der Artikel beschreibt etablierte Anwendungsbereiche für gedruckte Muster in der Prototypenfertigung, Prozessentwicklung, Brückenfertigung und Kleinserienfertigung. Er weist zudem auf den zentralen Zielkonflikt hin: Einzelne gedruckte Muster sind in der Regel teurer, während der Wegfall traditioneller Werkzeuge die Gesamtprojektkosten und -dauer bei geringen Stückzahlen beeinflussen kann.
| Entscheidungsfaktor | Werkzeugbau und Spritzgussmodell | 3D-gedrucktes Opfermuster |
|---|---|---|
| Traditionelle Werkzeuge | Erforderlich, bevor sich wiederholende Muster erzeugen lassen | Für das Muster selbst nicht erforderlich. |
| Typische Projektphase | Stabile Konstruktion und Serienfertigung | Prototypenfertigung, Prozessentwicklung, Brückenproduktion oder sehr geringe Stückzahlen |
| Designänderungen | Möglicherweise ist eine Werkzeugmodifikation erforderlich. | Digitale Musterdaten können vor einem weiteren Bauvorgang überarbeitet werden. |
| Kostenausrichtung | Vorabkosten für Werkzeuge; die Wirtschaftlichkeit von sich wiederholenden Mustern kann mit steigender Stückzahl verbessert werden. | Vermeidet traditionelle Werkzeuge; jedes Muster kostet in der Regel mehr |
| Technische Bestätigung | Werkzeug-, Wachs-, Spritzguss- und Schalenprozess müssen gemeinsam validiert werden. | Material des Schnittmusters, Dimensionsverhalten, Ausbrennbarkeit und Kompatibilität der Schale müssen bestätigt werden. |
Vergleichen Sie die Wirtschaftlichkeit des Gesamtprojekts, nicht nur den Preis eines einzelnen Modells. Eine gedruckte Schablone kann den Werkzeugaufwand reduzieren, solange sich das Design ändert. Ein konventionelles Werkzeug kann sinnvoller sein, wenn das Design stabil ist und Folgeaufträge die Werkzeugkosten verteilen.
YTD verfügt über eine eigene Werkzeugkonstruktion und -fertigung sowie über die Herstellung von Wachsmodellen, das Beschneiden, die Montage und die Qualitätskontrolle. Wir bieten außerdem ein 3D-gedrucktes Wachsmodellverfahren an, das keine herkömmlichen Werkzeuge erfordert und in der Regel für Prototypen, Kleinserien oder die frühe Validierung eingesetzt wird.
Zur Orientierung: YTD kann ab einer Stückzahl von ca. 10 Stück die Fertigung von 3D-gedruckten Wachsmodellen unterstützen, allerdings mit vergleichsweise höheren Stückkosten. Herkömmliche Werkzeugprojekte beginnen üblicherweise bei 50 oder 100 Stück, wobei die Werkzeugkosten in der Regel vom Kunden getragen werden und die genaue Vorgehensweise vom Bauteil und Projekt abhängt. Diese Mengen stellen keine allgemeingültige wirtschaftliche Grenze dar.
YTD kann die geeignete Route für ein bestimmtes Teil über seine kundenspezifischer Feinguss-Service.
Abschluss
Das Wachsmodell für den Feinguss ist temporär, doch seine Geometrie, Oberfläche und Stabilität bilden die Grundlage für die Erstellung der Keramikform. Es gibt kein universell bestes Wachsmodell; die Anforderungen an das Wachsmodell sowie die Werkzeuge, die Ausrüstung, die Geometrie und die Prozessbedingungen sind entscheidend.
Bei einem fertigen Gussprojekt ist die entscheidende Frage, ob die Serienproduktion die Werkzeugherstellung und das Spritzgießen von Wachs rechtfertigt oder ob ein gedrucktes Opfermodell für die frühe Validierung oder eine sehr geringe Stückzahl besser geeignet ist. Designstabilität, Stückzahl, Wirtschaftlichkeit des Gesamtprojekts und Validierungsanforderungen sollten gemeinsam betrachtet werden.
Häufig gestellte Fragen
Kann Feingusswachs zurückgewonnen und wiederverwendet werden?
Ja, das beim Entwachsen entfernte Wachs kann unter kontrollierten Bedingungen zurückgewonnen und wiederverwendet werden. Wasser, Keramikpartikel oder andere Verunreinigungen müssen gegebenenfalls entfernt werden, und die geeignete Wiederverwendungsmethode hängt von der Wachsart, der Behandlung und den Gießereipraktiken ab. YTD verwendet nach der Dampfentwachsung spezielle Wachsrückgewinnungsanlagen, um das Wachs zurückzugewinnen und wiederzuverwenden. Dies bedeutet jedoch nicht, dass jedes zurückgewonnene Wachs für Präzisionsteilemodelle geeignet ist.