Die hier verglichenen Verfahren des Kieselsol- und des Wasserglasgießens sind beide Feingussverfahren, die mit Einwegmodellen und Keramikschalen arbeiten. Der Unterschied liegt im Bindemittelsystem der Form. Wasserglas-Feinguss ist nicht mit Natriumsilikat-gebundenem Sandguss zu verwechseln, bei dem zwar dieselbe Bindemittelgruppe, aber ein anderes Formherstellungsverfahren zum Einsatz kommt.
Kieselsol-Verfahren werden häufig in Betracht gezogen, wenn die Oberflächenqualität im Gusszustand und die Maßhaltigkeit von großer Bedeutung sind. Wasserglas-Feingussverfahren kommen oft zum Einsatz, wenn ein kostengünstigeres Formgussverfahren die Anforderungen an das Bauteil erfüllt. Keines der beiden Verfahren legt jedoch das Ergebnis für ein bestimmtes Bauteil fest.
Die sinnvolle Wahl hängt davon ab, wie sich das gesamte Gehäusesystem verhält, welche Oberflächenbehandlung noch vorhanden ist und wie hoch die Kosten für die Lieferung akzeptabler Komponenten sind.
Das Bindemittel hält die feuerfesten Materialien der Hülle zusammen
Beide Verfahren erzeugen eine Keramikschale um ein Einwegmodell und dessen Metallzuführungskanäle. Das Modell wird beschichtet, die Schale aufgebaut und gehärtet, und das Modell wird entfernt, bevor das Metall in den Formhohlraum gelangt. Nach dem Gießen wird die Schale abgebrochen.
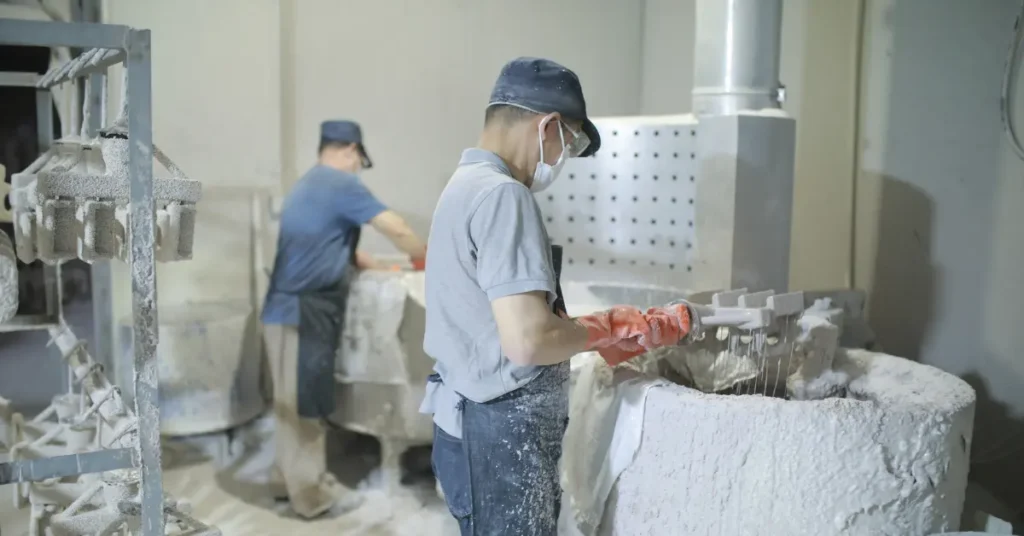
Die zum Bau dieser Hülle verwendeten Materialien erfüllen unterschiedliche Funktionen. Bindemittel ist das flüssige Bindemittel. Feines Keramikpulver, genannt feuerfestes Mehl, wird damit vermischt, um eine Schlamm, oft mit zusätzlichen Inhaltsstoffen, die das Beschichtungsverhalten steuern. Nach dem Eintauchen und Abtropfen werden gröbere feuerfeste Körner als Stuck werden auf die nasse Beschichtung aufgetragen. Durch Wiederholung des Beschichtungsvorgangs entsteht die Außenschicht.
Der Leitfaden des Investment Casting Institute zum Schalenbau unterscheidet diese Materialien und die Funktionen der Hüllschichten:
- Gesichtsmäntel Die Musterdetails reproduzieren und die Oberfläche formen, die mit dem Metall in Kontakt kommen wird.
- Ersatzmäntel Die für die weitere Verarbeitung und das Gießen erforderliche Dicke und Festigkeit hinzufügen.
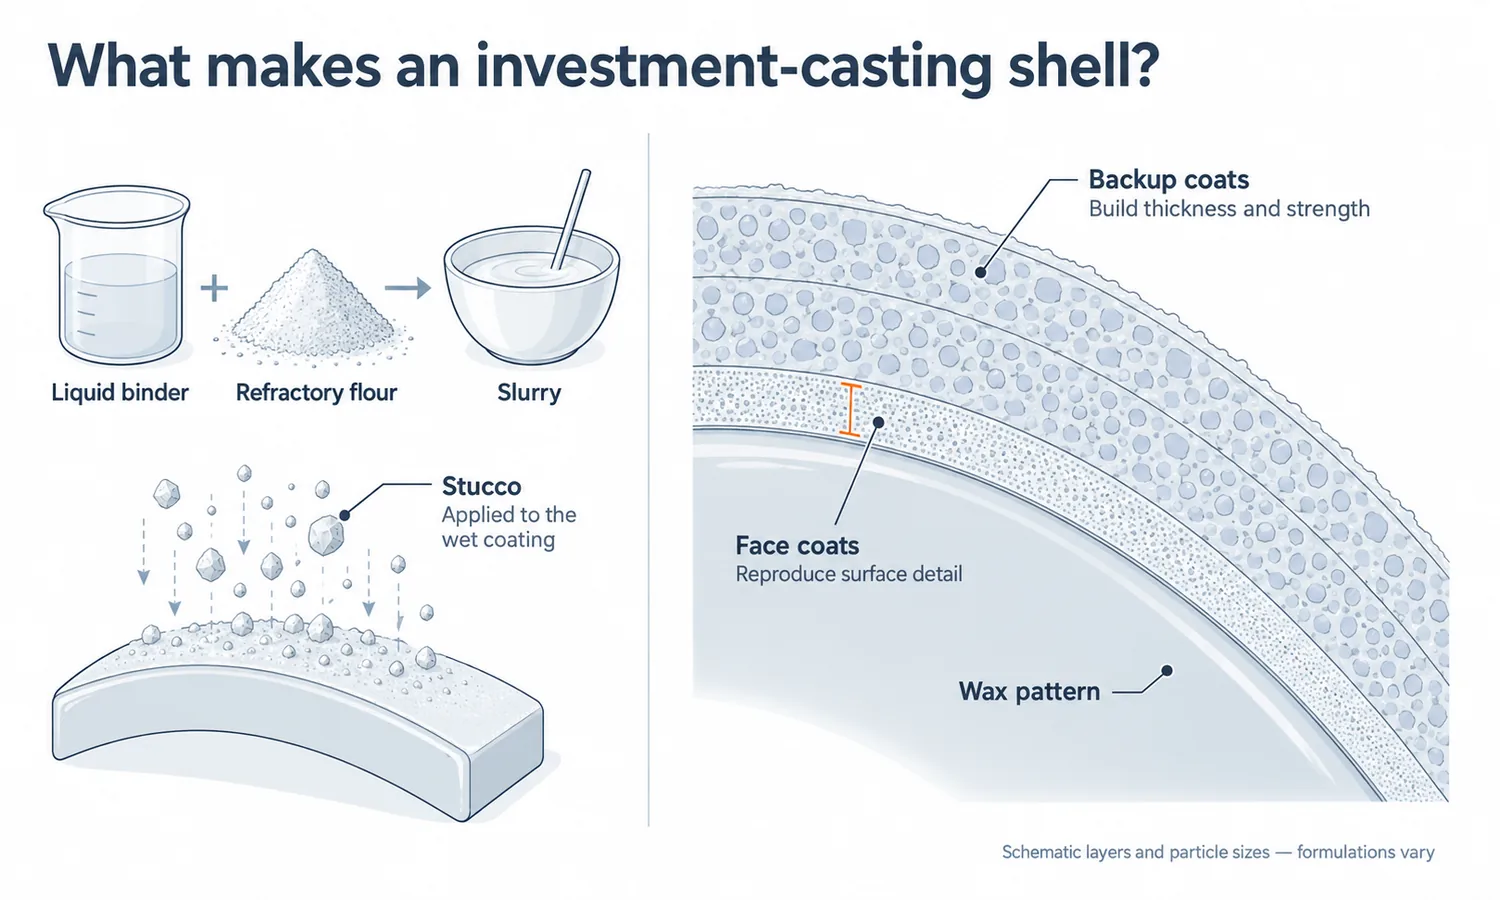
Diese Schichten können unterschiedliche Zusammensetzungen aufweisen. Eine Kieselsol-Hülle besteht nicht zwangsläufig vollständig aus Kieselsäure, und die Bezeichnung des Bindemittels erfordert weder Zirkon, Quarz noch ein anderes einzelnes feuerfestes Material. Die Wahl des Mehls und des Stucks ist neben dem Bindemittel von Bedeutung.
Aus diesem Grund können zwei Gießereien, die die gleiche Bindemittelfamilie verwenden, unterschiedliche Ergebnisse erzielen: Sie stellen möglicherweise wesentlich unterschiedliche Schalen her.
Trocknung und chemische Härtung verändern die Art und Weise, wie die Schale ihre Festigkeit entwickelt.
Die beiden Bindemittel enthalten Silizium und Sauerstoff, sind aber unterschiedliche Materialien.
Kieselsäure-Sol Kolloidales Siliciumdioxid besteht aus sehr kleinen, einzelnen Partikeln aus amorphem Siliciumdioxid, die in Wasser dispergiert sind. Wasserglas, Im Rahmen dieses Vergleichs von Feingussverfahren bezeichnet „Wasserglas“ im Allgemeinen eine wässrige Natriumsilikatlösung. Handelsübliche Wasserglassorten unterscheiden sich im Verhältnis von Siliciumdioxid zu Alkali und im Feststoffgehalt, anstatt eine einheitliche Zusammensetzung aufzuweisen. OxyChem Natriumsilikate-Handbuch erklärt diese Produktunterschiede.
Ihre unterschiedlichen Formen führen zu unterschiedlichen Wegen, eine brauchbare Hülle zu entwickeln.
Kieselsolschalen benötigen kontrollierte Wasserentfernung
Beim Austritt von Wasser aus einer Kieselsol-Beschichtung rücken die Partikel näher zusammen und bilden eine zusammenhängende Gelstruktur. Dies verleiht der ungebrannten Schale Festigkeit. Durch das anschließende Brennen entsteht die für spätere Schritte notwendige keramische Bindung.
Trocknung bewirkt daher mehr, als dass sich eine Oberfläche nur trocken anfühlt. Die Beschichtung muss an den Stellen, an denen sie an Festigkeit gewinnen soll, ausreichend Wasser verlieren. Eine geschützte Vertiefung kann anders trocknen als eine offene Oberfläche, selbst bei derselben Musterkonstruktion.
Temperatur, Luftfeuchtigkeit, Luftstrom, Geometrie und die Zusammensetzung der Hülle beeinflussen die Trocknungszeit. Die technische Diskussion von ICI über die Schlammformulierung und Trocknung Diese Faktoren werden als interagierend betrachtet. Die Herstellung von Kieselsolschalen kann durch kontrollierte Luftzufuhr und Anpassungen der Rezeptur erfolgen; sie ist nicht durch eine feste Dauer der natürlichen Lufttrocknung definiert.
Wasserglasgehäuse benötigen Härter und Feuchtigkeitskontrolle
Bei der Herstellung von Wasserglas-Einbettmassen wird üblicherweise ein chemischer Härter verwendet, um die Verbindung herzustellen. Da verschiedene Härter und Applikationsmethoden zum Einsatz kommen, muss der genaue Härtungsprozess ermittelt werden.
Durch chemisches Aushärten kann die Zeit bis zum Aushärten zwischen den Anstrichen verkürzt werden. Es erfordert jedoch auch die Kontrolle des Härters, das Eindringen, das Ablaufen, Spülen und Trocknen. Eine chemisch ausgehärtete Oberfläche ist nicht automatisch bereit zum Entwachsen oder Gießen.
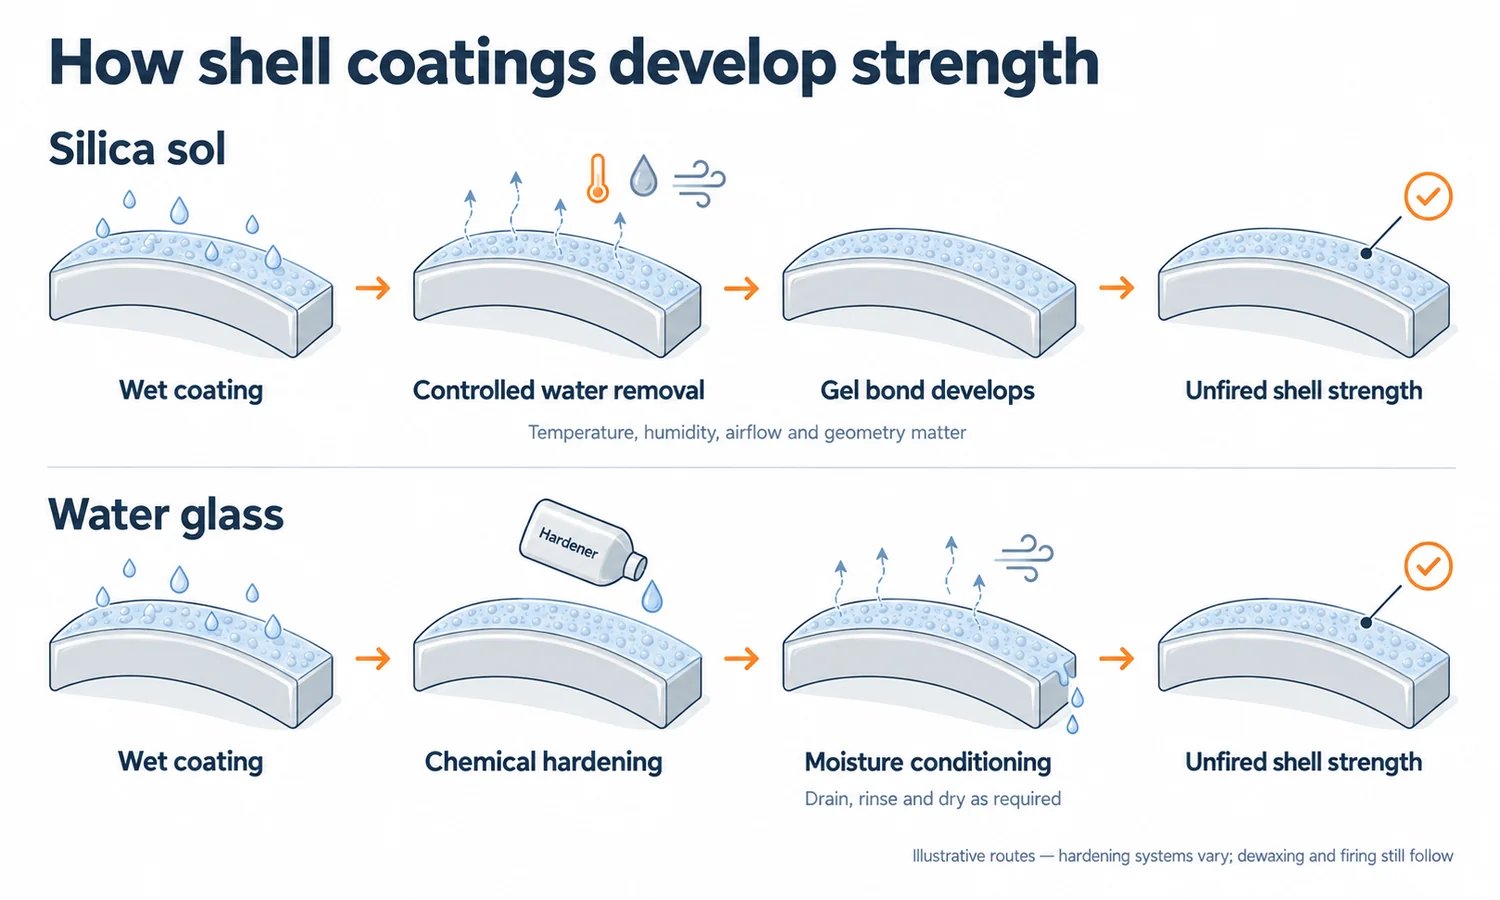
Der praktische Vergleichswert liegt daher in der Zeit, die benötigt wird, um eine Schale im gewünschten Zustand herzustellen. Ein bloßer Vergleich des Trocknungsintervalls einer Anlage mit dem chemischen Aushärtungsintervall einer anderen kann notwendige Arbeitsschritte außer Acht lassen.
Die Schale muss dem Entwachsen und Gießen standhalten.
Sobald die Form ausgebildet ist, muss sie die Form des Modells unter verschiedenen Belastungen beibehalten. Sie muss robust genug für die Handhabung sein, widerstandsfähig gegen Beschädigungen beim Entformen und ausreichend stabil bei Gießtemperatur.
Das sind unterschiedliche Leistungsanforderungen. Eine bei Raumtemperatur stabile Hülle kann sich nach dem Brennen oder bei Kontakt mit heißem Metall anders verhalten. Der Begriff “stabilere Hülle” ist nur dann sinnvoll, wenn die Testbedingungen und der Produktionsprozess klar definiert sind.
Die Hülle muss zudem eine ausreichende Durchlässigkeit aufweisen, damit Gase entweichen können, und sie muss nach dem Erstarren des Gussteils abnehmbar sein. Forschung zu Porosität, Durchlässigkeit und Festigkeit der Schale Dies zeigt, warum diese Eigenschaften im Gleichgewicht sein müssen. Die Maximierung der Dichte oder einer Festigkeitsmessung verbessert nicht zwangsläufig den gesamten Prozess.
Die Rippenbildung veranschaulicht, wie sich das Verhalten der Schale auf das fertige Gussteil auswirkt. Ein Riss kann dazu führen, dass Metall in einen Bereich eindringt, der nicht Teil des vorgesehenen Hohlraums war, wodurch ein dünner Vorsprung am Bauteil entsteht. ICI-Leitlinien zum Thema Geldstrafen identifiziert Risse in der Schale während des Schalenaufbaus, der Trocknung oder der Entwachsung als relevante Mechanismen.
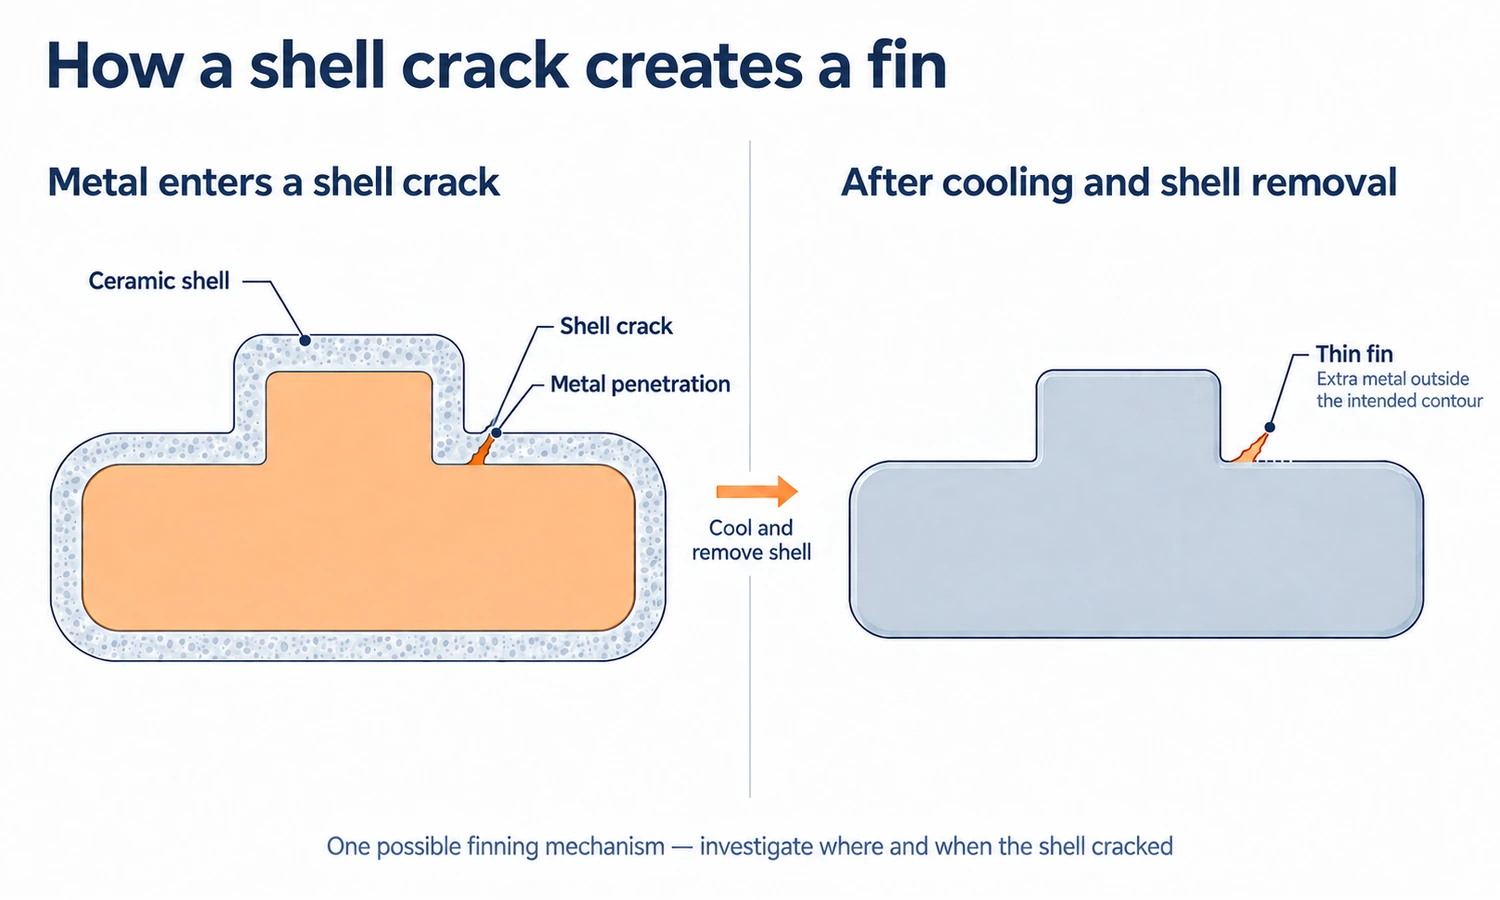
Ein solcher Defekt erfordert Nachweise darüber, wo und wann die Hülle versagt hat. Trocknung, Festigkeit der Hülle, Musterentfernung und Druckentlastung müssen möglicherweise untersucht werden. Das Etikett des Bindemittels allein gibt weder Aufschluss über die Ursache noch darüber, wie häufig das Problem auftreten wird.
Für einen Käufer ist eine konsequente Kontrolle während dieser Phasen wichtiger als eine einzelne Aussage über die Festigkeit der Hülle.
Bessere Ergebnisse im Gusszustand sind wichtig, wenn sie die Nachbearbeitung reduzieren.
Vergleiche zwischen Gießereien bringen üblicherweise Kieselsol-Feinguss mit feineren Gussoberflächen und höherer Maßgenauigkeit sowie Wasserglas-Feinguss mit geringeren Produktionskosten und weniger feinen Gussoberflächen in Verbindung. Dies sind allgemeine Beschreibungen der von den Anbietern angebotenen Verfahren. Die angegebenen Rauheits- und Toleranzbereiche variieren und sollten daher nicht als feste, den Bindemittelnamen zugeordnete Fähigkeiten betrachtet werden.
Es gibt einen praktischen Grund, über diese Etiketten hinauszublicken. Die Oberfläche wird zunächst durch das Muster definiert, dann durch die Deckschicht reproduziert und durch den Kontakt mit dem Metall beeinflusst. Musterzustand, Korngröße des feuerfesten Materials, Fließ- und Abflussverhalten der Beschichtung, Beschichtungsfehler, Legierungsreaktionen und die Entfernung der Schälschicht können sie alle beeinflussen.
Die Abmessungen verändern sich auch durch Werkzeugherstellung, Modell, Gussform, Gussschrumpfung, Wärmebehandlung und Endbearbeitung. Eine stabilere Gussform kann zwar zur Erhaltung der Geometrie beitragen, aber nicht jeden Fehler korrigieren, der an anderer Stelle entstanden ist.
Betrachten wir einen Hebel mit einem Außenprofil und einer Beschriftung, die im Gusszustand bleiben, sowie einer Drehzapfenbohrung, die bearbeitet wird. Eine bessere Wiedergabe des Profils und der Beschriftung kann das Schleifen oder andere Oberflächenbearbeitungen reduzieren. Die Drehzapfenbohrung muss jedoch weiterhin wie geplant bearbeitet werden.
Dieses Beispiel verdeutlicht die Unterschiede zwischen drei Anforderungen:
- Die akzeptierten Abmessungen und Oberflächen im Gusszustand oder nach der angegebenen Reinigung.
- Der Bearbeitungszugabe So belassen, dass Gussabweichungen ausgeglichen werden und eine vollständige Reinigung ermöglicht wird.
- Der Fertige Abmessungen und Oberflächenzustand Erforderlich nach der Bearbeitung.
Eine feinere Oberflächenbeschaffenheit ist dann von Vorteil, wenn sie funktionale oder optische Anforderungen erfüllt, Arbeitsaufwand reduziert oder die Konsistenz verbessert. Sie hat einen geringeren wirtschaftlichen Wert, wenn ein alternatives Gussteil diese Anforderungen bereits erfüllt und die verbleibende Bearbeitung unverändert bleibt.
Geben Sie Oberflächenmessungen mit ihren Parametern, Einheiten, Positionen und Zuständen an. Ra, RMS und Rz sind unterschiedliche Messgrößen; ein Wert im Gusszustand und ein Wert nach dem Schleifen oder Strahlen können unterschiedliche Ergebnisse beschreiben. Ebenso, ISO 8062-3:2023 bietet Rahmenbedingungen für Gusstoleranzen und Bearbeitungszugaben, keine automatischen Klassifizierungen für die beiden Bindemittelfamilien.
Die Fertigungs- und Ausschussquoten können den Kostenvorteil verändern.
Wasserglasverfahren werden häufig aufgrund der geringeren Material- oder Produktionskosten angeboten. Ein Kieselsolverfahren kann hingegen einen höheren Materialaufwand oder höhere Investitionen in die kontrollierte Trocknung erfordern. Diese Unterschiede müssen mit dem Aufwand und den Verlusten in anderen Verfahrensschritten verglichen werden.
Zurück zum Hebel. Wenn ein Kieselsol-Verfahren das wiederholte Schleifen des Profils reduziert und gleichzeitig einen gleichmäßigen Bearbeitungsrohling liefert, kann die Einsparung einen höheren Gusspreis ausgleichen. Erfüllt das vorgeschlagene Wasserglasverfahren bereits die akzeptierten Profil- und Oberflächenanforderungen, bietet eine feinere Oberflächengüte möglicherweise nur geringen Mehrwert.
Der Vergleich muss alle relevanten Werkstoffe der Gussschale, Härte- oder Trocknungsvorgänge, Gussfreigabequoten, Schalenentnahme, Oberflächenbearbeitung, Wärmebehandlung und Prüfung umfassen. Werkzeugbau und -entwicklung spielen ebenfalls eine Rolle, insbesondere wenn eine Routenänderung neue Zuschläge, Versuche oder eine Prozessqualifizierung erfordert.
Ein niedrigerer Preis für flüssiges Bindemittel ist daher nur ein Faktor. Verwenden Sie die Kosten pro abgenommenem Fertigbauteil bei gleichen Material-, Zeichnungs-, Mengen- und Prüfanforderungen.
Die Lieferzeit muss gesondert geprüft werden. Die Herstellungszeit der Schalen beeinflusst den Zeitplan, aber auch Werkzeugkosten, Erstmusterbearbeitung, Schmelzen, Wärmebehandlung, Bearbeitung, Qualitätskontrolle und Kapazität wirken sich auf die Lieferzeit aus. Eine schnellere chemische Härtung führt nicht zu einem festen Lieferzeitvorteil für einen kompletten Auftrag.
Wann man Kieselsol, Wasserglas oder weitere Versuche wählen sollte
Zunächst muss geprüft werden, ob die vorgeschlagene Hülle und das Feuerfestsystem für die Legierung und Geometrie geeignet sind. Die Bezeichnung des Bindemittels legt weder das maximale Bauteilgewicht noch die minimale Wandstärke oder den gesamten Legierungsbereich fest. Die Praktikabilität des Bauteils hängt weiterhin von der Zugänglichkeit der Beschichtung, der Trocknung, der Stabilität der Hülle, dem Metallfluss, der Reinigung und der verfügbaren Ausrüstung ab.
Sobald diese Bedingungen erfüllt sind, kann die Auswahl eingegrenzt werden:
- Ich bevorzuge einen Kieselsol-Vorschlag wenn nachgewiesen wird, dass die Oberflächenwiedergabe oder die Maßhaltigkeitskontrolle dazu beiträgt, eine wichtige Anforderung zu erfüllen, die Nachbearbeitung reduziert oder die Konsistenz des abgenommenen Teils so weit verbessert, dass die Gesamtkosten gerechtfertigt sind.
- Erwägen Sie einen Vorschlag mit einem Wasserglas Wenn das qualifizierte Verfahren die gleichen Anforderungen an das Endprodukt und das Material zu geringeren Gesamtkosten erfüllt. Beurteilen Sie das gelieferte Bauteil einschließlich der erforderlichen Reinigung und Bearbeitung.
- Weitere Beweise einholen Wenn ein kritisches Merkmal oder eine behauptete Kostenersparnis nicht nachgewiesen ist, können vergleichbare Produktionsergebnisse, ein gezielter Testlauf und ein vereinbarter Prüfplan die Unsicherheit beseitigen.
Bei beiden Verfahren trägt die Wahl der Gussschale zur Gussqualität bei; sie bestimmt jedoch nicht unabhängig die Zugfestigkeit, die Dauerfestigkeit oder die Korrosionsbeständigkeit des Metalls. Die Materialspezifikation, das Schmelzen, die Erstarrung, die Wärmebehandlung und die Abnahmeprüfung bleiben weiterhin Teil der Entscheidung.
Feinguss mit Kieselsol bei YTD Foundry
YTD Foundry bietet kundenspezifische Kieselsol-Feingussteile anhand von Zeichnungen oder physischen Mustern, mit Werkzeuge, Casting, CNC-Bearbeitung, Inspektion und Oberflächenveredelung organisiert um die Komponente herum.
Für eine Prozessprüfung im Silicasol-Verfahren geben Sie bitte die erforderliche Legierung, Geometrie, Mengen und die Oberflächen oder Abmessungen an, die die Abnahme bestimmen. Die Festlegung, welche Merkmale im Gusszustand verbleiben und welche bearbeitet werden, hilft dabei, zu bestimmen, wo der Gießprozess Präzision liefern muss und wo die nachfolgende Nachbearbeitung das Bauteil vervollständigt.
Häufig gestellte Fragen
Können Kieselsol und Wasserglas in der gleichen Hülle verwendet werden?
Ja. Dokumentierte Verbundsysteme umfassen Kieselsol-Deckschichten mit Wasserglas-Trägerschichten sowie andere kombinierte Formulierungen. veröffentlichte Studie über Verbundbeschichtungen dokumentiert die Verwendung beider Bindemittelfamilien beim Feinguss.
Bei einem Verbundbauprojekt ist festzulegen, welches Bindemittel und welches Feuerfestmaterial in der Deck- und der Hinterschicht verwendet werden. Der Begriff “Verbundbau” beschreibt weder eine Standardrezeptur noch ein garantiertes Ergebnis.
Bestimmt das Bindemittel die Wachsqualität oder das Entwachsungsverfahren?
Nein. Lieferanten ordnen manchmal das Silicasol-Gießen einer bestimmten Wachstemperaturkategorie und das Wasserglas-Gießen einer anderen zu, aber diese Zuordnungen definieren nicht die Bindemittelsysteme.
Die Wachsauswahl, die Modellherstellung und die Entwachsung hängen vom jeweiligen Verfahren ab. Heißwasser-, Dampf- und Blitzentwachsungsverfahren sollten nicht allein anhand der Bindemittelbezeichnung ausgewählt werden. Modell, Form, Ausrüstung und Entwachsungsweg müssen optimal aufeinander abgestimmt sein.
Ist das Silica-Sol-Gießen automatisch umweltfreundlicher?
Beide Bindemittel in diesem Vergleich sind wasserbasiert. Der Wasserverbrauch berücksichtigt jedoch nicht den Energieverbrauch, die Emissionen beim Entfernen der Gussformen, den feuerfesten Staub, die Reinigung und andere Abfallströme, die im Gießprozess anfallen.
Die Eigenschaften von Wasserglas hängen teilweise vom Härter ab. dokumentierter Ammoniumchlorid-Härtungsweg erzeugt ammoniak- und salzhaltige Flüssigkeit; diese Bedingungen sollten nicht jedem Härtesystem zugewiesen werden.
Für einen Umweltvergleich müssen die tatsächlichen Material-, Energie-, Recycling-, Emissions- und Abfallbehandlungsdaten für jede vorgeschlagene Route angegeben werden. Die alleinige Angabe “wasserbasiert” reicht für eine vollständige Bewertung nicht aus.