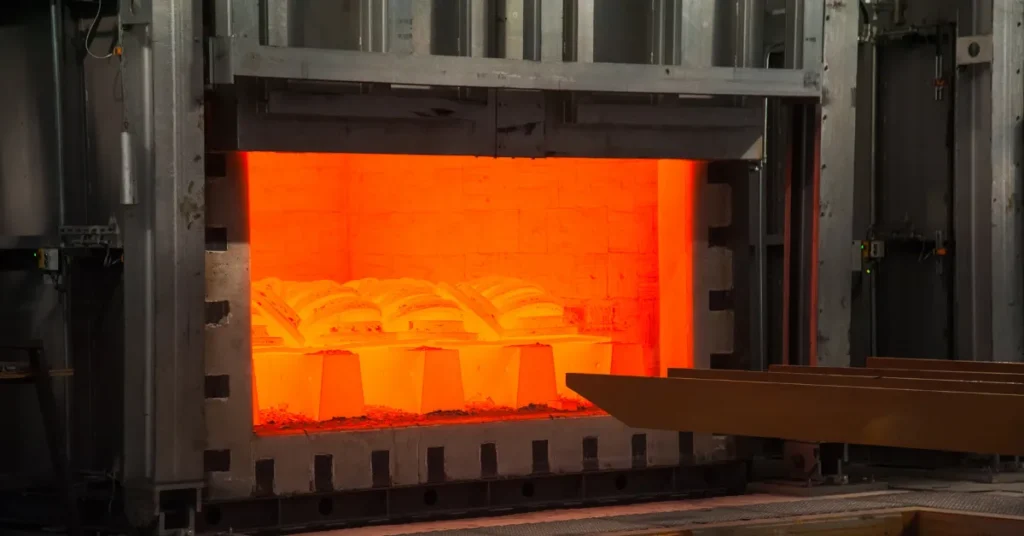
Die Wärmebehandlung von Gussteilen nutzt kontrolliertes Erhitzen und Abkühlen, um Festigkeit, Härte, Zähigkeit, Korrosionsbeständigkeit oder Dimensionsstabilität gezielt einzustellen. Das geeignete Verfahren hängt von der Legierung, der Wandstärke und den geforderten Eigenschaften ab. Dieser Leitfaden erläutert die wichtigsten Verfahren, ihre materialspezifischen Anwendungsbereiche und die Rolle der Wärmebehandlung in der Fertigung von Fertigteilen.
Warum Gussteile eine Wärmebehandlung benötigen: Eigenschaften und Dimensionsstabilität
Durch Gießen erhält ein Bauteil seine Form, doch die während der Erstarrung entstehende Struktur weist möglicherweise nicht die geforderten Eigenschaften des fertigen Teils auf. Bei Kohlenstoff- und niedriglegierten Stählen beispielsweise kann Normalglühen eine grobe, ungleichmäßige Struktur durch eine feinere, gleichmäßigere ersetzen. Dies verändert das Materialverhalten unter Belastung und bei der Bearbeitung.
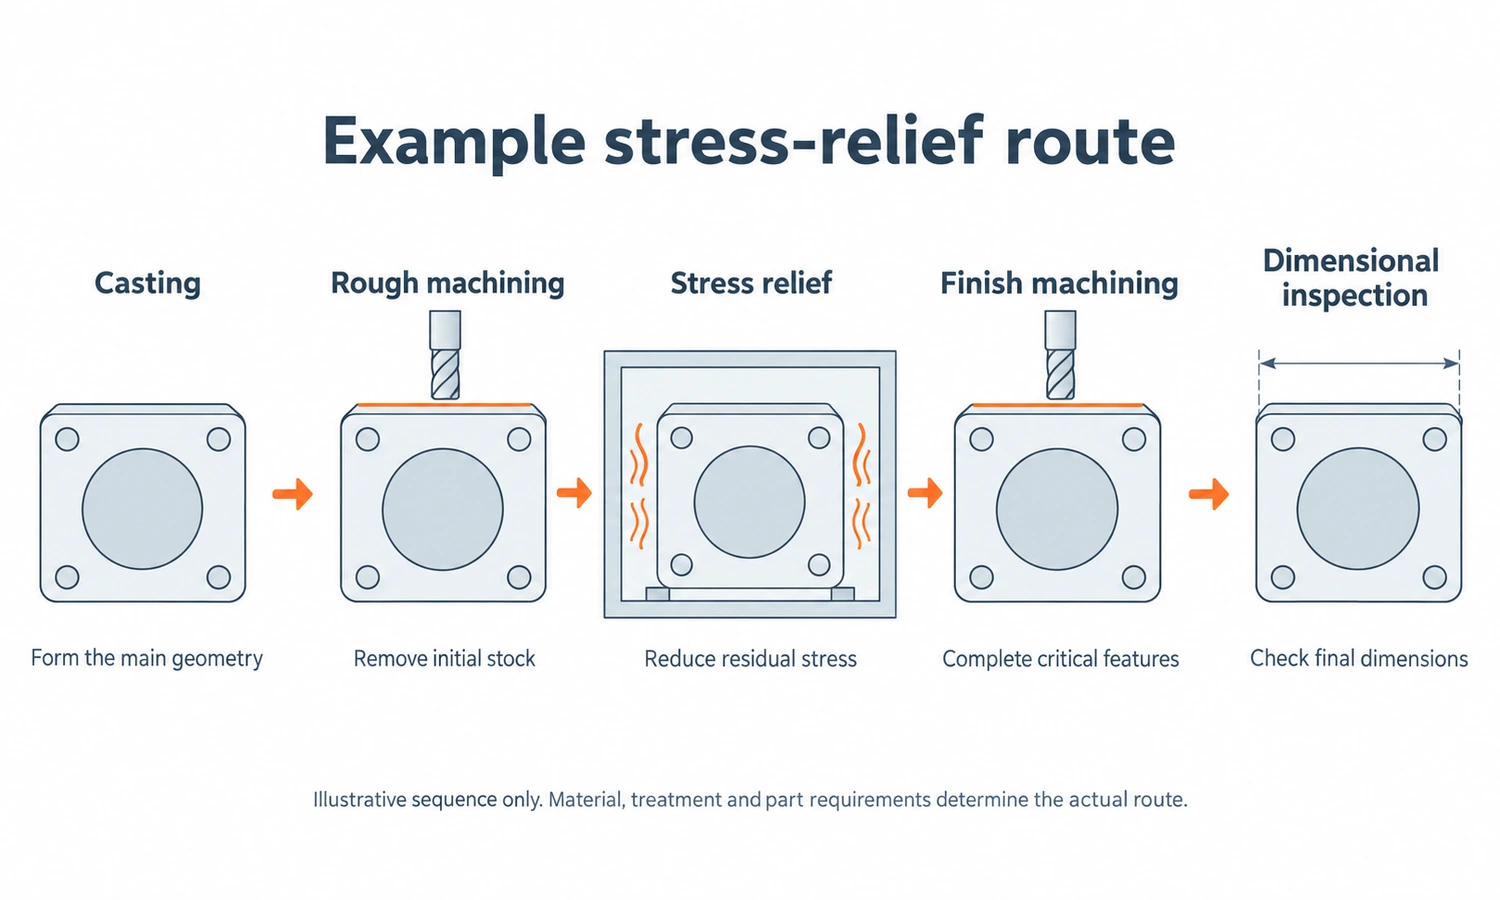
Die Dimensionsstabilität ist ein weiterer wichtiger Aspekt. Eigenspannungen sind innere Spannungen, die in einem Bauteil auch ohne äußere Belastung bestehen bleiben. Ihre Umverteilung während der Weiterverarbeitung kann zu Verformungen führen. Eine geeignete Spannungsarmglühung reduziert diese Spannungen und das Risiko späterer Dimensionsänderungen.
Es handelt sich hierbei um unterschiedliche Zielsetzungen. Ein Gussteil kann spannungsarm geglüht werden müssen, ohne maximale Härte zu erfordern, oder vor der Bearbeitung weicher statt fester werden müssen. Die Wärmebehandlung sollte die für die jeweilige Anwendung relevante Eigenschaft berücksichtigen.
Müssen alle Gussteile einer Wärmebehandlung unterzogen werden? Nein. Sofern die geltende Spezifikation den Gusszustand zulässt und das Gussteil die Anforderungen erfüllt, ist eine zusätzliche Behandlung unter Umständen nicht erforderlich. Andere Güteklassen oder spezifizierte Zustände erfordern eine Wärmebehandlung. Die Bezeichnung des Gießverfahrens allein – Sandguss, Feinguss oder Druckguss – gibt darüber keine Auskunft.
Vergleich gängiger Wärmebehandlungsverfahren für Gussteile
Die wichtigsten Methoden lassen sich leichter verstehen, wenn man ihre jeweiligen Zwecke erläutert. Diese Tabelle bietet einen Überblick über die Behandlungsverfahren und ist keine Ofenrezeptur.
| Verfahren | Was geschieht | Hauptzweck und typische Verwendung |
|---|---|---|
| Glühen | Das Gussteil wird entsprechend dem Glühzyklus der Legierung erhitzt und abgekühlt; ein vollständiges Glühen von Stahl beinhaltet normalerweise eine langsame Ofenabkühlung. | Geeignete Werkstoffe weicher machen, die Duktilität verbessern und die nachfolgende Bearbeitung erleichtern. |
| Normalisierung | Stahl wird bis zu seinem Umwandlungsbereich erhitzt, auf dieser Temperatur gehalten und anschließend an der Luft abgekühlt. | Entwicklung einer feineren, gleichmäßigeren Struktur in Gussteilen aus Kohlenstoffstahl und niedriglegiertem Stahl. |
| Härten und Anlassen | Geeigneter Stahl wird erhitzt, schnell genug abgekühlt, um zu härten, und dann wieder unterhalb seiner Umwandlungstemperatur erhitzt. | Entwickeln Sie ein optimales Verhältnis von Festigkeit, Härte und Zähigkeit. |
| Stressabbau | Das Bauteil durchläuft einen kontrollierten Temperaturzyklus, der so gewählt ist, dass er die Eigenspannungen reduziert und gleichzeitig unerwünschte Veränderungen seines Zustands begrenzt. | Das Risiko von Maßabweichungen bei späteren Bearbeitungen oder im Betrieb wird reduziert. |
| Lösungsbehandlung | Die Legierung wird erhitzt, um ausgewählte Bestandteile in der Metallmatrix aufzulösen, gefolgt von einer kontrollierten Abkühlung. | Eine geeignete Struktur in bestimmten Edelstählen herstellen oder wärmebehandelbares Aluminium für die Alterung vorbereiten. |
| Altern | Eine geeignete Legierung wird bei Raumtemperatur oder bei erhöhter Temperatur gehalten, damit sich aushärtende Ausscheidungen bilden. | Erhöhung der Festigkeit von wärmebehandelbaren Aluminium- und ausscheidungshärtenden Legierungen. |
| Austempern | Das Gussteil wird erhitzt, rasch in ein temperiertes Bad überführt, dort gehalten und schließlich abgekühlt. | Die erforderliche Struktur und die gewünschten Eigenschaften in bainitisch gehärtetem Gusseisen mit Kugelgraphit (ADI) herstellen. |
Die Unterschiede zwischen Glühen, Normalisieren und Abschreckhärten werden in der Handbuch der Wärmebehandlung der Steel Founders' Society of America. Beim Glühen umfasst der Oberbegriff mehrere Zyklen, daher bedeutet “geglüht” nicht immer die gleiche Temperatur und Kühlmethode.
Wärmebehandlung nach Material: Stahl, Edelstahl, Aluminium und Gusseisen
Kohlenstoff- und legierter Stahl: Normalisieren, Abschrecken und Anlassen
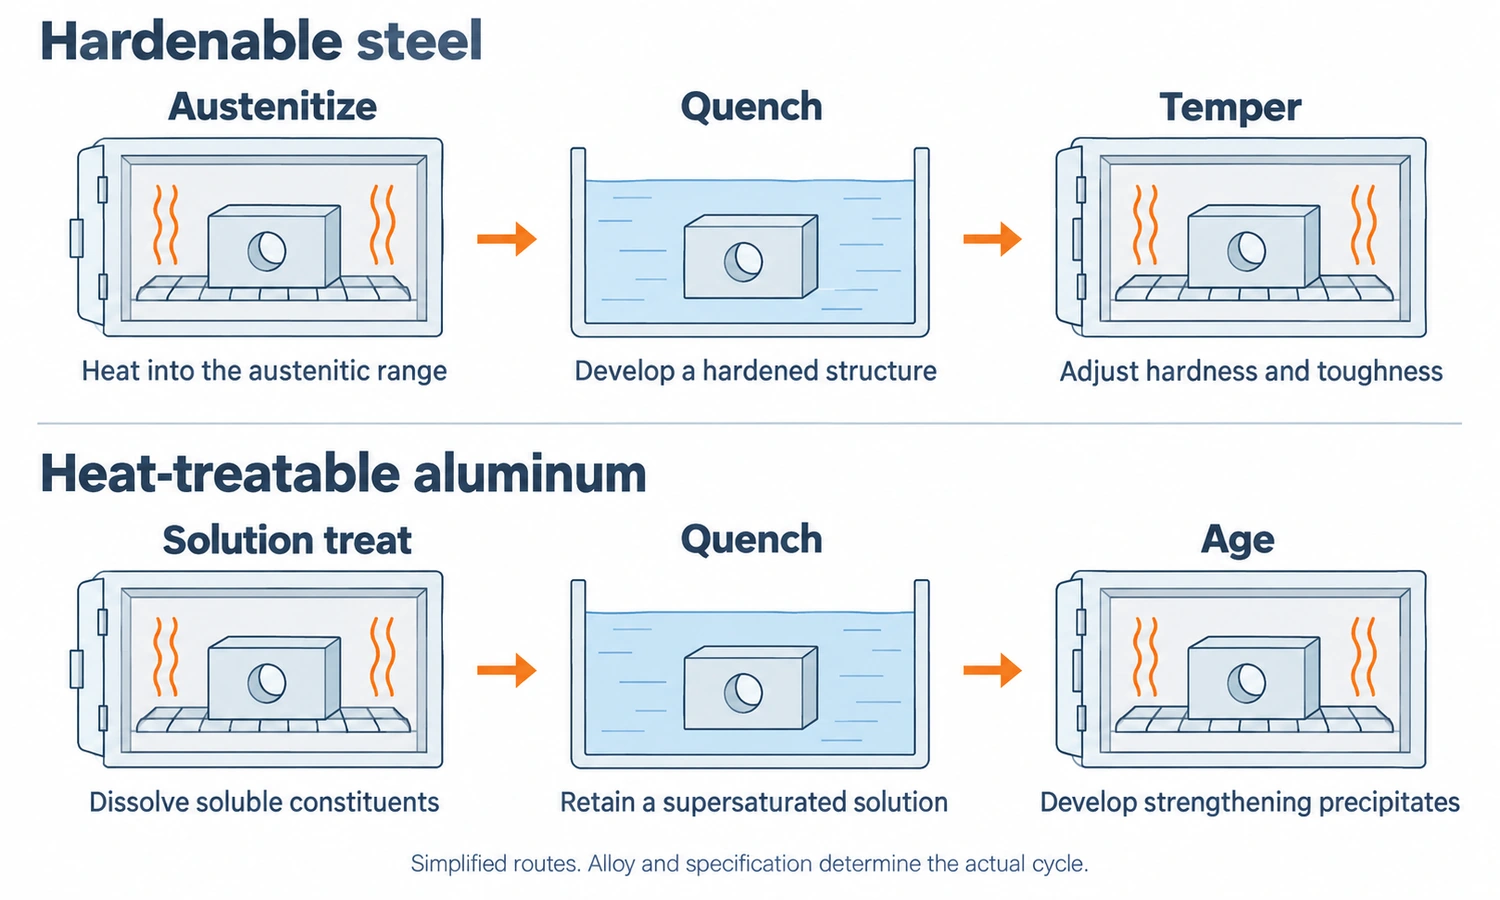
Normalisieren kann die erforderliche Struktur und die gewünschten Eigenschaften für ein Stahlgussstück erzielen; einige Stahlsorten werden anschließend angelassen. Wenn die geforderten Eigenschaften eine höhere Härtung erfordern, kann Abschrecken und Anlassen angebracht sein.
Bei härtbarem Stahl kann sich durch schnelles Abkühlen Martensit, ein hartes Gefüge, bilden. Der gehärtete Zustand kann für die vorgesehene Anwendung zu spröde sein. Durch Anlassen wird dieser Zustand angepasst, wobei üblicherweise etwas Härte zugunsten der Zähigkeit – der Fähigkeit, Energie vor dem Bruch aufzunehmen – geopfert wird. Daher kann die Forderung nach höchstmöglicher Härte den Anforderungen an ein stoßbelastetes Bauteil entgegenwirken.
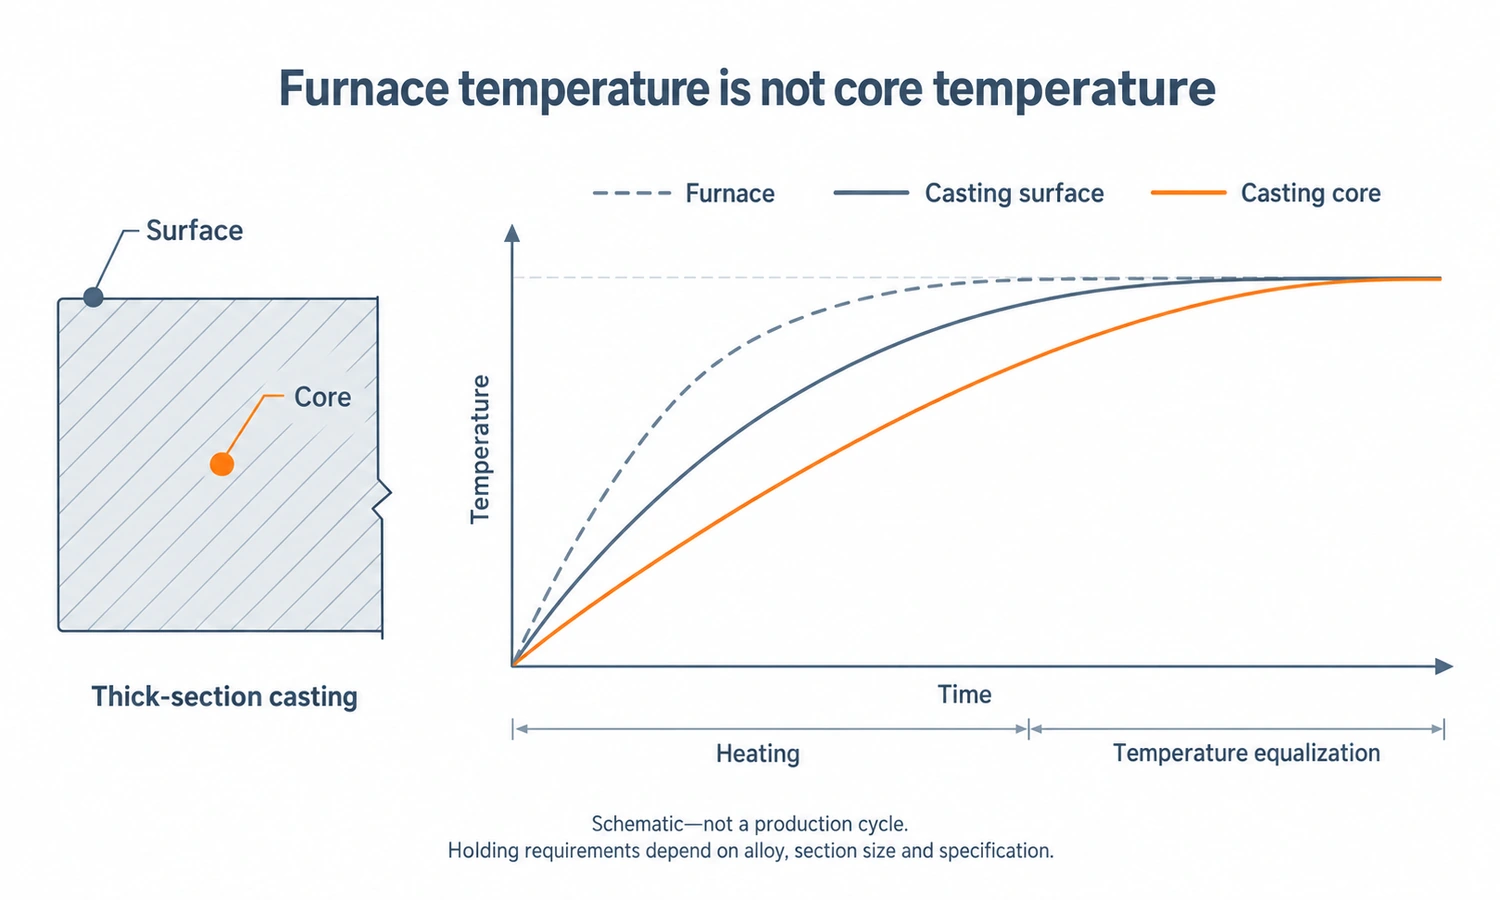
Die Wandstärke spielt ebenfalls eine Rolle. Der Kern eines dicken Gussteils kühlt anders ab als seine Oberfläche, und der Stahl muss über eine ausreichende Härtbarkeit verfügen, um die erforderliche Struktur im relevanten Bereich auszubilden. Die Härte beschreibt den Zustand des Materials; die Härtbarkeit beschreibt seine Fähigkeit, in die Tiefe zu härten.
Edelstahl: Lösungsglühen, Härten und Auslagern
“Edelstahl” ist eine zu ungenaue Bezeichnung für die Auswahl der Wärmebehandlung.
Bei austenitischen Gusslegierungen wie CF8M wird eine Lösungsglühung durchgeführt, um Bestandteile zu entfernen, die die Korrosionsbeständigkeit beeinträchtigen können. Anschließend erfolgt eine geeignete Abkühlung. Das Ziel unterscheidet sich vom Härten eines Kohlenstoffstahlgusses. Ein martensitischer Edelstahlguss wie CA6NM hingegen kann gehärtet und anschließend angelassen werden.
Ausscheidungshärtnde Edelstähle nutzen einen anderen Mechanismus: Durch eine geeignete Lösungsglühung und anschließende Auslagerung bilden sich feine Ausscheidungen, die das Material festigen. Ihr endgültiger Zustand hängt von der gewählten Behandlung ab.
Ein Edelstahlgussstück kann daher einer Hochtemperaturbehandlung und schnellen Abkühlung unterzogen werden, ohne dass das Ziel darin besteht, es so hart wie möglich zu machen.
Aluminiumguss: Lösungsglühen und Härtegrade T5, T6 und T7
Wärmebehandelbare Aluminiumgussteile werden üblicherweise lösungsgeglüht und anschließend abgeschreckt und ausgehärtet. A356-T6 ist eine bekannte Legierungs- und Zustandskombination. Unmittelbar nach dem Lösungsglühen und Abschrecken ist das Material relativ weich; die Aushärtung führt zur Aushärtung. Das Abschrecken bereitet die Legierung hier auf die Aushärtung vor, anstatt sie durch den Martensit-Mechanismus von Stahl zu härten.
Die Temperamentbezeichnung beschreibt den Behandlungszustand:
| Temperament | Grundbedeutung für Aluminiumguss |
|---|---|
| T5 | Nach dem Gießen abgekühlt und künstlich gealtert, ohne separate Lösungsglühung. |
| T6 | Lösungsgeglüht und künstlich gealtert. |
| T7 | Lösungsgeglüht und überaltert oder stabilisiert, wobei typischerweise etwas Spitzenfestigkeit gegen größere Stabilität getauscht wird. |
Diese Definitionen werden im Folgenden erläutert. Australischer Aluminiumrat Aluminiumdaten – Barren und Gussteile, Seiten 22–23. T6 beschreibt einen Zustand; es legt kein einheitliches Temperatur- und Zeitprogramm für jede Aluminiumlegierung fest.
Kann Aluminium-Druckguss wärmebehandelt werden? Manchmal. Eingeschlossene Gase in herkömmlichen Hochdruck-Druckgussteilen können sich während der Lösungsglühung ausdehnen und Blasenbildung verursachen. Der Australian Aluminium Council beschreibt auch erfolgreiche Behandlungen mit modifizierten Zyklen, daher ist die pauschale Aussage “Druckgussteile können nicht wärmebehandelt werden” unzutreffend. Die Eignung muss für die jeweilige Legierung, die Gussqualität und den Zyklus individuell geprüft werden. Eine Standardbehandlung für Sandgussteile sollte nicht automatisch auf Hochdruck-Druckgussteile übertragen werden.
Grauguss und Sphäroguss: Spannungsarmglühen, Weichglühen und Bainitisieren
Grauguss enthält Graphitlamellen, während Gusseisen mit Kugelgraphit Graphitknötchen enthält. Die Wärmebehandlung verändert primär die umgebende Metallmatrix; sie wandelt Grauguss nicht in Gusseisen mit Kugelgraphit um. Für Grauguss stehen je nach den geforderten Eigenschaften Spannungsarmglühen, Weichglühen und Härten zur Verfügung. ASM International: Wärmebehandlung von Grauguss, öffentliche Zusammenfassung.
Die Wärmebehandlung von Gusseisen mit Kugelgraphit verändert dessen Matrix – das Metall, das die Graphitkugeln umgibt – um Eigenschaften zu erzielen, die im Gusszustand nicht ohne Weiteres erreichbar sind. Je nach Zielsetzung umfassen die Behandlungen Glühen, Normalisieren, Spannungsarmglühen und Härten. ASM International: Wärmebehandlung von duktilem Gusseisen, öffentliche Zusammenfassung.
Bainitisiertes Gusseisen mit Kugelgraphit (ADI) erfordert ein spezielles Bainitisierungsverfahren. Das Gussteil wird erhitzt, rasch in ein temperiertes Bad überführt und dort vor der endgültigen Abkühlung gehalten. Zusammensetzung, Wandstärke und der erforderliche ADI-Gütegrad bestimmen den genauen Ablauf. ADI ist ein bestimmter Werkstoffzustand und keine Bezeichnung für jedes wärmebehandelte Gussteil. AFS/SFSA: Austemperierende Wärmebehandlung.
Auswahl des Wärmebehandlungszyklus: Legierung, Eigenschaften und Wandstärke
Ein Wärmebehandlungszyklus kombiniert drei Prozessparameter: die Art der Erwärmung des Gussteils, die Dauer des Haltens der Temperatur und die Abkühlung. Die Änderung eines Parameters kann das Ergebnis beeinflussen, selbst wenn die anderen beiden unverändert bleiben.
Die Temperatur ermöglicht die beabsichtigte metallurgische Umwandlung. Die Haltezeit muss sicherstellen, dass die relevanten Bereiche den erforderlichen Zustand erreichen und die Umwandlung ablaufen kann. Die anschließende Abkühlung trägt zur Bestimmung des verbleibenden Gefüges bei. Das Erreichen der Solltemperatur im Ofen bedeutet nicht automatisch, dass auch der Kern eines schweren Gussteils diese Temperatur erreicht hat.
Für eine bestimmte Komponente ist folgende Auswahlreihenfolge sinnvoll:
- Ermitteln Sie die genaue Legierungssorte und das anwendbare Material bzw. die Kundenspezifikation.
- Definieren Sie den erforderlichen Lieferzustand und die Eigenschaften, einschließlich etwaiger Anforderungen an Härte, Festigkeit, Zähigkeit oder Korrosionsbeständigkeit.
- Berücksichtigen Sie die Wandstärke, die Geometrie, die Gussqualität und die verbleibenden Fertigungsschritte.
- Wählen Sie ein Behandlungsverfahren aus und überprüfen Sie es anhand dieser Anforderungen.
Daher lässt sich die Frage “Wie viele Stunden sollte ein Gussteil wärmebehandelt werden?” ohne weitere Informationen nicht verlässlich beantworten. Ein veröffentlichter Zyklus für eine andere Legierung oder Querschnittsgröße dient als Referenz für weitere Untersuchungen, nicht als Produktionsanweisung.
Bei YTD Foundry, unser kundenspezifischer Feinguss-Service Wir vereinen Werkzeugbau, Gießen, Wärmebehandlung und Oberflächenbearbeitung in einem Projekt. Wir prüfen den Fertigungsablauf anhand Ihrer Zeichnung oder Ihres Musters sowie Ihrer Material- und Lieferanforderungen, sodass der erforderliche Materialzustand neben der Geometrie des Gussteils berücksichtigt werden kann.
Kann eine Wärmebehandlung Porosität und Schwindungsfehler im Guss beheben?
Die konventionelle Wärmebehandlung im Ofen sollte nicht als allgemeine Reparaturmethode für Porosität, Lunker oder Einschlüsse angesehen werden. Die Verbesserung der Eigenschaften des umgebenden Metalls beweist nicht, dass ein innerer Defekt beseitigt wurde.
Heißisostatisches Pressen (HIP) ist ein eigenständiges Verfahren, das hohe Temperatur und hohen Gasdruck kombiniert, um geeignete innere Porosität zu schließen. Sein druckunterstützter Verdichtungsmechanismus unterscheidet sich vom herkömmlichen Glühen oder Härten. Zudem erfordert er eine Beurteilung des Materials und der vorhandenen Defekte.
Risiken der Wärmebehandlung: Verzug, Abschreckrisse und Oberflächenbeschädigung
Die Wärmebehandlung selbst kann Probleme verursachen. Verzug und Abschreckrisse sind wichtige Aspekte, und eine Erhöhung der Abschreckintensität kann diese Risiken verstärken. Oberflächenoxidation oder Entkohlung müssen gegebenenfalls durch die Ofenatmosphäre kontrolliert werden. Eine korrekte Verarbeitung umfasst daher neben der Temperatur auch die Kühlbedingungen und den Oberflächenschutz.
Wann sollte man Gussteile wärmebehandeln: Vor oder nach der Bearbeitung?
Die Fertigungsreihenfolge muss jegliche Maßabweichungen und den für die Bearbeitung erforderlichen Materialzustand berücksichtigen. Beispielsweise kann eine Spannungsarmglühung nach der Schruppbearbeitung und vor der Endbearbeitung erfolgen. Die geeignete Reihenfolge hängt von der Behandlung und dem Bauteil ab; “erst bearbeiten” und “erst wärmebehandeln” sind keine allgemeingültigen Regeln.
YTD kombiniert die Gießereiproduktion mit CNC-Bearbeitung für fertige Gussteile. Dadurch können Kunden kritische Bohrungen, Passflächen und Endabmessungen im selben Gussprojekt berücksichtigen. Die Bearbeitungsreihenfolge wird anhand des Materials, der Wärmebehandlung und der Maßvorgaben des Bauteils ausgewählt.
Wie man die Wärmebehandlung überprüft: Prozessaufzeichnungen, Prüfungen und Inspektion
Vor Produktionsbeginn sollten die Verifizierungsanforderungen festgelegt werden. Unterschiedliche Nachweise beantworten unterschiedliche Fragen:
| Beweis | Wozu es beiträgt |
|---|---|
| Aufzeichnungen zur Wärmebehandlung | Ob der aufgezeichnete Zyklus die vereinbarten Verarbeitungsanforderungen erfüllte. |
| Härte- oder mechanische Prüfung | Ob die geprüften Standorte oder Proben die festgelegten Eigenschaften erfüllen. |
| Mikrostrukturuntersuchung | Ob sich die entsprechenden metallurgischen Bedingungen entwickelt haben. |
| Dimensions- und geeignete zerstörungsfreie Prüfung | Ob das Gussteil nach der Bearbeitung die Anforderungen an Maßhaltigkeit und Fehlertoleranz erfüllt. |
Die jeweils geltende Spezifikation legt fest, welche Prüfungen erforderlich sind und wie die Proben ausgewählt werden. Ein Härtetest allein belegt weder Korrosionsbeständigkeit, innere Unversehrtheit noch Maßgenauigkeit.
Fazit: Die Wärmebehandlung muss an die Anforderungen des Gussteils angepasst werden.
Die richtige Wärmebehandlung berücksichtigt die Legierung und die Einsatzanforderungen des Gussteils sowie die Bearbeitbarkeit, die Dimensionsstabilität und die Prüfbarkeit. Definieren Sie die gewünschten Endeigenschaften und entwickeln Sie anschließend den entsprechenden Verarbeitungsprozess. Für ein kundenspezifisches Gussprojekt, Teilen Sie Ihre Zeichnung oder Ihr Muster mit YTD Foundry um die Materialauswahl, die Wärmebehandlung und die Lieferung der fertigen Teile zu besprechen.
Häufig gestellte Fragen
Ist Glühen dasselbe wie Stressabbau?
Die Wirkungen beider Verfahren können sich überschneiden, ihre Ziele unterscheiden sich jedoch. Glühen wird häufig gewählt, um ein Material weicher zu machen und seine Duktilität zu verbessern. Spannungsarmglühen zielt darauf ab, Eigenspannungen zu reduzieren und gleichzeitig unerwünschte Veränderungen des bestehenden Zustands zu minimieren. Eine Behandlung zur Erhaltung der Härte sollte nicht ohne Überprüfung der Anforderungen durch ein Weichglühen ersetzt werden. [Bodycote: Glühen](https://www.bodycote.com/what-we-do/precision-heat-treatment/annealing-normalising/annealing/); [Spannungsarmglühen](https://www.bodycote.com/what-we-do/precision-heat-treatment/stress-relieving-atmosphere-vacuum/).
Benötigen Feinguss und Sandguss unterschiedliche Wärmebehandlungen?
Das Gießverfahren allein bestimmt nicht die Behandlung. Gussteile, die mit beiden Verfahren hergestellt wurden, können im Wesentlichen nach demselben Behandlungsschema behandelt werden, sofern ihre Legierungen und die geforderten Eigenschaften ähnlich sind. Der konkrete Behandlungsablauf muss jedoch die Wandstärke, die Geometrie und den Ausgangszustand des Gussteils berücksichtigen; ein Verfahren sollte nicht allein aufgrund der übereinstimmenden Legierungsbezeichnung übernommen werden.
Kann nur die Oberfläche eines Gussteils gehärtet werden?
Ja, bei geeigneten Werkstoffen und Geometrien. Durch Induktionshärtung lassen sich Bereiche von Stahl- oder Gusseisenbauteilen gezielt erwärmen und härten, wobei das Kerngefüge erhalten bleibt. Dies ist besonders nützlich, wenn eine Arbeitsfläche Verschleißfestigkeit erfordert. Die Legierung, die erforderliche Härtetiefe und die Bauteilgeometrie bestimmen, ob dieses Verfahren geeignet ist. [Bodycote: Induktionshärtung](https://www.bodycote.com/what-we-do/precision-heat-treatment/hardening-and-tempering-atmosphere-vacuum/induction-hardening/).
Ist nach dem Schweißen oder der Schweißreparatur eine Wärmebehandlung für ein Gussteil erforderlich?
Dies kann je nach Legierung, Betriebsbedingungen und geltenden Spezifikationen erforderlich sein. Beispielsweise kann die Wiederherstellung der Korrosionsbeständigkeit ein Grund für die Wärmebehandlung eines geschweißten CF8M-Gussteils sein. Die Anforderungen sollten in den zugelassenen Schweiß- und Fertigungsverfahren festgelegt sein; die Nachbehandlung nach dem Schweißen ist nicht automatisch für jedes Gussteil gleich. [SFSA: CF8M fabrication and welding considerations](https://cdn.sfsa.org/wp-content/uploads/2021/10/s8.pdf).