Das Formen von Schalen ist eine Art des Sandgusses. Wenn also nach „Schalenformung vs. Sandguss“ gesucht wird, ist damit in der Regel die Unterscheidung zwischen Schalenformung und herkömmlichem Grünsandguss gemeint.
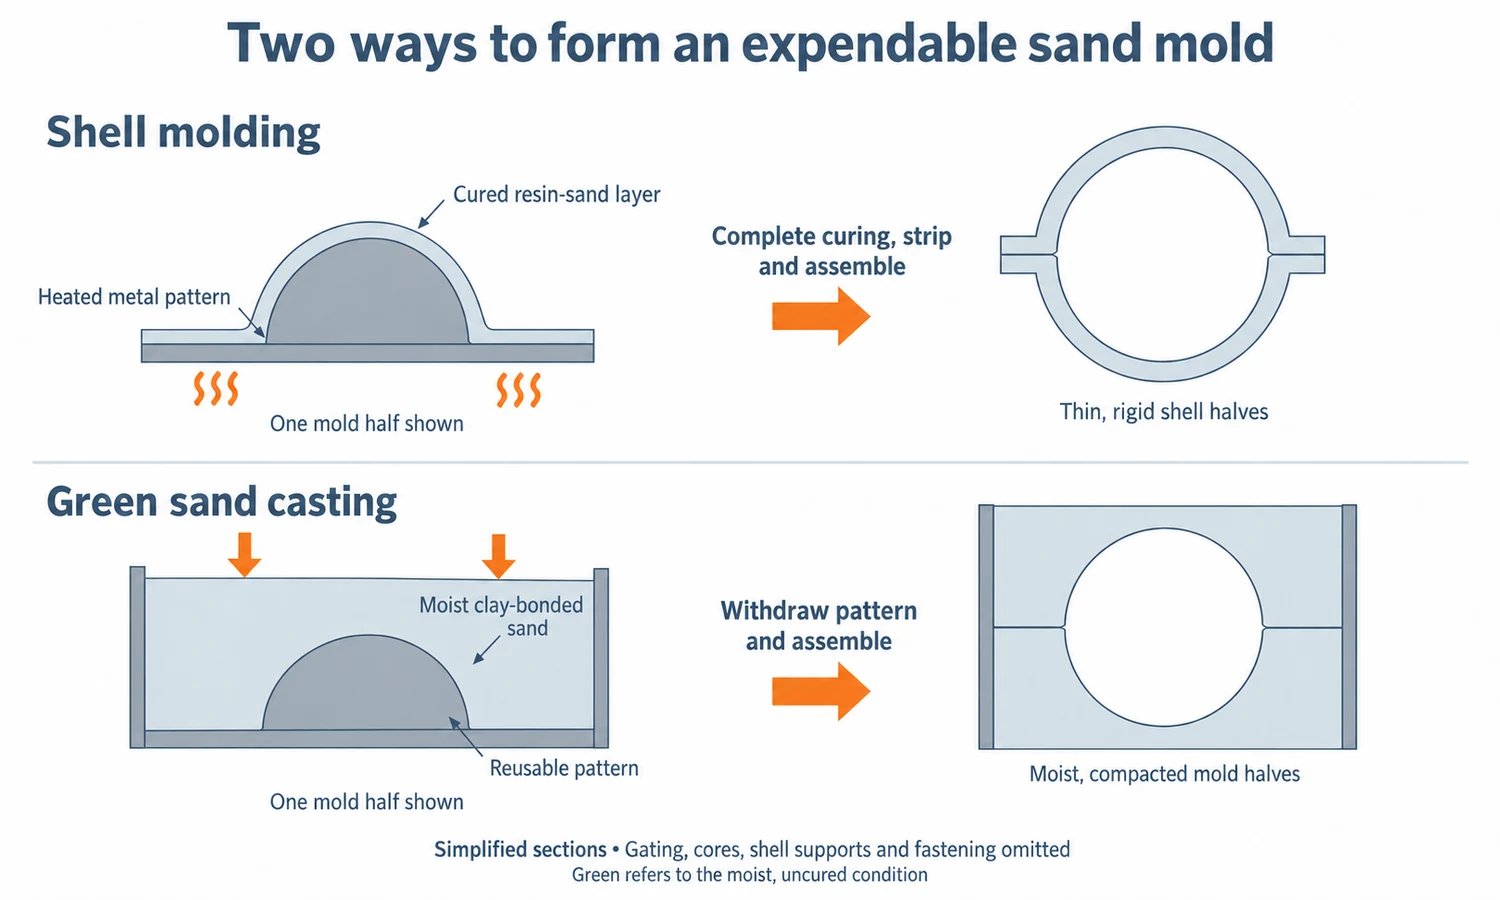
Beide Verfahren verwenden Einweg-Sandformen, stellen diese aber sehr unterschiedlich her. Beim Schalenformverfahren härtet harzbeschichteter Sand an einem erhitzten Metallmodell aus, während beim Grünsandverfahren feuchter, tongebundener Sand um ein wiederverwendbares Modell gepresst wird.
Dieser Unterschied wirkt sich auf die Maßgenauigkeit, die Oberflächengüte, die Wandstärke, die Werkzeugkosten, die Teilegröße, das Produktionsvolumen und den Umfang der anschließenden Nachbearbeitung aus.
Schalenformverfahren vs. Grünsandguss: Ein kurzer Vergleich
| Faktor | Schalenformteil | Grünsandguss |
|---|---|---|
| Formmaterial | Harzbeschichteter Sand | Sand + Ton + Wasser + Zusatzstoffe |
| Muster | Erhitztes Metallmuster | Holz, Kunststoff, Metall oder andere wiederverwendbare Muster |
| Schimmelpilzbefall | Dünne, starre, ausgehärtete Schale | Feuchter, verdichteter Sandschimmel |
| YTD-Toleranzreferenz | CT6–CT9 | CT10–CT13 |
| YTD-Oberflächenreferenz | Ra 3,2–12,5 μm | Ra 12,5–50 μm |
| YTD-Wanddickenreferenz | 2–25 mm | 5–100 mm |
| YTD-Teilgewichtsbereich | 0,1–100 kg | 0,5–5.000 kg |
| Referenz für die maximale Größe seit Jahresbeginn | 800 × 800 × 500 mm | 3.000 × 3.000 × 2.000 mm |
| Werkzeugverpflichtung | Höher | Untere |
| Designänderungen | Teurer, sobald die Metallwerkzeuge hergestellt sind | Bei einfacheren Mustern ist es meist leichter. |
| Optimale Passform | Kleine/mittelgroße wiederkehrende Teile, die eine bessere Gussqualität erfordern | Breites Größenspektrum, große Bauteile, geringerer Werkzeugaufwand |
Diese Zahlen beschreiben die aktuellen Möglichkeiten des Partnernetzwerks von YTD und stellen keine allgemeingültigen Grenzen für jede Gießerei dar.
Das Muster ist bereits erkennbar: Beim Schalenformverfahren werden höhere Werkzeug- und Formsystemkosten für eine bessere Formkonsistenz in Kauf genommen, während beim Grünsandverfahren eine gewisse Gussgenauigkeit gegen größere Größenflexibilität und einen geringeren Werkzeugaufwand eingetauscht wird.
Wie Muschelkalk und Grünsand ihre Formen bilden
Der Hauptunterschied beginnt schon vor dem Metallguss.
Schalenformteil
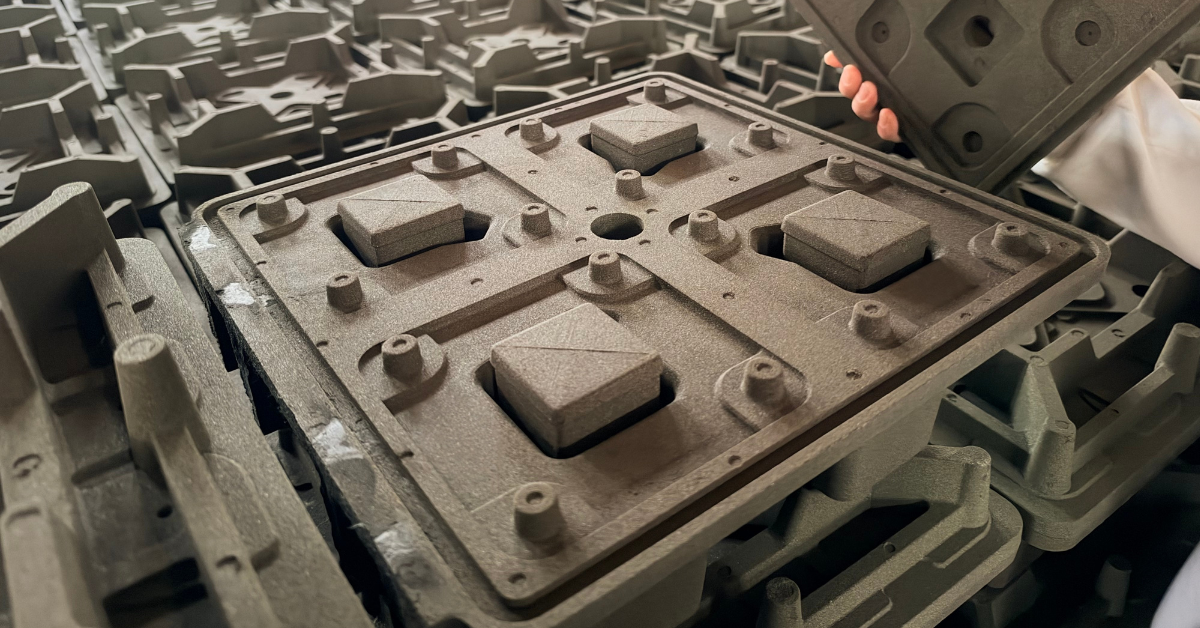
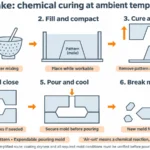
Beim Schalenformverfahren werden mit duroplastischem Harz beschichtete Sandkörner verwendet.
Der Sand kommt mit einem erhitzten Metallmodell in Kontakt. Durch die Hitze härtet das Harz in der dem Modell am nächsten liegenden Schicht aus und bildet so eine dünne, stabile Schale. Überschüssiger, loser Sand wird entfernt, die Schale härtet vollständig aus, und die beiden Schalenhälften werden zu einer kompletten Form zusammengefügt.
Die wiederverwendbaren Werkzeuge sind aus Metall, da sie wiederholter Erhitzung standhalten und über viele Formgebungszyklen hinweg formstabil bleiben müssen.
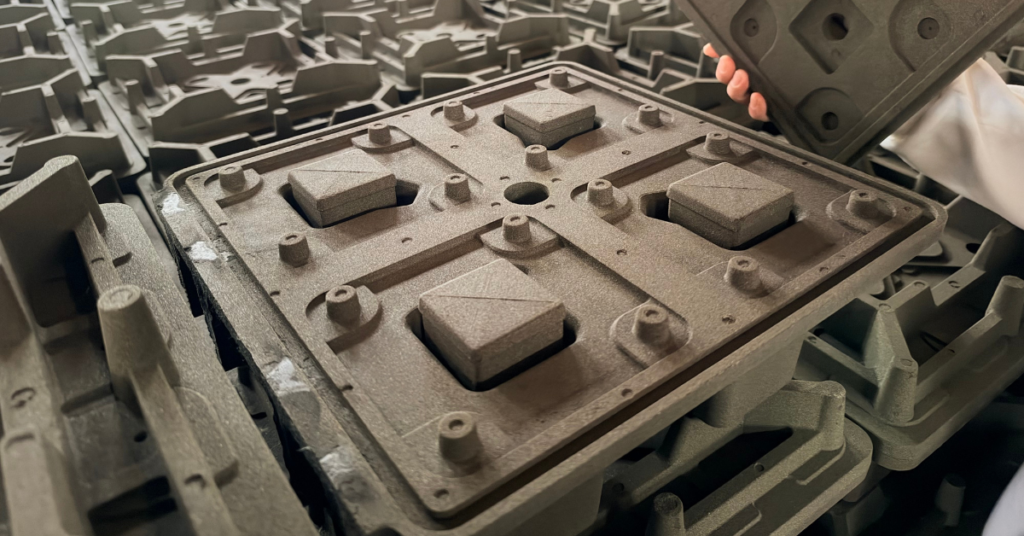
Die so entstandene Form ist relativ dünn, aber starr.
Grünsandguss
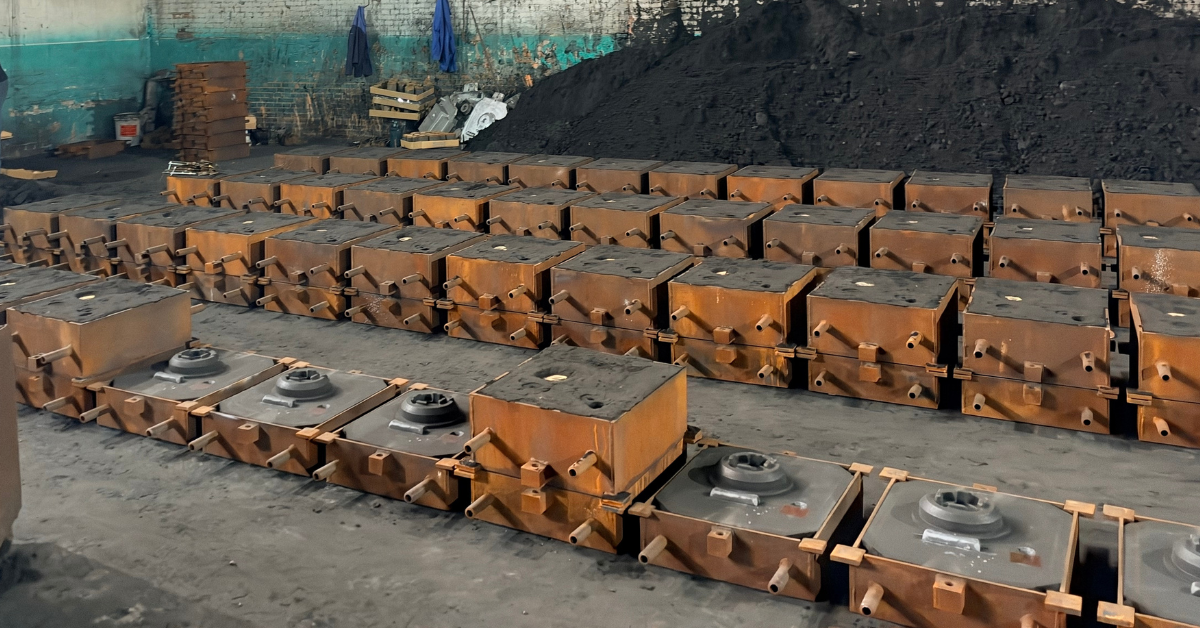
Grünsand besteht aus mit Ton gebundenem Basissand und kontrollierter Feuchtigkeit. Die American Foundry Society definiert Grünsand als feuchten, mit Ton gebundenen Formsand. (AFS-Grünsandkurs)
Der vorbereitete Sand wird um ein Modell herum verdichtet, das Modell wird entfernt und die Formhälften werden zusammengefügt.
Es ist weder eine Harzhärtungsphase noch ein erhitztes Modell erforderlich.
Diese einfachere Formherstellungsmethode ist einer der Gründe, warum das Grünsandverfahren über ein sehr breites Spektrum an Gussgrößen und Produktionsanordnungen hinweg wirtschaftlich sein kann.
Unser Leitfaden zum Grünsandguss erklärt die Sandaufbereitung und -kontrolle detaillierter, während unser Leitfaden zum Schalenformguss den kompletten Schalenformprozess abdeckt.
Maßtoleranzen beim Schalenformverfahren im Vergleich zum Grünsandverfahren
Das Schalenformverfahren bietet im Allgemeinen eine höhere Maßgenauigkeit, da die Formoberfläche gegen ein starres, erhitztes Metallmodell geformt wird und sich die ausgehärtete Schale bei der Handhabung weniger verändert als eine feuchte, verdichtete Sandform.
Innerhalb des aktuellen Sandgussnetzwerks von YTD wird die Schalenformung typischerweise um CT6–CT9 geliefert, während die Grünsandformung typischerweise um CT10–CT13 erfolgt.
Eine Designstudie der Steel Founders' Society of America liefert ein nützliches, unabhängiges Beispiel für Stahlgussteile. In diesem Vergleich wurde eine Abmessung von 1 Zoll auf etwa Folgendes festgelegt:
- Formgenauigkeit: ±0,008 Zoll, etwa ±0,20 mm
- Grünsand: ±0,030 Zoll, etwa ±0,76 mm
Die Studie weist darauf hin, dass die tatsächliche Leistung je nach Gießereiausrüstung und Fachkenntnissen variiert. Daher sind diese Werte eher als grober Richtwert denn als universelle Prozessgarantie zu gebrauchen.
Dieser Unterschied ist besonders dann von Bedeutung, wenn mehrere Oberflächen im Gusszustand erhalten bleiben müssen.
Wenn bei einem Gehäuse später ohnehin alle Flansche, Bohrungen und Montageflächen bearbeitet werden, spart man durch die Verwendung engerer Gussmaße an allen Stellen möglicherweise nicht viel Geld.
Wenn mehrere Schnittstellen, Vorsprünge, Rippen und äußere Merkmale nahezu ihre endgültige Form beibehalten müssen, gewinnt die Maßgenauigkeit des Schalenformverfahrens an Bedeutung.
Oberflächenbeschaffenheit bei Muschelformteilen im Vergleich zu Grünsand
Die Formoberfläche bestimmt maßgeblich die anfängliche Gussstruktur.
Beim Schalenformverfahren kann relativ feiner, harzbeschichteter Sand verwendet werden, ohne die Formstabilität zu beeinträchtigen. Die starre Schale reproduziert das Metallmuster zudem von Zyklus zu Zyklus konsistent.
Grünsand erfordert ein anderes Gleichgewicht zwischen Sandkorngröße, Tonbindung, Feuchtigkeit, Durchlässigkeit, Verdichtbarkeit und Formfestigkeit.
Innerhalb des aktuellen Netzwerks von YTD:
- Formgebung der Schale: typischerweise Ra 3,2–12,5 μm
- Grünsand: typischerweise Ra 12,5–50 μm
Das Beispiel der SFSA zum Stahlguss bestätigt die allgemeine Tendenz anhand von RMS-Messungen: etwa 300–500 RMS für das Schalenformverfahren gegenüber 500–900 RMS für das Grünsandverfahren.
Eine glattere Gussoberfläche schließt eine Nachbearbeitung nicht automatisch aus. Lagersitze, Dichtflächen, enge Passungen und Präzisionsbohrungen erfordern unter Umständen weiterhin eine CNC-Bearbeitung.
Der wirtschaftliche Nutzen ergibt sich, wenn durch die verbesserte Gussqualität mehr unkritische Oberflächen unberührt bleiben können.
Wandstärke und Feindetails
Mit dem Schalenformverfahren lassen sich im Allgemeinen dünnere Querschnitte und feinere Details erzeugen als mit dem herkömmlichen Grünsandverfahren.
Die aktuellen Partnerkapazitäten von YTD umfassen einen praktischen Wandstärkenbereich von etwa 2–25 mm für Schalenformung, verglichen mit 5–100 mm für Grünsand.
Die SFSA-Stahlstudie liefert ein weiteres nützliches Beispiel: Die berichtete Mindestwandstärke betrug bei diesem Produktionsvergleich etwa 0,15 Zoll für das Schalenformverfahren und 0,25 Zoll für das Grünsandverfahren.
Der Grund liegt nicht einfach darin, dass beim Formen von Schalen “besserer Sand” verwendet wird.”
Eine ausgehärtete Harzschale bildet eine stabile Hohlraumoberfläche mit guter Detailwiedergabe. Feiner Sand kann verwendet werden, ohne dass das gleiche Ton-Feuchtigkeitssystem benötigt wird, das für den Zusammenhalt einer Grünsandform erforderlich ist.
Grünsandformung ist nach wie vor effektiv für Rippen, Vorsprünge, Kerne und komplexe industrielle Geometrien, aber bei filigranen Abschnitten und feinen, sich wiederholenden Details kann das Verfahren in Richtung Schalenformung führen.
Teilegröße und Gewicht
Grünsand bietet einen großen Vorteil bei zunehmender Gussgröße.
Innerhalb des aktuellen Netzwerks von YTD reichen die Gewichte der Grünsandgussteile von ca. 0,5 kg bis 5.000 kg, wobei die verfügbaren Abmessungen bis zu etwa 3.000 × 3.000 × 2.000 mm betragen.
Die Schalenformteile werden derzeit im Bereich von etwa 0,1–100 kg geliefert, mit maximalen Abmessungen von rund 800 × 800 × 500 mm.
Dieser Unterschied spiegelt das Formsystem wider.
Eine große Grünsandform kann in einer Formkasten- oder Bodenformanlage mit relativ einfachen Modelliergeräten hergestellt werden.
Für eine Schalenform werden ein beheiztes Modell, ausgehärtete Schalenhälften, Handhabungsgeräte und eine Stütze für die relativ dünne Schale während des Gießvorgangs benötigt.
Das Formverfahren mit der Schale ist daher bei kleinen und mittelgroßen, sich wiederholenden Teilen am effektivsten, nicht jedoch bei sehr großen Gussteilen.
Für große Maschinenfundamente, Pumpengehäuse oder schwere Gehäuse aus duktilem Gusseisen ist Grünsand meist der natürlichere Ausgangspunkt.
Materialien, die beim Schalenformverfahren und Grünsandguss verwendet werden
Beide Verfahren können sowohl Eisen- als auch Nichteisenlegierungen gießen, daher ist die Unterscheidung anhand des Materials allein in der Regel nicht so deutlich wie die Unterscheidung zwischen Sandguss und Druckguss.
Grünsand wird besonders häufig für Grauguss und Sphäroguss verwendet. Die American Foundry Society (AFS) beschreibt Grünsand als das gängigste Formverfahren in US-amerikanischen Eisengießereien. (AFS-Übersicht über Gießereisand)
Das Schalenformverfahren wird auch für Eisen- und Nichteisengussteile verwendet und ist besonders nützlich, wenn wiederholt hergestellte Stahl- oder Eisenbauteile eine bessere Oberflächenwiedergabe und engere Gussmaße erfordern.
Wenn es sich also um Grauguss, Sphäroguss, Kohlenstoffstahl oder eine andere Legierung handelt, die mit beiden Verfahren verarbeitet werden kann, fällt die Entscheidung in der Regel schnell wie folgt:
Bauteilgröße + erforderliche Gussqualität + Produktionsmenge + Wirtschaftlichkeit der Werkzeuge
und nicht nur das Material.
Trennfugen, Entformungswinkel und Sandkerne
Das Formen von Schalen löst das herkömmliche Problem der Musterentnahme nicht.
Ähnlich wie grüner Sand muss das wiederverwendbare Modell normalerweise aus der Form entfernt werden, bevor das Metall gegossen wird.
Beide Verfahren benötigen daher praktische Trennlinien und Entformungsschrägen, und beide können separate Sandkerne für innere Hohlräume verwenden.
Der Unterschied liegt hauptsächlich darin, wie genau die Form diese Merkmale wiedergibt.
Die starre Hülle ermöglicht eine gleichmäßigere Beibehaltung der Kernpositionen, der Trenngeometrie und feiner Details bei wiederholter Produktion.
Grünsand eignet sich auch für sehr komplexe Kerngussteile, und seine größere Flexibilität hinsichtlich der Größe macht ihn besonders nützlich für große Gehäuse mit beträchtlichen inneren Hohlräumen.
Eine ausführlichere Erklärung, wie Grünsandverfahren, Schalenformverfahren, Feingussverfahren und andere Sandgussverfahren zusammenwirken, finden Sie in unserem Leitfaden zu Sandgussarten.
Werkzeugkosten und Konstruktionsänderungen
Für das Schalenformen wird ein erhitztes Metallmodell benötigt, das in der Lage ist, die ausgehärtete Schale wiederholt herzustellen.
Das bedeutet, dass der anfängliche Werkzeugaufwand höher ist als bei einem einfachen Grünsandverfahren.
Der SFSA-Vergleich stuft die Kosten für Grünsandmodelle als niedrig und die Kosten für Schalenformwerkzeuge als mittel ein, was den Wandel von einfacheren Modellen hin zu speziellen Metallwerkzeugen widerspiegelt.
Dies wirkt sich auch auf Designänderungen aus.
Befindet sich ein Produkt noch in der Entwicklung, kann die Modifizierung eines Holz-, Kunststoff- oder relativ einfachen Grünsandmodells einfacher sein als die Änderung eines fertigen Metallformwerkzeugs.
Eine lokale Änderung an einem Vorsprung oder einer Wand im Werkzeugkörper kann eine Nachbearbeitung oder den Austausch eines Metalleinsatzes oder eines Musterelements erfordern, wobei die Geometrie des erhitzten Werkzeugs erhalten bleiben muss.
Sobald die Konstruktion stabil ist, erweist sich die Verwendung eben dieser Metallwerkzeuge als Vorteil: Sie ermöglicht die Herstellung hochgradig wiederholbarer Formkörper über viele Zyklen hinweg.
Daher werden Konstruktionsstabilität und Wiederholbarkeit stärker belohnt als Grünsand.
Produktionsvolumen
Es ist verlockend, Grünsand als “geringes Volumen” und Muschelkalkablagerungen als “hohes Volumen” zu bezeichnen, aber das ist zu einfach.
Grünsand eignet sich sowohl für Einzelanfertigungen als auch für die hochautomatisierte Massenproduktion. Automobil- und andere Eisengießereien nutzen das mechanisierte Grünsandformverfahren in sehr großen Stückzahlen.
Das Schalenformverfahren eignet sich auch für die Serienfertigung, seine Vorteile zeigen sich aber vor allem dann, wenn das Volumen hoch genug ist, um die Anfertigung spezieller Metallwerkzeuge zu rechtfertigen, und die bessere Gussqualität später im Produktionsprozess zu Einsparungen führt.
Die Lautstärke allein entscheidet also nicht zwischen ihnen.
Ein in großen Stückzahlen gefertigtes Eisenteil mit normalen Toleranzanforderungen kann nach wie vor eine hervorragende Anwendung im Grünsandverfahren sein.
Bei einem Bauteil mittlerer Stückzahl mit anspruchsvollen Gussoberflächen und mehreren Merkmalen, die andernfalls eine Nachbearbeitung erfordern würden, kann das Schalenformen schon viel früher gerechtfertigt sein.
Die bessere Frage lautet:
Werden die zusätzlichen Werkzeug- und Formenkosten durch eine wiederholte Produktion aufgrund besserer Gussteile oder eines geringeren Nachbearbeitungsaufwands gedeckt?
Bearbeitungs- und Fertigteilkosten
Hier kann sich der höhere Kostenaufwand für das Formverfahren rechtfertigen.
Angenommen, zwei Gießereien gießen das gleiche kleine Stahlgehäuse.
Der Rohling aus Grünsand ist zwar günstiger, erfordert aber mehr Material am Flansch, stärkeres Schleifen und die Bearbeitung mehrerer Außenflächen.
Das Schalenformgussverfahren ist vor der Bearbeitung teurer, ermöglicht aber im Gusszustand eine größere Akzeptanz der Geometrie.
Vergleicht man nur den Preis für das Rohgussmaterial, erscheint das Grünsandverfahren günstiger.
Ein Vergleich des fertigen Bauteils kann das Ergebnis umkehren.
Die Berechnung sollte Folgendes beinhalten:
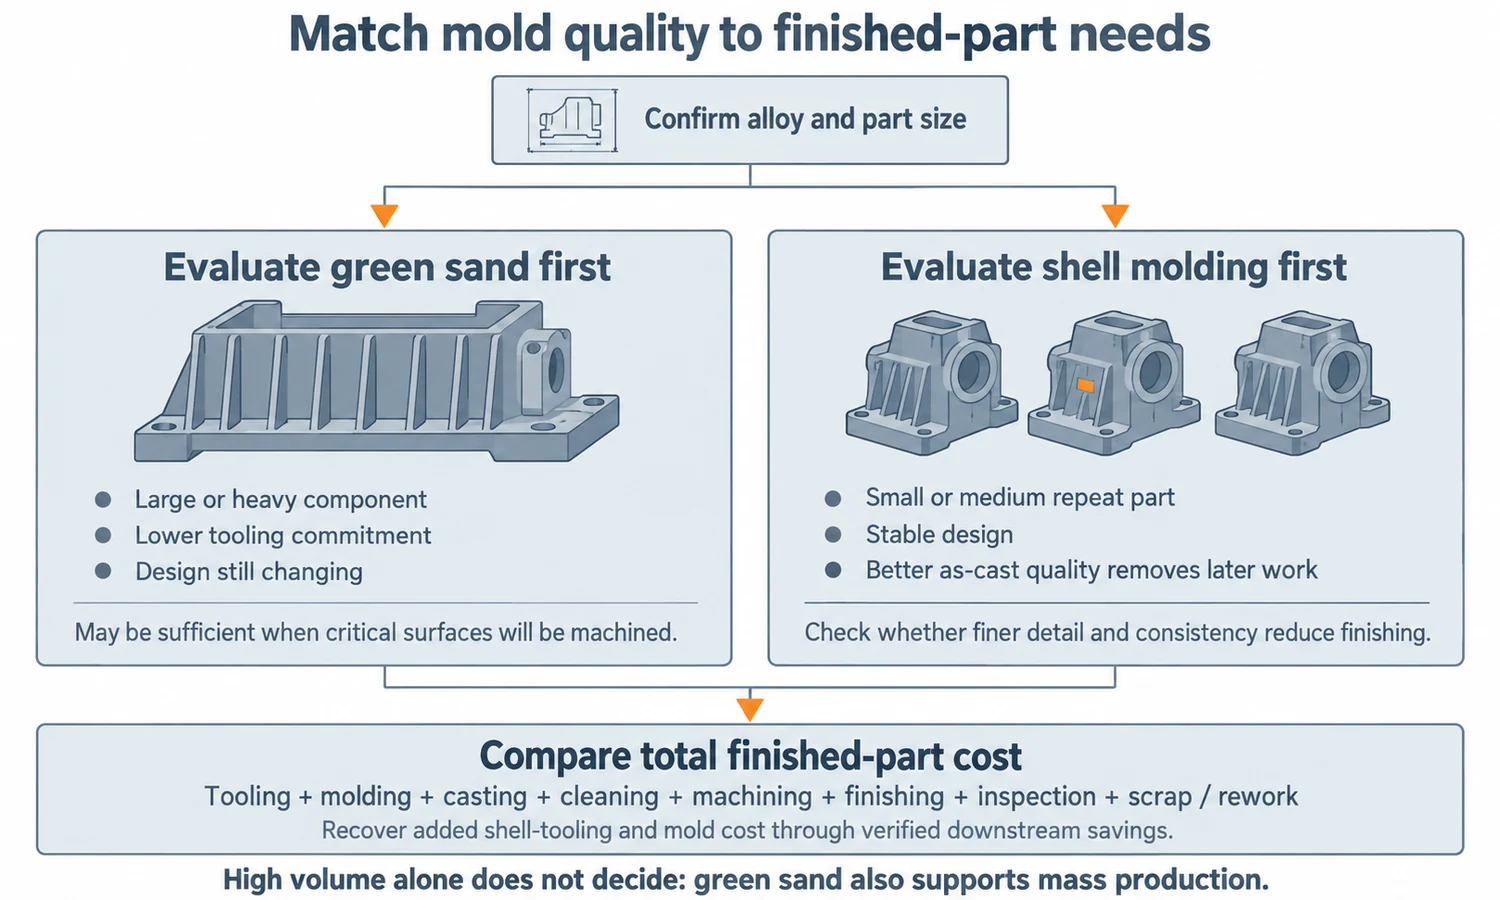
Werkzeugbau + Formenbau + Gießen + Reinigen + Bearbeiten + Endbearbeitung + Inspektion + Ausschuss / Nacharbeit
Wenn das Bauteil ohnehin eine umfangreiche CNC-Bearbeitung erfordert, kann das Grünsandverfahren aufgrund des geringeren Werkzeugaufwands wirtschaftlicher bleiben.
Wenn beim Schalenformverfahren mehrere Oberflächen und Details im Gusszustand erhalten bleiben, können die zusätzlichen Formkosten durch eine reduzierte Nachbearbeitung und Endbearbeitung wieder hereingeholt werden.
Dies ist die gleiche Logik, die wir beim umfassenderen Vergleich der Gießverfahren anwenden: Wir vergleichen den gesamten Herstellungsprozess und nicht nur den Preis des Rohgusses.
Wann man sich für eine Muschelform entscheiden sollte
Das Schalenformverfahren ist in der Regel die bessere Wahl, wenn das Teil klein oder mittelgroß ist, die Konstruktion stabil ist und eine verbesserte Gusskonsistenz einen echten Mehrwert bietet.
Besonders attraktiv wird es, wenn die Zeichnung relativ dünne Abschnitte, feine, sich wiederholende Details, engere Gussmaße oder Oberflächen enthält, die andernfalls eine zusätzliche Bearbeitung oder ein Schleifen erfordern würden.
Innerhalb des aktuellen Partnernetzwerks von YTD ist das Schalenformverfahren am relevantesten für wiederholte Gussteile bis zu etwa 100 kg, bei denen die CT6–CT9- und Ra 3,2–12,5 μm-Fähigkeit den Anforderungen an das fertige Teil entspricht.
Wenn diese Eigenschaften keine nachgelagerten Arbeiten reduzieren, sind die zusätzlichen Werkzeug- und Formenkosten möglicherweise nicht gerechtfertigt.
Wann man sich für Grünsandguss entscheiden sollte
Grünsand ist in der Regel der bessere Ausgangspunkt, wenn das Bauteil groß, schwer oder noch im Wandel begriffen ist oder keine Gussgenauigkeit auf dem Niveau einer Formschale erfordert.
Es ist auch dann attraktiv, wenn die Investitionen in die Werkzeuge gering bleiben müssen oder wenn die Geometrie auf großen Sandkernen und einem beträchtlichen Formvolumen basiert.
Innerhalb unseres aktuellen Netzwerks erstreckt sich das Grünsandverfahren auf Mengen von ca. 5.000 kg und wesentlich größere Formhohlräume als beim Schalenformen.
Die größere Toleranz und die rauere Oberfläche sind nicht unbedingt Nachteile, wenn die kritischen Flächen ohnehin bearbeitet werden.
Bei Maschinengestellen, schweren Gehäusen, Pumpenkörpern und vielen Teilen aus Grauguss oder Sphäroguss kommt es oft mehr auf den geringeren Werkzeugaufwand und die Möglichkeit zur Fertigung großer Abmessungen an als auf die Herstellung jeder Oberfläche in nahezu endkonturnaher Form.
Muschelkalkstein vs. Grünsand: Ein praktischer Auswahlleitfaden
| Projektanforderungen | Vorgehensweise zur ersten Bewertung |
|---|---|
| Sehr großer oder schwerer Guss | Grüner Sand |
| Geringerer Werkzeugaufwand | Grüner Sand |
| Das Design wird sich voraussichtlich ändern | Grüner Sand |
| Kleiner/mittlerer wiederkehrender Teil | Schalenformung |
| Feinere Gussoberfläche | Schalenformung |
| Strengere Maßkontrolle im Gusszustand | Schalenformung |
| Dünnschnitte oder feine, sich wiederholende Details | Schalenformung |
| Umfangreiche Bearbeitung bereits geplant | Grünsand könnte ausreichen |
| Die Reduzierung der Bearbeitungsschritte ist ein wichtiges Ziel. | Schalenformung wird attraktiver |
| Eisenguss in großen Stückzahlen mit allgemeinen Toleranzen | Grünsand kann immer noch sehr wettbewerbsfähig sein. |
| Stabile Serienproduktion mit Präzisionsanforderungen | Schalenformung |
Diese Tabelle ist am nützlichsten, wenn die Legierung und die Bauteilgröße bereits bekannt sind.
Keines der beiden Verfahren ist automatisch das “bessere Sandgussverfahren”. Das bessere Verfahren ist dasjenige, dessen Formqualität den tatsächlichen Anforderungen des fertigen Bauteils entspricht.
Wie wir bei YTD mit Muschelkalk- und Grünsandprojekten umgehen
Sowohl die Formgebung in Schalenform als auch der Grünsandguss werden über spezialisierte Partnergießereien in unserem Sandgussnetzwerk angeboten.
Wir nutzen die Zeichnung, um zu entscheiden, welche Route zum Projekt passt, anstatt die Schalenformung als automatische Aufrüstung zu betrachten.
Wenn das Bauteil groß ist, einen starken Kern aufweist oder größtenteils nach dem Gießen bearbeitet wird, ist das Grünsandverfahren oft die effizientere Methode.
Bei kleineren, in gleichbleibenden Mengen wiederholbaren Formen und engeren Gussabmessungen oder glatteren Oberflächen kann das Schalenformverfahren den späteren Nachbearbeitungsaufwand reduzieren.
Unser Sandguss-Service listet die aktuell verfügbaren Größen-, Toleranz-, Wandstärken- und Oberflächengütebereiche für beide Verfahren auf.
Schlussbetrachtung
Das Formen von Sandformen und das Gießen von Grünsand sind zwei Verfahren zur Herstellung einer Einweg-Sandform, optimieren aber unterschiedliche Aspekte.
Das Schalenformverfahren investiert verstärkt in Metallwerkzeuge und eine starre Harz-Sand-Schale, um die Oberflächenqualität, Maßgenauigkeit und die Möglichkeit zur Herstellung dünnerer Bauteile zu verbessern. Das Grünsandverfahren ermöglicht flexiblere Werkzeuge und Formgebung und erlaubt gleichzeitig die Fertigung deutlich größerer Bauteile sowie ein breiteres Spektrum an Produktionsverfahren.
Entscheiden Sie sich zwischen den beiden Optionen, indem Sie sich fragen, ob eine bessere Gussqualität so viel Nachbearbeitungs- und Endbearbeitungsaufwand erspart, dass die zusätzlichen Kosten für das Schalenformverfahren gerechtfertigt sind.
Häufig gestellte Fragen
Ist das Schalenformverfahren eine Art Sandguss?
Ja. Beim Formgießen wird harzbeschichteter Sand gegen ein erhitztes Metallmodell gepresst und ausgehärtet. Der Vergleich von Formgießen und Sandgießen bezieht sich üblicherweise auf Formgießen im Vergleich zum herkömmlichen Grünsandguss.
Ist das Schalenformverfahren genauer als das Grünsandgussverfahren?
Im Allgemeinen ja. Das aktuelle Netzwerk von YTD sieht das Formpressen in den Phasen CT6–CT9 und das Grünsandverfahren in den Phasen CT10–CT13 vor. In einem Beispiel aus dem SFSA-Stahlgussverfahren betrug die Toleranz beim Formpressen über 1 Zoll etwa ±0,008 Zoll, verglichen mit ±0,030 Zoll beim Grünsandverfahren.
Welches Verfahren liefert eine bessere Oberflächengüte?
Schalenformung. Der aktuelle Referenzwert von YTD liegt bei Ra 3,2–12,5 μm für die Schalenformung im Vergleich zu Ra 12,5–50 μm für Grünsand.
Welches Verfahren eignet sich besser für große Gussteile?
Grünsandguss. Er eignet sich deutlich besser für große Formvolumina und schwere Industrieteile. Im aktuellen Netzwerk von YTD werden im Grünsandguss etwa 5.000 kg verarbeitet, während im Schalengussverfahren bis zu etwa 100 kg gelistet sind.
Ist die Herstellung von Schalenprofilen immer teurer?
Die Werkzeug- und Formmaterialien sind in der Regel teurer, da erhitzte Metallwerkzeuge und harzbeschichteter Sand benötigt werden. Das fertige Teil kann jedoch günstiger sein, wenn die verbesserte Gussqualität den Bearbeitungs-, Schleif- oder Nachbearbeitungsaufwand reduziert.
Können beide Verfahren Sandkerne verwenden?
Ja. Beide Verfahren können Einweg-Sandkerne für innere Hohlräume verwenden. Beim Schalenformverfahren können auch Kerne aus dem Schalenformverfahren eingesetzt werden, wenn deren Maßgenauigkeit und Oberflächeneigenschaften dem Bauteil zugutekommen.