Was ist das verlorene Schaumgussverfahren?
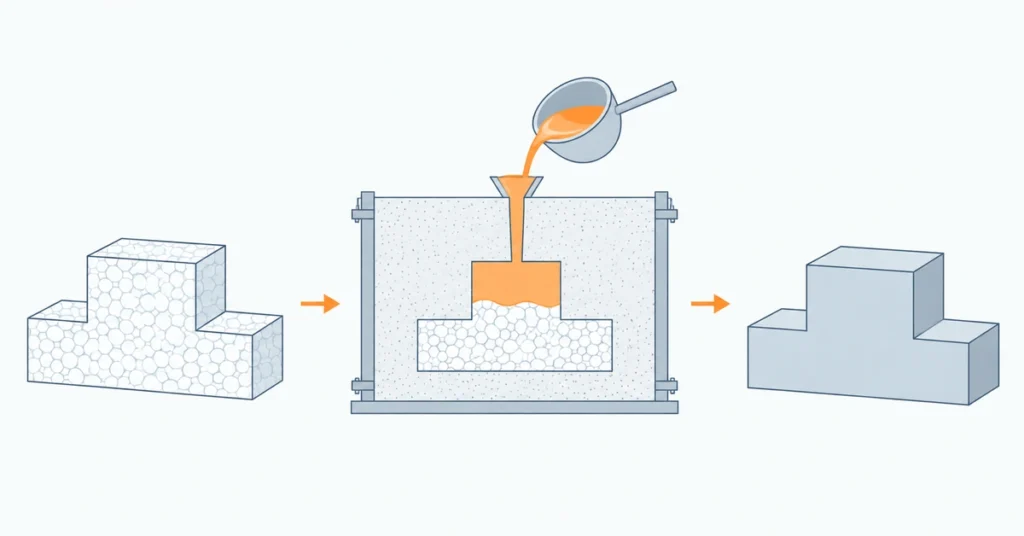
Beim Feingussverfahren wird ein Formteil aus Schaumstoff in die Form eingegossen. Die Hitze des flüssigen Metalls zersetzt den Schaumstoff, und das Metall füllt sich nach und nach mit Material. Nach dem Erstarren des Metalls und dem Entfernen des umgebenden Sandes behält das Gussteil die Form des ursprünglichen Formteils.
Durch das Belassen der Form lassen sich komplexe Formen leichter gießen. Innere Kanäle und Details, die mit einer herkömmlichen Sandform schwierig herzustellen wären, können mitunter in einem Stück gegossen werden. Die Herausforderung besteht darin, dass sich der Schaum zersetzen und seine Abbauprodukte entweichen müssen, während das Metall die Form ausfüllt. Das Verständnis dieses Gleichgewichts erklärt sowohl die Vorteile als auch die Grenzen des Verfahrens.
Wie das verlorene Schaumgussverfahren funktioniert
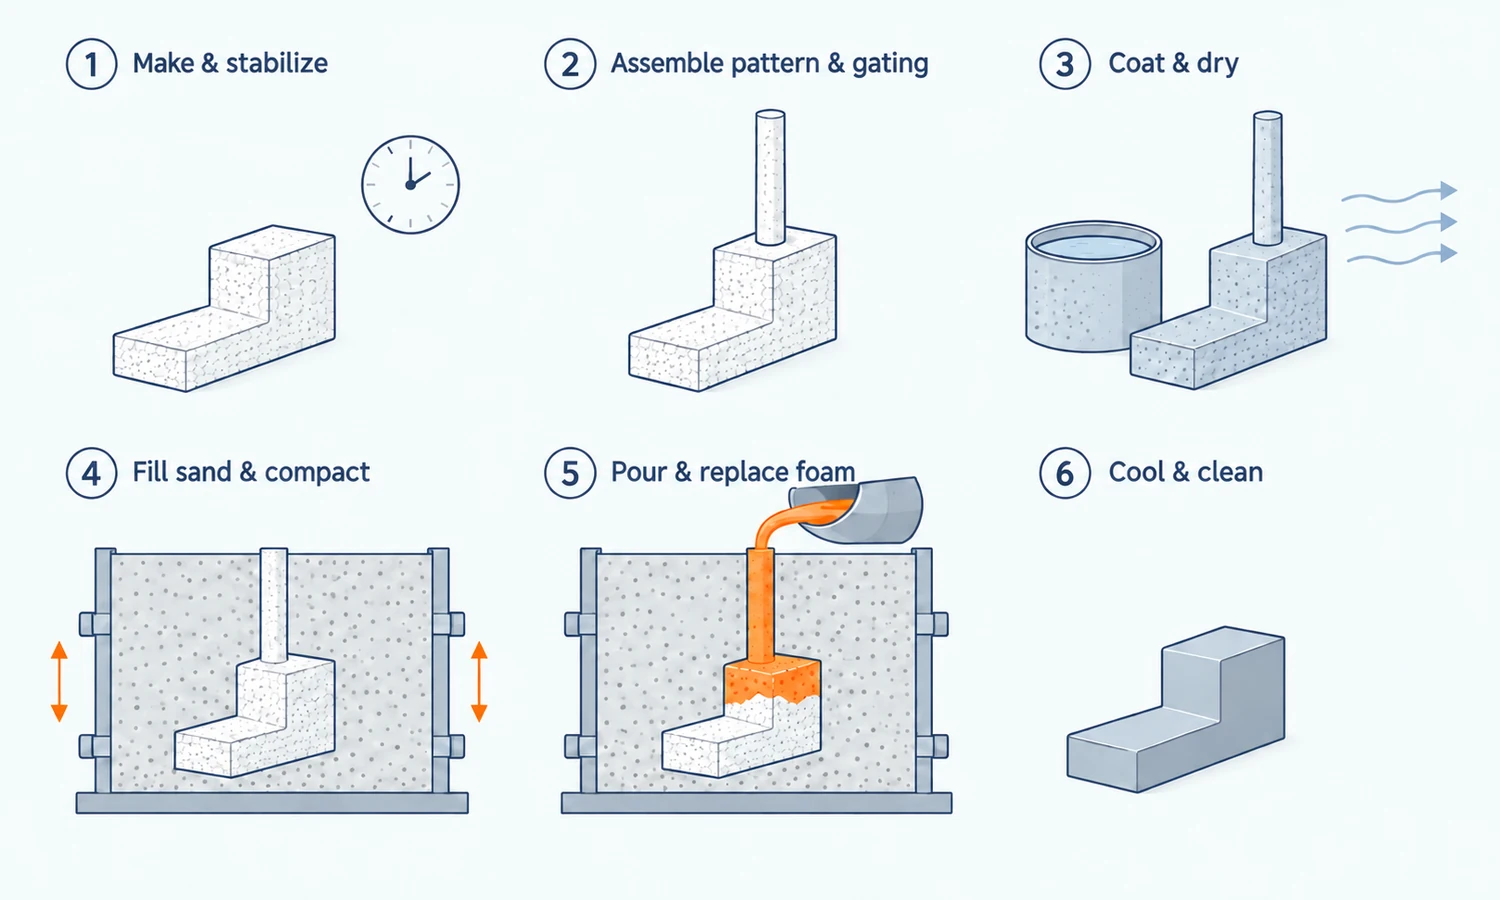
Eine typische Form aus verlorenem Schaum besteht aus drei Hauptelementen: einem Schaummodell, das das Metallteil definiert, einer hitzebeständigen Beschichtung um das Modell herum und trockenem Sand, der dieses stützt. Der Sand ist normalerweise ungebunden, d. h., er wird nicht durch Bindemittel zusammengehalten.
Durch den Produktionsprozess werden diese Materialien in eine gestützte Form gebracht, die dann durch Metall ersetzt werden kann.
- Fertigen Sie ein leichtes Polymermodell des Gussstücks an. Der Prozess beginnt mit einem Schaumstoffmodell, das die gewünschte Gussgeometrie wiedergibt. Für die Serienfertigung werden üblicherweise expandierte Polystyrol-Kügelchen (EPS) in einer speziellen Form mit Dampf verschmolzen. Das Modell muss vor der Verwendung aushärten, da sich seine Abmessungen nach dem Gießen noch verändern können.
- Montieren Sie das Muster und das Metallzuführungssystem. Komplexe Formen können aus mehreren Schaumstoffsegmenten gefertigt und miteinander verbunden werden. Anschließend werden Schaumstoffkanäle angebracht, die als Führung für das Metall dienen. Ein oder mehrere Formteile und ihre Verbindungskanäle bilden ein Bauteilcluster. Die Ausrichtung und der Klebstoffauftrag sind entscheidend: Ein falsch platziertes Segment oder zu viel Klebstoff können das fertige Gussteil beeinträchtigen.
- Die Baugruppe beschichten und trocknen lassen. Eine feuerfeste, hitzebeständige Beschichtung umgibt den Schaum. Sie trennt das Metall vom Sand und ermöglicht es den Zersetzungsprodukten, sich vom vorrückenden Metall wegzubewegen. Die Beschichtung muss vor dem Formen vollständig und gleichmäßig aushärten.
- Verpacken Sie die Baugruppe in Sand. Das beschichtete Modell wird in einen Behälter, die sogenannte Gießform, gegeben. Trockener Sand wird hinzugefügt und durch kontrollierte Vibration verdichtet, auch in den zugänglichen Kanälen. Dies stützt das Modell und die Beschichtung beim Gießen. Unzureichende Verdichtung kann zu ungestützten Stellen führen; übermäßige oder ungeeignete Vibration kann den Schaum verformen.
- Eingießen, abkühlen lassen und fertigstellen. Geschmolzenes Metall fließt in die Form und ersetzt nach und nach den Schaum. Sobald das Gussteil erstarrt und ausreichend abgekühlt ist, wird der lose Sand entfernt. Die Metallzuführungskanäle werden abgetrennt, und das Bauteil wird gereinigt, geprüft und gegebenenfalls nachbearbeitet.
Bei diesem Standardverfahren wird der Schaum vor dem Gießen weder herausgezogen noch ausgebrannt. Das unterscheidet das Gießen mit verlorenem Schaum von Verfahren, bei denen zunächst ein Hohlraum erzeugt wird. Das US-Energieministerium beschreibt diese Anordnung aus Schaum, Beschichtung und ungebundenem Sand in seiner Prozessübersicht der Metallgussindustrie.
Warum Schaum und Beschichtung die Metallfüllung steuern
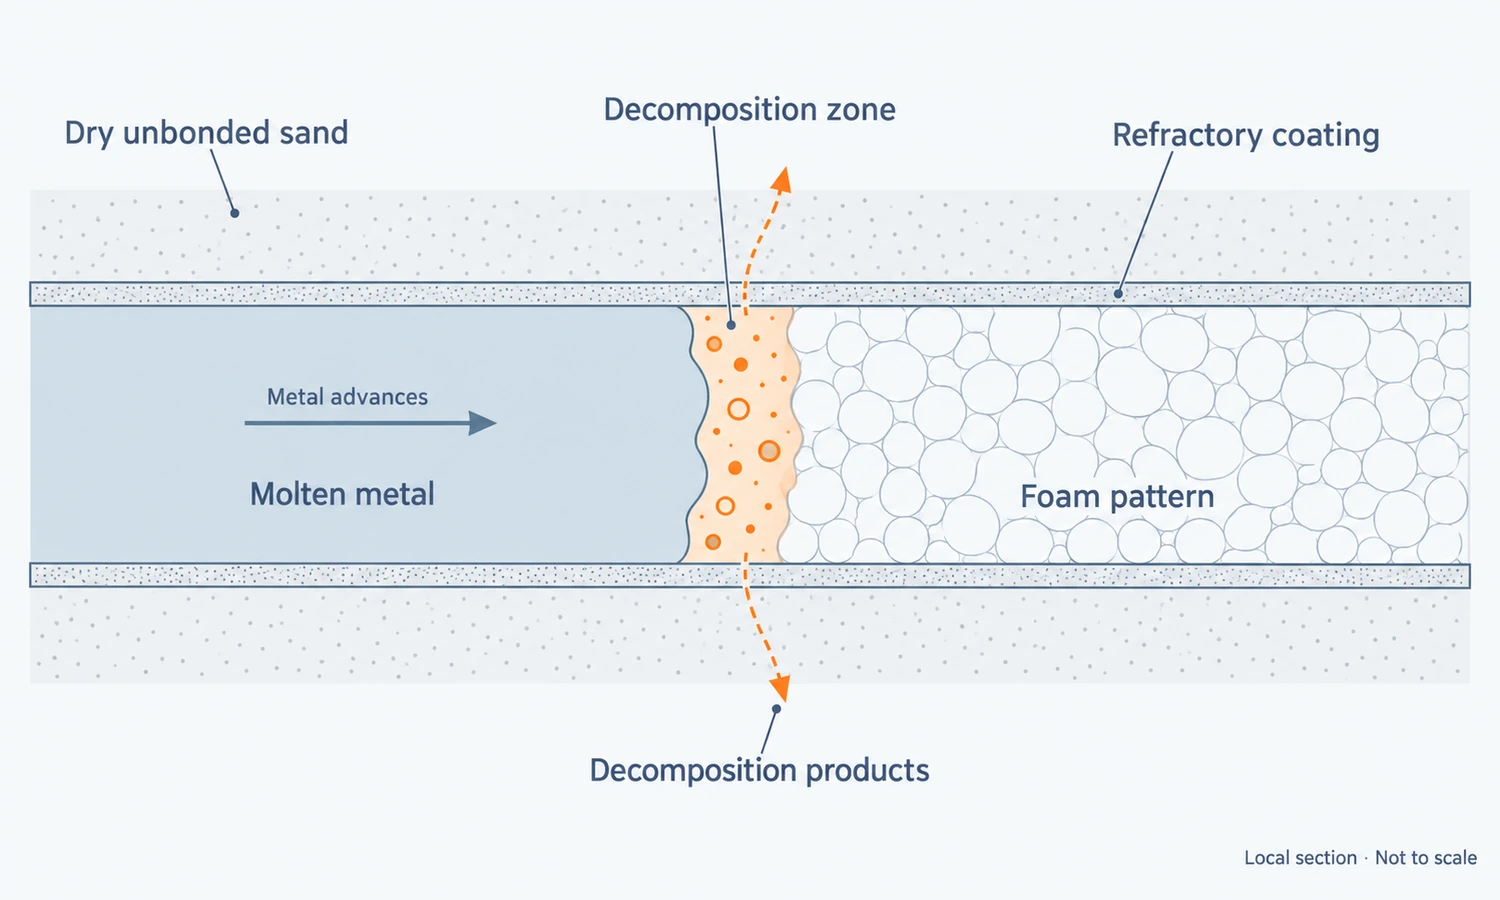
Man könnte meinen, der Schaum verschwinde sofort, sobald das Metall eintrifft. In der Praxis muss das vordringende Metall jedoch Wärme zuführen, um das Polymer aufzubrechen. Flüssige und gasförmige Zersetzungsprodukte bilden sich zwischen dem Metall und dem verbleibenden Schaum und dringen dann in die Beschichtung ein und durch sie hindurch zum umgebenden Sand.
Dadurch entsteht ein dynamisches Gleichgewicht: Wie schnell das Metall vorrückt, hängt zum Teil davon ab, wie schnell sich der Schaum zersetzt und wie effektiv seine Nebenprodukte abgeführt werden können.
Die Schaumdichte beeinflusst dieses Gleichgewicht. Ein dichteres Modell führt mehr Polymer in den Bereich des Metalls, doch die Wahl des leichtesten Schaums allein genügt nicht. Das Modell muss weiterhin Festigkeit für Handhabung, Montage, Beschichtung und Sandverdichtung aufweisen. Auch die Verschmelzung der einzelnen Kügelchen beeinflusst Oberfläche, Stabilität und Verhalten beim Gießen. Das Modell ist ein kontrollierter Produktionsfaktor.
Die Beschichtung hat eine ähnlich anspruchsvolle Funktion. Sie muss das Eindringen von Metall in den Sand verhindern und gleichzeitig den Abfluss von Zersetzungsprodukten ermöglichen. Wird dieser Abfluss zu stark eingeschränkt, kann sich vor dem Metall Druck aufbauen und die Verfüllung behindern. Eine zu schwache oder unzureichend schützende Beschichtung kann hingegen das Eindringen von Sand oder Oberflächenbeschädigungen begünstigen.
Forschung zu Permeabilität der verlorenen Schaumbeschichtung Die Ergebnisse zeigen, dass die Schichtdicke die Gasdurchlässigkeit der Beschichtung beeinflusst. Daraus lässt sich jedoch keine allgemeingültige ideale Schichtdicke für jedes Gussteil ableiten. Die optimale Kombination hängt von der Beschichtungszusammensetzung, dem Schaum, der Legierung und der Teilegeometrie ab.
Deshalb lässt sich ein erfolgreiches Feinschäumverfahren nicht einfach auf die Übernahme von Schaumdichte, Beschichtungsdicke oder Gießtemperatur von einem anderen Bauteil reduzieren. Diese Variablen müssen optimal aufeinander abgestimmt sein.
Was das Gießen mit verlorenem Schaum erleichtert
Der Hauptvorteil dieser Konstruktion liegt darin, dass das Entnehmen des Modells entfällt. Beim herkömmlichen Sandguss muss ein wiederverwendbares Modell entfernt werden, ohne die Form zu beschädigen. Dessen Form, die Trennflächen der Form und eventuell vorhandene separate Sandkerne müssen diese Entnahme ermöglichen.
Ein im Lost-Foam-Verfahren hergestelltes Modell bleibt an Ort und Stelle. Daher können damit Formen realisiert werden, die andernfalls eine kompliziertere Form oder einen komplexeren Kernaufbau erfordern würden.
Komplexe Passagen mit weniger separaten Kernen
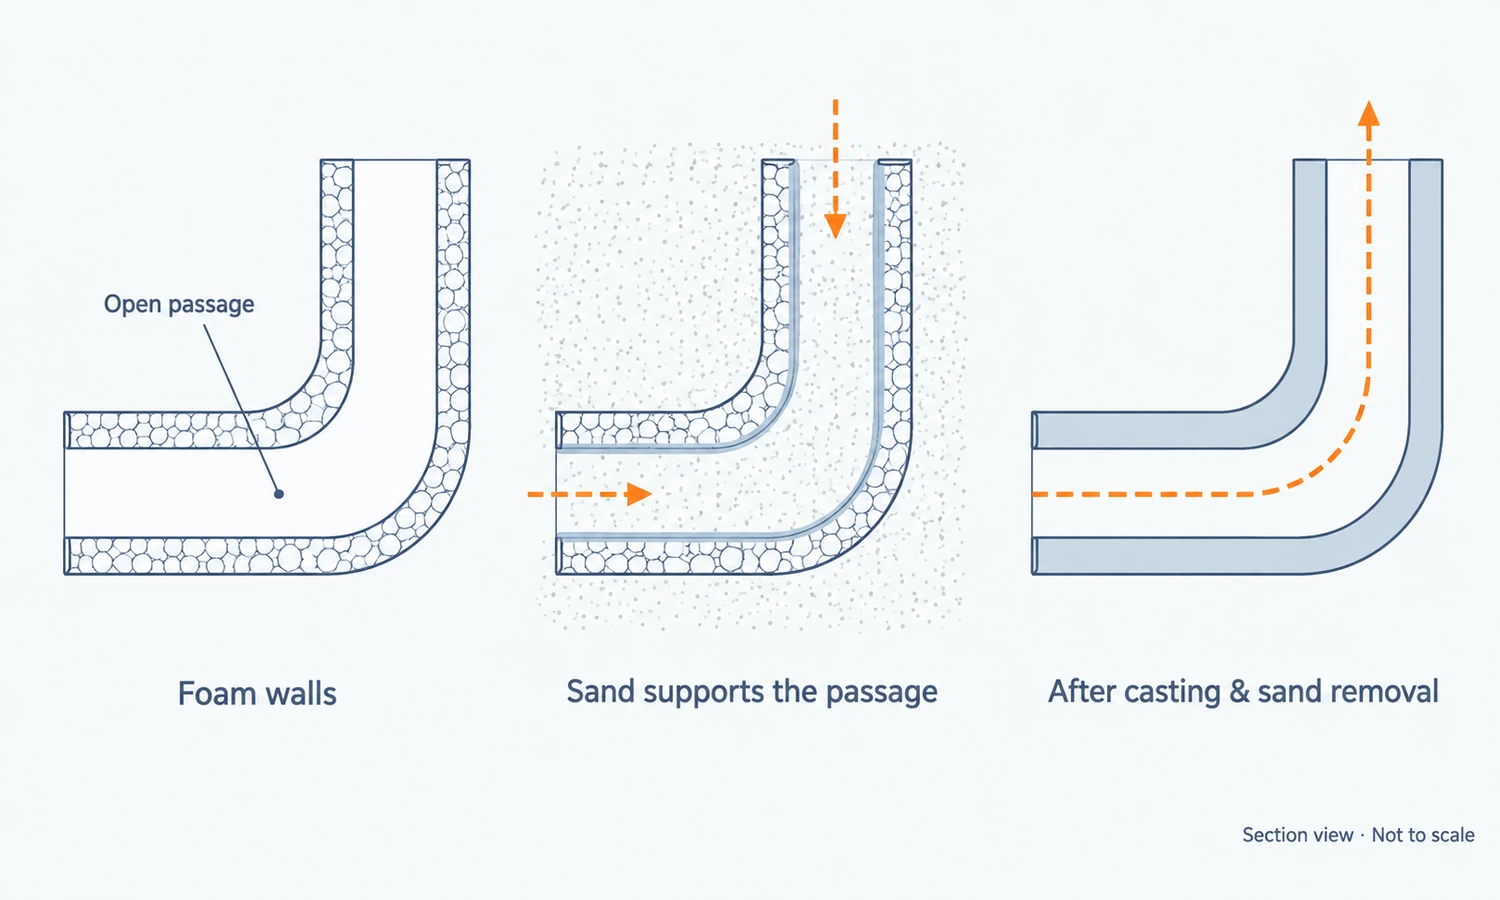
Ein herkömmlicher Sandkern ist ein separat gefertigter Einsatz, der einen Hohlraum im Gussteil erzeugt. Beim Feingussverfahren kann loser Sand zugängliche Hohlräume innerhalb der Schaumkonstruktion ausfüllen und diese Funktion ohne separaten Kern übernehmen.
Stellen Sie sich ein Gehäuse mit einem gekrümmten Innenkanal vor. Schaumstoff stellt die Metallwände um den Kanal herum dar; Sand füllt den Zwischenraum zwischen diesen Wänden. Wenn der Schaumstoff durch Metall ersetzt und der Sand später entfernt wird, bleibt der Kanal bestehen.
Die Konstruktion benötigt weiterhin einen Weg, damit der Sand nach dem Gießen ein- und ausgeblasen, ausreichend verdichtet und wieder abgeführt werden kann. Ein vollständig geschlossener Raum wird nicht automatisch praktikabel, nur weil die Außenform aus Schaumstoff gefertigt werden kann. Enge oder schwer zugängliche Durchgänge erfordern zudem einen realistischen Reinigungs- und Inspektionsplan.
Weniger Formfugen und mehr Möglichkeiten zur Teilekombination
Durch den Wegfall der herkömmlichen Formtrennung zum Entformen lassen sich Ungenauigkeiten und Gratbildung an der Trennstelle reduzieren. Außerdem ermöglicht dies die Kombination von Merkmalen, für die zuvor mehrere Gussteile, Kerne oder Montagevorgänge erforderlich waren.
Es können noch Spuren von Schaumstoffwerkzeugen oder geklebten Modellverbindungen vorhanden sein. Auch ein Guss, der der endgültigen Form näher kommt, macht eine Nachbearbeitung nicht überflüssig: Dichtflächen, Präzisionsbohrungen, Gewinde und kritische Positionierungsmerkmale können weiterhin Nachbearbeitung erfordern.
Der ASM-Handbuch – Überblick über das verlorene Schaumgussverfahren Die geometrischen und fertigungstechnischen Vorteile werden erörtert. Ihr Nutzen hängt bei einem bestimmten Bauteil davon ab, welche Fertigungsschritte durch das Design tatsächlich eingespart werden.
Welche Metalle lassen sich im Feingussverfahren gießen?
Das Feingussverfahren hat sich in der Industrie für Aluminium, Grauguss und Sphäroguss etabliert. Motorblöcke und Zylinderköpfe veranschaulichen die Vorteile des Verfahrens: Ihre innere Geometrie kann herkömmliche Formen und Kernmontagen erschweren.
Stahl kann auch durch spezielle Verfahren des Feingusses hergestellt werden, die Prozessanforderungen unterscheiden sich jedoch. Die Gießbedingungen der Legierung beeinflussen die Zersetzung des Schaums und die Formfüllung. Kohlenstoffhaltige Rückstände können insbesondere beim Eisenguss eine wichtige Rolle spielen, beispielsweise durch die Kohlenstoffaufnahme an der Stahloberfläche.
EPS ist weit verbreitet, während andere Modellierpolymere, darunter expandiertes Polymethylmethacrylat, je nach Legierung und Anforderungen an die Fehlerkontrolle ausgewählt werden können. Sie sind nicht einfach austauschbar, nur weil jedes von ihnen ein Einwegmodell herstellen kann. Fosecos Prozessleitfaden erörtert diese Aspekte der Musterung, Beschichtung und des Eisengusses.
Für einen Käufer ist die entscheidende Frage, ob die vorgeschlagene Gießerei das Verfahren mit der benötigten Legierung und vergleichbarer Geometrie bereits demonstriert hat. Erfahrung in der Verarbeitung eines Materials bedeutet nicht zwangsläufig, dass die Gießerei auch für alle anderen Materialien geeignet ist.
Was verursacht Fehler bei Gussteilen im Feingussverfahren?
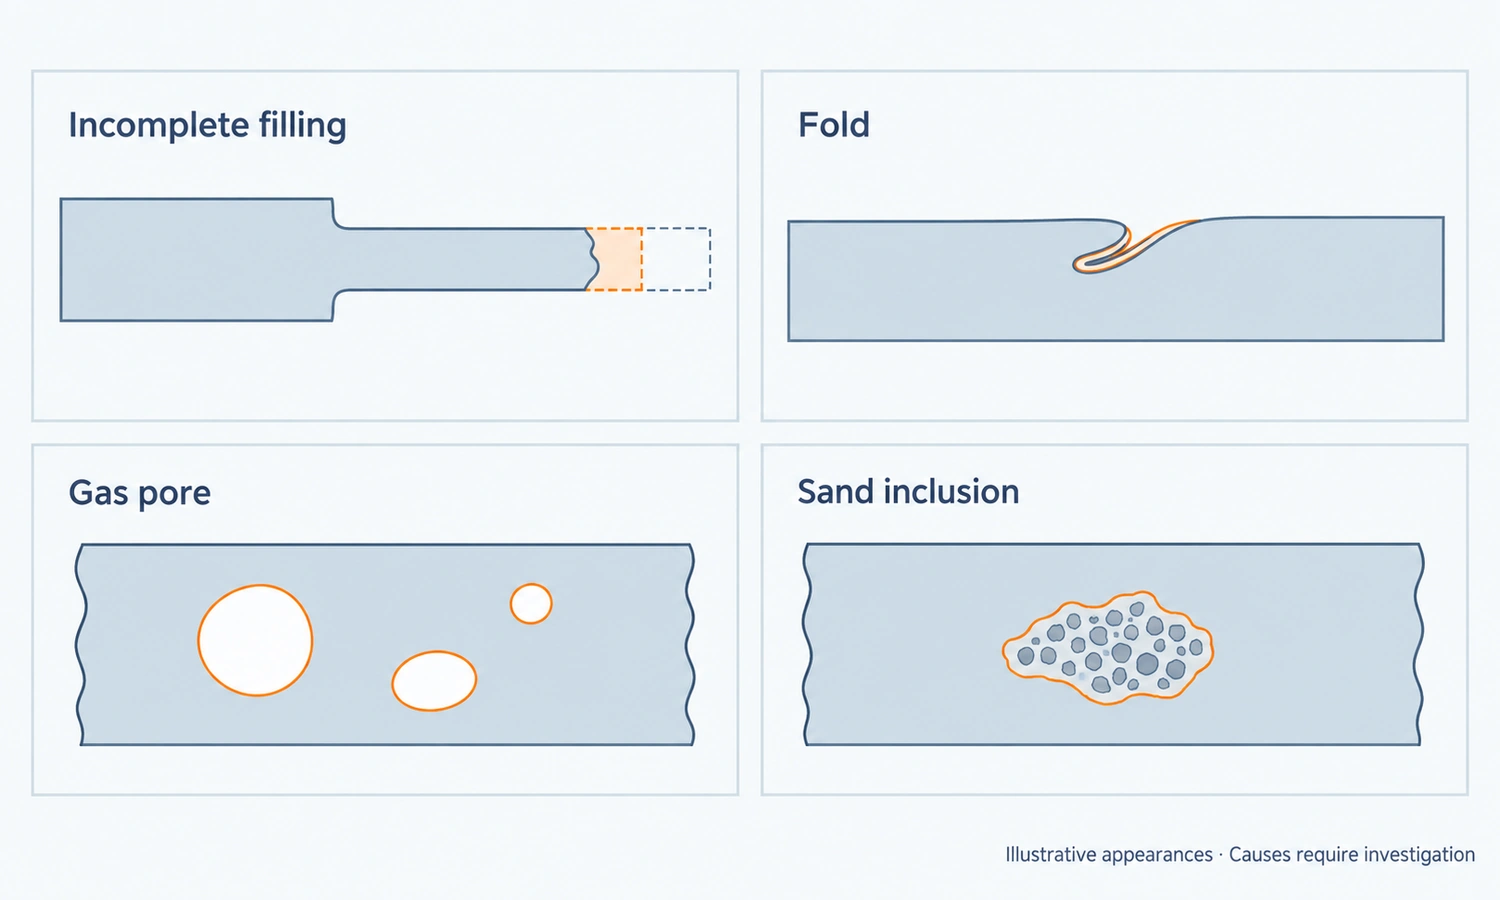
Manche Defekte entstehen durch die Wechselwirkung zwischen Metall und sich zersetzendem Schaum. Andere sind auf bekannte Gießereiprobleme wie Schmelzqualität, Abkühlung und Erstarrungsschrumpfung zurückzuführen. Ein sichtbarer Fehler allein gibt selten Aufschluss über die Ursache.
| Problem | Was bedarf, wird untersucht |
|---|---|
| Unvollständige Befüllung oder ein Fehllauf | Ob das Metall zu viel Wärme verloren hat, Zersetzungsprodukte seinen Vorschub behinderten oder die Metallzufuhr den Abschnitt nicht vollständig füllen konnte – lange, schmale Fließwege können die Befüllung erschweren. |
| Falten | Ob flüssige Polymerrückstände die Verbindung der Metallfronten beeinträchtigten, hängt mit dem lokalen Kühl- und Beschichtungsverhalten zusammen. Eine Falte kann einer Kaltverbindung ähneln, doch das bloße Aussehen beweist nicht die gleiche Ursache. |
| Gasporen oder -blasen | Schaumzersetzung, Beschichtungsbeständigkeit, Restfeuchte, eingeschlossene Luft und der Zustand des geschmolzenen Metalls. Mehrere Gasquellen können dazu beitragen. |
| Sanddurchdringung oder Sandeinschlüsse | Beschichtungsintegrität, Sandunterstützung, Verdichtung und die Art und Weise, wie Metall in den betroffenen Bereich eingedrungen ist. |
| Dimensionsvariation | Schaumformung und -stabilisierung, Fugenausrichtung, Beschädigungen durch unsachgemäße Handhabung, Verformungen beim Beschichten oder Verdichten sowie Schrumpfung beim Abkühlen. |
Die Wechselwirkung zwischen Schaumzersetzung, Metallfluss und Defektbildung wird untersucht in Forschung der Missouri S&T zur verlorenen Schaumformfüllung. Dies hilft zu erklären, warum eine Erhöhung der Gießtemperatur oder eine Änderung der Beschichtungsdurchlässigkeit keine universelle Lösung darstellt.
Die Schwindungsporosität erfordert ebenfalls gesonderte Betrachtung. Schaum ersetzt nicht die Notwendigkeit, Metall in Bereiche zuzuführen, die sich während der Erstarrung zusammenziehen. Angüsse und, falls erforderlich, Speiser müssen weiterhin einen geeigneten Füll- und Erstarrungsplan unterstützen.
Bei der Prüfung eines Bauteils sollte die Bewertung dessen tatsächlichen Einsatzanforderungen entsprechen. Abmessungen sind bei Montage- und Bearbeitungselementen relevant; Druck- oder Dichtheitsprüfungen können bei einem abgedichteten Gehäuse erforderlich sein; eine interne Untersuchung kann notwendig sein, wenn verdeckte Fehlstellen kritisch sind. Röntgenaufnahmen, Maßberichte und Dichtheitsprüfungen beantworten unterschiedliche Fragestellungen. Die Festlegung von Akzeptanzkriterien vor den Versuchen ermöglicht es, die Ergebnisse für eine Produktionsentscheidung nutzbar zu machen.
Wie man das verlorene Schaumgussverfahren mit anderen Gießverfahren vergleicht
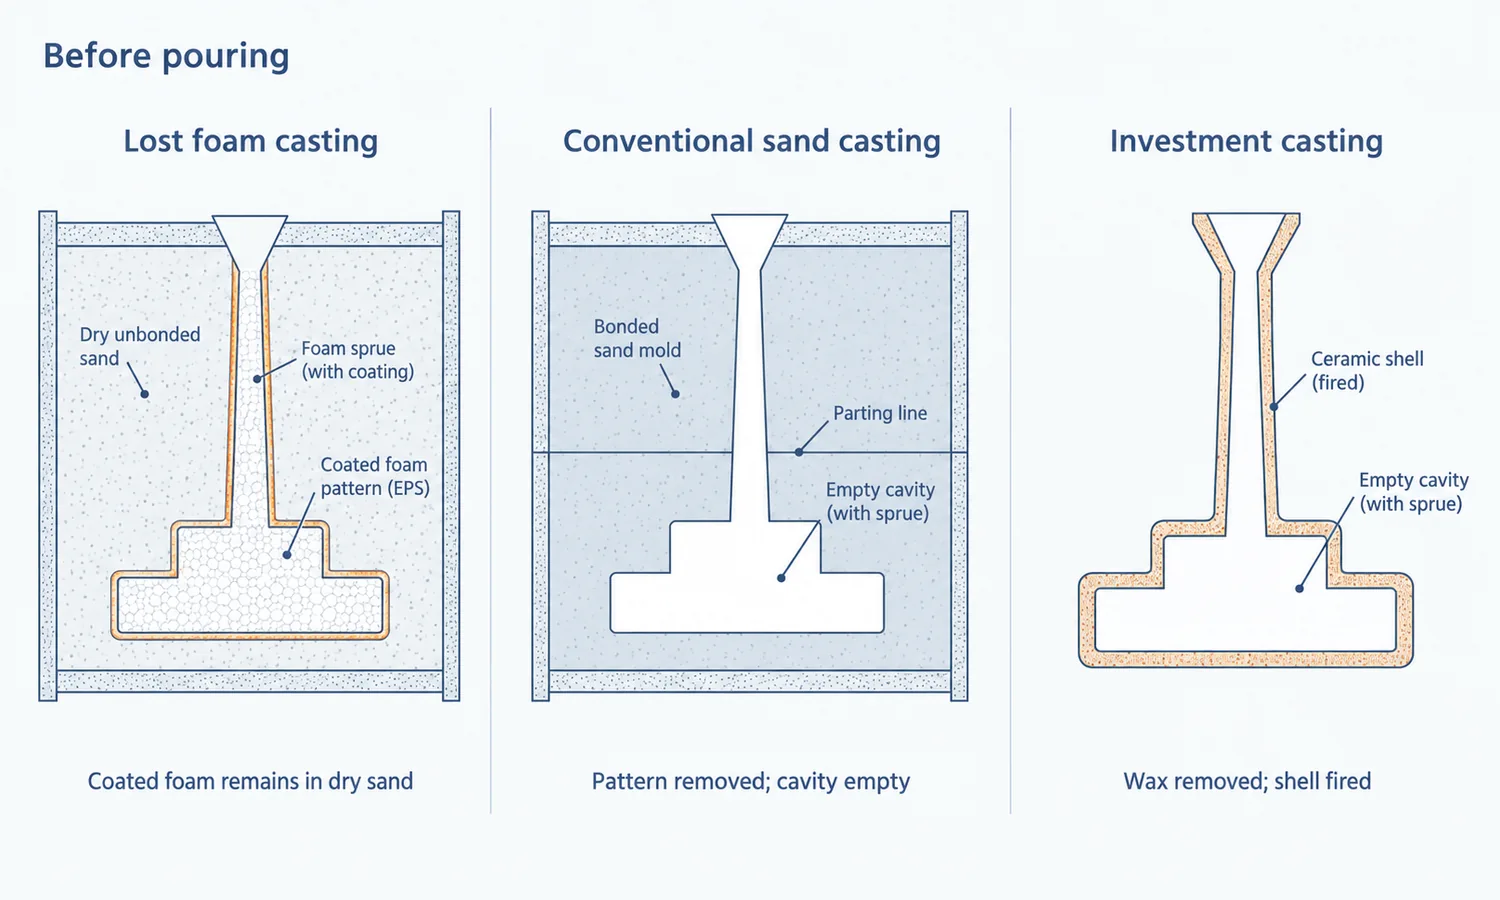
Der sinnvollste Vergleich beginnt damit, wie die einzelnen Verfahren die Form herstellen und was das für das geplante Bauteil bedeutet.
| Verfahren | Wie die Form hergestellt wird | Was Sie für Ihre Komponente beurteilen sollten |
|---|---|---|
| Verlorenes Schaumgussverfahren | Ein beschichtetes Schaumstoffmuster bleibt im trockenen Trägersand erhalten und zersetzt sich beim Gießen. | Ob komplexe Passagen oder kombinierte Merkmale die Mustererstellung und ihre Prozesskontrollen rechtfertigen. |
| Konventioneller Sandguss | Vor dem Gießen wird eine wiederverwendbare Form entfernt; üblicherweise werden verbundene Formen und separate Kerne verwendet. | Die Komplexität der Form- und Kernmontage, mögliche Ungenauigkeiten bei den Verbindungsstellen sowie die anschließende Reinigung oder Bearbeitung. |
| Feinguss | Normalerweise wird ein Wachsmodell aus einer Keramikform entfernt, die gebrannt wird, bevor das Metall in den Hohlraum eingefüllt wird. | Erforderliche Details, Oberflächenbeschaffenheit, Abmessungen, Legierung, Teilegröße und Wirtschaftlichkeit der Werkzeug- und Gehäusefertigung. |
Diese Unterschiede erklären, warum das Schaum- und das Wachsausschmelzverfahren nicht als dasselbe Verfahren betrachtet werden sollten. Sie verhindern auch, dass ein sinnvoller Vergleich zu einer allgemeingültigen Rangliste hinsichtlich Genauigkeit oder Kosten führt.
Vergleichen Sie das fertige Teil, einschließlich der Bearbeitung.
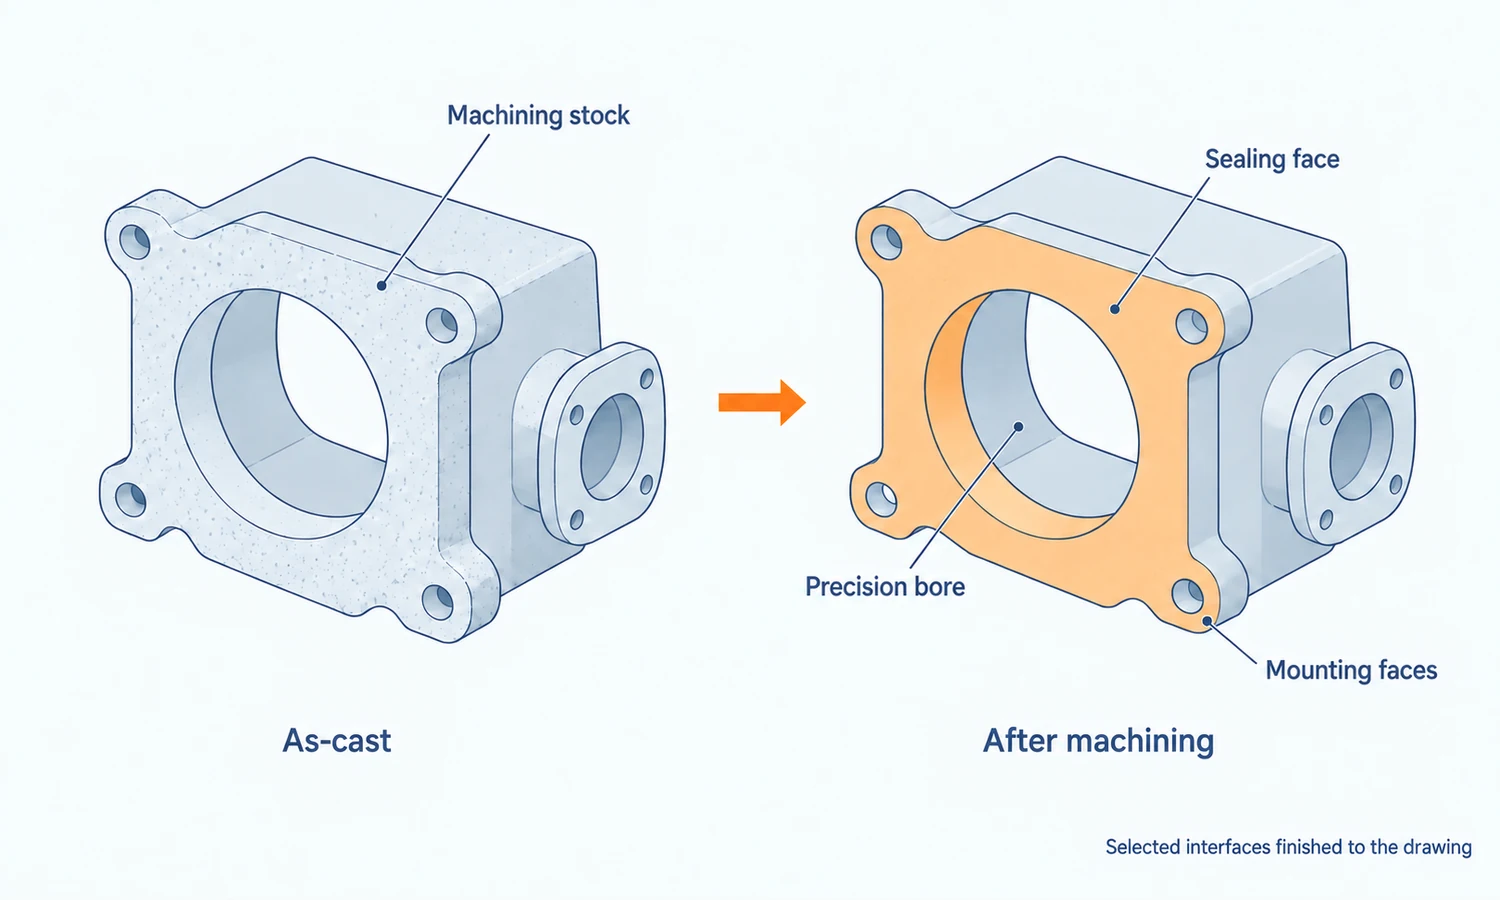
Ein Modell im verlorenen Schaumverfahren kann komplexe Geometrien reproduzieren, die endgültigen Abmessungen hängen jedoch auch von der Modellstabilisierung, der Montage, der Verdichtung und der Metallschrumpfung ab. Die Oberflächenbeschaffenheit spiegelt sowohl das Modell und die Beschichtung als auch das Gießverhalten wider.
Eine allgemeine Toleranz- oder Oberflächengüteangabe reicht nicht aus, um festzustellen, ob eine bestimmte Zeichnung realisierbar ist. Kennzeichnen Sie die Gussteile, die unverändert bleiben müssen, und diejenigen, die bearbeitet werden. Fordern Sie anschließend Nachweise über die Machbarkeit vergleichbarer Teile an, einschließlich der vorgeschlagenen Bearbeitungsreferenzen und -zugaben.
Das Energieministerium Fortgeschrittenes Projekt im Bereich des verlorenen Schaumgusses Identifiziert Musterverzerrungen, Beschichtungskontrolle und Sandverdichtung als Variablen, die für eine gleichmäßige Produktion relevant sind.
Vergleichen Sie die gesamten Produktionskosten
Für jeden Guss wird ein Schaumstoffmodell benötigt, und für die Serienproduktion sind in der Regel spezielle Werkzeuge für die Modelle erforderlich. Formen, Montage, Beschichtung, Trocknung und Handhabung bleiben daher Teil der Produktionskosten.
Diese Kosten können durch weniger Einzelkerne, weniger Montageaufwand, reduzierten Reinigungsaufwand oder weniger Nachbearbeitung kompensiert werden. Der Nutzen ist am größten, wenn diese Einsparungen für die eigentliche Konstruktion erheblich sind. Bei einem einfachen Bauteil, das sich bereits effizient mit einem anderen Verfahren gießen lässt, können möglicherweise weniger Arbeitsschritte eingespart werden.
Vergleichen Sie die Kosten eines fertigen Bauteils bei den erwarteten Bestellmengen. Berücksichtigen Sie Werkzeug- und Entwicklungskosten, jedes Schaummodell, Ausschuss durch Gussfehler sowie alle verbleibenden Reinigungs-, Bearbeitungs-, Prüf- und Montagearbeiten. Es gibt keine festgelegte Jahresmenge, ab der das Schaumlosverfahren die günstigste Option darstellt. Komplexität, Wiederholgenauigkeit, Werkzeuginvestitionen und die eingesparte Arbeit entlang der Produktionskette entscheiden darüber, ob es sich rechnet.
Bewertung einer Lost-Foam-Route mit YTD Foundry
Das Feingussverfahren ist dann eine Überlegung wert, wenn die Kanäle eines Bauteils, die Kernmontage oder mehrere Fertigungsschritte den herkömmlichen Weg schwierig oder kostspielig machen. Im nächsten Schritt wird eine konkrete Zeichnung hinsichtlich der Legierung, der kritischen Merkmale, der Bestellmengen und der Prüfanforderungen geprüft.
YTD Foundry bietet Feinguss, Sandguss und Druckguss für kundenspezifische Bauteile nach Zeichnungen oder Mustern an. Werkzeugbau, Bearbeitung, Qualitätskontrolle, Oberflächenveredelung und die Lieferung der Fertigteile werden individuell auf die jeweiligen Projektanforderungen abgestimmt.
Für eine Prozessprüfung benötigen wir eine Zeichnung oder ein Modell, die erforderliche Legierung, die erwarteten Mengen sowie die Merkmale, die über die Funktionsfähigkeit des Bauteils entscheiden: kritische Abmessungen, interne Kanäle, Bearbeitungsanforderungen und anwendbare Abnahmeprüfungen. Diese Angaben helfen, einen geeigneten Gieß- und Bearbeitungsprozess festzulegen.
Diese Überprüfung sollte klären, ob das Verfahren des verlorenen Schaums die gesamte Komponente vereinfacht und gleichzeitig die Anforderungen an Abmessungen, Funktion und Qualität durchgängig erfüllt.
Häufig gestellte Fragen
Benötigt das Schaumgussverfahren ein Vakuum?
Nein. Einige industrielle Anlagen nutzen Unterdruck, um das Sandbett zu stabilisieren oder Gase während des Befüllens zu kontrollieren, während andere etablierte Verfahren darauf verzichten. Wird Vakuum eingesetzt, müssen dessen Niveau und Zeitpunkt auf die Bedingungen für die Formabdichtung, den Sand, die Beschichtung, das Modell und den Gießvorgang abgestimmt sein.
Welche Metalle eignen sich für das Feingussverfahren?
Industrielle Anwendungen umfassen Aluminium, Grauguss und Sphäroguss; auch Spezialstähle und andere Legierungen werden verarbeitet. Jede Legierung beeinflusst Temperatur, Fließfähigkeit, Oxidation, Polymerzersetzung, kohlenstoffbedingte Risiken, Beschichtung und Zuführung; daher muss die Eignung für das jeweilige Material und Bauteil geprüft werden.
Benötigt das Lost-Foam-Gussverfahren einen Formkern oder einen Sandkern?
Für das Gussteil ist kein herkömmliches Formschrägenverfahren erforderlich, um den Schaum aus dem Sand zu entnehmen, und sandgefüllte Kanäle können viele separate Kerne ersetzen. Die Schaumwerkzeuge benötigen möglicherweise weiterhin Formschrägen und Trennlinien, während unzugängliche oder nicht unterstützte Kanäle unter Umständen einen Kern, einen Einsatz, eine Bearbeitung oder eine Neukonstruktion erfordern.
Wie werden im Feingussverfahren hergestellte Abgüsse geprüft?
Die Prüfung kann Sicht- und Maßkontrollen, Koordinatenmesstechnik (KMM), Metallografie, Präparation, Röntgen- oder Computertomografie (CT), Eindringprüfung, Dichtheits- oder Druckprüfung, Durchflussprüfung und mechanische Prüfungen kombinieren. Die Zeichnung sollte das Prüfverfahren, die kritischen Bereiche, den Prüfumfang, die Probenahme und die Abnahmekriterien definieren.
Wodurch werden die Kosten für das Schaumgussverfahren bestimmt?
Die Kosten umfassen wiederverwendbare Schaumstoffwerkzeuge, alle verbrauchten Modelle, Montage, Beschichtung, Trocknung, Sandaufbereitung, Gießen, Metallausbeute, Reinigung, Inspektion, Bearbeitung, Ausschuss und Nacharbeit. Für einen Auftrag über 1.000 Einzelgussteile werden mindestens 1.000 akzeptable Teilemodelle benötigt, bevor es zu Probeläufen oder Ausschuss kommt, selbst wenn die Werkzeuge wiederverwendbar sind.
Ist das Feingussverfahren ein umweltfreundliches Verfahren?
Ungebundener Sand kann zwar zurückgewonnen werden, das macht den Prozess aber weder abfallfrei noch emissionsfrei. US-Umweltschutzbehörde Als relevante Emissionen werden Polymerdämpfe, VOCs, gefährliche Luftschadstoffe und Feinstaub identifiziert. Quarzhaltiger Sand unterliegt zudem den geltenden Vorschriften zur Staubbekämpfung. OSHA-Silica-Rahmenwerk.
Ist das Schaumgussverfahren dasselbe wie das Vollformgussverfahren?
Die Bezeichnungen überschneiden sich in der Industrie mitunter. Ein gängiger Unterschied besteht darin, dass beim Feingussverfahren trockener, ungebundener Sand verwendet wird, während beim Vollformguss gebundener oder grüner Sand um ein Einwegmodell herum eingesetzt wird. Der Begriff Verdampfungsformguss ist die übergeordnete Kategorie. Beim Vergleich von Anbietern oder technischen Beschreibungen sollte man die tatsächliche Formanordnung ermitteln und sich nicht allein auf die Verfahrensbezeichnung verlassen.
Kann herkömmlicher Verpackungsschaum oder ein 3D-gedrucktes Muster verwendet werden?
Sie sollten nicht als gleichwertig mit einem qualifizierten Gussmodell angesehen werden. Polymerchemie, Dichte, Oberflächenbeschaffenheit, Verbindungen und Zersetzungsverhalten beeinflussen das Ergebnis. Zugeschnittener Schaumstoff und geeignete gedruckte Einwegmodelle können die Entwicklung unterstützen, aber ein erfolgreicher Prototyp beweist allein nicht, dass ein anderes Modellmaterial oder eine andere Produktionsmethode zu gleichbleibenden Gussergebnissen führt.