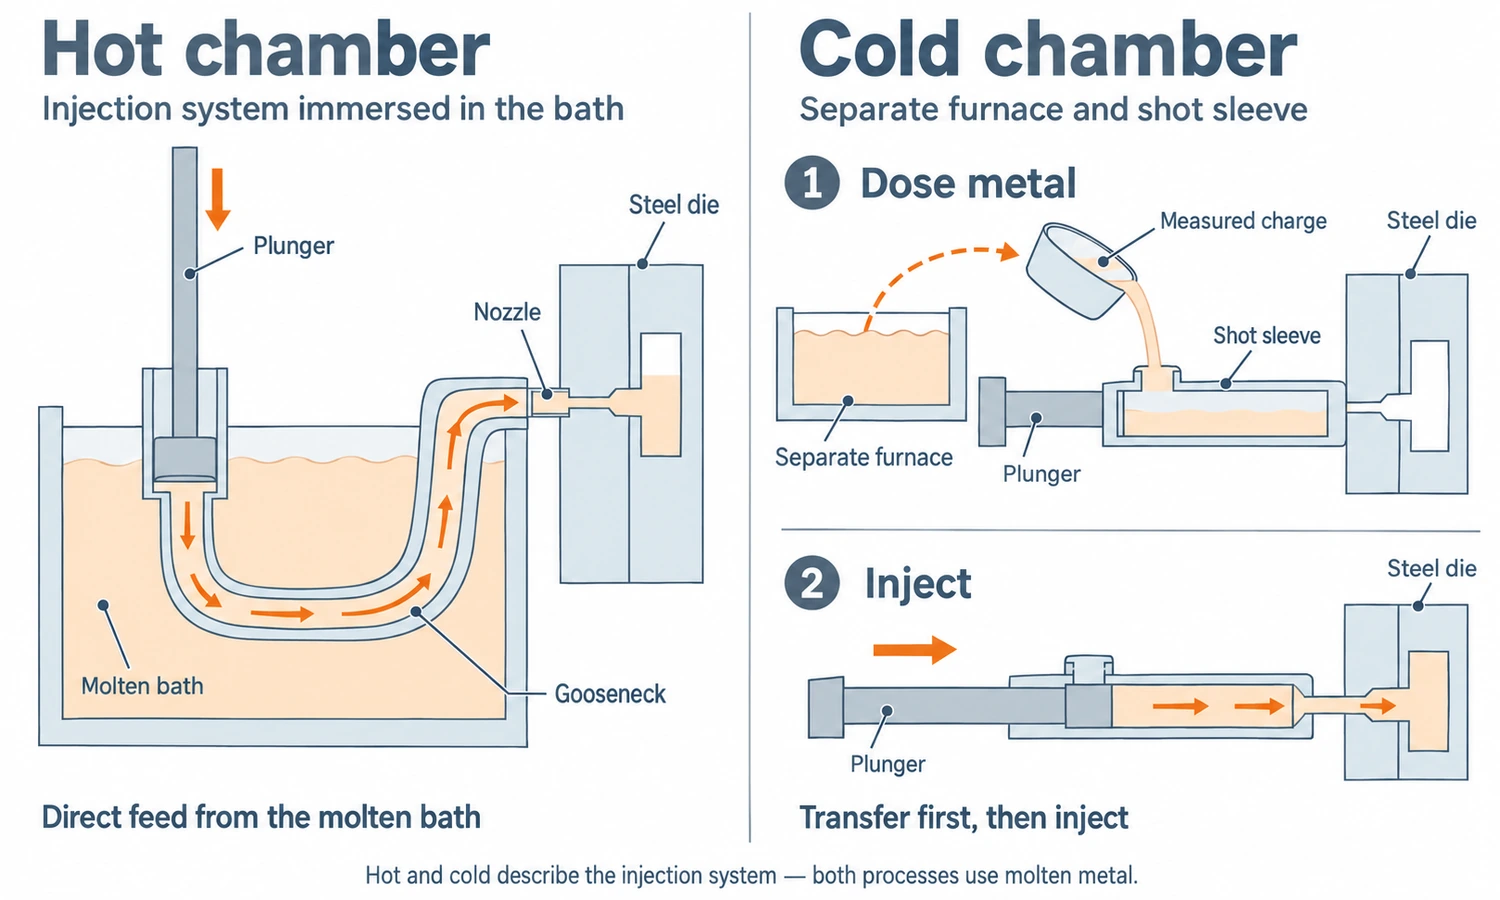
Warmkammer- und Kaltkammer-Druckguss sind beides Hochdruckverfahren, bei denen flüssiges Metall in eine wiederverwendbare Stahlform eingespritzt wird. Der Unterschied liegt darin, wie das flüssige Metall in das Einspritzsystem gelangt. Bei einer Warmkammer-Maschine befindet sich der Einspritzmechanismus im flüssigen Metall. Bei einer Kaltkammer-Maschine wird das Metall separat aufgeschmolzen und für jeden Zyklus in die Gießhülse überführt. Dieser Unterschied bestimmt, welche Legierungen verwendet werden können und beeinflusst somit Produktionsgeschwindigkeit, Teilegröße, Prozesssteuerung, Werkzeugstandzeit und Kosten.
Heißkammer- vs. Kaltkammer-Druckguss: Ein kurzer Vergleich
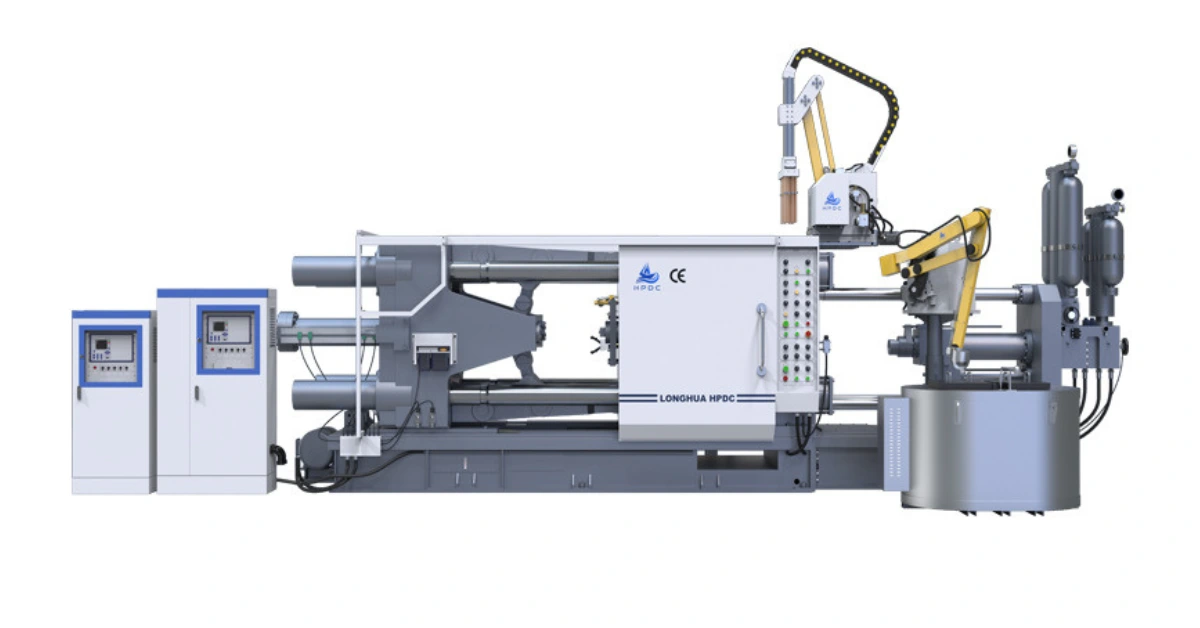
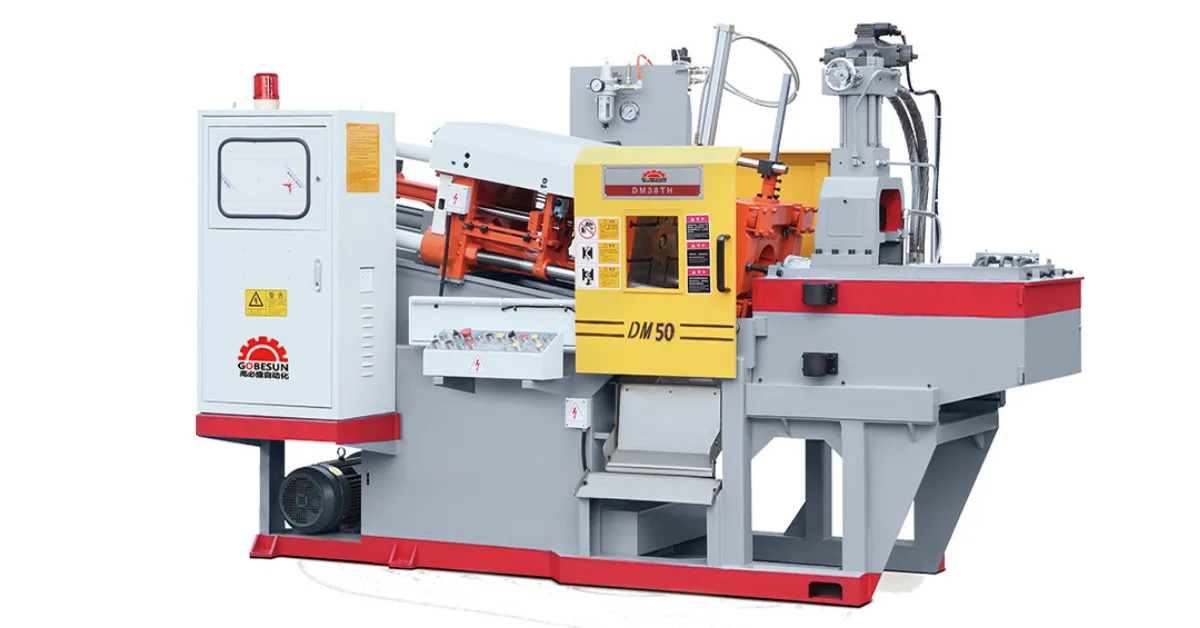
| Faktor | Warmkammer-Druckguss | Kaltkammer-Druckguss |
|---|---|---|
| Einspritzsystem | Mit geschmolzenem Metall verbunden / darin eingetaucht | Vom Schmelzofen trennen |
| Metalltransfer vor jedem Schuss | Kein separater Schöpfschritt | Metallübertragung in die Schrothülse |
| Gängige Legierungen | Zink, ausgewähltes Magnesium, Blei, Zinn | Aluminium, ausgewählte Magnesiumlegierungen, Kupferlegierungen, hochaluminiumhaltige Zinklegierungen |
| Produktionsrate | Im Allgemeinen schneller | Im Allgemeinen langsamer aufgrund des Metalltransfers |
| Hauptbeschränkung der Legierung | Die Schmelze darf die untergetauchten Injektionskomponenten nicht schnell angreifen. | Verarbeitet Legierungen, die für Tauch-Heißkammergeräte ungeeignet sind. |
| Typische industrielle Anwendung | Zink in großen Mengen und ausgewählte Magnesiumteile | Aluminium-Druckguss und größere Nichteisenmetallkomponenten |
| YTD Netzwerk-Teilgewichtsreferenz | 0,02–5 kg | 0,1–20 kg |
| Referenz für die maximale Netzwerkgröße seit Jahresbeginn | Bis zu etwa 300 mm | Bis zu etwa 800 mm |
| YTD Netzwerk-Min-Wall-Referenz | etwa 0,5 mm | etwa 0,8 mm |
| Referenz für die Netzwerk-Toleranz seit Jahresbeginn | Etwa ±0,05 mm | Etwa ±0,10 mm |
Die oben genannten Maß- und Größenangaben beschreiben das aktuelle Partnernetzwerk von YTD im Bereich Druckguss und stellen keine allgemeingültigen Grenzwerte für jede Warm- oder Kaltkammermaschine dar.
Heißkammer und Kaltkammer beziehen sich auf das Einspritzsystem.
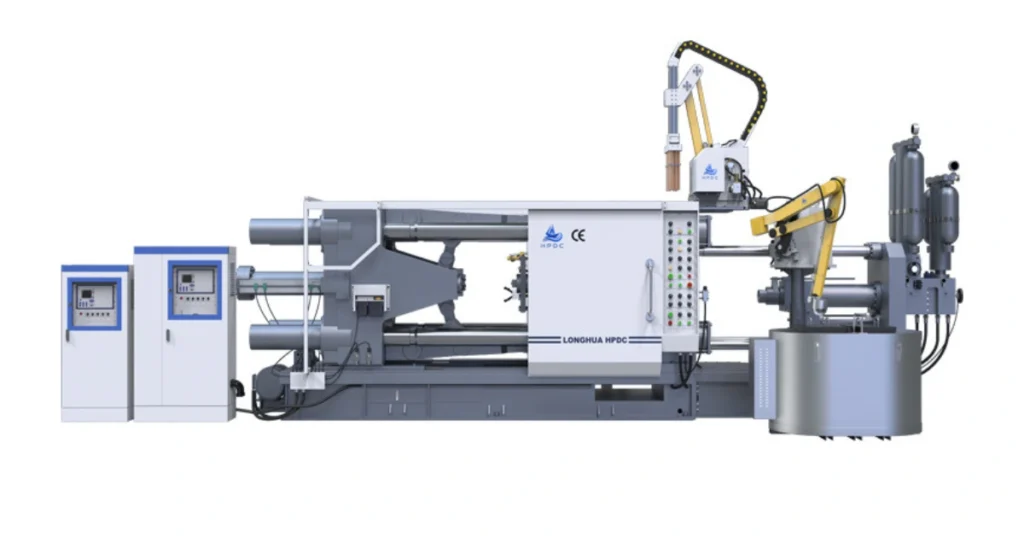
Die Begriffe „heiß“ und „kalt“ beschreiben nicht, ob das flüssige Metall heiß oder kalt ist. Bei beiden Verfahren wird flüssiges Metall bei Gießtemperatur eingespritzt. Sie beschreiben vielmehr das Verhältnis zwischen dem Einspritzmechanismus und der Zufuhr des flüssigen Metalls. Bei einer Heißkammer-Druckgussmaschine ist das Einspritzsystem teilweise im Ofen eingetaucht. Ein Kolben presst das Metall durch einen Schwanenhals und eine Düse direkt in die Form. Bei einer Kaltkammer-Druckgussmaschine wird die Legierung in einem separaten Ofen geschmolzen. Eine abgemessene Menge wird in eine Gießhülse überführt, und ein Hydraulikkolben drückt dieses Metall in die Form. Die North American Die Casting Association (NADCA) verwendet dieselbe Unterscheidung in ihren Definitionen von Druckgussverfahren. Der weitere Vergleich ergibt sich aus dieser Maschinenarchitektur.
Legierungsauswahl für Warm- und Kaltkammer-Druckguss
Das Material ist normalerweise der erste – und oft entscheidende – Filter.
Heißkammerlegierungen
Heißkammeranlagen eignen sich am besten für Legierungen mit relativ niedrigen Schmelztemperaturen, die die untergetauchten Spritzgussteile nicht schnell angreifen. Zink ist hierfür das bekannteste Beispiel. Auch ausgewählte Magnesiumlegierungen können in Heißkammeranlagen verarbeitet werden, während Blei und Zinn technisch kompatibel sind, sofern diese Werkstoffe noch verwendet werden. NADCA nennt Zink, Blei, Zinn und einige Magnesiumlegierungen ausdrücklich als Heißkammerwerkstoffe. Zink eignet sich besonders gut, da es gute Fließfähigkeit mit der Möglichkeit zur Feinbearbeitung und einer relativ niedrigen Gießtemperatur vereint.
Kaltkammerlegierungen
Kaltkammer-Druckgussanlagen verhindern den ständigen Kontakt des Einspritzmechanismus mit dem Schmelzbad und eignen sich daher für Legierungen, die sich mit herkömmlichen Heißkammer-Druckgussverfahren nur schwer verarbeiten lassen. Aluminium ist das wichtigste Material für Kaltkammer-Druckguss. Auch Kupferlegierungen, ausgewählte Magnesiumlegierungen und hochaluminiumhaltige Zinklegierungen können in diesem Verfahren verarbeitet werden. Daher wird beim Aluminium-Druckguss üblicherweise Kaltkammer-Druckguss eingesetzt, während beim Zink-Druckguss in großen Stückzahlen in der Regel Heißkammer-Druckgussanlagen zum Einsatz kommen. Magnesium liegt dazwischen: Die genaue Legierung und die Maschinenkonfiguration bestimmen, welches System verwendet wird. Eine detaillierte Beschreibung der einzelnen Verfahren finden Sie in unserer [Referenz einfügen]. Leitfaden zum Heißkammer-Druckguss Und Leitfaden zum Kaltkammer-Druckguss.
Warum Aluminium normalerweise im Kaltkammer-Druckgussverfahren hergestellt wird
Konventionelle Heißkammeranlagen halten den Schwanenhals, den Einspritzzylinder und die zugehörigen Metallförderkomponenten in Kontakt mit der geschmolzenen Legierung. Diese Anordnung funktioniert gut mit Zink, flüssiges Aluminium ist jedoch deutlich aggressiver gegenüber herkömmlichen, eisenbasierten, untergetauchten Bauteilen. Kaltkammeranlagen vermeiden ein längeres Eintauchen. Das Aluminium wird außerhalb der Maschine geschmolzen und erst zu Beginn eines Gießvorgangs in die Gießhülse überführt. Dieser zusätzliche Überführungsschritt verlangsamt den Zyklus, ermöglicht aber das Druckgießen von Aluminium, ohne dass das Einspritzsystem ständig dem Schmelzbad ausgesetzt ist. Es gibt zwar spezielle Heißkammeranlagen für Aluminium, diese sind jedoch nicht der industrielle Standard. Bei der üblichen Prozessauswahl sollte Aluminium wie ein Kaltkammerwerkstoff behandelt werden.
Metalltransfer und Produktionszykluszeit
Heißkammermaschinen eliminieren einen kompletten Arbeitsschritt pro Zyklus: das Überführen des flüssigen Metalls aus einem separaten Ofen in die Gießform. Nachdem das Gussteil ausgeworfen und die Form wieder einsatzbereit ist, kann das Tauchspritzsystem die nächste Charge direkt aus dem Schmelzbad aufnehmen. Kaltkammermaschinen benötigen vor jedem Schuss einen zusätzlichen Dosier- oder Gießvorgang. Daher beschreibt NADCA die Produktionsraten von Heißkammermaschinen im Allgemeinen als höher als die von Kaltkammermaschinen. (NADCA) Dies bedeutet jedoch nicht, dass allein die Einspritzgeschwindigkeit den Zyklus bestimmt. Abkühlung und Erstarrung beanspruchen oft einen großen Teil der Gesamtzykluszeit, insbesondere bei zunehmender Gussgröße und Wandstärke. Bei vergleichbaren Bauteilen bietet die Vermeidung des wiederholten Metalltransfers in der Heißkammerfertigung jedoch einen wichtigen Effizienzvorteil. Dies ist einer der Gründe, warum Zinkbauteile in großen Stückzahlen so häufig mit Heißkammermaschinen hergestellt werden.
Teilegröße, Wandstärke und Maschinenkapazität
Heißkammerguss bedeutet nicht automatisch “kleine Teile”, und Kaltkammerguss bedeutet nicht zwangsläufig “große Teile”. Die tatsächliche Kapazität hängt von der Schussgröße, den Werkzeugabmessungen, der projizierten Fläche, der Schließkraft, der Legierung und der Maschinenkonstruktion ab. Im aktuellen Partnernetzwerk von YTD verdeutlichen die Prozessbereiche jedoch die typischen Produktionsunterschiede. Unsere Heißkammer-Partner fertigen derzeit Teile von ca. 0,02 bis 5 kg mit maximalen Abmessungen um 300 mm und minimalen Wandstärken um 0,5 mm. Die Kapazität im Kaltkammerguss erstreckt sich auf ca. 0,1 bis 20 kg, maximale Abmessungen um 800 mm und minimale Wandstärken um 0,8 mm. Diese Bereiche spiegeln teilweise die Teile und Legierungen wider, die die jeweiligen Maschinenfamilien üblicherweise verarbeiten. Zink-Heißkammerguss eignet sich besonders für kleinere, detaillierte Teile, während Aluminium-Kaltkammeranlagen häufig für größere Gehäuse und Strukturbauteile eingesetzt werden. Die Maschinenkapazität sollte dennoch anhand der tatsächlichen Zeichnung überprüft und nicht allein aus der Prozessbezeichnung abgeleitet werden.
Maßgenauigkeit und Dünnwandfähigkeit
Beide Verfahren verwenden wiederverwendbare Präzisionsstahlformen und ermöglichen so eine gute Maßgenauigkeit und feine Gussdetails. Der Maschinentyp allein begründet keine einfache Regel, dass Heißkammerguss immer genauer ist als Kaltkammerguss. Legierung, Teilegröße, Formzustand, Temperaturregelung, projizierte Fläche, Kavitätenlayout und die zu messenden Maße spielen eine Rolle. Innerhalb des aktuellen YTD-Netzwerks liegen die Referenztoleranzen für Heißkammergussteile bei ca. ±0,05 mm, während sie für Kaltkammer- und Vakuum-Druckgussteile bei ca. ±0,10 mm liegen. Die minimale Wandstärke im Heißkammerguss beträgt ca. 0,5 mm, im Vergleich zu ca. 0,8 mm im aktuellen Kaltkammergussbereich. Diese Werte dienen als nützliche Referenzwerte, die Zeichnung muss jedoch weiterhin Detail für Detail geprüft werden. Für die formale Auslegung von Druckgusstoleranzen bieten die aktuellen NADCA-Produktnormen separate Richtlinien für Standard- und Präzisionstoleranzen anstelle einer einheitlichen Toleranz für jedes Druckgussteil. NADCA-Produktnormen für Druckgussteile
Unterschiede in der Prozesssteuerung bei der Metalllieferung
Heiß- und Kaltkammermaschinen haben viele der gleichen nachgelagerten Steuerungselemente gemeinsam – Werkzeugtemperatur, Füllgeschwindigkeit, Entlüftung, Druck, Kühlung und Auswurf – aber das Metall gelangt auf unterschiedliche Weise in das Einspritzsystem.
Heißkammer-Metalllieferung
Da das Einspritzsystem direkt mit dem Schmelzbad verbunden ist, findet kein wiederholter offener Wärmeaustausch zwischen Ofen und Gießrohr statt. Dies reduziert den Temperaturverlust zwischen Ofen und Einspritzung und eliminiert eine mögliche Fehlerquelle im Gießvolumen. Der Nachteil besteht darin, dass das Einspritzsystem der Schmelze ausgesetzt bleibt, weshalb die Legierungsverträglichkeit so eingeschränkt ist.
Kaltkammer-Metalllieferung
Die Kaltkammer-Produktion beinhaltet einen zusätzlichen Transferschritt. Vor dem Vorschub des Kolbens wird für jeden Zyklus flüssiges Metall in die Gießhülse dosiert. Dadurch entstehen zusätzliche Kontrollpunkte: Transferzeit, Gießvolumen, Temperaturverlust, Oxidbildung und die Luftmenge in der Hülse vor dem Einspritzen. Unser ausführlicher Leitfaden zur Kaltkammer-Produktion erläutert diese Aspekte genauer. Kaltkammer-Druckguss: Prozess, Materialien und Einkaufsleitfaden. Dies bedeutet nicht, dass Kaltkammer-Gussteile grundsätzlich von geringerer Qualität sind. Es bedeutet lediglich, dass in der Metallzufuhrphase mehr Variablen kontrolliert werden müssen.
Werkzeugkonstruktion und Werkzeuglebensdauer
Sowohl das Heiß- als auch das Kaltkammerverfahren verwenden wiederverwendbare Stahlformen mit Kavitäten, Angusskanälen, Entlüftungsöffnungen, Kühlung und Auswerfersystemen. Der Hauptunterschied in der Werkzeugstandzeit ergibt sich weniger aus der Bezeichnung „Heißkammer“ oder „Kaltkammer“ als vielmehr aus der verwendeten Legierung. Zink verformt sich bei deutlich niedrigeren Temperaturen als Aluminium und belastet die Form daher weniger thermisch. Aluminium-Kaltkammerformen sind stärkeren Temperaturwechseln ausgesetzt, weshalb die Kontrolle von Wärmerissen, Lötstellen, Erosion und thermischer Ermüdung an Bedeutung gewinnt. Das Druckgussverfahren ist nach wie vor rentabel für große Produktionsmengen, da sich die Kosten des permanenten Stahlwerkzeugs auf die wiederholten Gießvorgänge verteilen. Laut NADCA können mit geeigneten Formen Hunderttausende identische Gussteile hergestellt werden, bevor zusätzliche Werkzeuge benötigt werden. (NADCA) Die Werkzeugstandzeit für ein konkretes Projekt sollte daher zusammen mit der Legierung, der Kavitätenanzahl, dem Werkzeugstahl, der Kühlungsauslegung, dem Wartungsplan und der erwarteten Lebensdauer der Werkzeuge besprochen werden.
Produktionskosten zwischen Heißkammer und Kaltkammer
Die Warmkammerfertigung bietet oft geringere Umstellungskosten für ein kompatibles Bauteil, da die Maschine schnell arbeitet und nicht für jeden Guss das Metall in eine separate Gießhülse dosiert werden muss. Dieser Vorteil kommt besonders bei stabilen Zinkproduktionen mit hohem Durchsatz zum Tragen. Die Kaltkammerfertigung akzeptiert den zusätzlichen Metalltransfer, da sie den Zugang zu Aluminium und anderen Legierungen ermöglicht, die normalerweise nicht mit dem Tauch-Warmkammer-Spritzgießverfahren verarbeitet werden können. Der Vergleich sollte sich nicht nur auf die Maschinenzykluszeit beschränken. Zink und Aluminium unterscheiden sich in Dichte, Rohmaterialkosten, Wandstärken, mechanischen Eigenschaften, Oberflächenbeschaffenheit und Bauteilgewicht. Ein schnell gefertigtes Zinkbauteil kann dennoch teurer sein als ein Aluminiumbauteil, wenn deutlich mehr Metall benötigt wird. Ebenso kann die Umstellung eines Bauteils von Aluminium auf Zink, nur um eine schnellere Warmkammermaschine zu nutzen, dessen Gewicht und Eigenschaften verändern. Für einen korrekten wirtschaftlichen Vergleich sollte das gleiche funktionale Bauteil und nicht nur die Maschinenkosten pro Stunde berücksichtigt werden.
Heiße Kammer vs. kalte Kammer: Das Material entscheidet in der Regel zuerst
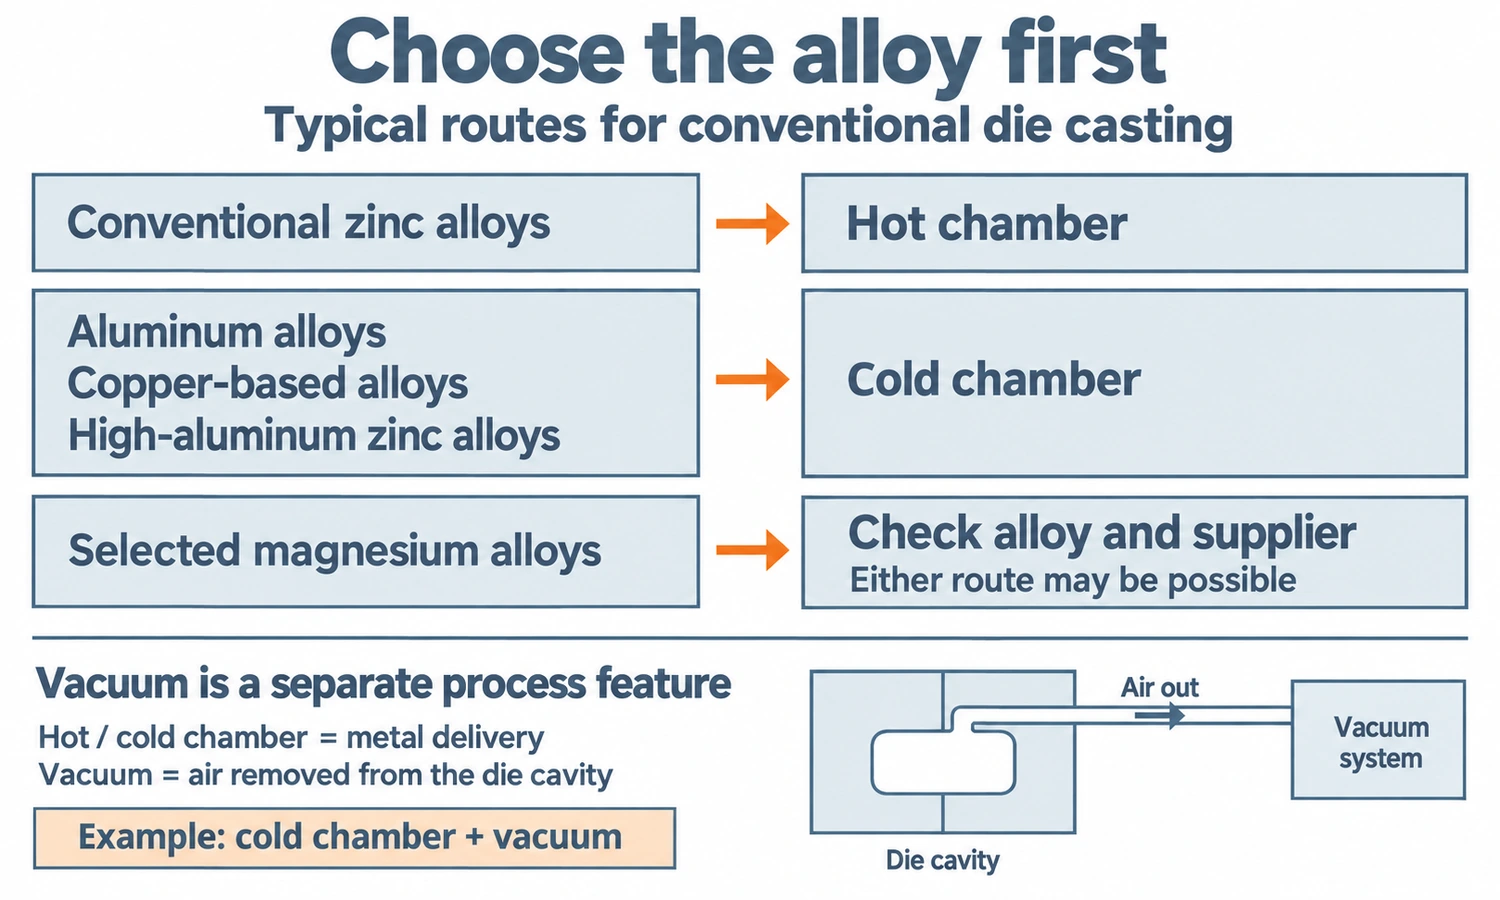
Wenn die Legierung bereits festgelegt ist, ist die Maschinenwahl oft unkompliziert.
| Spezifizierte Legierung / Anforderung | Vorgehensweise zur ersten Bewertung |
|---|---|
| Konventionelle Zinkdruckgusslegierung | Heißkammer |
| Aluminium-Druckgusslegierung | Kühlkammer |
| Ausgewählte Magnesiumlegierung | Legierung und Lieferant prüfen; beide Verfahren sind möglich |
| Kupferbasierte Druckgusslegierung | Kühlkammer |
| Hochaluminium-Zink-Legierung | Kühlkammer |
| Sehr kleines, detailliertes Zinkteil in hoher Stückzahl | Heißkammer |
| Größeres Aluminiumgehäuse | Kühlkammer |
Wenn das Material noch nicht ausgewählt wurde, sollte die Reihenfolge umgekehrt werden. Wählen Sie zunächst die Legierung, die dem Bauteil das erforderliche Gewicht, die Festigkeit, das Korrosionsverhalten, die Betriebstemperatur, die Beschichtungs- oder Oberflächeneigenschaften sowie die Kosten bietet. Wählen Sie anschließend die Maschinenarchitektur, die diese Legierung effizient verarbeiten kann. Die Wahl der Heiß- oder Kaltkammer zuerst und das anschließende Anpassen des Materials an die Maschine führt zu einer falschen Reihenfolge bei den Fertigungsentscheidungen.
Heißkammer-, Kaltkammer- und Vakuum-Druckguss
Vakuum-Druckgießen ist keine dritte Alternative auf derselben Klassifizierungsebene. Die Unterscheidung zwischen Heißkammer und Kaltkammer beschreibt, wie das flüssige Metall zum Einspritzmechanismus gelangt. Vakuum-Druckgießen beschreibt, wie die Luft vor oder während des Füllvorgangs aus dem Formhohlraum entfernt wird. Die NADCA definiert Hochvakuum-Druckgießen als ein Verfahren mit hoher Integrität, bei dem der abgedichtete Formhohlraum evakuiert wird, um eingeschlossenes Gas zu reduzieren. Ihre öffentlichen Richtlinien geben für Hochvakuum-Druckgießen ein Hohlraumvakuum von unter 50 mbar an. (NADCA) In der Aluminiumproduktion wird Hochvakuum-Druckgießen typischerweise um ein Kaltkammersystem herum aufgebaut, da Aluminium selbst den Weg der Metallzufuhr im Kaltkammerverfahren vorgibt. Ein Projekt kann also beides umfassen: Kaltkammer und Hochvakuum. Zwischen den beiden Begriffen besteht kein Widerspruch.
Wie wir bei YTD Warm- und Kaltkammer-Druckguss auswählen
Die Druckgussprojekte von YTD werden über spezialisierte Partnergießereien und nicht über unsere eigene Feingussanlage realisiert. Bei der Prüfung eines Druckgussprojekts schränkt die Legierung in der Regel zunächst die Maschinenauswahl ein. Zinkbauteile mit hohem Volumen werden üblicherweise im Warmkammerverfahren gefertigt. Aluminiumgehäuse eignen sich eher für das Kaltkammerverfahren, während Strukturbauteile aus Aluminium mit strengeren Anforderungen an die Porosität gegebenenfalls die Prüfung eines Vakuum-Druckgussverfahrens erfordern. Unser aktuelles Partnernetzwerk unterstützt Warmkammer-, Kaltkammer- und Vakuum-Druckguss sowie Werkzeugbau, Bearbeitung, Oberflächenbearbeitung und Qualitätskontrolle. YTD Druckgussservice Die Wahl des Verfahrens basiert auf der Zeichnung und dem Material, anstatt die Heißkammer einfach als die “schnellere” Option oder die Kaltkammer als die “stabilere” Option zu betrachten.
Schlussbetrachtung
Warmkammer- und Kaltkammer-Druckguss unterscheiden sich hauptsächlich darin, wie das flüssige Metall in das Einspritzsystem gelangt. Daher ist die Legierungswahl der erste Schritt: Zink eignet sich in der Regel besser für Warmkammer-Druckguss, während Aluminium üblicherweise Kaltkammer-Druckguss erfordert. Anschließend fließen Zyklusgeschwindigkeit, Teilegröße, Wandstärke, Werkzeugstandzeit und Kosten in die weitere Auswahl ein. Bei den meisten Projekten vereinfacht die Wahl der richtigen Legierung die Entscheidung zwischen Warm- und Kaltkammer-Druckguss erheblich.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen Warmkammer- und Kaltkammer-Druckguss?
Heißkammermaschinen halten den Einspritzmechanismus mit dem flüssigen Metall verbunden oder darin eingetaucht. Kaltkammermaschinen schmelzen die Legierung separat und geben für jeden Zyklus eine abgemessene Menge in die Spritzhülse.
Ist das Heißkammer-Druckgießen schneller?
Im Allgemeinen ja. Dadurch entfällt der separate Metalltransferschritt, der bei der Kaltkammerfertigung erforderlich ist. Kühlzeit, Teilegröße, Kavitätenanzahl und Automatisierung beeinflussen weiterhin den Gesamtprozess.
Warum wird Aluminium im Kaltkammer-Druckgussverfahren hergestellt?
Geschmolzenes Aluminium ist für den kontinuierlichen Kontakt mit herkömmlichen, untergetauchten, eisenbasierten Heißkammer-Spritzgießkomponenten ungeeignet. Kaltkammeranlagen halten den Schmelzofen getrennt und setzen das Spritzgießsystem nur während jedes Zyklus dem geschmolzenen Aluminium aus.
Kann Magnesium sowohl in Heiß- als auch in Kaltkammergeräten verwendet werden?
Ja, ausgewählte Magnesiumlegierungen können mit beiden Verfahren verarbeitet werden. Die genaue Legierung, das Bauteil, die Maschinenkonfiguration und die Kapazität des Lieferanten bestimmen das jeweils geeignete Verfahren.
Ist Zink immer heißkammer-Druckguss?
Die meisten konventionellen Zinkdruckgussverfahren nutzen Warmkammeranlagen, einige hochaluminiumhaltige Zinklegierungen werden jedoch mit Kaltkammeranlagen verarbeitet. NADCA zählt hochaluminiumhaltige Zinklegierungen ausdrücklich zu den Kaltkammerwerkstoffen. (NADCA)
Handelt es sich beim Vakuum-Druckguss um eine Heißkammer oder eine Kaltkammer?
Das Vakuum beschreibt die Evakuierung des Formhohlraums, nicht die Position des Einspritzmechanismus. Aluminium-Druckguss im Hochvakuumverfahren ist typischerweise ein Kaltkammerverfahren, da Aluminium ohnehin eine Kaltkammer-Metallzufuhr erfordert.