A356 is widely used for aluminum castings, from wheels to housings. Yet two parts labeled A356-T6 can perform differently. Understanding the alloy, the casting method, and the test conditions helps explain what this material offers—and what its name alone cannot tell you.
Was ist A356-Aluminium?
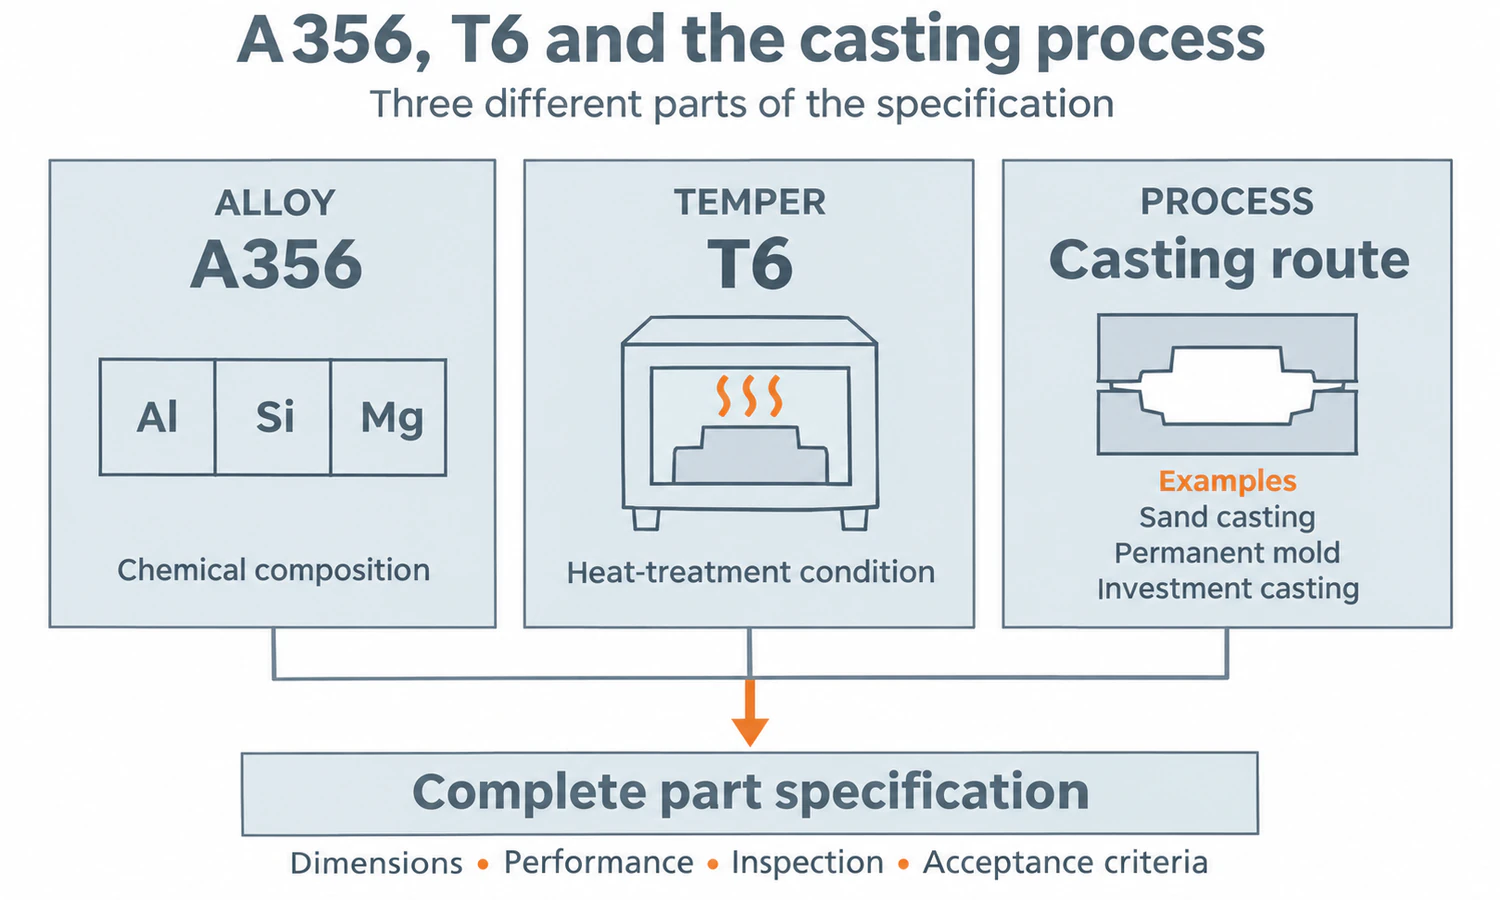
A356 ist eine wärmebehandelbare Aluminium-Silizium-Magnesium-Gusslegierung. Es vereint ein gutes Formfüllverhalten mit einer nützlichen Festigkeit nach der Wärmebehandlung und ist daher ein häufig verwendeter Kandidat für leichte Gussbauteile.
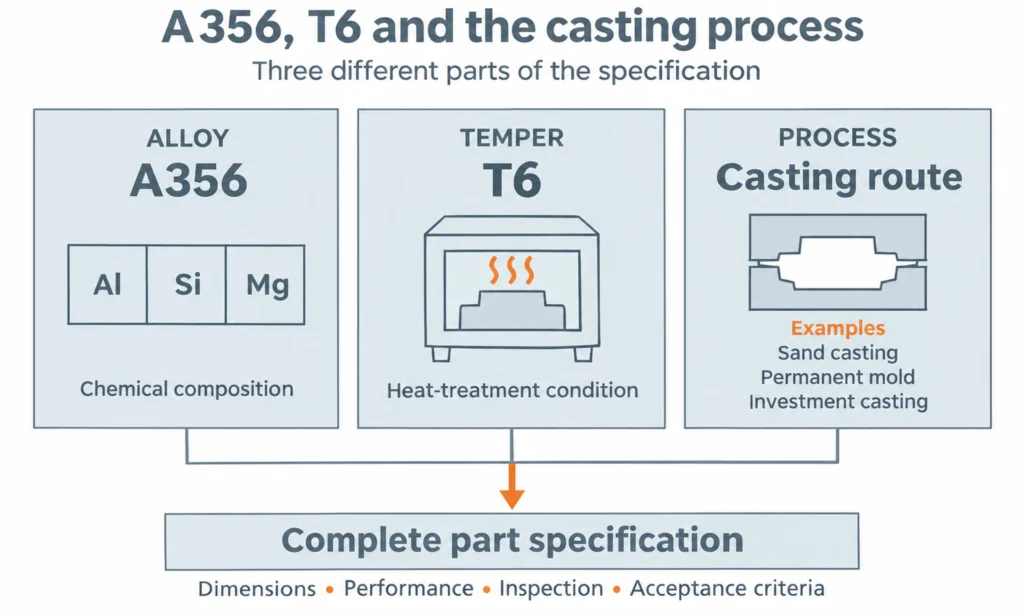
Drei Details beschreiben verschiedene Teile der Spezifikation:
- A356 identifiziert die Legierungszusammensetzung.
- T6 Identifiziert einen Wärmebehandlungszustand.
- Sandguss, Kokillenguss oder ein anderes Verfahren beschreibt, wie das Bauteil gebildet wird.
A356 ist daher eine Materialwahl, nicht die Bezeichnung eines bestimmten Gießverfahrens. Eine vollständige Bauteilspezifikation verknüpft alle drei Details mit den erforderlichen Abmessungen und Leistungsmerkmalen des Bauteils.
A356 Mechanische Eigenschaften
A356 besitzt keinen einheitlichen Zugfestigkeitswert. Die Härte des Werkstücks, das Gießverfahren, die Abkühlbedingungen und der Probenort beeinflussen das Ergebnis.
Rio Tinto's 2019 foundry-alloy guide gives the following typical values in its A356.2 section for cast test specimens:
| Zustand | Gießverfahren | Zugfestigkeit | Streckgrenze, 0,2% Offset | Verlängerung |
|---|---|---|---|---|
| F, wie besetzt | Sand | 160 MPa / 23 ksi | 85 MPa / 12 ksi | 6% |
| F, wie besetzt | Permanenter Schimmel | 185 MPa / 27 ksi | 90 MPa / 13 ksi | 8% |
| T6 | Sand | 275 MPa / 40 ksi | 205 MPa / 30 ksi | 6% |
| T6 | Permanenter Schimmel | 285 MPa / 41 ksi | 205 MPa / 30 ksi | 12% |
Quelle: Rio Tinto, Primäre Aluminiumgießereilegierungen, Seite 22. Die Richtlinie nennt standardmäßige Zugproben aus Gussmaterial mit einem Durchmesser von ca. 12,5 mm und einer Dehnung, die über eine Strecke von ca. 50 mm gemessen wird. Dies sind typische Referenzwerte und keine garantierten Mindestwerte für jede Stelle eines Bauteils.
T6 increases strength substantially in these examples. The permanent-mold T6 specimen also has greater elongation than the sand-cast T6 specimen, illustrating the effect of the casting route alongside heat treatment.
Tensile strength is the maximum stress in the tensile test; yield strength marks specified permanent deformation; elongation measures stretching before fracture. For component acceptance, establish whether the required results come from separately cast bars or specimens cut from the part, because their cooling histories differ.
Was bedeutet A356-T6?
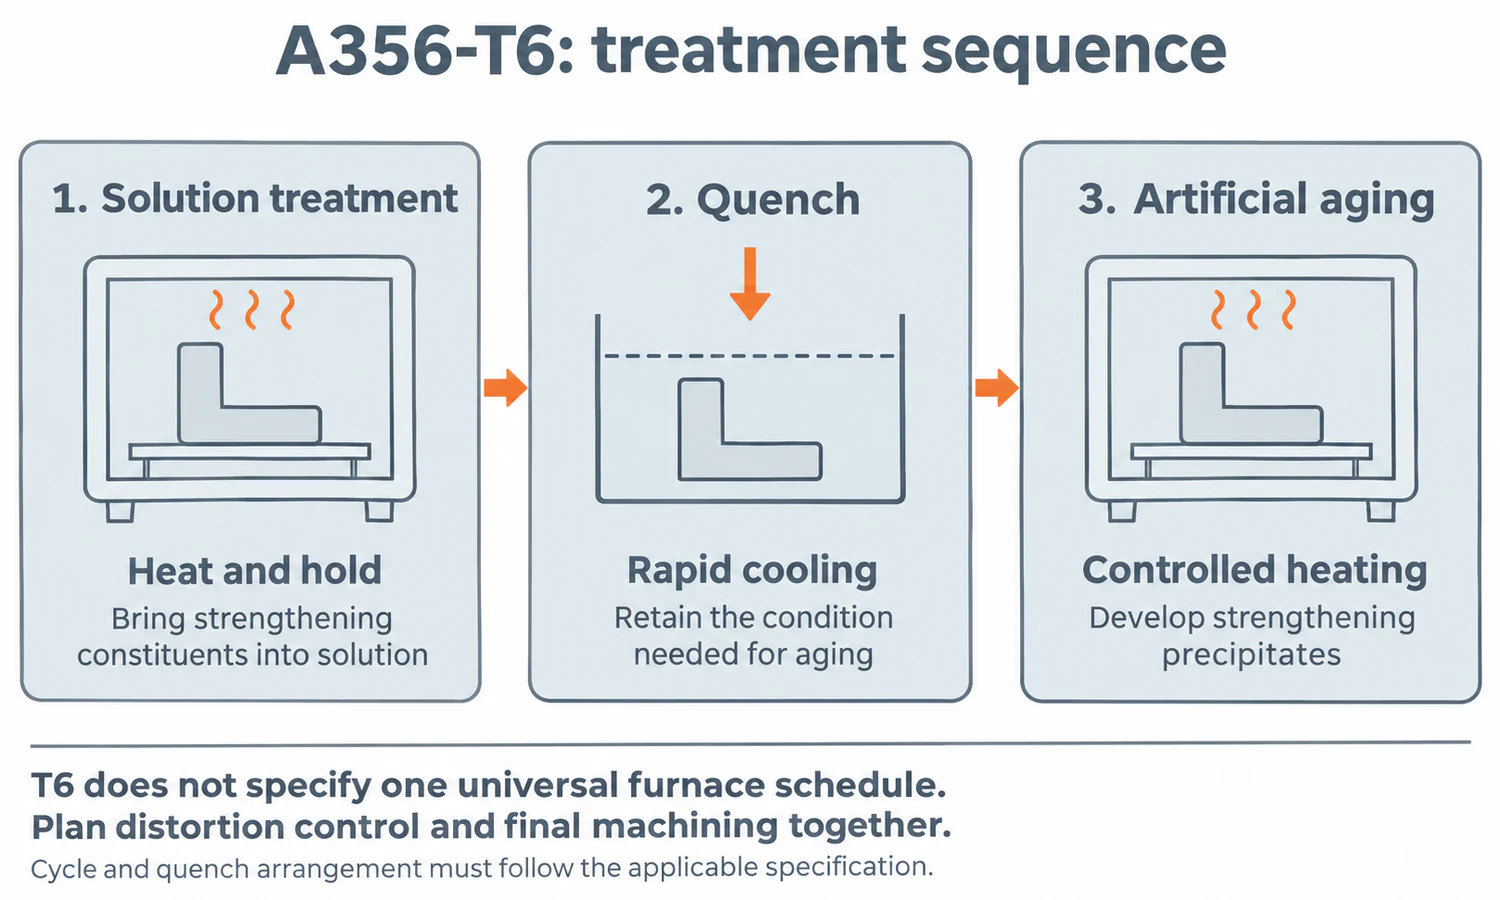
T6 bedeutet lösungsgeglüht und künstlich gealtert. Bei A356 umfasst die Behandlungssequenz üblicherweise Folgendes:
- Lösungsbehandlung: Erhitzen und Halten, um die festigenden Bestandteile in Lösung zu bringen.
- Abschrecken: Schnelle Abkühlung, die ausreicht, um die für die anschließende Alterung notwendigen Bedingungen zu erhalten.
- Künstliche Alterung: kontrollierte Erwärmung, die zur Bildung aushärtender Ausscheidungen führt.
Bodycote's aluminum solution-and-aging overview listet A356-T6 unter den gängigen behandelten Gusslegierungen auf und erläutert den Zusammenhang zwischen Behandlung, Eigenschaften und Verzugskontrolle.
T6 legt kein einheitliches Ofenprogramm fest. Die anwendbare Spezifikation, die Wandstärke, die Ofenbeladung, die Abschreckanordnung und die erforderlichen Eigenschaften bestimmen den zulässigen Zyklus.
Es unterscheidet sich auch von anderen Zuständen:
| Zustand | Grundbedeutung |
|---|---|
| F | Im Herstellungszustand; für diese Diskussion gilt der Gusszustand. |
| T5 | Nach dem Gießprozess abgekühlt und künstlich gealtert, ohne separate Lösungsbehandlung |
| T6 | Lösungsgeglüht und künstlich gealtert |
| T7 | lösungsgeglüht und stabilisiert oder überaltert |
Durch Abschrecken können Verformungen oder Eigenspannungen entstehen, daher sollten Wärmebehandlung und Endbearbeitung gemeinsam geplant werden. Leitfaden zur Wärmebehandlung von Gussteilen erläutert diese Bedingungen genauer.
Chemische Zusammensetzung von A356
Die wichtigsten Legierungselemente sind Silizium und Magnesium. Für die folgenden ausgewählten Grenzwerte gelten A356.0 Gussteile, ausgedrückt als Massenprozent:
| Element | Zugelassenes Limit |
|---|---|
| Silizium | 6.5–7.5% |
| Magnesium | 0.25–0.45% |
| Eisen | maximal 0,20 % |
| Kupfer | maximal 0,20 % |
| Mangan | maximal 0,10 % |
| Zink | maximal 0,10 % |
| Titan | maximal 0,20 % |
| Aluminium | Rest |
Dies sind ausgewählte Werte aus den Datenblättern (Pink Sheets), nicht die vollständige chemische Spezifikation. Grenzwerte für Spurenelemente und geltende Beschaffungsrichtlinien gehören weiterhin in die Materialdokumentation.
Silicon supports casting fluidity, while magnesium contributes to the alloy's response to precipitation hardening. In practical terms, the chemistry helps produce the shape, and the subsequent treatment develops the required material condition. Neither step compensates for poor control of the other.
A356.0 und A356.2
Im System der Aluminium Association, A356.0 bezeichnet die Gusslegierung; A356.1 und A356.2 bezeichnen die Blockzusammensetzungen.. Der Begriff „Block“ bezeichnet Rohmaterial zum Umschmelzen. Diese Suffixe sollten nicht als Bezeichnung für zunehmend festere Fertigteilqualitäten verstanden werden.
Die registrierten Grenzwerte unterscheiden sich. Beispielsweise erlaubt A356.0 einen Eisengehalt von bis zu 0,20 %, während A356.2 einen Gehalt von bis zu 0,12 % erlaubt. Aluminum Association's August 2025 Pink Sheets Die registrierten Zusammensetzungen angeben und Guss- von Blockbezeichnungen unterscheiden.
Gießverfahren für A356
The process changes tooling cost, geometry options, cooling, surface finish, and the amount of machining needed. Choosing A356 does not settle those questions.
Sandguss
Sand casting uses an expendable mold and can incorporate cores for internal passages. It is useful when geometry, size, design flexibility, or production quantity favors this route.
Bei einem A356-Gehäuse muss die Gießerei berücksichtigen, wie das Metall dünnere Bereiche erreicht und wie dickere Bereiche während der Erstarrung mit flüssigem Speisemetall versorgt werden. Lokale Kühlung und Speisung beeinflussen die resultierende Struktur und die innere Festigkeit. Aluminium-Sandguss-Anleitung erklärt die Form, den Kern und die Zuführungsanordnung.
Dauerform- und Niederdruckguss
Beim Kokillenguss wird eine wiederverwendbare Metallform verwendet. A356 wird häufig mit diesem Verfahren in Verbindung gebracht, unter anderem mit der Herstellung von Rädern und Strukturbauteilen.
Gravity and low-pressure filling are different ways to introduce metal into a mold. A request for “A356 die casting” should therefore identify whether it means gravity die casting, low-pressure casting, or high-pressure die casting. These processes do not share the same filling behavior or production assumptions.
Feinguss
A356 can also be investment cast where detailed geometry makes the expendable-pattern route useful. As a concrete industry example, Shellcast's investment casting material sheet A356-T6 wird zusammen mit anderen Aluminiumgusslegierungen aufgeführt.
This route is worth evaluating for detailed shapes with features that would otherwise require extensive machining.
Hochdruck-Druckguss
A356 is not the usual starting point for conventional high-pressure die casting. A380 is a more familiar alloy for that route. NADCA's Leitfaden zur Prozess- und Materialauswahl Unterscheidet A380, A356 und 6061 als repräsentative Legierungen für verschiedene Herstellungsverfahren.
Specialized casting routes can change the available options. The useful question is whether the proposed alloy-process combination can meet the finished part's requirements, including any solution heat treatment, rather than whether all aluminum alloys can enter the same machine.
A356 im Vergleich zu anderen Aluminiumlegierungen
A356 vs. 356
A356 and 356 belong to the same general aluminum-silicon-magnesium family, but their impurity limits differ. St. Paul Foundry's 356.0 Datenblatt listet einen maximalen Eisengehalt von 0,60 % auf, verglichen mit 0,20 % bei A356.0.
Do not shorten an A356 requirement to “356” on an order. The prefix is part of the material designation, and both the alloy and temper should match the agreed specification.
A356 vs. A380
Ziehen Sie A356 in Betracht, wenn das vorgeschlagene Sand- oder Kokillengussverfahren und die Wärmebehandlungseigenschaften für das Bauteil geeignet sind. Ziehen Sie A380 in Betracht, wenn konventioneller Hochdruck-Druckguss zur Geometrie und zum Produktionsprogramm passt.
Der Vergleich nur eines Zugfestigkeitswertes lässt die fertigungsbedingten Unterschiede außer Acht. Werkzeuge, erreichbare Form, Wärmebehandlung, Bearbeitung und die erforderliche Festigkeit gehören ebenfalls in den Vergleich.
A356 vs. 6061
6061 ist eine Knetlegierung, die üblicherweise als Strangpressprofile, Bleche, Stangen oder Schmiedestücke geliefert wird. A356 ist eine Gusslegierung.
Beim Austausch eines bearbeiteten Bauteils aus 6061er Aluminium durch ein Gussteil aus A356er Aluminium muss die Konstruktion anhand der gewählten Gusseigenschaften und Prüfanforderungen erneut überprüft werden. Die Umstellung bedeutet einen Wechsel des Werkstoffs und des Fertigungsverfahrens und ist nicht nur eine Möglichkeit, beim Bearbeiten weniger Material abzutragen.
Europäische Notenreferenzen
Für die Beschaffung in Europa, EN AC-42100, AlSi7Mg0.3, ist eine häufig damit verbundene Referenz. ACTech's material list platziert es neben der A356.
Dies dient als Vergleichsreferenz. Prüfen Sie vor der Genehmigung eines Austauschs die chemische Zusammensetzung, den Härtegrad, das Gießverfahren, die mechanischen Anforderungen und die geltende Norm. Ein ähnlicher Legierungsname bedeutet nicht, dass zwei Kaufspezifikationen identisch sind.
Anwendungen, Bearbeitung und Oberflächenbearbeitung
Typische Anwendungsbereiche des A356 umfassen Räder, Halterungen, Flugzeugarmaturen, Laufräder und Gehäuse. Diese Beispiele erscheinen in St. Paul Foundry's A356.0 technical data.
Gemeinsamer Vorteil ist die leichte Gussform mit nützlichen wärmebehandelten Eigenschaften. Die Anwendungsbezeichnung allein begründet keine Eignung: Ein dekoratives Gehäuse und eine ermüdungsbeanspruchte Halterung erfordern unterschiedliche Nachweise.
A356-Gussteile lassen sich bearbeiten, um Lagersitze, Dichtflächen, Gewinde und präzise Positionierungselemente herzustellen. Definieren Sie diese Flächen frühzeitig, damit das Gussteil über ausreichend Bearbeitungsmaterial und nutzbare Bezugspunkte verfügt.
The alloy is also weldable, but welding a T6 component requires consideration of the final material condition and inspection requirements. “Weldable” is not automatic permission to repair any location on a finished part.
For appearance, establish a sample finish before assuming A356 will match anodized wrought aluminum. St. Paul lists its anodized appearance as gray. Anodizing for protection and anodizing for a uniform decorative appearance are different purchasing expectations.
Porosität und Gussqualität
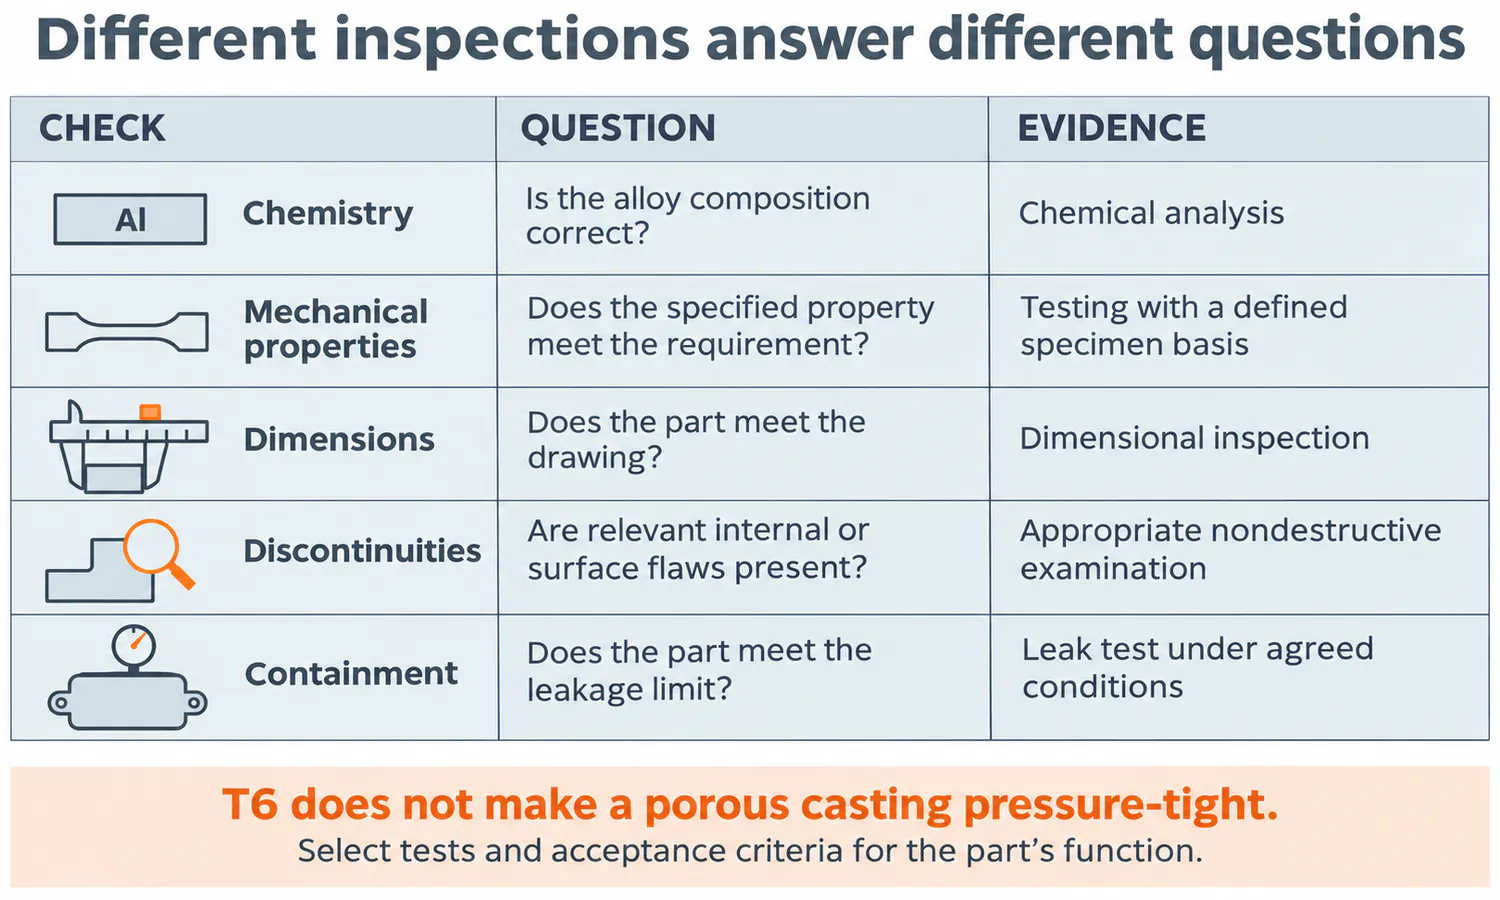
An A356-T6 casting needs both the required material properties and sound metal in its functional regions. Heat treatment develops the alloy’s strength; it does not close ordinary casting pores.
Shrinkage in a thick boss calls for attention to feeding and solidification. Gas-related porosity calls for investigation of melt and filling conditions, while oxide-related defects also require control of metal handling. Identifying the mechanism directs the corrective work.
For a machined pump housing, inspect the casting around sealing faces and fluid passages, then perform the specified leak test in the required finished condition. For a loaded bracket, the critical evidence may instead include local soundness, material tests and the relevant component performance tests. Match the verification to the part’s job.
Spezifizierung eines A356-Gussstücks
Beginnen Sie mit der Legierung, dem Härtegrad, dem Gießverfahren und der entsprechenden Spezifikation. ASTM führt separate Normen für Aluminium-Sandguss, B26/B26M, Kokillenguss, B108/B108M, Und Feinguss, B618/B618M.
Ermitteln Sie anschließend, welche Anforderungen das fertige Bauteil erfüllen muss:
- Erforderliche mechanische Eigenschaften und die Grundlage für die Probenannahme.
- Kritische Abmessungen, Bezugspunkte und zu bearbeitende Oberflächen.
- Druck-, Ermüdungs-, Temperatur- oder Korrosionsbedingungen, die für den Betrieb relevant sind.
- Prüfmethoden und Abnahmekriterien für kritische Bereiche.
- Oberflächenbeschaffenheit und etwaige Einschränkungen beim Schweißen oder anderen Reparaturverfahren.
Dadurch lassen sich Angebote leichter vergleichen. Zwei Lieferanten können zwar beide A356-T6 anbieten, aber unterschiedliche Bearbeitungsschritte, Prüfverfahren oder Abnahmekriterien zulassen. Vergleichen Sie daher das komplette gelieferte Bauteil und dessen Dokumentation, nicht nur die Legierungsbezeichnung oder den Gusspreis.
Abschluss
A356 ist eine geeignete, wärmebehandelbare Gusslegierung für Leichtbauteile. Wählen Sie sie in Verbindung mit dem Gießverfahren, dem Härtegrad und den Anforderungen an das Fertigteil. Lesen Sie die Materialeigenschaften im Kontext, unterscheiden Sie zwischen Block- und Gussbezeichnungen und prüfen Sie die für die jeweilige Anwendung relevanten Eigenschaften.
Häufig gestellte Fragen
Wofür wird A356-Aluminium verwendet?
Typische Anwendungsbereiche sind Räder, Halterungen, Flugzeugbauteile, Laufräder und Gehäuse. Gemeinsamer Vorteil ist die leichte Gussform mit vorteilhaften wärmebehandelten Eigenschaften. Die Anwendungsbezeichnung allein begründet keine Eignung – für ein dekoratives Gehäuse und eine ermüdungsbeanspruchte Halterung sind unterschiedliche Nachweise erforderlich.
Worin besteht der Unterschied zwischen A356.0 und A356.2?
A356.0 bezeichnet die Gusslegierung, während A356.1 und A356.2 die Zusammensetzungen der Gussblöcke zum Umschmelzen bezeichnen. Es handelt sich nicht um Legierungen mit steigender Festigkeit für Fertigteile. Die zulässigen Grenzwerte unterscheiden sich – beispielsweise erlaubt A356.0 bis zu 0,20 % Eisen, während A356.2 bis zu 0,12 % erlaubt.
Was bedeutet A356-T6?
T6 bedeutet lösungsgeglüht und künstlich gealtert: Das Gussteil wird lösungsgeglüht, abgeschreckt und anschließend künstlich gealtert, um aushärtende Ausscheidungen zu erzeugen. T6 schreibt kein einheitliches Ofenprogramm vor – die jeweilige Spezifikation, die Wandstärke und die geforderten Eigenschaften bestimmen den zulässigen Zyklus.
Wie robust ist A356-T6?
Typische veröffentlichte Werte für separat gegossene Prüfstäbe liegen bei etwa 275 MPa Zugfestigkeit und 205 MPa Streckgrenze für Sandguss und bei etwa 285 MPa Zugfestigkeit und 205 MPa Streckgrenze für Kokillenguss. Dies sind typische Referenzwerte und keine garantierten Mindestwerte für jede Stelle eines Bauteils.
Kann der A356 im Druckgussverfahren hergestellt werden?
A356 ist nicht der übliche Ausgangswerkstoff für konventionellen Hochdruck-Druckguss – dafür wird häufiger A380 verwendet. A356 eignet sich für Sandguss, Kokillenguss, Niederdruckguss und Feinguss. Wenn von “A356-Druckguss” die Rede ist, sollte man klären, ob damit Schwerkraft-, Niederdruck- oder Hochdruck-Druckguss gemeint ist.
Ist A356 dasselbe wie 6061?
Die Legierung Nr. 6061 ist eine Knetlegierung, die als Strangpressprofile, Bleche, Stangen oder Schmiedeteile geliefert wird, während A356 eine Gusslegierung ist. Die Umwandlung eines bearbeiteten Bauteils aus 6061 in ein A356-Gussteil ändert sowohl das Material als auch das Herstellungsverfahren. Daher sollte die Konstruktion hinsichtlich der gewählten Gusseigenschaften erneut überprüft werden.