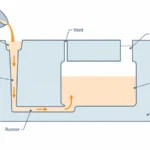
Das Anguss-System beim Gießen ist das Netzwerk von Kanälen, das das flüssige Metall vom Gießpunkt in den Formhohlraum transportiert. In einer typischen Schwerkraftform kann dieser Weg ein Gießbecken oder einen Gießbecher, einen vertikalen Angusskanal, eine Angussmulde, einen oder mehrere Verteilerkanäle sowie Angüsse oder Einschnitte umfassen, die in das Formteil führen.
Der Gießweg mag auf einer Zeichnung einfach erscheinen, doch er steuert einen der kürzesten und wichtigsten Produktionsschritte. Das Metall muss jeden Abschnitt erreichen, bevor es erstarrt. Zu hohe Geschwindigkeit, Spritzer, abrupte Kurven oder instabile freie Oberflächen können jedoch Luft einschließen, Oxidschichten bilden, die Sandform erodieren oder Einschlüsse in das Gussteil einbringen. Eine sinnvolle Konstruktion berücksichtigt daher Füllzeit, Fließstabilität, Temperatur, Reinheit, Speisung, Metallausbeute und den Aufwand für das spätere Entfernen der Angüsse.
Dieses Gleichgewicht ist der Grund, warum kein Angussverhältnis, keine Angussgeschwindigkeit, keine Angussverjüngung und keine Drosselstelle für jedes Gussteil optimal ist. Legierungsverhalten, Bauteilgeometrie, Wandstärke, Formmaterial, Gießhöhe, Ausrüstung und Abnahmekriterien beeinflussen das Ergebnis.
Was gehört in ein Gießsystem?
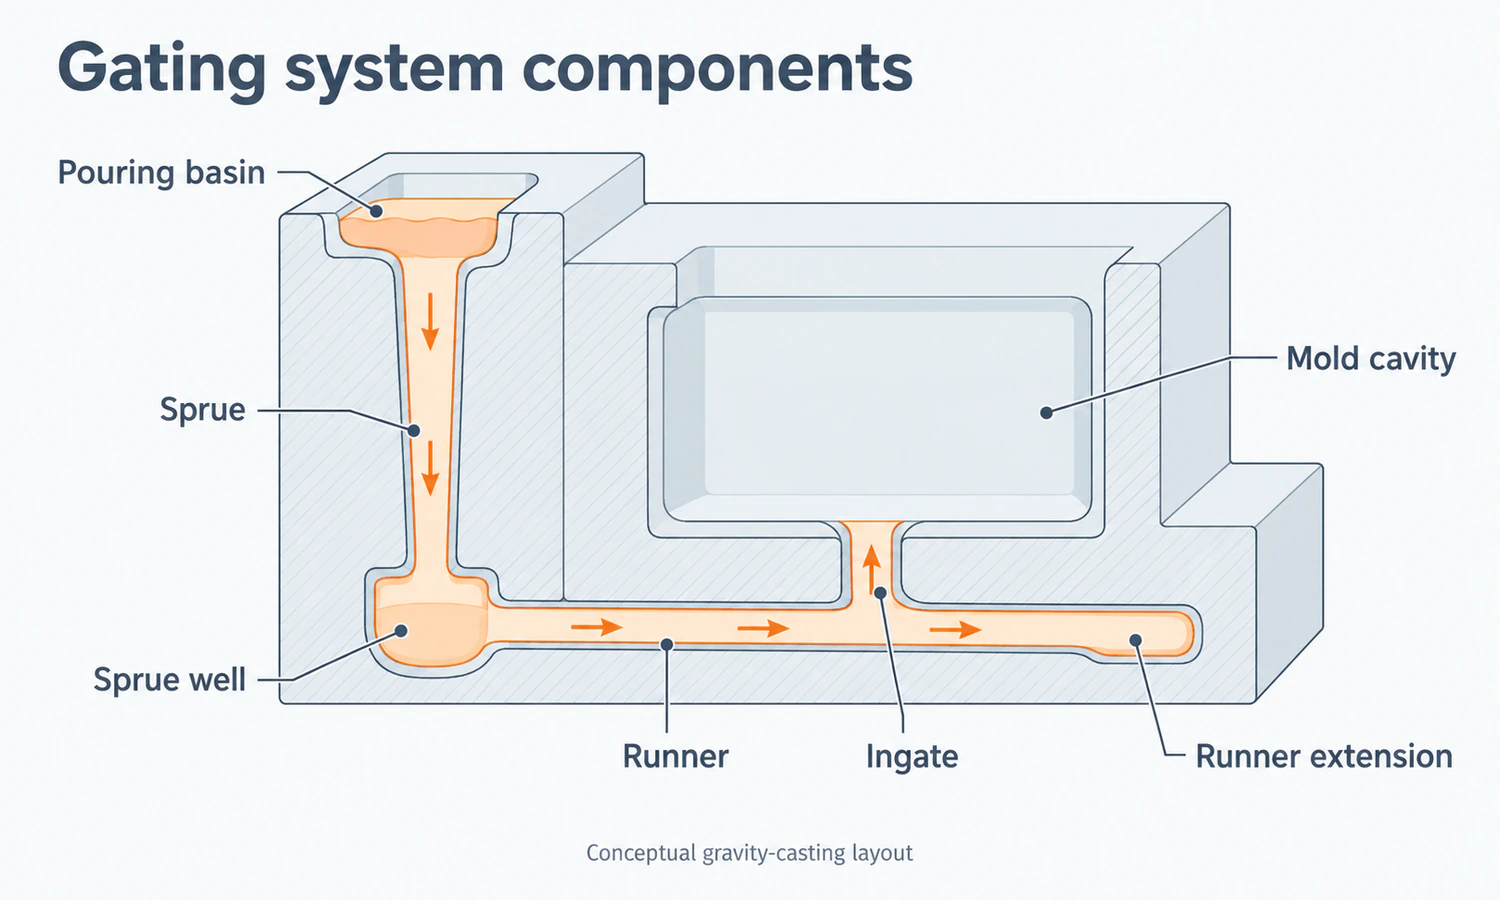
Die Terminologie variiert je nach Gießerei und Quelle. Glossar der American Foundry Society zum Thema Metallguss unterscheidet Schieber und Leitungen von Zuleitungen oder Steigleitungen und Entlüftungsöffnungen. Andere Quellen verwenden Torsystem allgemeiner, oder verwenden Takelwerk Für die kombinierte Anguss- und Zuführungsanordnung. Dieser Artikel verwendet ein Anguss- oder Füllsystem für die Kanäle, die Metall in den Formhohlraum transportieren, und ein Zuführungssystem für die Behälter und Wege, die flüssiges Metall während der Erstarrung zuführen.
Nachdem diese Grenze festgelegt ist, lassen sich die wichtigsten Komponenten des Schwerkraftgussverfahrens leichter nachvollziehen:
| Komponente | Hauptfunktion | Welchen Einfluss sein Design haben kann |
|---|---|---|
| Gießbecken oder Tasse | Nimmt Metall aus der Gießpfanne auf und leitet es in den Angusskanal. | Eintrittsstabilität, Metallkopf, Schlackenmitführung und die Auswirkungen von Schwankungen beim Gießen. |
| Anguss | Transportiert Metall vom Becken nach unten. | Beschleunigung, Aspirationsrisiko, Durchflussrate und Zustand des Metalls, das den Läufer erreicht. |
| Sprosse gut | Empfängt den absteigenden Wasserstrahl am Fuß des Gießkanals. | Aufprall, Richtungsänderung, Energiedissipation und Eintritt in den Läufer. |
| Läufer | Verteilt Metall horizontal oder über Äste. | Durchflussbilanz, Förderstrecke, Temperaturverlust, Einschlussabscheidung und Torversorgung. |
| Läuferverlängerung oder Falle | Bietet Platz hinter einem Tor oder einer Abzweigung für das erste Metall und das mitgerissene Material. | Erfassung von kaltem Metall, Schlacke, Krätze oder losen Partikeln; die Effektivität hängt von der Anordnung und dem Materialfluss ab. |
| Tor oder Eingangstor | Verbindet den Angusskanal mit dem Gusshohlraum. | Eintrittsgeschwindigkeit und -richtung, Aufprall, Bewegung der Füllfront, Anschnittmarkierung und Abbrucharbeiten. |
| Drossel | Bietet die kleinste effektive Durchflussfläche im System. | Gesamtdurchflussrate, Gegendruck, Füllungsgrad des Durchflusskanals und Verteilung auf die einzelnen Abzweigungen. |
| Filter, wenn verwendet | Fängt ausgewählte Partikel ein und verändert die Strömung, bevor das Metall den Hohlraum erreicht. | Reinheit, Druckverlust, Ansaugung, Temperatur und lokales Strömungsverhalten. |
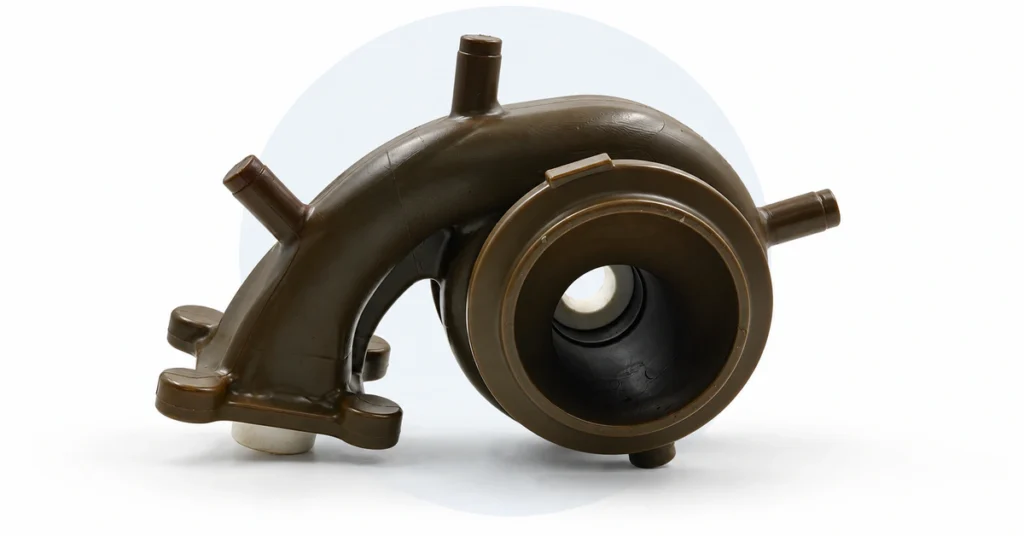
Nicht jede Form enthält alle Elemente in dieser Form. Ein Direktanschnitt kann einen deutlich kürzeren Weg ermöglichen, ein Feinguss-Baum ordnet mehrere Gussteile um einen zentralen Kanal an, und ein Hochdruck-Druckgussverfahren verwendet eine Gießhülse, Angusskanäle, Anschnitte, Überlaufkanäle, Entlüftungsöffnungen und mitunter Vakuum. Die Bezeichnungen sind weniger wichtig als das Verständnis der Funktion, die jedes Element im jeweiligen Prozess erfüllt.
Das Metall muss die Form schnell füllen, ohne dass die Fließkontrolle verloren geht.
Das grundlegende Konstruktionsproblem besteht aus zwei Fehlerrichtungen. Ist die Füllung für die Legierung, den Wandquerschnitt, die Fließlänge und die Formtemperatur zu langsam, kann das führende Metall seine Fließfähigkeit verlieren, bevor der Formhohlraum vollständig ausgefüllt ist. Dies kann zu einem Fehlguss, einer ungefüllten Kante oder einem Kaltschluss führen, bei dem zwei teilweise erstarrte Fronten aufeinandertreffen, ohne sich richtig zu verbinden.
Bei zu schnellem oder ungünstig gerichtetem Materialfluss kann ein Strahl auf die Form oder den Kern treffen, eine freie Oberfläche kann sich umklappen und Luft kann eingeschlossen werden. Reaktive Legierungen können neue Oxidschichten bilden, sobald frische Metalloberflächen freigelegt werden. In einer Sandform kann ein konzentrierter Aufprall zudem Körner oder Teile der Form lösen und in das Formteil einbringen.
Die Bernoulli-Gleichung, das Kontinuitäts- und das Impulsprinzip erklären, warum sich die Geschwindigkeit mit der Metallhöhe und dem Querschnitt ändert. Die reale Fülltechnik ist jedoch komplexer als die ideale Rohrströmung. Das Metall besitzt eine bewegliche freie Oberfläche, verliert Wärme, durchströmt Verbindungsstellen, interagiert mit Oxidschichten und Oberflächenspannung und erfährt Widerstand durch die Form. Berechnungen bilden einen Ausgangspunkt; sie ersetzen jedoch nicht die Notwendigkeit, den realen Prozess zu beobachten und zu validieren.
Ein sich verjüngender Anguss verringert das Risiko der Luftansaugung.
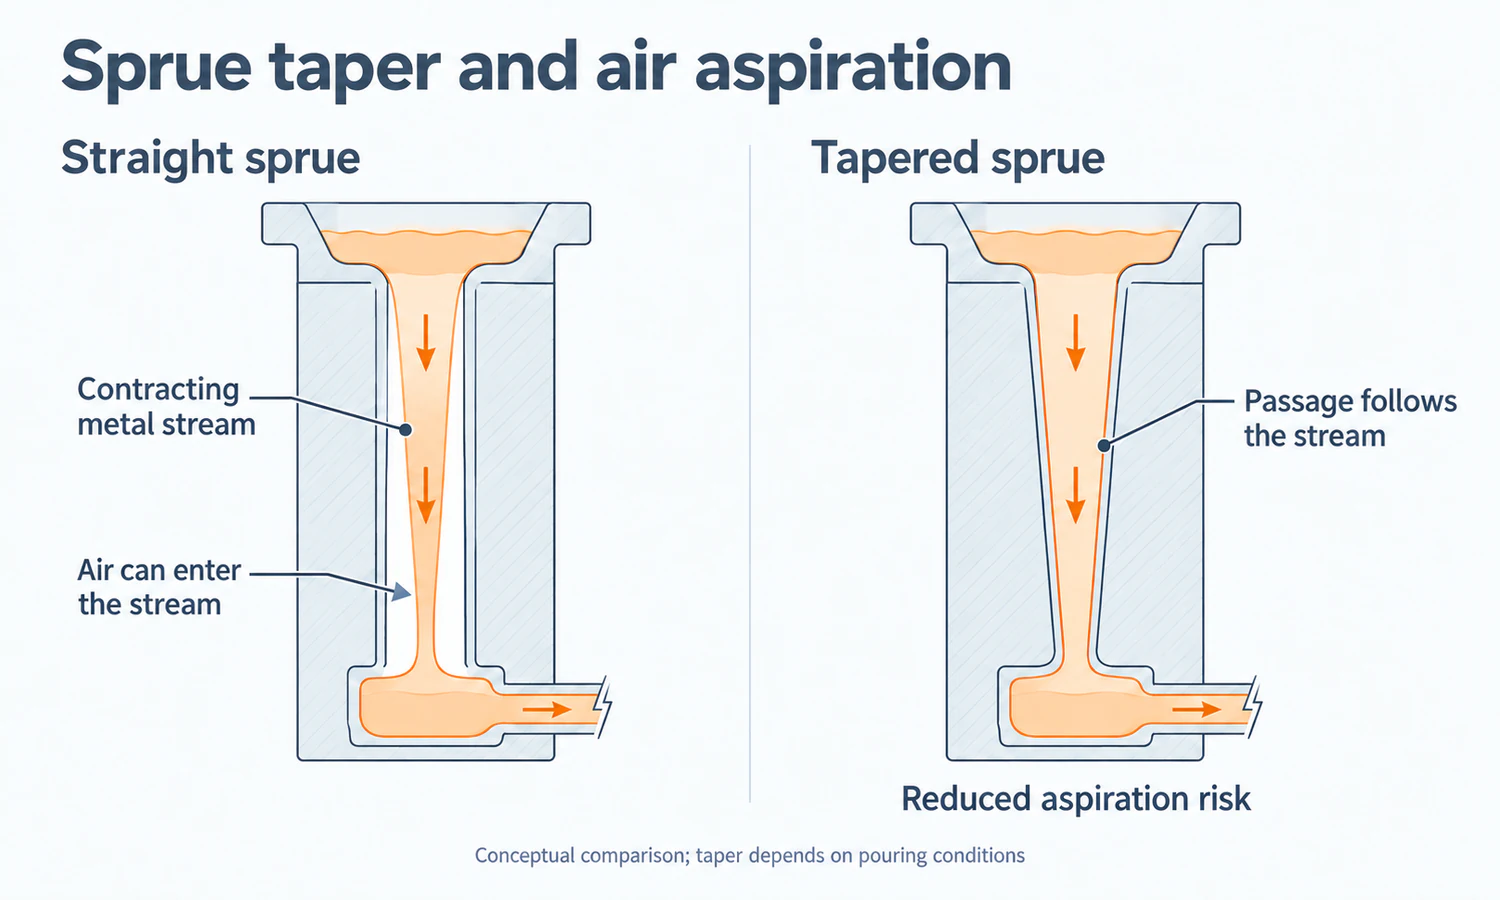
Metall beschleunigt beim Durchfließen eines vertikalen Gießkanals. Folgt der Kanal nicht der sich verjüngenden Materialströmung, kann der Gießkanal teilweise leerlaufen und Luft in den Materialfluss ziehen. Gießkanäle für Schwerkraftgussverfahren sind daher oft nach unten hin verjüngt und nicht als gerade Zylinder ausgeführt.
Der erforderliche Verjüngungswinkel ist nicht universell. Er hängt von der gewünschten Durchflussmenge, der Gießhöhe, der Querschnittsform, den Eintrittsbedingungen und den Verlusten im System ab. Der Angusskanal und der Übergang zum Verteiler müssen den absteigenden Materialfluss umlenken, ohne den Hochgeschwindigkeitsaufprall einfach auf eine andere Fläche zu verlagern.
Die Anordnung von Läufern und Toren steuert, wo Strömungsfronten verlaufen und aufeinandertreffen.
Ein Angusskanal versorgt einen oder mehrere Angüsse. Seine Verzweigung beeinflusst, ob die Angüsse das Metall zeitgleich und bei ähnlichen Temperaturen aufnehmen. Die Angussrichtung bestimmt, auf welche Formoberfläche das Metall trifft, wie weit die einzelnen Angusskanten wandern und wo sie aufeinandertreffen. Zusätzliche Angüsse können die Fließwege verkürzen, aber auch die Anzahl der Berührungspunkte, Entnahmestellen und das Risiko einer ungleichmäßigen Verteilung erhöhen.
Der direkteste Weg ist daher nicht automatisch der sauberste oder am einfachsten zu bearbeitende. Ein auf einer funktionalen Fläche platzierter Anschnitt kann zwar gut abdichten, aber unnötige Schleif- oder Bearbeitungsarbeiten verursachen. Ein nur für einen einfachen Schnitt gewählter Weg kann dazu führen, dass das Metall einen längeren, kälteren oder weniger stabilen Pfad durchläuft.
Dreh- und Steigleitungssysteme lösen unterschiedliche Probleme.
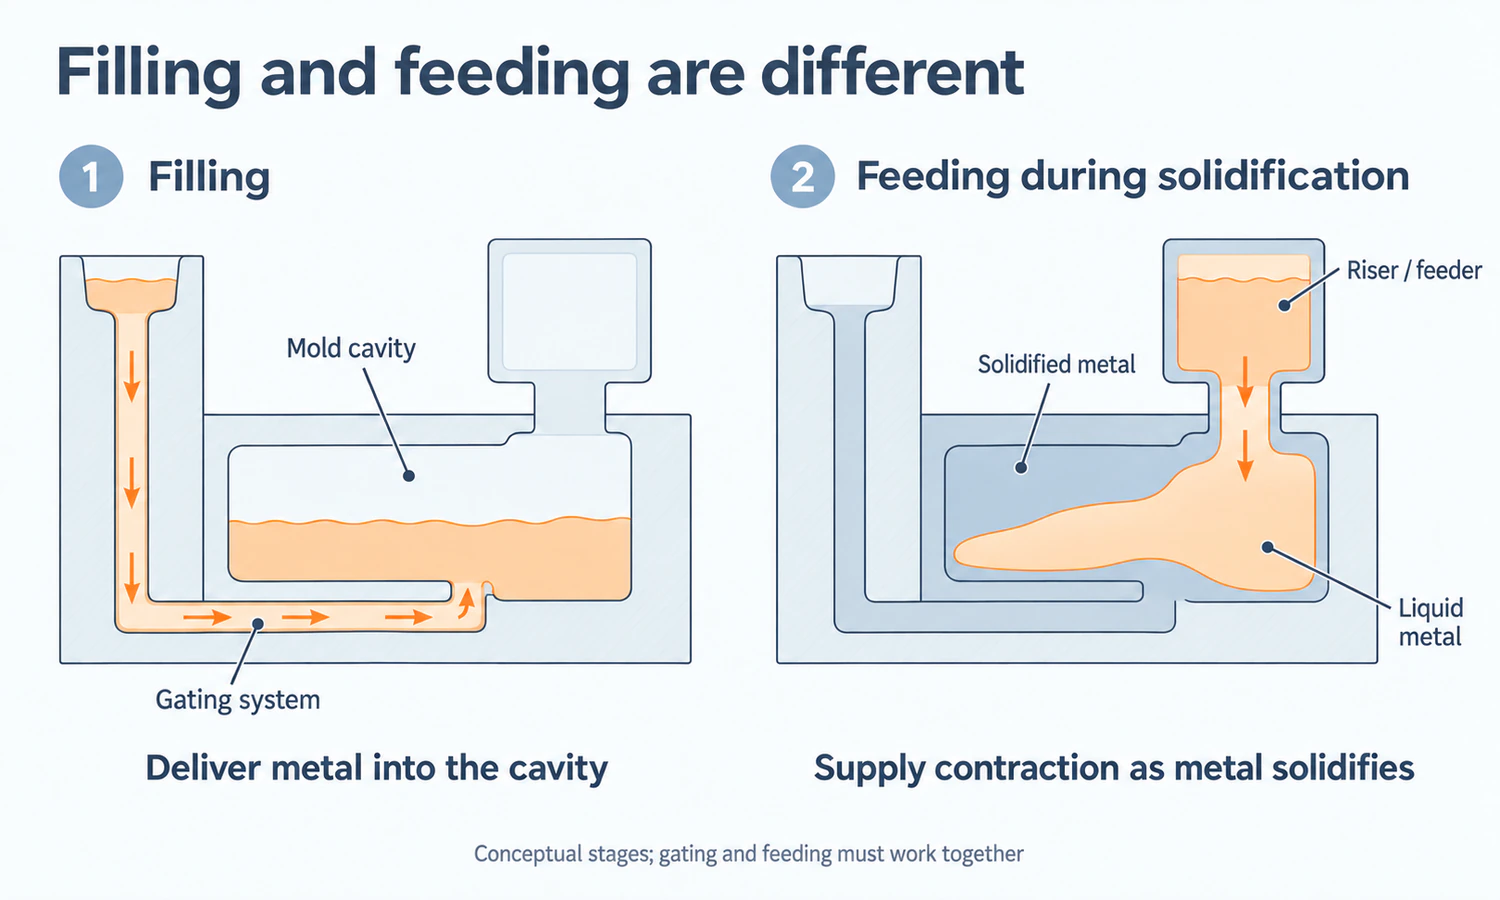
Das Anguss-System füllt den Hohlraum. Ein Steigrohr oder Speiser versorgt das Gussteil während der Erstarrung primär mit flüssigem Metall, während es sich zusammenzieht. Die Trennung dieser Funktionen verhindert einen häufigen Diagnosefehler: jeden Hohlraum fälschlicherweise als Angussproblem zu betrachten oder zu erwarten, dass ein fehlerhafter Anguss einen korrekt ausgelegten Speiserweg ersetzen kann.
Die beiden Systeme müssen weiterhin zusammenarbeiten. Angüsse bestimmen die anfängliche Temperaturverteilung und beeinflussen, welche Bereiche zuerst erstarren. Steigleitungen müssen mit den von ihnen versorgten Bereichen verbunden bleiben, und ein schmaler Abschnitt, der frühzeitig erstarrt, kann einen Hotspot isolieren, selbst wenn die Steigleitung selbst ausreichend flüssiges Metall enthält. Kühlkörper, Teileausrichtung, Übergänge zwischen den Abschnitten, die Position der Steigleitung und die Position des Angusses können alle die gleiche Erstarrungssequenz beeinflussen.
Diese Wechselwirkung beeinflusst auch die Entscheidungen zur Angussentfernung. Ein Anguss oder Speiserhals muss lange genug funktionsfähig bleiben, um seine Funktion zu erfüllen, muss aber schließlich abgeschnitten oder abgebrochen werden, ohne das Gussteil zu beschädigen oder übermäßige Nachbearbeitung zu erfordern.
Öffnungsverhältnis, Drosselbereich und Füllzeit beschreiben unterschiedliche Steuerungselemente.
Diese drei Konzepte hängen zwar zusammen, sind aber nicht austauschbar. Ein Verhältnis vergleicht Flächen innerhalb des Kanalsystems. Eine Drossel kennzeichnet die kleinste effektive Fläche, die den Durchfluss begrenzt. Die Füllzeit beschreibt, wie lange das Füllen des Formhohlraums unter den tatsächlichen Bedingungen hinsichtlich Materialdruck, Verlusten, Legierung und Form benötigt.
Angussverhältnis vergleicht Anguss-, Verteiler- und Gesamtangussflächen
Das Angussverhältnis wird üblicherweise als relatives Verhältnis der Querschnittsflächen von Angusskanal, Verteiler und Angüssen angegeben. Vor dem Vergleich zweier Verhältnisse sollte die Reihenfolge der Terme geprüft werden und ob der Angusswert einen einzelnen Anguss oder die Gesamtfläche aller Angüsse darstellt. Ein Verhältnis ohne diese Definitionen kann zwar präzise erscheinen, aber dennoch zwei unterschiedliche Systeme beschreiben.
Lehrbücher und Gießereien klassifizieren Mischungsverhältnisse je nach Legierung und Verfahren unterschiedlich. Die Übernahme eines veröffentlichten Verhältnisses ohne Angabe der Legierung, des Formtyps, der Querschnittsgeometrie, des Metallkopfes und des Zielfehlers beseitigt die Bedingungen, die die ursprüngliche Wahl sinnvoll machten.
Die Drosselklappe reguliert den Gesamtdurchfluss, kann aber an verschiedenen Stellen angebracht sein.
Die Drossel ist der kleinste effektive Durchflussquerschnitt des Systems. Ihre Fläche kann den Gesamtdurchsatz begrenzen, während ihre Position Einfluss darauf hat, ob die Zu- oder Ableitungen gefüllt bleiben und wie sich der Druck in den Abzweigungen entwickelt. Je nach Prozess und Konstruktionsphilosophie kann die Drossel in der Nähe des Einfüllstutzens, im Verteilerkanal oder im gesamten Einlaufbereich liegen.
Eine sichtbare Verengung eines Kanals garantiert nicht, dass er sich wie die beabsichtigte Drossel verhält. Verbindungsverluste, Filter, teilweise gefüllte Kanäle, sich ändernder Metalldruck und ungleichmäßige Abzweigungen können die effektive Drosselung während des Gießvorgangs verändern.
Füllzeit gleicht Fließfähigkeit und Durchflussqualität aus
Die Zielfüllzeit muss kurz genug sein, um den Formhohlraum vor dem Erstarren kritischer Bereiche vollständig zu füllen. Sie darf jedoch nicht allein anhand der maximalen Füllgeschwindigkeit der Form bestimmt werden. Gussmasse und -volumen, minimale Wandstärke, längster Fließweg, Fließfähigkeit der Legierung, Gießtemperatur, Formtemperatur, verfügbare Materialhöhe, Wärmeübertragung und Anforderungen an die Angussentfernung beeinflussen den nutzbaren Bereich.
Dieselbe Sekundenzahl kann bei einem kleinen, dünnen Aluminiumgussteil, einem dicken Stahlgussteil und einem Kokillenformteil sehr unterschiedliche Bedingungen widerspiegeln. Daher sollten einzelne Füllzeit- oder Angussgeschwindigkeitswerte als projektbezogene Eingangsgröße zur Überprüfung und nicht als universelle Vorgabe betrachtet werden.
Druckbeaufschlagte und drucklose Gate-Systeme verwenden unterschiedliche Flächenprogressionen.
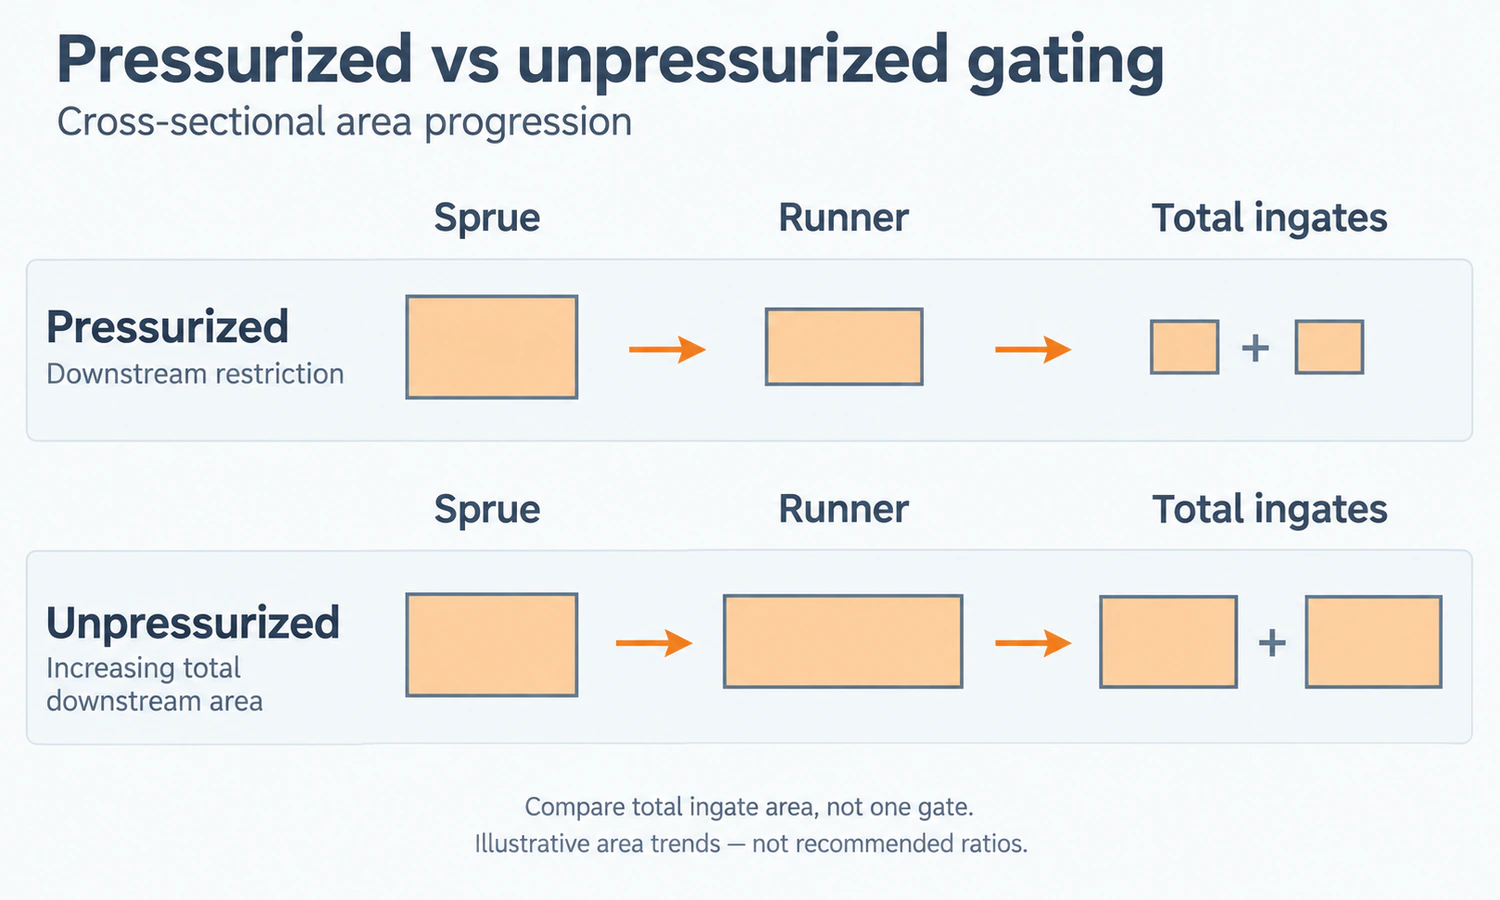
In Gießereien wird üblicherweise ein Drucksystem eingesetzt, das den Durchflussquerschnitt nach dem System verringert, wodurch die Kanäle tendenziell voller laufen und Gegendruck entsteht. Ein druckloses System hingegen erweitert den gesamten Durchflussquerschnitt und strebt im Allgemeinen eine geringere lokale Strömungsgeschwindigkeit an. Die Bezeichnungen beschreiben die Querschnittsverhältnisse und das Strömungsverhalten; sie bedeuten nicht, dass ein System wie ein geschlossener Behälter unter Druck steht, während das andere drucklos ist.
| System | Typischer Gebietstrend | Möglicher Nutzen | Zu untersuchende Designrisiken |
|---|---|---|---|
| Druckbeaufschlagung | Verengung stromabwärts im Verhältnis zum stromaufwärts gelegenen Durchgang. | Vollere Durchgänge, Gegendruck und kompakte Metallverteilung in geeigneten Anwendungen. | Höhere lokale Geschwindigkeit, Aufprall von Form oder Kern, Oxidation und Empfindlichkeit gegenüber der Einschränkung oder dem Astgleichgewicht. |
| Drucklose Schieber | Vergrößerung der Gesamtdurchflussfläche in Richtung der Einlauftore. | Niedrigere lokale Geschwindigkeit und sanfterer Eintritt, wobei die Anordnung gut kontrolliert bleibt. | Teilweise gefüllte Kanäle, instabile freie Oberflächen, ungleichmäßige Verteilung oder Verlust der beabsichtigten Durchflusskontrolle. |
Keines der beiden Verfahren ist generell überlegen. Die Oxidationsempfindlichkeit der Legierung, die Festigkeit der Form, die Ausrichtung des Angusskanals, die Anzahl der Angüsse, die Gießkonsistenz, die Reinigungsstrategie und die zu kontrollierenden Fehler bestimmen, ob der Bereichsfortschritt das Bauteil stützt.
Die Position des Einfüllstutzens verändert das Füllmuster
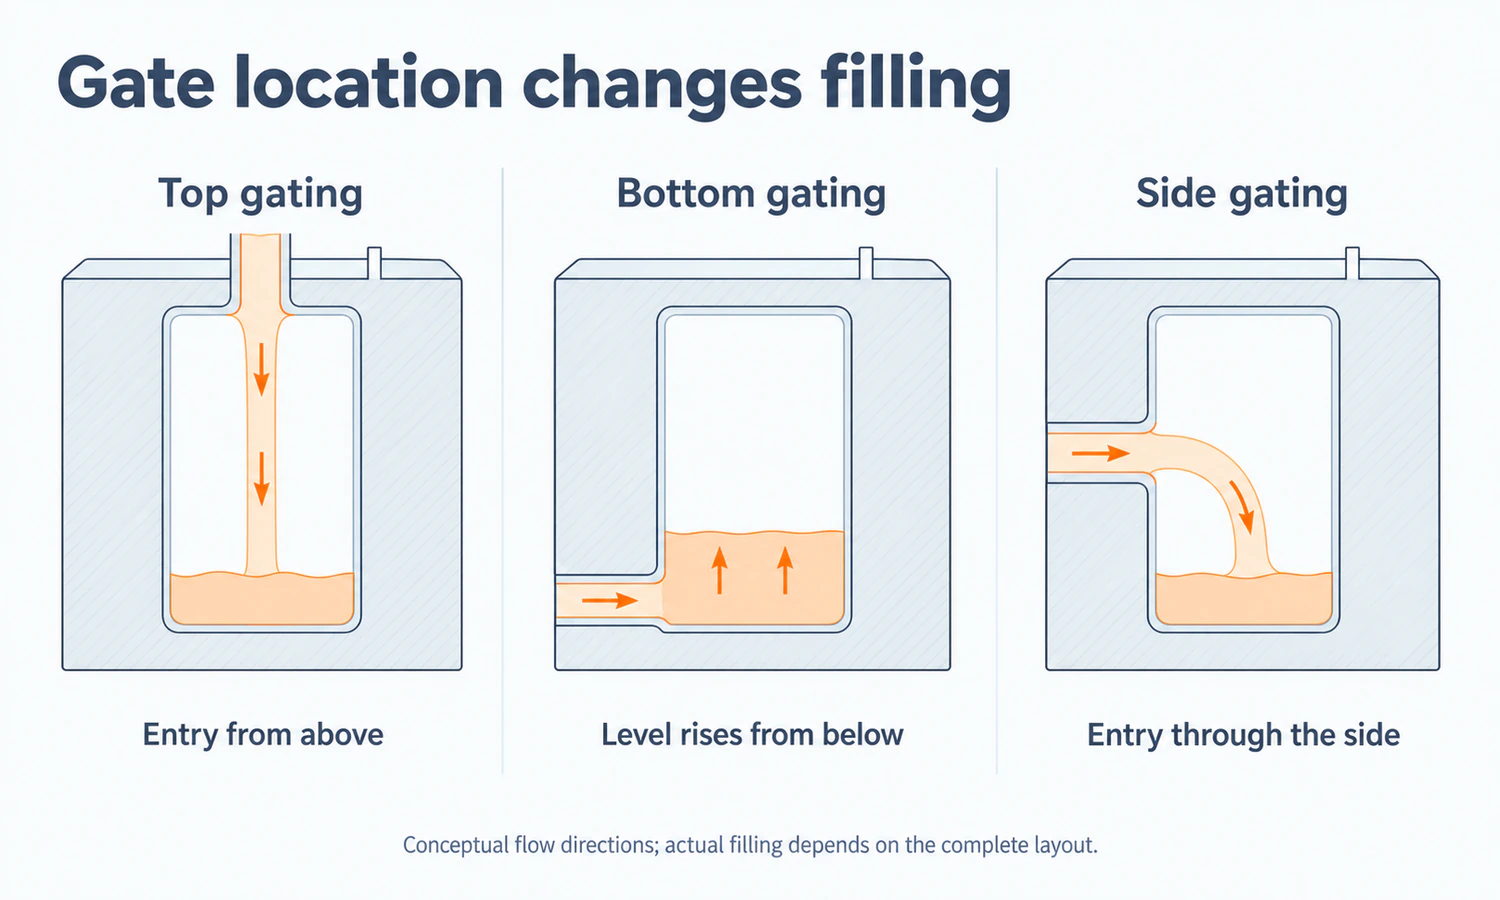
Die Angussarten oben, unten, seitlich, an der Trennlinie, direkt und mehrfach beschreiben, wo und wie das Metall in den Formhohlraum eintritt. Jede dieser Anordnungen verändert die Förderstrecke, den Temperaturverlust, den Aufprall, die Entlüftung, das Zusammentreffen der Fließfronten, die Zuführungskoordination und die nach dem Abtrennen verbleibende Oberfläche.
| Toranordnung | Wie sich der Hohlraum tendenziell füllt | Fragen, die das Design beantworten muss |
|---|---|---|
| Top-Gating | Das Metall dringt hoch in den Hohlraum ein und folgt einem relativ kurzen Weg. | Wird der herabfallende Strahl spritzen, auf einen Kern oder eine Formwand treffen, Luft einschließen oder das gewünschte Erstarrungsmuster stören? |
| Bodengatter | Das Metall tritt unten ein und steigt durch den Hohlraum nach oben. | Wird die vollständige Befüllung trotz des längeren Weges und des Wärmeverlusts möglich sein, und kann Luft entweichen, wenn der Füllstand steigt? |
| Seitliche oder Trennlinienanschnitte | Das Metall tritt horizontal in der Nähe der Formteilung oder des ausgewählten Seitenmerkmals ein. | Ist der Standort für die Formgebung, die Kanalanordnung, die Kernstütze, den Abgrenzungsbereich, die Oberflächenbeschaffenheit und die Materialverteilung geeignet? |
| Direkte Torsteuerung | Eine kurze Verbindung speist den Guss mit wenigen Zwischenschritten. | Können lokale Einflüsse, Temperatur, Wechselwirkungen bei der Nahrungsaufnahme und eine konzentrierte Markierung am Tor kontrolliert werden? |
| Mehrfachverriegelung | Mehrere Einläufe verkürzen oder teilen die Fließwege. | Werden die Zweige gleichmäßig befüllt, wo werden die Fronten aufeinandertreffen und wie werden alle Tore entfernt und fertiggestellt? |
Die optimale Positionierung ist diejenige, die mit der tatsächlichen Ausrichtung, Trennlinie, den Kernen, den Funktionsflächen und dem Speiseplan kompatibel ist. Eine Bezeichnung wie “von unten angegossen” kann die Gussqualität ohne die Kenntnis der übrigen Geometrie nicht vorhersagen.
Wie Anguss zu Gussfehlern beitragen kann
Die Angusstechnik ist Teil eines zusammenhängenden Prozesses, daher sollte die Fehleranalyse mit empirischen Belegen und nicht mit einer bevorzugten Korrekturmethode beginnen. Fehlerort, -form und -verteilung, Wandstärke, Schmelzprotokolle, Gießdaten, Zustand von Form und Kern sowie Inspektionsergebnisse helfen, verschiedene mögliche Fehlerursachen zu unterscheiden.
Fehlstarts und Kaltstarts deuten auf einen unvollständigen Füllweg hin
Metall kann Kanten oder dünne Stellen nicht erreichen, wenn der Fließweg zu lang ist, die Angüsse das Metall ungleichmäßig verteilen, die Temperatur zu stark abfällt, Gas nicht entweichen kann oder die Legierung vor dem Füllabschluss ihre Fließfähigkeit verliert. Zwei Fronten, die kalt ankommen oder hartnäckige Oberflächenfilme aufweisen, können einen Kaltverschluss bilden, anstatt sich vollständig zu verbinden.
Eine Erhöhung der Gießtemperatur oder die Vergrößerung des Angusskanals können die Symptome verändern, jedoch können beide Maßnahmen neue Probleme wie Oxidation, Gasbildung, Schwindung oder Reaktionen in der Form hervorrufen. Die Überprüfung muss die Legierung, die Formtemperatur, die Entlüftung, die Querschnittsgeometrie, die Gießkonsistenz und die Fließreihenfolge berücksichtigen.
Lufteinschluss und Oxidschichten bilden sich an instabilen freien Oberflächen
Spritzer, Strahlbildung, abrupte Kurven und nur teilweise gefüllte Kanäle können die Metalloberfläche freilegen und verformen. Lufteinschlüsse können entstehen, und Oxidschichten oder Schlacke können in den Hohlraum gelangen. Ein Filter kann zwar ausgewählte Partikel auffangen und die Strömung beeinflussen, aber er kann weder saubere Schmelz- und Transferverfahren ersetzen noch garantieren, dass sich stromabwärts keine neuen Schichten bilden.
Schimmelpilzerosion und Sandeinschlüsse sind auf lokale Einflüsse und den Zustand des Schimmelpilzes zurückzuführen.
Ein Hochgeschwindigkeitsstrahl, der auf eine schwache Form- oder Kernoberfläche trifft, kann Sand lösen und in das Gussteil transportieren. Angussrichtung und lokale Strömungsgeschwindigkeit sind wichtig, aber auch Sandfestigkeit, Verdichtung bzw. Aushärtung, Beschichtung, Modellentnahme, Kernhandhabung und Gießtemperatur. Das Versetzen eines Angusses ohne Überprüfung der beschädigten Oberfläche kann lediglich die Erosionsstelle verlagern.
Die Schrumpfung erfordert eine Überprüfung der Zuführung und Verfestigung.
Die Angussführung kann das Temperaturfeld beeinflussen, jedoch tritt Schwindung auf, wenn die Erstarrungsschrumpfung nicht ausreichend zugeführt wird. Die Diagnose muss die Leistung des Steigrohrs, Hotspots, Übergänge zwischen den Abschnitten, Kühlzonen, die Zufuhrdistanz und die Frage, ob ein Verbindungsabschnitt zu früh erstarrt ist, berücksichtigen. Leitfaden für Sandgussfehler erklärt, warum Gas-, Oxid-, Sand- und Schrumpfungsanzeigen unterschiedliche Nachweiswege erfordern.
Die Auswahlregeln ändern sich mit dem Castingprozess
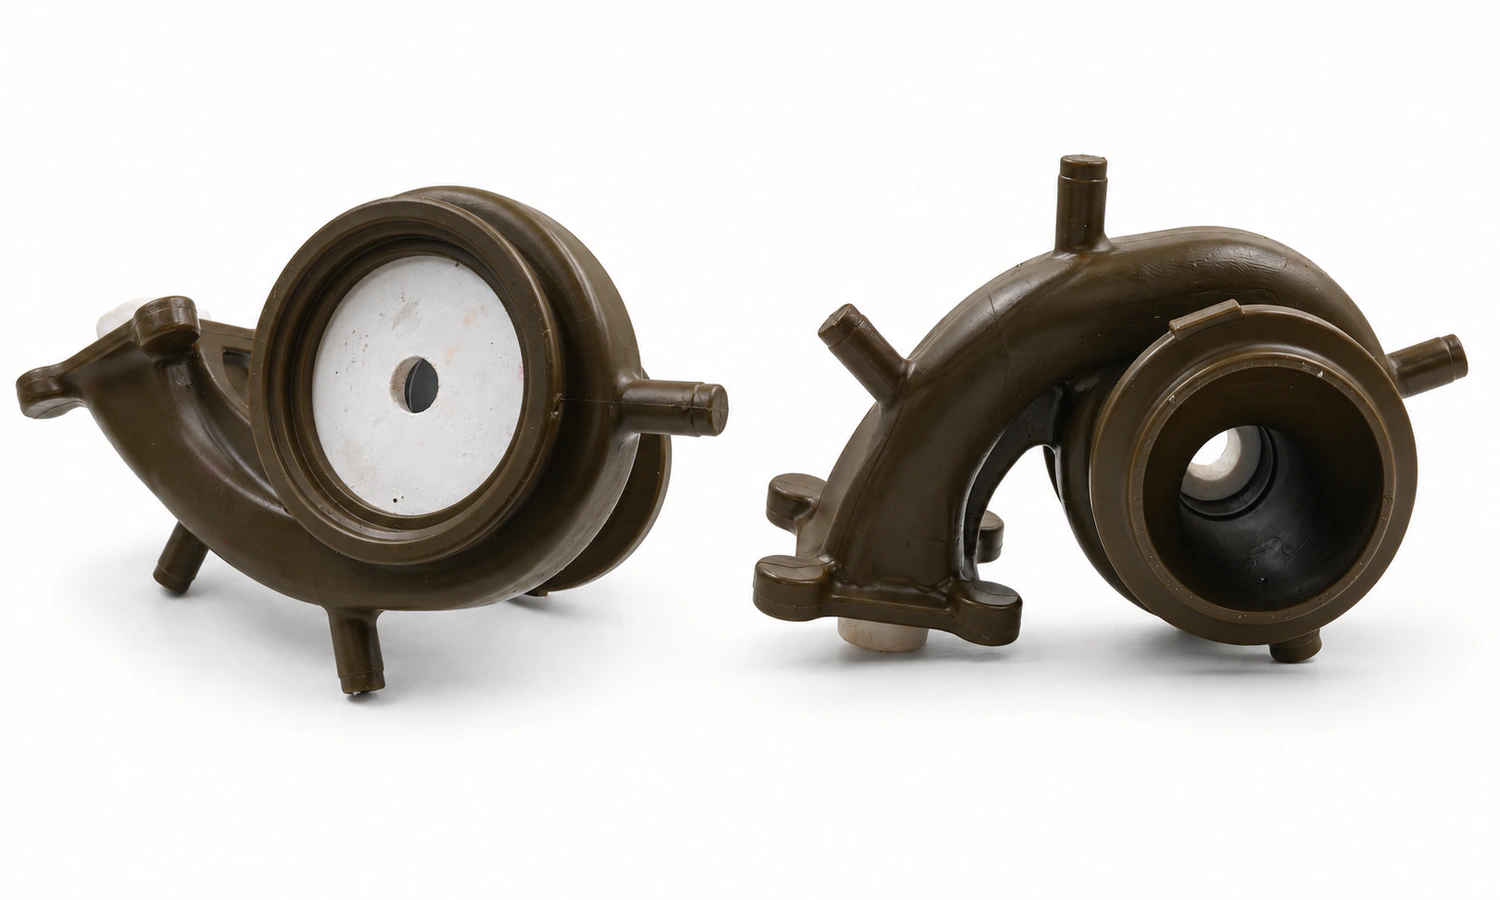
Das übergeordnete Ziel bleibt eine kontrollierte und vollständige Befüllung, aber die Ausrüstung und die Form verändern die Art und Weise, wie dieses Ziel erreicht wird.
| Gießverfahren | Gating-Kontext | Prozessspezifische Bedenken |
|---|---|---|
| Sandguss | Typischer Schwerkraftfluss durch Angüsse, Verteilerkanäle und Einschnitte in einer Einweg-Sandform. | Erosion von Form und Kern, Durchlässigkeit und Entlüftung, Anordnung der Trennlinie, Sandeinschlüsse und Entfernung aus dem Gussteil. |
| Feinguss | Wachsmuster werden mit Toren um einen zentralen Baum oder eine Gruppe von Elementen angeordnet und anschließend durch Durchgänge in einer Keramikhülle ersetzt. | Clusterbalance, Schalenfüllung, Dünnwandigkeit, Metall- und Formtemperatur, Abtrennung und Zuführung innerhalb der Baugruppe. |
| Dauerformguss | Durch die Schwerkraft wird eine wiederverwendbare Metallform mithilfe speziell dafür vorgesehener Kanäle und Angüsse gefüllt. | Schnelle Wärmeabfuhr, Formbeschichtung und Temperatur, Entlüftung, Filterplatzierung, Zykluskonsistenz und frühes Einfrieren. |
| Hochdruck-Druckguss | Ein Spritzgießsystem befördert Metall mit hoher Geschwindigkeit durch Kanäle und dünne Angüsse, wobei Überläufe, Entlüftungen oder Vakuum die Hohlraumfüllung unterstützen. | Schussprofil, Luftabfuhr, Angussgeschwindigkeit, Wärmebilanz, Werkzeugerosion, Überläufe und Erstarrung unter Druck. |
Ein für eine Reihe ermitteltes Verhältnis oder eine Geschwindigkeit sollte nicht auf eine andere übertragen werden. Selbst beim Sandguss können Stahl- und Aluminiumguss unterschiedliche Vorgehensweisen erfordern, da sich Fließfähigkeit, Oxidationsverhalten, Gießtemperatur, Dichte, Wärmeübertragung und die Wechselwirkung mit der Form unterscheiden. Anleitung zum Sandgussverfahren zeigt, wie das Anguss-System mit den Phasen Muster, Kerne, Form, Gießen, Entformen und Endbearbeitung zusammenpasst.
Die Gussausbeute misst den Metallverbrauch, nicht die Qualität an sich.
Gießausbeute Die Gussausbeute wird üblicherweise berechnet, indem das Gewicht der verkaufsfähigen Gussteile durch die Gesamtmenge des gegossenen Metalls geteilt wird, das zu Gussteilen, Anschnitten, Kanälen und Steigern wird. Sie zeigt, wie viel Metall verkaufsfähige Teile ergibt und wie viel zum Wiedereinschmelzen zurückfließt. Ein höherer Prozentsatz ist jedoch nur dann sinnvoll, wenn das Gussteil weiterhin gefüllt und beschickt wird und die Abnahmekriterien erfüllt.
Betrachten wir eine hypothetische Gussform, die aus 10 kg Gussmaterial 6 kg akzeptables Gussteil erzeugt, wobei 4 kg in Angüssen, Verteilerkanälen und Steigern verbleiben. Ihre Ausbeute beträgt 60%. Wenn eine validierte Neukonstruktion das gleiche akzeptable 6-kg-Gussteil mit 3 kg Nicht-Produktmetall erzeugt, beträgt die Ausbeute 66.7%, Das entspricht einem Anstieg um 6,7 Prozentpunkte. Die Berechnung ist einfach; um zu beweisen, dass die Neugestaltung besser ist, sind weitere Beweise erforderlich.
Wenn das leichtere System zu mehr Fehlstücken, Einschlüssen, Schwindung, Prozessabweichungen oder Beschädigungen beim Anguss führt, kann die scheinbare Metalleinsparung durch Ausschuss, Nacharbeit, Inspektion und Produktionsunterbrechungen wieder aufgezehrt werden. Ausbeute, Fehlerrate, Nachbearbeitungsaufwand, Energieaufwand für das Umschmelzen und eine stabile Produktion gehören daher in dieselbe Kostenanalyse.
Die Gestaltung von Torsystemen erfolgt durch Berechnungen, Simulationen und Versuche.
Ein praxisorientierter Arbeitsablauf reduziert den Designprozess schrittweise. Er beginnt mit dem Bauteil und dem Prozess, nicht mit einem bevorzugten Verhältnis.
Die anfängliche Dimensionierung legt den Durchflusspfad fest
Der Konstrukteur erfasst Legierungsdaten, Gussmasse und -volumen, Wandquerschnitte, Fließlängen, Ausrichtung, Form- und Kerneigenschaften, Gießhöhe, Temperaturbedingungen, gewünschtes Füllverhalten, Speiseranordnung, Anlagengrenzen, Angussentfernungsflächen und Inspektionszonen. Fließ- und Wärmeübertragungsberechnungen, etablierte Gießereiregeln und frühere Ergebnisse liefern dann eine erste Anordnung von Angusskanal, Verteiler, Anschnitt und Drossel.
Simulation vergleicht Fließ- und Erstarrungsalternativen
Mithilfe von numerischer Strömungsmechanik und Erstarrungssimulation lassen sich Füllfronten, lokale Geschwindigkeiten, Lufteinschlüsse, Temperaturverteilung, Hotspots und Schwindungsneigung vergleichen. Sie sind besonders nützlich, wenn die praktische Prüfung mehrerer Anordnungen zu kostspielig oder zeitaufwendig wäre.
Eine Simulation ist immer noch ein Modell. Materialeigenschaften, Wärmeübergangskoeffizienten, Randbedingungen, Gießparameter, Vernetzung, Annahmen zur Entlüftung und Fehlerkriterien beeinflussen das Ergebnis. Eine flüssige Animation beweist allein nicht, dass die Form sauber gefüllt wird oder dass eine Produktionslinie den Vorgang reproduzieren kann.
Probegüsse überprüfen das Produktionssystem
Probegüsse verbinden das Modell mit der realen Form, dem Metall, dem Bediener oder der Gießanlage sowie mit Prozessschwankungen. Füllnachweise, Temperatur- oder Zeitaufzeichnungen, Schnittaufnahmen, Röntgenaufnahmen, Computertomografien, Eindringprüfungen, Abmessungen, Fehlerkarten und Ausbeutedaten können je nach Risiko und erwarteter Diskontinuität herangezogen werden.
Die Validierung sollte die Projektfrage beantworten: Produziert dieses Layout unter den vorgesehenen Produktionsbedingungen wiederholt das benötigte Bauteil? Ändern sich Werkzeuge, Legierung, Ausrichtung, Gießverfahren oder Abnahmekriterien, muss das frühere Ergebnis möglicherweise erneut überprüft werden.
Informationen, die zur Überprüfung eines Gießsystems erforderlich sind
Ein Lieferant kann ein Problem im Zusammenhang mit der Phasensteuerung genauer erörtern, wenn die Anfrage die Anforderungen an das Fertigteil und die bereits vorhandenen Nachweise enthält. Hilfreiche Informationen sind beispielsweise:
- 2D-Zeichnungen, ein 3D-Modell oder ein physisches Muster, einschließlich Trennlinien und Kernbeschränkungen, sofern bekannt;
- Legierung, Materialspezifikation, Gussgewicht oder -volumen, kritische Wände und längste Fließwege;
- erwartete Chargen- und Jahresmenge, Formgebungsverfahren, Gießanlagen und Werkzeugzustand;
- kritische Oberflächen, Bearbeitungsvorrat, Einschränkungen bei der Angussentfernung und Anforderungen an die Endoberfläche;
- Informationen zu Steigleitungen, Kühlleitungen, Entlüftungsleitungen, Filtern oder vorhandenen Absperrventilen bei der Überprüfung einer aktuellen Konstruktion;
- ZfP-Verfahren, Prüfzonen, Abnahmekriterien, Berichte und Rückverfolgbarkeitsanforderungen;
- für einen vorhandenen Defekt dessen genaue Lage, Morphologie, Häufigkeit, Fotografien, Schnitt- oder Inspektionsergebnisse und passende Schmelz-, Form- und Gießprotokolle.
YTD Foundry bietet kundenspezifischer Feinguss, Sandguss, Und Druckguss, zusammen mit Werkzeugen, CNC-Bearbeitung, Wir bewerten den Fertigungsweg anhand von Zeichnung, Material, Geometrie, Menge, Funktionsflächen und Abnahmekriterien, um sicherzustellen, dass Befüllung, Zuführung, Bearbeitung und Prüfung das gleiche fertige Bauteil gewährleisten.
Ein gutes Anguss-System ist spezifisch für den Guss.
Ein Anguss-System ist dann erfolgreich, wenn es innerhalb des verfügbaren thermischen Fensters ausreichend sauberes Metall in jeden Bereich des Formhohlraums liefert und dies unter Produktionsbedingungen reproduzierbar gewährleistet. Es muss außerdem mit den Steigern und dem Erstarrungsweg kompatibel sein, die Form schonen, lösbare Verbindungen ermöglichen und das Metall effizient nutzen.
Kein einzelnes Merkmal beweist dieses Ergebnis. Ein konischer Angusskanal kann das Aspirationsrisiko verringern, ein Filter kann ausgewählte Partikel auffangen, ein Bodenanschnitt kann eine aufsteigende Füllung unterstützen, und Simulationen können potenzielle Problembereiche aufdecken. Jedes dieser Merkmale bleibt jedoch Teil eines größeren Systems, dessen Leistungsfähigkeit von der Legierung, der Form, der Geometrie, der Ausrüstung und den Prozesskontrollen abhängt.
Das zuverlässigste Design ist daher nicht das mit dem bekanntesten Verhältnis oder der schnellsten berechneten Füllmenge. Es ist dasjenige, dessen Annahmen explizit formuliert sind und dessen Ergebnisse hinsichtlich Füllmenge, Fehlertoleranz, Zuführung, Ausbeute und Oberflächengüte für das reale Bauteil verifiziert wurden.