1. Was ist Sandguss?
Sandguss ist ein Metallformverfahren, bei dem flüssiges Metall in eine Form gegossen wird, die durch das Einfüllen von Sand um ein Modell herum entsteht. Der Sand wird mit einem Bindemittel – Ton, Kunstharz oder einem ähnlichen Stoff – vermischt, damit er nach dem Entfernen des Modells seine Form behält. Sobald das Metall erstarrt ist, wird die Sandform entfernt, um das Gussteil freizulegen.
Da jede Form zerstört und nur einmal pro Gießvorgang verwendet wird, gehört der Sandguss zur Kategorie des Gießverfahren mit Einwegformen.
Warum ist Sandguss so beliebt?
Das Verfahren wird seit Jahrtausenden angewendet und ist aus einem einfachen Grund auch heute noch die bevorzugte Wahl: Die Werkzeuge (das Modell) sind deutlich günstiger als die gehärteten Stahlformen, die für den Druckguss benötigt werden, und Sandformen setzen der Teilegröße, Wandstärke und Legierungswahl praktisch keine Grenzen. Dadurch eignet sich Sandguss gleichermaßen für einen einzelnen Prototyp, eine Kleinserie oder Zehntausende von Teilen pro Jahr.
Für viele industrielle Anwendungen kann kein anderes Fertigungsverfahren die Kombination aus Flexibilität und Wirtschaftlichkeit des Sandgusses erreichen.
2. Wie funktioniert Sandguss?
Der Sandgussprozess folgt unabhängig von der Sandart oder dem zu gießenden Material einem einheitlichen Ablauf. Das Verständnis der einzelnen Phasen hilft zu verstehen, woher Kosten, Lieferzeiten und Qualitätsrisiken resultieren.
Schritt 1: Mustererstellung
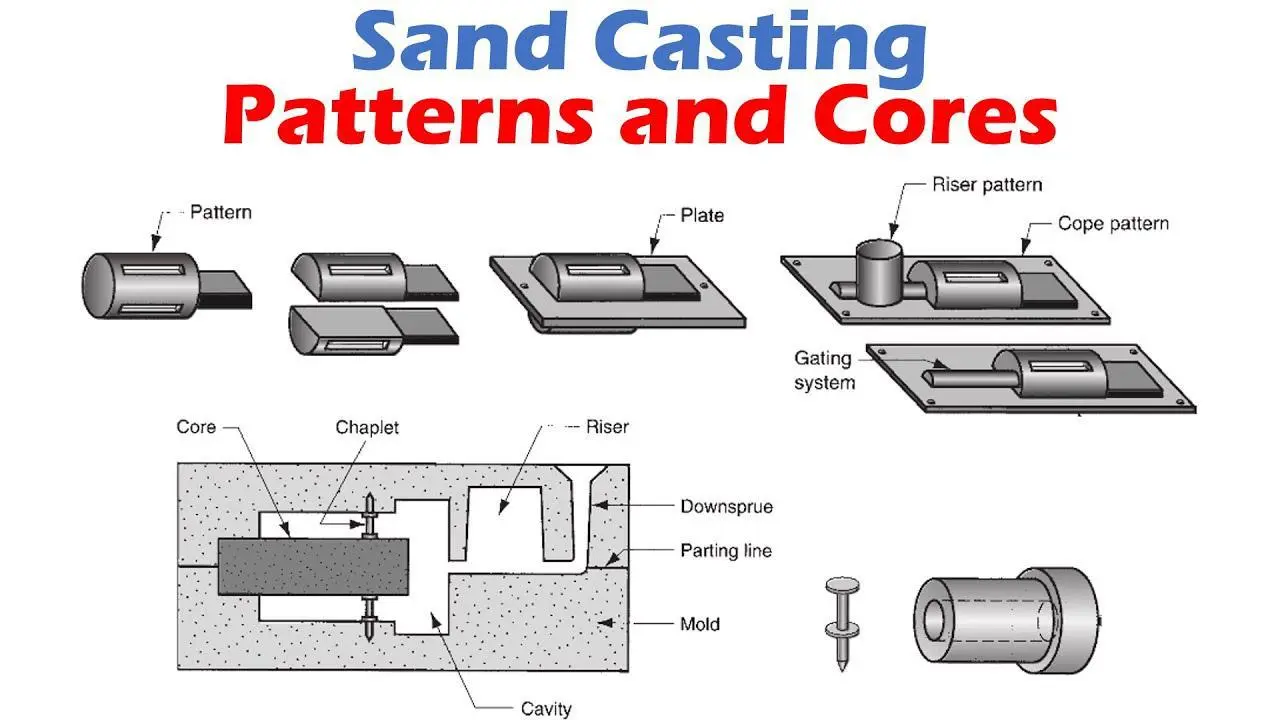
Der Prozess beginnt mit der Konstruktion. Basierend auf der CAD-Geometrie des fertigen Bauteils wird ein physisches Modell erstellt. Dieses Modell bildet die Negativform im Sandguss. Die Modelle werden bewusst etwas größer als das fertige Teil konstruiert, um die natürliche Schrumpfung des Metalls beim Abkühlen vom flüssigen zum festen Zustand zu berücksichtigen und zusätzliches Material für die anschließende CNC-Bearbeitung zu lassen.
Mehr lesen: Leitfaden zur Erstellung von Sandgussmustern
Schritt 2: Formvorbereitung
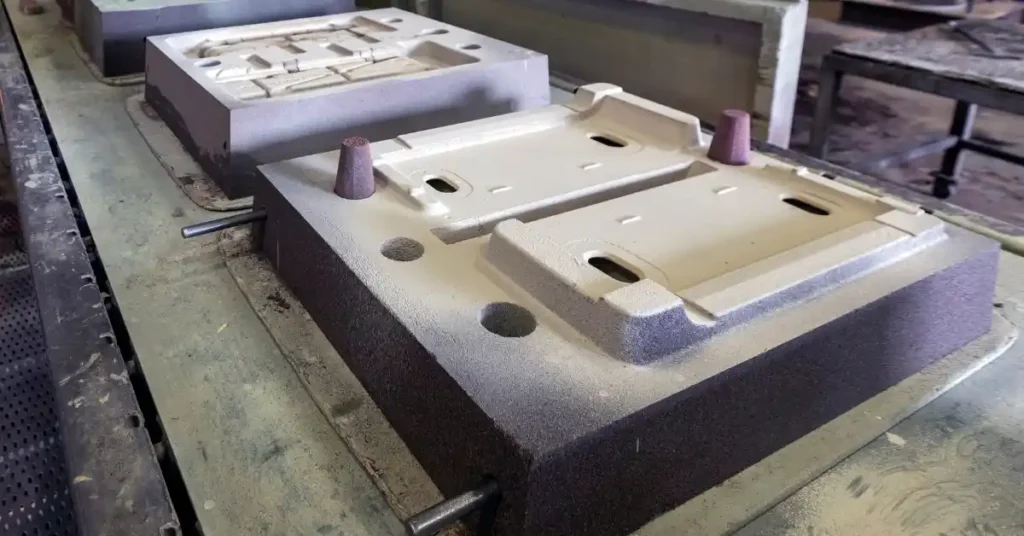
Spezieller Gießsand wird in einem starren Formkasten um das Modell herum fest verdichtet. Der Formkasten ist üblicherweise in zwei Hälften unterteilt: den oberen Teil (Oberteil) und den unteren Teil (Unterteil). Nach dem Verdichten des Sandes werden die beiden Hälften getrennt und das Modell vorsichtig entnommen, sodass ein perfekter Negativhohlraum in der Form zurückbleibt.
Mehr lesen: Sandformenherstellung
Schritt 3: Kerninstallation
Benötigt das Sonderteil interne Kanäle, Hohlräume oder komplexe Hinterschneidungen, werden Sandkerne separat gefertigt. Diese Kerne werden präzise in die Ausgusshälfte der Formkavität eingesetzt. Beim Gießen fließt das Metall um den Kern herum und bildet so die inneren Hohlstrukturen.
Mehr lesen: Sandkernherstellung.
Schritt 4: Metallgießen
Ober- und Unterteil sind geschlossen und fest miteinander verpresst, um zu verhindern, dass das flüssige Metall die obere Hälfte anhebt. Anschließend wird das auf präzise metallurgische Vorgaben erhitzte, geschmolzene Metall durch ein sorgfältig konstruiertes Anguss-System (ein Netzwerk aus Angüssen, Kanälen und Anschnitten, das die Geschwindigkeit und den Fluss des Metalls steuert) in die Form gegossen.
Schritt 5: Abkühlen und Erstarren
Das Metall kühlt im Formhohlraum ab und erstarrt. Dieser Schritt erfordert ein präzises Wärmemanagement. Gießereien verwenden Speiser (Reservoirs mit überschüssigem flüssigem Metall), die dem Gussteil beim Schrumpfen flüssiges Metall zurückführen und so Lufteinschlüsse verhindern. Die Abkühlzeit kann von wenigen Minuten für kleine Aluminiumteile bis zu mehreren Tagen für massive Stahlbauteile reichen.
Schritt 6: Ausschütteln und Fertigstellen
Sobald der Sand vollständig erstarrt ist, wird er in einem als “Ausformen” bezeichneten Vorgang entfernt. Das Rohgussteil wird gereinigt (oft durch Kugelstrahlen), geschliffen, um das Anguss-System und die Steiger zu entfernen, und gegebenenfalls einer Wärmebehandlung oder CNC-Bearbeitung unterzogen, um die endgültigen Präzisionsmaße zu erreichen.
3. Arten des Sandgusses
Sandguss ist nicht gleich Sandguss. Das gewählte Sandbindemittelsystem und die Modellherstellung haben einen wesentlichen Einfluss auf Kosten, Lieferzeit, erreichbare Toleranzen und Oberflächengüte. Nachfolgend finden Sie eine Übersicht der fünf gängigsten Verfahren.
Grünsandguss
Grünsandguss Das ist die gängigste und kostengünstigste Methode. Sand wird mit Ton und Wasser anstelle eines chemischen Bindemittels vermischt, muss nicht gebrannt werden und kann mehrfach wiederverwendet werden. Die Bezeichnung “grün” bezieht sich auf den Feuchtigkeitsgehalt des Sandes, nicht auf die Farbe. Allerdings sind Oberflächengüte und Maßgenauigkeit im Vergleich zu anderen Sandverfahren nur mäßig.
- Ideal für: Großserien-Gussteile mit allgemeinen Toleranzen, wie z. B. Rohrverbindungsstücke, Motorkomponenten und Maschinengehäuse.
- Vorteile: Bietet die absolut niedrigsten Formkosten, unterstützt sehr schnelle automatisierte Produktionsraten und die Sandmischung ist in hohem Maße recycelbar (oft über 90% Rückgewinnungsrate).
Harzsandguss
Beim Harzsandguss (auch No-Bake- oder Air-Set-Sandguss genannt) wird Sand mit einem chemischen Harz gebunden, das bei Raumtemperatur ohne Hitzeeinwirkung aushärtet.
- Am besten geeignet für: Produktion mittlerer Stückzahlen, bei der die Toleranz des Grünsandverfahrens nicht ausreicht, das Bauteil aber weder ein Schalenguss- noch ein Feingussverfahren rechtfertigt.
- Vorteile: Bietet eine deutlich bessere Maßgenauigkeit, eine verbesserte Oberflächengüte, eine höhere Formfestigkeit und beseitigt praktisch feuchtigkeitsbedingte Gasdefekte wie Porosität.
Schalenformguss
Beim Schalenformverfahren wird feinkörniger Sand verwendet, der mit einem duroplastischen Phenolharz beschichtet ist. Der Sand wird über ein erhitztes Metallmodell geschüttet, wodurch das Harz aushärtet und eine dünne, harte Schale bildet, die das Modell perfekt wiedergibt. Da ein robustes Metallmodell erforderlich ist, sind die Werkzeugkosten höher als bei der Verwendung von frischem oder harzgeformtem Sand.
- Ideal geeignet für: Die Serienfertigung von kleinen bis mittelgroßen Präzisionsteilen.
- Vorteile: Ausgezeichnete Oberflächengüte und enge Toleranzen bei kurzer Zykluszeit.
Schaumgussverfahren
Das Verdampfungsgussverfahren (auch als Schaumgussverfahren bekannt) ersetzt die herkömmlichen, abnehmbaren Gussformen vollständig. Dabei wird eine aus expandiertem Polystyrol (EPS) gefertigte und mit einer feuerfesten Beschichtung versehene Form in ungebundenen, trockenen Sand eingebettet. Beim direkten Aufgießen des flüssigen Metalls auf die Form verdampft dieses sofort und füllt das entstandene Schaumvolumen vollständig aus. Da jede Schaumform nur einmal verwendet werden kann, eignet sich dieses Verfahren besonders für die automatisierte Herstellung von Schaumformen in mittleren bis hohen Stückzahlen.
- Ideal für: Besonders komplexe Geometrien und konsolidierte Baugruppen (die mehrere Teile zu einem einzigen zusammenfassen).
- Vorteile: Dadurch entfällt die Notwendigkeit einer Trennlinie oder von Entformungsschrägen, was hochkomplexe, kompakte Geometrien ermöglicht, für die andernfalls mehrere Kerne erforderlich wären. Die Nachbearbeitung wird deutlich reduziert und eine beispiellose Gestaltungsfreiheit für interne Kanäle geboten.
Mehr lesen: Schaumgussverfahren
3D-gedruckter Sandguss
Beim 3D-gedruckten Sandguss werden Formen oder Kerne direkt aus CAD-Daten mittels Binder Jetting gedruckt. Dabei wird flüssiges Bindemittel auf Sandschichten aufgetragen, wodurch Formen und Kerne ohne physisches Modell entstehen. Dies ist der schnellste Weg vom Entwurf bis zum ersten Guss.
- Am besten geeignet fürSchnelle Prototypen, Kleinserien und Teile mit einer für herkömmliche Werkzeuge zu komplexen Innengeometrie – allerdings sind die Stückkosten höher als bei werkzeugbestückten Sandstrahlverfahren.
- Vorteile:Keine Werkzeugkosten, unglaublich schnelle Entwicklungszyklen (Wochen werden auf Tage reduziert) und unbegrenzte geometrische Freiheit für die Forschung und Entwicklung in der Luft- und Raumfahrt sowie der Automobilindustrie.
| Typ | Werkzeugkosten | Typisches Volumen | Maßgenauigkeit | Oberflächenbeschaffenheit | Beste Passform |
| Grüner Sand | Niedrig | Hoch | Mäßig | Mäßig | Universelle, großvolumige Teile |
| Harzsand | Niedrig bis mittel | Medium | Gut | Gut | Größere Teile, die eine höhere Genauigkeit erfordern |
| Schalenform | Mittel bis hoch | Mittel bis hoch | Sehr gut | Sehr gut | Kleinteile mit hoher Präzision, wiederholbare Fertigungsläufe |
| Schaumverlust | Mäßig | Mittel bis hoch | Gut | Gut | Komplexe, verdichtete Geometrien |
| 3D-gedruckter Sand | Sehr niedrig (kein Muster) | Niedrig | Gut | Gut | Prototypen, Kleinserien, komplexe Innenausstattung |
4. Materialien, die beim Sandguss verwendet werden
Sandguss unterstützt eine breitere Palette von Legierungen als fast jedes andere Gießverfahren, was einer seiner Hauptvorteile ist.
Aluminium Es wird aufgrund seines geringen Gewichts, seiner guten Bearbeitbarkeit und seiner angemessenen Gießfähigkeit ausgewählt. Gängige Legierungen wie A356 und A380 finden breite Anwendung in Automobilhalterungen, Gehäusen und Luft- und Raumfahrtkomponenten, wo Gewichtsreduzierung von Bedeutung ist.
Mehr lesen: Aluminium-Sandguss
Stahl (Kohlenstoffhaltige und niedriglegierte Stahlsorten) bieten hohe Festigkeit und Zähigkeit für anspruchsvolle Anwendungen wie Komponenten und Bauteile von Bergbau- und Baumaschinen. Aufgrund der höheren Gießtemperatur und der größeren Schwindung erfordert Stahl im Vergleich zu Nichteisenmetallen eine sorgfältigere Anguss- und Gießformgestaltung.
Mehr lesen: Stahlsandguss
Eisen Gusseisen – sowohl Grauguss als auch Sphäroguss – zählt nach wie vor zu den kostengünstigsten Werkstoffen für den Sandguss. Grauguss bietet hervorragende Verschleißfestigkeit und Schwingungsdämpfung und wird daher häufig für Maschinengestelle und Motorblöcke verwendet, während Sphäroguss höhere Festigkeit und Duktilität für Rohrverbindungsstücke, Ventilgehäuse und Automobilkomponenten bietet.
Mehr lesen: Eisensandguss
Edelstahl Diese Werkstoffe werden gewählt, wenn Korrosionsbeständigkeit unerlässlich ist – beispielsweise bei Anlagen zur Lebensmittelverarbeitung, im Umgang mit Chemikalien, bei Schiffsausrüstung sowie bei Pumpen- und Ventilgehäusen. Gängige Gusssorten wie CF8 und CF8M entsprechen gewalzten Edelstählen der Typen 304 und 316.
Mehr lesen: Edelstahl-Sandguss
5. Technische und konstruktive Überlegungen zum Sandguss
Gute Ergebnisse beim Sandguss entstehen bereits in der Entwurfsphase, lange bevor überhaupt Sand eingefüllt wird.
Gestaltungsüberlegungen
Gestaltungsrichtlinien Zu den Maßnahmen, die die Gussqualität nachhaltig verbessern, gehören die Einhaltung einer gleichmäßigen Wandstärke zur Reduzierung von Schwindfehlern, das Anbringen von Entformungsschrägen von etwa 1–3° pro Seite für ein sauberes Entformen und die Verwendung großzügiger Abrundungen anstelle scharfer Innenkanten zur Verbesserung des Materialflusses und zur Verringerung von Spannungsspitzen. Auch die Position der Trennlinie ist wichtig – sie sollte sowohl die Modellherstellung als auch die Formmontage vereinfachen und gleichzeitig die Gratbildung minimieren.
Mehr lesen: Leitfaden für die Konstruktion von Sandgussanlagen
Sandgusstoleranz
Die im Sandgussverfahren erreichbaren Toleranzen variieren je nach Prozessart und Gussgröße. Grünsandguss ermöglicht typischerweise größere Toleranzen, während Harz- und Schalengussverfahren deutlich engere Maßgenauigkeit gewährleisten. Generell liegen die linearen Toleranzen im Standard-Sandguss im Bereich von etwa ±0,4 mm bis ±1,5 mm pro 100 mm Abmessung, wobei für kritische Merkmale Aufmaß hinzugerechnet wird.
Sandgussfehler
Häufige Fehler beim Sandguss Zu den Fehlern zählen Gas- und Schwindungsporosität, Sandeinschlüsse, Kaltverformungen, Fehlgüsse und Heißrisse. Die meisten dieser Fehler lassen sich auf die Anguss- und Steigrohrkonstruktion, die Gießtemperaturkontrolle, die Formentlüftung oder die Sandverdichtung zurückführen – weshalb die Fehlervermeidung größtenteils eine Frage der Konstruktion und Prozesskontrolle ist und nicht im Nachhinein behoben werden kann.
Sandgussoberfläche
Die Oberflächenbeschaffenheit direkt nach dem Formen hängt stark von der Sandart ab – Grünsand erzeugt typischerweise eine gröbere Gussoberfläche, während Schalen- und Harzsandverfahren deutlich glattere Oberflächen ergeben. Wenn eine funktionale Oberfläche erforderlich ist, werden Kugelstrahlen und selektive Bearbeitung eingesetzt, um die Gussteile den Spezifikationen entsprechend zu bearbeiten.
6. Sandguss im Vergleich zu anderen Fertigungsverfahren
Bei der Entscheidung zwischen Sandguss und einem alternativen Verfahren kommt es in der Regel auf das Volumen, die geometrische Komplexität, die erforderliche Präzision und die Gesamtkosten des Projekts an – nicht nur auf den Stückpreis.
Kostenstruktur
Die Werkzeugkosten für Sandguss sind im Vergleich zu den gehärteten Stahlformen des Druckgusses niedrig bis mittel. Allerdings sinken die Stückkosten nach Amortisation der höheren Werkzeugkosten nicht so stark mit steigender Produktionsmenge wie beim Druckguss. Bei kleinen bis mittleren Stückzahlen – von etwa einem Stück bis zu einigen Tausend – ist Sandguss in der Regel die wirtschaftlichere Wahl.
Mehr lesen: Kosten für Sandguss
vs. Feinguss
Feinguss ermöglicht engere Toleranzen, feinere Oberflächen und die Realisierung komplexerer Dünnwandgeometrien, führt aber aufgrund der Herstellung von Wachsmodellen und Keramikformen zu höheren Stückkosten und längeren Lieferzeiten. Sandguss ist die bessere Wahl für größere, schwerere Bauteile und Projekte, bei denen die Präzisionsanforderungen den Mehraufwand des Feingusses nicht rechtfertigen.
vs. Druckguss
Das Druckgießen ist weitgehend auf Nichteisenmetalle (Aluminium, Zink, Magnesium) beschränkt und erfordert erhebliche Investitionen in Werkzeuge, bietet aber kurze Zykluszeiten und eignet sich daher gut für die Fertigung von dünnwandigen Bauteilen in großen Stückzahlen. Sandguss hingegen ermöglicht die Herstellung von Eisenmetallen sowie größeren oder schwereren Bauteilen, die im Druckgussverfahren nicht realisierbar sind.
vs. Schmieden
Schmieden erzeugt zwar überlegene mechanische Eigenschaften – besseren Faserverlauf und höhere Festigkeit – für hochbelastete Bauteile, ist aber in der geometrischen Komplexität deutlich eingeschränkter und mit hohen Werkzeugkosten verbunden. Sandguss hingegen ermöglicht komplexere Formen, Hohlräume und dünne Rippen bei einem Bruchteil der Werkzeugkosten.
7. Vorteile und Nachteile des Sandgussverfahrens
Das Verständnis der zweiseitigen Natur des Sandgusses gewährleistet, dass er bei den richtigen technischen Projekten eingesetzt wird.
Vorteile
- Niedrige Werkzeugkosten:Modelle und Kernkästen sind wesentlich günstiger herzustellen als die beim Druckguss verwendeten permanenten Stahlformen.
- Großteilkapazität:Gießereien können routinemäßig massive Bauteile herstellen, die von wenigen Gramm bis zu über 100 Tonnen reichen.
- Breites Materialangebot:Nahezu alle gießbaren Metalle können unabhängig von ihrem Schmelzpunkt sicher in feuerfestem Sand verarbeitet werden.
- Hohe Designflexibilität:Mit Hilfe von Einweg-Sandkernen lassen sich hochkomplexe innere Hohlräume, Flüssigkeitskanäle und Hinterschneidungen nahtlos erzeugen.
- Recycelbare Formmaterialien:Bis zu 90-951 TP3T Grüngusssand können mechanisch zurückgewonnen, gesiebt und in der nächsten Charge wiederverwendet werden, was ihn äußerst nachhaltig macht.
Einschränkungen
- Niedrigere Dimensionsgenauigkeit:Die typischen Toleranzen (CT9-CT12) sind im Vergleich zu Präzisionsverfahren wie Feinguss oder direkter CNC-Bearbeitung größer.
- Rauhere Oberflächenbeschaffenheit:Aufgrund der körnigen Beschaffenheit des Sandes ergibt sich eine Oberflächenrauheit von Ra 10-20 μm im Gusszustand, was bedeutet, dass kritische Passflächen eine zusätzliche Bearbeitung erfordern.
- Langsamere Produktionsraten:Da jede Form während der Produktion vollständig verbraucht und zerstört wird, ist die Zykluszeit länger als bei Verfahren mit permanenten Formen.
- Größere Prozessvariabilität:Die Kontrolle von Feuchtigkeit, Bindemittelanteil und Sandverdichtung erfordert strenge Qualitätskontrollsysteme, um Mängel zu vermeiden.
8. Wann ist Sandguss die richtige Wahl?
Sandguss ist ein leistungsstarkes Verfahren, aber nicht für jedes Fertigungsprojekt die optimale Lösung. Die folgenden Richtlinien helfen Einkaufs- und Entwicklungsteams dabei, zu entscheiden, ob es das beste Fertigungsverfahren für ihre Anforderungen ist.
Wählen Sie Sandguss, wenn:
- Das Gewicht des Teils übersteigt mehrere Kilogramm (bis zu mehreren Tonnen).
- Das Produktionsvolumen ist niedrig bis mittel (von 1 bis 10.000 Einheiten).
- Die Budgets für Werkzeuge und Investitionsausgaben im Vorfeld sind streng begrenzt.
- Komplexe innere Hohlräume, Rohre oder Flüssigkeitskanäle sind erforderlich.
- Hochwertige Eisen- oder Stahllegierungen sind das bevorzugte Material.
- Es handelt sich um extrem große physikalische Dimensionen.
Ziehen Sie andere Verfahren in Betracht, wenn:
- Extrem enge Toleranzen, die der Endform sehr nahe kommen, sind direkt nach dem Formen erforderlich.
- Ein makelloses, spiegelglattes Oberflächenbild ist ohne Nachpolieren unerlässlich.
- Die Produktionsmengen übersteigen Hunderttausende identischer Teile.
- Ultradünne Wände (unter 2 mm) sind eine entscheidende Konstruktionsanforderung.
9. Typische Anwendungsgebiete des Sandgusses
Aufgrund seiner beispiellosen Größenvielfalt und Materialflexibilität dient der Sandguss als strukturelle Grundlage für die schwersten und wichtigsten Industriezweige der Welt.
Automobil- und Transportwesen
- Motorblöcke und strukturelle Motorhalterungen
- Zylinderköpfe mit komplexen internen Wasserkühlmänteln
- Hochleistungsbremstrommeln und Bremssättel
- Fahrwerksteile und Radnaben
Pumpen und Ventile
- Gehäuse für industrielle Wasser- und Chemikalienpumpen
- Hochdruckventilgehäuse und Flansche
- Komplexe Innenfluidlaufräder
- Rohrverbindungsstücke und Winkelstücke mit großem Durchmesser
Schwermaschinen und Landwirtschaft
- Massive Getriebe- und Antriebsgehäuse
- Maschinengestelle und schwere Drehmaschinenbetten
- Strukturbauteile für Baumaschinen (Baggerarme)
- Schwere Gegengewichte für Traktoren und Kräne
Energie- und Stromerzeugung
- Naben und massive Grundrahmen für Windkraftanlagenrotoren
- Außengehäuse für Gas- und Dampfturbinen
- Große elektrische Generatorrahmen
- Komponenten für die Fluidführung in Kernkraftwerken und Wasserkraftwerken
10. Schlussfolgerung
Sandguss zählt nach wie vor zu den vielseitigsten, widerstandsfähigsten und kostengünstigsten Metallverarbeitungsverfahren, die modernen Ingenieuren zur Verfügung stehen. Seine einzigartige Fähigkeit, massive und äußerst komplexe Bauteile aus nahezu unbegrenzten Materialpaletten herzustellen, macht es in der Automobil-, Industrie-, Energie- und Schwermaschinenbranche unverzichtbar.
Ob Sie ein neues Produktdesign bewerten, Fertigungsmethoden vergleichen, um eine Lieferkette zu optimieren, oder einen zuverlässigen und fähigen Gießereipartner suchen – das Verständnis der grundlegenden Mechanismen, Vorteile und Grenzen des Sandgusses ist der erste entscheidende Schritt, um die richtige Produktionsentscheidung für Ihr Unternehmen zu treffen.
11. Zusammenarbeit mit dem richtigen Sandgusspartner
Die Wahl der richtigen Kombination aus Sandart, Legierung und Konstruktionsansatz hat direkten Einfluss auf Kosten, Lieferzeit und Bauteilleistung – und die richtige Wahl lässt sich nicht immer allein anhand einer Zeichnung treffen. Ob Sandguss, Feinguss oder ein anderes Verfahren für Ihr Bauteil am besten geeignet ist, unser Ingenieurteam analysiert Ihre Geometrie, Toleranzanforderungen und Stückzahlen, um Ihnen den kostengünstigsten Produktionsweg zu empfehlen. Kontaktieren Sie uns um Ihr Projekt zu besprechen oder unsere Angebote zu erkunden Feinguss-Service Wenn Ihre Anwendung engere Toleranzen oder eine feinere Oberflächengüte erfordert, als sie der Standard-Sandguss bietet.
Häufig gestellte Fragen
Wozu wird Sandguss verwendet?
Sandguss wird zur Herstellung von Metallteilen in nahezu allen Branchen eingesetzt, von kleinen Halterungen bis hin zu tonnenschweren Maschinengestellen, immer dann, wenn die Anwendung niedrige Werkzeugkosten, Designflexibilität oder eine für den Druckguss ungeeignete Legierung erfordert.
Ist Sandguss für Prototypen geeignet?
Ja. Sandguss wird häufig für Prototypen eingesetzt, insbesondere für große Metallbauteile. Durch den Einsatz von Rapid-Prototyping-Verfahren wie 3D-gedruckten Sandformen oder kostengünstigen Holzmodellen können Ingenieure physische Metallteile innerhalb weniger Tage testen, ohne in teure, dauerhafte Werkzeuge investieren zu müssen.
Welche Mindestwandstärke ist für Sandguss erforderlich?
Die absolute Mindestwandstärke beträgt üblicherweise 3–5 mm, wobei die Fließfähigkeit der jeweiligen Metalllegierung und die Gesamtgröße des Bauteils eine entscheidende Rolle spielen. Der Versuch, dünnere Wände zu gießen, erhöht das Risiko von Gussfehlern und Kaltfließstellen erheblich.
Lässt sich Edelstahl im Sandgussverfahren herstellen?
Ja. Edelstahl wird üblicherweise im Sandgussverfahren hergestellt, insbesondere für große Schiffsbauteile, Anlagen zur Lebensmittelverarbeitung und Gehäuse für Chemiepumpen, die eine außergewöhnliche Korrosionsbeständigkeit in Verbindung mit hoher struktureller Integrität erfordern.
Ist Sandguss teuer?
Im Allgemeinen nein. Sandguss zählt zu den wirtschaftlichsten Metallgussverfahren überhaupt. Zwar können die Stückkosten bei sehr hohen Stückzahlen höher sein als beim Druckguss, doch die extrem niedrigen Werkzeugkosten machen ihn zur kostengünstigsten Lösung für große Teile oder Klein- bis Mittelserien.
Wie genau ist Sandguss?
Die typischen Maßtoleranzen für Standard-Sandguss liegen im Bereich von ISO 8062 CT9 bis CT12. Dies ist zwar für strukturelle Merkmale ausreichend, jedoch erfordern alle kritischen Passflächen, Lagerzapfen oder Gewindebohrungen eine zusätzliche CNC-Bearbeitung, um hochpräzise Passungen zu erzielen.