
Beide Verfahren verwenden Einwegformen und ermöglichen die Herstellung detaillierter Metallteile. Die Formenherstellung unterscheidet sich jedoch zwischen dem Formguss und dem Feinguss. Das Verständnis dieses Unterschieds hilft zu erklären, welches Verfahren hinsichtlich Geometrie, Genauigkeit, Produktionsmenge und Endkosten eines Bauteils am besten geeignet ist.
Worin besteht der Unterschied zwischen Schalenformguss und Feinguss?
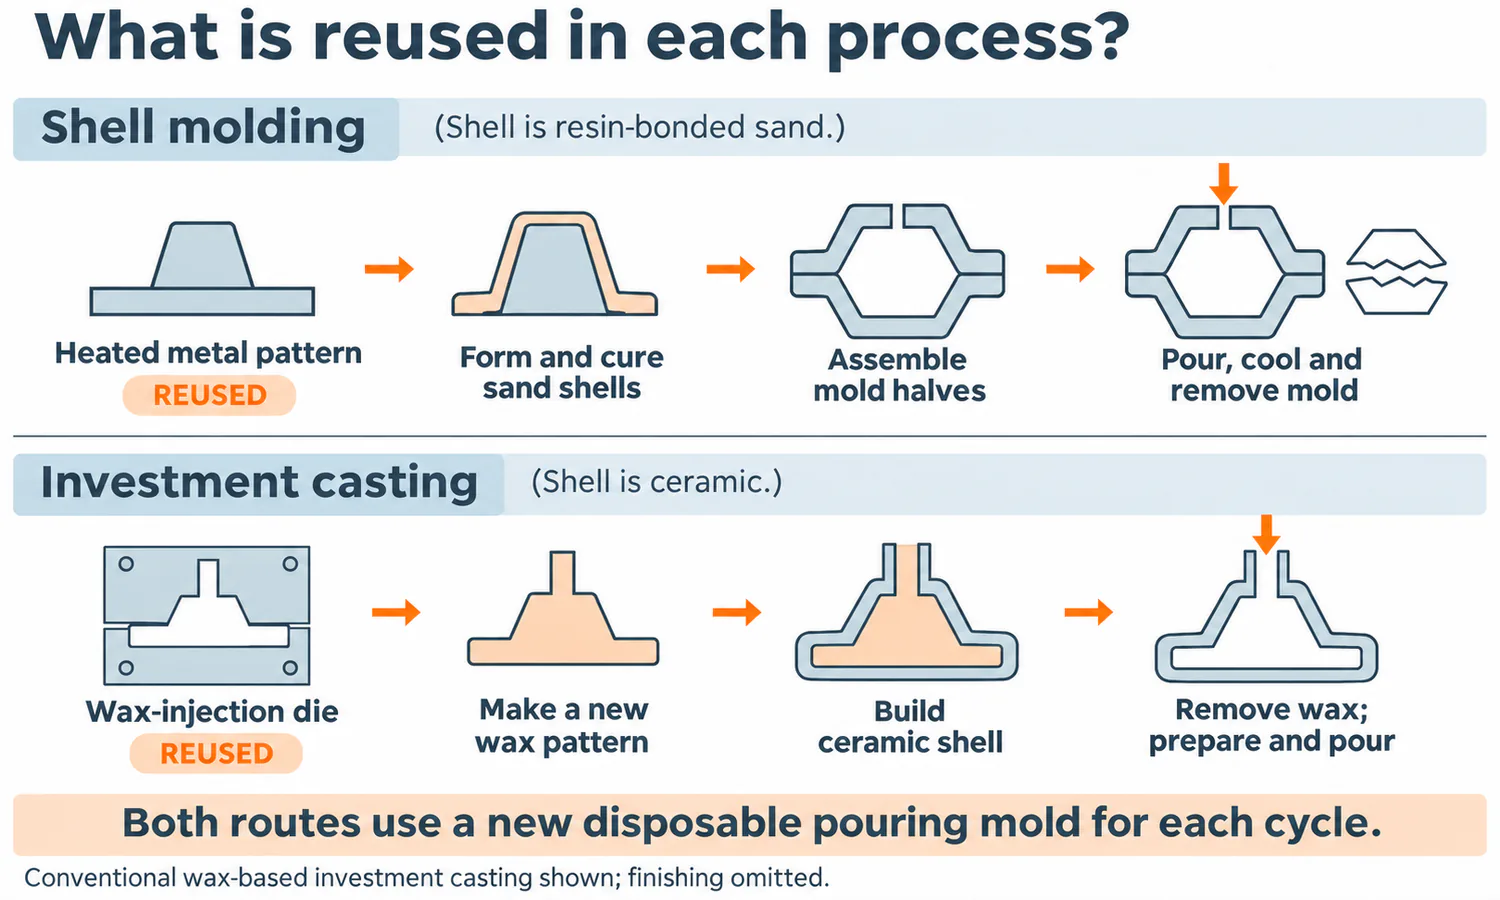
Beim Schalenguss werden mit Harz gebundene Sandformen an ein wiederverwendbares, erhitztes Metallmodell angelegt. Beim Feinguss wird eine feuerfeste Form um ein Einwegmodell, üblicherweise aus Wachs, gebaut, das vor dem Gießen entfernt wird.
In diesem Vergleich bezeichnet “Schalenformverfahren” das mit Harz beschichtete Sandgussverfahren, auch Croning-Verfahren genannt. Es ist nicht mit dem Feinguss von Keramikschalen gleichzusetzen. Der Begriff „Schale“ beschreibt in beiden Fällen die Konstruktion der Form, jedoch unterscheiden sich die verwendeten Materialien und die Herstellungsverfahren.
Das Schalenformverfahren ist eine Art Sandguss. Aufgrund seiner starren Schalen und der Verwendung von Metallwerkzeugen lässt es sich jedoch eher mit dem Feinguss als mit dem herkömmlichen Grünsandguss vergleichen. Leitfaden zum Schalenformverfahren vs. Sandguss Dieser separate Vergleich wird abgedeckt.
Wie die Schalenformung funktioniert
Feiner, harzbeschichteter Sand kommt mit einem erhitzten Metallmodell in Kontakt. Durch die Hitze verbindet sich eine Sandschicht mit der Form des Modells; überschüssiger, loser Sand wird entfernt, und die weitere Aushärtung verleiht der Form ihre Festigkeit. Die Form wird aus dem Werkzeug gelöst und mit ihrer passenden Hälfte verbunden; bei Bedarf werden Kerne eingesetzt.
Metall wird in die zusammengebaute Form gegossen. Nach dem Abkühlen wird die Sandschicht entfernt und das Gussteil gereinigt und nachbearbeitet. Das Metallmodell kann zur Herstellung weiterer Formen verwendet werden. Beschreibung des Harzschalengusses der Open University erklärt diesen Werkzeug- und Aushärtungsvorgang.
Wie Feinguss funktioniert
Wachsmodelle werden üblicherweise in wiederverwendbaren Formen hergestellt und auf einem Gussbaum montiert. Durch wiederholtes Beschichten, Auftragen von feuerfesten Körnern und Trocknen entsteht eine Keramikschale um die Modelle. Das Wachs wird entfernt, und die Schale wird für den Guss vorbereitet.
Nach dem Erstarren wird die Keramik entfernt und die einzelnen Teile werden vom Metallgussrahmen abgetrennt. Prozessleitfaden des Investment Casting Institute veranschaulicht diese Phasen.
Der entscheidende Unterschied liegt in der Wiederverwendung. Beim Formguss wird das Metallmodell direkt wiederverwendet. Beim konventionellen Feinguss wird die Wachsspritzgussform wiederverwendet, jedoch werden für jeden Zyklus ein neues Wachsmodell und eine neue Gussform benötigt. Bei keinem der beiden Verfahren werden aufeinanderfolgende Chargen in dieselbe fertige Form gegossen.
Schalenformverfahren vs. Feinguss: Vergleichstabelle
| Faktor | Schalenformung | Feinguss |
|---|---|---|
| Formmaterial | Harzgebundener Sand | Feuerfeste Einbettung; üblicherweise eine Keramikschale in der industriellen Fertigung |
| Muster | Wiederverwendbares, erhitztes Metallmuster | Verbrauchsmuster, üblicherweise Wachs |
| Formenbau | Üblicherweise zusammengebaute Gehäusehälften | Die Hülle wurde um die Musteranordnung herum aufgebaut. |
| Formbeschränkungen | Musterentnahme, Formverbindung und Kernanordnung sind wichtige Aspekte | Opfermuster ermöglichen größere geometrische Freiheit; die Werkzeugerstellung für die Mustererstellung erfordert jedoch weiterhin Planung. |
| Feine Details | Gute Detailgenauigkeit und Maßhaltigkeit | Im Allgemeinen aufgrund der feineren Details und der komplexen Merkmale bevorzugt. |
| Genauigkeit und Verarbeitung | Viele Oberflächen können so als Guss weiterverwendet werden. | Reduziert häufig den zusätzlichen Nachbearbeitungsaufwand bei anspruchsvollen Merkmalen. |
| Wiederholte Produktion | Wiederverwendbare Werkzeuge unterstützen die effiziente Herstellung von wiederholten Formen. | Die wiederholte Musterherstellung und der Schalenbau bleiben Bestandteil jedes Zyklus |
| Kostenentscheidung | Investitionen in Werkzeuge können sich bei wiederholten Aufträgen auszahlen. | Zusätzliche Bearbeitungsschritte können sich durch weniger Nachbearbeitung oder Teilekonsolidierung auszahlen. |
Dies sind Auswahltendenzen. Eine bestimmte Zeichnung kann mit beiden Methoden praktikabel sein, und beide können eine Nachbearbeitung für die endgültige Passung erfordern.
Bauteilgeometrie, Tiefgang und interne Kanäle
Feinguss bietet in der Regel mehr Gestaltungsfreiheit, wenn sich die Form nur schwer aus einem starren Modell lösen lässt. Das Formgießen bleibt eine gute Option, wenn die Formhälften und Kerne die gewünschte Form effizient erzeugen können.
Entwurfs- und Trennlinien
Beim Schalenformverfahren muss sich jede ausgehärtete Schale unbeschädigt vom Metallmodell lösen lassen. Die Entformungsschräge – eine leichte Verjüngung in Abzugsrichtung – erleichtert das Ablösen. Auch die Fuge zwischen den zusammengefügten Hälften beeinflusst das Gussstück: Ungenauigkeiten an dieser Fuge können das Verhältnis der Merkmale auf gegenüberliegenden Seiten verändern.
Beim Feinguss wird das Wachsmodell entfernt, anstatt es im Ganzen aus der Keramikform zu ziehen. Dadurch wird die spezielle Entnahmeproblematik umgangen. Allerdings muss ein eingespritztes Wachsmodell zunächst aus der Form gelöst werden, sodass unter Umständen geteilte Werkzeuge, herausnehmbare Einsätze oder ein anderes Modellherstellungsverfahren erforderlich sind.
Eine durchgehende Keramikschale vermeidet zudem die Fuge zwischen Sandform und Formteil. Sie garantiert jedoch keine völlig makellose Oberfläche. ICI-Defektatlas Unterscheidet Wachstrennlinienmarkierungen von Rippen, die entstehen, wenn Metall in eine gerissene Schale eindringt.

Dünne Wände und Kerne
Kleine Rippen, geschwungene Konturen und eng beieinanderliegende Details sprechen oft für Feinguss. Die Aussage “Dünnwandige Wände lassen sich mit Schalenformguss nicht herstellen” ist jedoch zu pauschal. Füllweg, Legierung, Anguss, Formbedingungen und die lokale Geometrie entscheiden darüber, ob ein dünnwandiger Bereich erfolgreich gefüllt wird.
Ein dokumentiertes Beispiel hierfür ist die Rotor-Scheiben-Studie der Steel Founders' Society of America Das Schalenformverfahren wurde gewählt, da es die Anforderungen an Detailgenauigkeit, Oberflächengüte und Dünnwandigkeit des Bauteils erfüllte. Die Studie verglich das Schalenformverfahren mit dem Grünsandguss und demonstriert dessen Leistungsfähigkeit, jedoch keinen generellen Vorteil gegenüber dem Feinguss.
Beide Verfahren ermöglichen die Verwendung von Kernen zur Schaffung von Innenräumen. Ein gekrümmter Durchgang ist daher kein automatischer Grund, sich für Feinguss zu entscheiden. Kernpositionierung, -abstützung, -entfernung und -prüfung können wichtiger sein als die äußere Form. Anleitung zum Schalenformgießen erklärt, wie die äußere Hülle und der innere Kern unterschiedliche Aufgaben erfüllen.
Maßgenauigkeit und Oberflächengüte
Feinguss bietet im Allgemeinen Vorteile bei feinen Details und engeren Gussmaßen. Dennoch kann die Schalenformung für viele Bauteile eine ausreichende Genauigkeit gewährleisten, insbesondere wenn bestimmte Oberflächen anschließend bearbeitet werden.
Wie sollten Toleranzwerte verglichen werden?
Vergleichen Sie Merkmale, Größe, Material und Lieferzustand. Die Toleranz einer Formfuge unterscheidet sich von einer Abmessung innerhalb einer Formhälfte. Eine bearbeitete Bohrung wiederum ist anders.
Als konkretes Beispiel beschreibt das Lehrmaterial der Open University aus dem Jahr 2017 die erreichbaren Grenzen von ±0,25 mm für kleine Schalengussteile bis zu einer Größe von 100 mm. Dies ist ein Beispiel für eine kontextbezogene Fähigkeit, keine Garantie für jedes Merkmal, jede Legierung oder jeden Lieferanten.
Ebenso wenig kann ein großer Toleranzbereich beim Feinguss feststellen, ob eine bestimmte lange Armform, eine dünne Wand oder eine bestimmte Bohrungsposition den Vorgaben einer Zeichnung entspricht. Toleranzleitfaden für Feinguss erklärt, warum die Geometrie und die Bedingungen, unter denen ein Teil gemessen wird, von Bedeutung sind.
Zur Auswahl der Gussform ist zu ermitteln, welche Maße tatsächlich präzise gegossen werden müssen. Falls beide Verfahren die Bearbeitung derselben Lagerbohrung erfordern, sollte der Vergleich nicht nur die angegebene allgemeine Toleranz, sondern auch die Positionierung und Bearbeitung der jeweiligen Gussteile berücksichtigen.
Benötigt ein glatteres Gussteil weniger Nachbearbeitung?
Manchmal. Eine bessere Gussstruktur kann den Nachbearbeitungsaufwand reduzieren, aber Glätte allein garantiert weder Planheit, Ausrichtung noch Dichtungsleistung.
Ein Gehäuse kann seine äußere Gussoberfläche behalten, während die Montagefläche und die Bohrung nachbearbeitet werden müssen. Feinguss gewinnt an Wert, wenn er auch mehrere schwierige Merkmale so präzise wie möglich nach der Endform erzeugt, sodass zusätzliche Bearbeitungsschritte vermieden werden. Benötigen beide Alternativen die gleiche Bearbeitung, trägt die glattere Oberfläche möglicherweise nur wenig zum funktionalen Ergebnis bei.
Beim Vergleich von Oberflächendaten ist auch die Messung zu überprüfen. Ra- und RMS-Rauheitswerte sind unterschiedliche Parameter; unterschiedlich bezeichnete Zahlen sollten nicht als direkt austauschbar betrachtet werden.
Materialien und Teilegröße
Die beiden Verfahren ermöglichen eine weitgehende Überschneidung der verarbeitbaren Legierungen. Das Formgießen wird für Gusseisen, Stähle und geeignete Nichteisenmetalle eingesetzt. Auch das Feingießen eignet sich für ein breites Legierungsspektrum und findet vielfältige Anwendung bei Stählen, Edelstählen und Speziallegierungen.
Das Material allein entscheidet oft nicht über das Verfahren. Ein Stahlbauteil kann auf beiden Wegen hergestellt werden. Die Gießerei benötigt dennoch geeignete Anlagen zum Schmelzen, Formen, Wärmebehandeln und Prüfen für die jeweilige Stahlsorte und Anwendung.
Eine bessere Oberflächenbeschaffenheit bedeutet nicht automatisch höhere Festigkeit. Festigkeit und Zähigkeit hängen vom Zustand des Materials und der Gussqualität ab, nicht allein davon, ob die Form aus Sand oder Keramik gefertigt wurde.
Beide Verfahren eignen sich häufig für kleine und mittlere Bauteile, doch feste Gewichtsgrenzen können irreführend sein. Die Handhabung der Form und die Verstärkung schränken die Verarbeitung von Harzformen ein; die Handhabung der Modelle, der Formaufbau und die Gießkapazität begrenzen die Verarbeitung von Feingussteilen. Prüfen Sie die Kapazität der Gießerei für die tatsächliche Geometrie, anstatt eine im Internet angegebene Gewichtsgrenze als Verfahrensregel zu betrachten.
Werkzeugkosten, Produktionsvolumen und Lieferzeit
Das Schalenformverfahren ist oft attraktiv für eine stabile, wiederholte Produktion. Die benötigten Metallwerkzeuge stellen zwar eine anfängliche Investition dar, jedoch entfällt die Herstellung und Entnahme eines Wachsmodells für jede einzelne Formkavität.
Feinguss umfasst die Herstellung von Modellen und Schalen. Prozessvergleich der Eagle Group Diese wiederkehrenden Arbeitskosten werden als Grund dafür genannt, dass Feinguss trotz geringerer anfänglicher Werkzeugkosten bei manchen Projekten teurer sein kann. Dieser Zusammenhang ist jedoch nicht universell gültig: Komplexität der Form, Kerne, Anzahl der Kavitäten und Produktionsabläufe beeinflussen ihn.
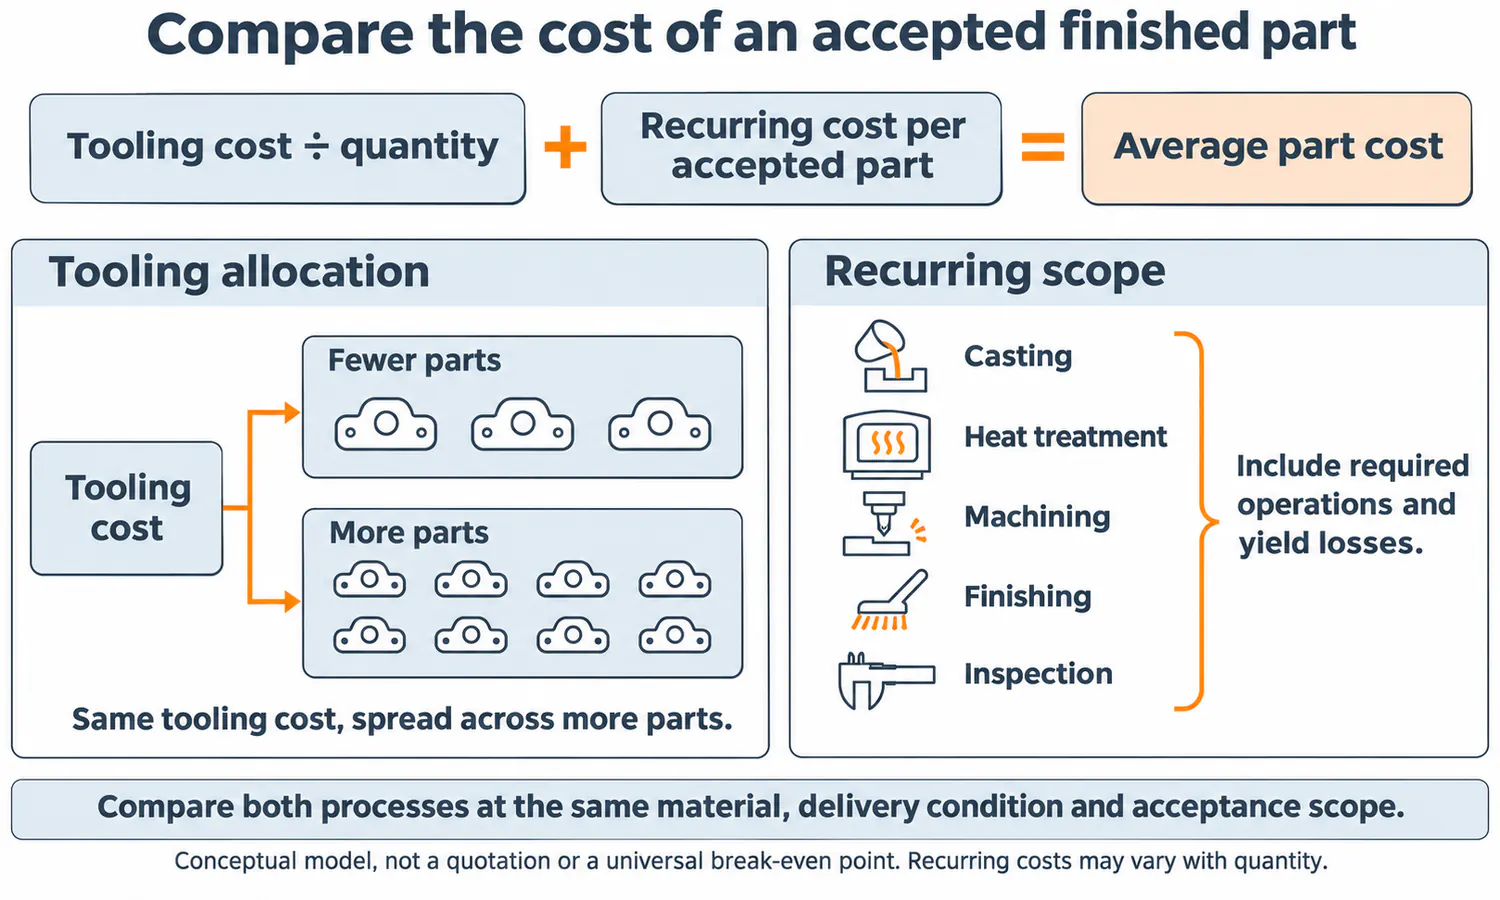
Vergleichen Sie die Kosten eines abgenommenen Fertigteils:
Durchschnittliche Teilekosten = Werkzeugkosten ÷ Menge + wiederkehrende Kosten pro abgenommenem Teil.
Die laufenden Kosten sollten Gießen, erforderliche Wärmebehandlung, Bearbeitung, Endbearbeitung und Prüfung umfassen. Berücksichtigen Sie gegebenenfalls die finanziellen Auswirkungen von Produktionsausfällen im Angebot.
Ein einfaches Kostenbeispiel
Die folgenden Angaben sind hypothetisch und keine Lieferantenangebote. Es wird von gleichem Material, gleichen Anforderungen an das Endprodukt und dem gleichen Abnahmeumfang sowie von konstanten, wiederkehrenden Kosten über die angegebenen Mengen ausgegangen.
| Kostenaufwand | Schalenformung | Feinguss |
|---|---|---|
| Erste Werkzeuge | $12,000 | $6,000 |
| Wiederkehrende Kosten pro abgenommenem Teil | $18 | $24 |
| Durchschnitt bei 500 Teilen | $42 | $36 |
| Durchschnitt bei 2.000 Teilen | $24 | $27 |
Unter diesen Annahmen sind die Kosten gleich. 1.000 TeileDer Werkzeugkostenunterschied von $6.000 wird durch eine Einsparung von $6 pro Teil ausgeglichen. Beide Varianten kosten bei dieser Stückzahl durchschnittlich $30.
Dies ist eine Möglichkeit, Angebote zu vergleichen, keine allgemeingültige Produktionsgrenze. Wenn durch Feinguss so viel Bearbeitungsaufwand eingespart wird, dass die laufenden Kosten niedriger sind, ändert sich das Ergebnis. Tatsächliche Angebote können zudem Mengenrabatte und zusätzliche Werkzeugkosten enthalten.
Welcher Prozess ist schneller?
Das Schalenformverfahren vermeidet die wiederholten Schritte der Keramikbeschichtung, Trocknung und Entwachsung, die beim herkömmlichen Feinguss erforderlich sind. Dies kann den Produktionsdurchsatz nach Fertigstellung der Werkzeuge erhöhen. Allerdings sind die Werkzeugherstellungsgeschwindigkeit und die Lieferzeit unterschiedliche Messgrößen.
Neue Werkzeuge, Musterfreigabe, Ofenbelegungspläne, Wärmebehandlung, Bearbeitung und Qualitätskontrolle können den Liefertermin beeinflussen. Feinguss wird auch für Serienfertigung eingesetzt, daher ist die Aussage “nur Kleinserien” als Grenze ungenau. Vergleichen Sie den Zeitplan für die Erstmustererstellung und den Zeitplan für die Nachbestellung separat.
Wie man zwischen den Verfahren wählt
Beginnen Sie mit den Anforderungen, die einen Prozess ausschließen könnten, und vergleichen Sie dann die verbleibenden Wege hinsichtlich der Endkosten.
- Zuerst die Formgebung der Schale bewerten Wenn die Form eine praktische Trennvorrichtung aufweist, ist die Konstruktion stabil, und Folgeaufträge können die Verwendung von Metallwerkzeugen rechtfertigen. Ein Vergleich lohnt sich insbesondere dann, wenn die Gussqualität ausreichend ist und beide Verfahren eine ähnliche Nachbearbeitung erfordern.
- Zuerst das Feingussverfahren bewerten Wenn feine Details, eine schwierige äußere Geometrie oder eine reduzierte Bearbeitung einen klaren Vorteil bieten, ist eine Investition in dieses Gussteil auch dann sinnvoll, wenn ein komplexeres Gussteil mehrere separat gefertigte Teile ersetzen könnte.
- Vergleiche beide Wenn beide die Geometrie und die erforderliche Materialbeschaffenheit gewährleisten können, fragen Sie nach, welche Teile noch bearbeitet werden müssen, wie die kritischen Maße überprüft werden und was die angebotene Lieferbedingung umfasst.
Bei YTD Foundry, unser Die Kernkompetenz in der Fertigung liegt im Feingussverfahren mit Kieselsol., Unterstützt wird dies durch hauseigene Bearbeitung. Sandguss und Druckguss werden über ein Partnernetzwerk angeboten. Für einen Prozessvergleich benötigen wir als Ausgangspunkt die Zeichnung, die Legierung, die erwarteten Mengen und die Merkmale, die ohne Nachbearbeitung den Anforderungen entsprechen müssen.
Abschluss
Das Formgießen eignet sich für wiederholbare Teile, die von stabilen Sandformen und wiederverwendbaren Werkzeugen profitieren. Feinguss bietet mehr Freiheit für komplexe Geometrien und feine Details. Wählen Sie das Verfahren anhand der jeweiligen Eigenschaften, des Nachbearbeitungsaufwands und der Gesamtkosten des fertigen Teils.
Häufig gestellte Fragen
Ist Schalenformung dasselbe wie Feinguss?
Nein. Beim Schalenguss werden mit Harz gebundene Sandformen an ein wiederverwendbares, erhitztes Metallmodell angelegt. Beim Feinguss wird eine feuerfeste Form um ein Einwegmodell, meist aus Wachs, hergestellt, das vor dem Gießen entfernt wird. Der Begriff “Schale” beschreibt in beiden Fällen die Konstruktion der Form, die verwendeten Materialien und die Herstellungsverfahren unterscheiden sich jedoch.
Welches Verfahren ist genauer?
Feinguss bietet im Allgemeinen Vorteile bei feinen Details und engeren Gussmaßen, aber das Formgießen liefert für viele Bauteile ausreichende Genauigkeit. Vergleicht man gleiche Merkmale, Größen, Materialien und Lieferzustände, so ist ein Maß über eine Formfuge hinweg nicht dasselbe wie eines innerhalb einer einzelnen Formhälfte.
Welches Verfahren ist teurer?
Das hängt vom Projekt ab. Das Formgießen hat oft höhere anfängliche Werkzeugkosten, aber niedrigere laufende Kosten pro Teil; Feinguss kann mit geringeren Werkzeugkosten, aber mehr Form- und Formbearbeitung pro Zyklus einhergehen. Im vorliegenden Beispiel erreichten beide Verfahren bei 1.000 Teilen die Gewinnschwelle. Wenn Feinguss genügend Bearbeitungsschritte einspart, ändert sich die Kosten-Nutzen-Rechnung.
Kann man mit Schalenformverfahren dünne Wände herstellen?
Ja. Die Aussage, dass sich mit dem Schalenguss keine dünnen Wände herstellen lassen, ist zu pauschal. Füllweg, Legierung, Anguss, Formbedingungen und die lokale Geometrie entscheiden darüber, ob ein dünner Bereich erfolgreich gefüllt wird. Feinguss wird oft für feine Details bevorzugt, was aber keine strikte Grenze für die Wandstärke darstellt.
Können beide Prozesse Kerne nutzen?
Ja. Beide Verfahren ermöglichen die Verwendung von Kernen zur Schaffung von Innenräumen, daher ist ein gekrümmter Durchgang kein automatischer Grund, Feinguss zu wählen. Kernpositionierung, -stützung, -entfernung und -prüfung können wichtiger sein als die äußere Form.
Welches Verfahren eignet sich besser für die Massenproduktion?
Das Schalenformverfahren ist für die stabile Serienfertigung attraktiv, da die wiederverwendbaren Metallwerkzeuge eine effiziente Herstellung wiederholter Formen ermöglichen. Auch das Feingussverfahren eignet sich für die Serienfertigung – die Beschränkung auf Kleinserien ist unzutreffend. Vergleichen Sie den Produktionsplan für Erststücke und den Produktionsplan für Nachbestellungen separat.


