Beim Schwerkraftgießen wird das Gewicht des geschmolzenen Metalls genutzt, um eine Form zu füllen, anstatt das Metall mit hohem Druck in den Formhohlraum zu pressen.
In der industriellen Fertigung, Schwerkraftguss bezeichnet üblicherweise Schwerkraft-Druckguss oder Schwerkraft-Dauerformguss., Dabei wird Aluminium oder eine andere geeignete Nichteisenlegierung in eine wiederverwendbare Metallform gegossen. Dadurch unterscheiden sich Werkzeuge, Geometrie, Produktionsvolumen und Materialeigenschaften dieses Verfahrens deutlich vom Sandguss oder Hochdruckguss.
Dieser Leitfaden erklärt, wie der Prozess funktioniert und wann er sinnvoll ist.
Was bedeutet Gravitationsgießen?
Der Begriff Schwerkraftguss kann auf zwei Arten verwendet werden.
Im weitesten Sinne kann jedes Gießverfahren, bei dem flüssiges Metall hauptsächlich durch die Schwerkraft in die Form fließt, als Schwerkraftgießen bezeichnet werden. Auch Sandguss und viele Feingussverfahren füllen die Formen auf diese Weise.
Im Bereich der Fertigung und Beschaffung jedoch, Schwerkraftgießen bedeutet normalerweise Schwerkraft-Druckguss, auch genannt Schwerkraft-Dauerformguss.
Bei diesem Verfahren wird geschmolzenes Metall in eine wiederverwendbare Eisen- oder Stahlform gegossen, ohne die beim herkömmlichen Druckguss übliche Hochdruckeinspritzung.
Die Beziehung ist daher folgende:
Dauerformguss → Schwerkraft-Dauerformguss ist eine Art
Andere Permanentformverfahren können Niederdruck oder andere Methoden zum Befüllen der Form verwenden.
Der ASM-Handbuch wird als eigenständiges Produktionsverfahren betrachtet, insbesondere bei Aluminiumlegierungen.
Diese Terminologie ist bei der Angebotsanfrage wichtig. Wenn in einer Zeichnung lediglich steht: Druckguss, Lieferanten gehen möglicherweise von Hochdruck-Druckguss aus. Sollte das gewünschte Verfahren Schwerkraft-Kokillenguss sein, ist es ratsam, dies klar anzugeben.
Wie das Schwerkraft-Kokillengießen Schritt für Schritt funktioniert
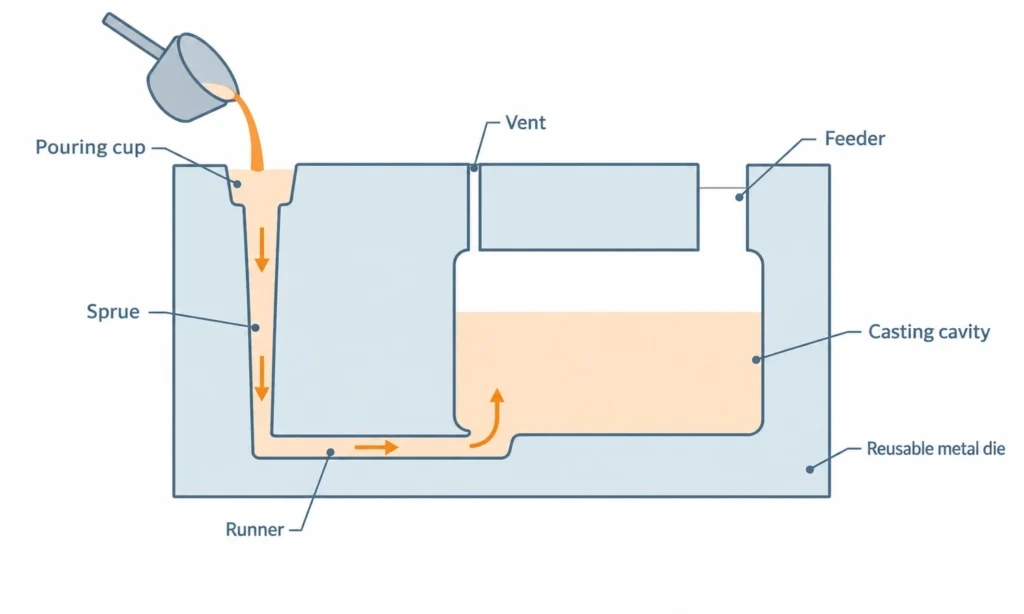
Beim Schwerkraftgießen wird zunächst eine wiederverwendbare Metallform verwendet, die die negative Geometrie des Bauteils enthält.
Vor dem Gießen wird die Form üblicherweise auf eine kontrollierte Betriebstemperatur gebracht und mit einer geeigneten feuerfesten oder Trennschicht versehen. Diese Beschichtung schützt die Formoberfläche, erleichtert das Entformen und beeinflusst den Wärmeaustausch zwischen der Schmelze und der Form.
Anschließend werden gegebenenfalls benötigte Kerne oder Einsätze positioniert und die Matrize geschlossen.
Das geschmolzene Metall wird in das Angusssystem gegossen und fließt unter dem Einfluss der Schwerkraft in den Formhohlraum. Es gibt keinen Hochgeschwindigkeits-Einspritzkolben, der die Legierung durch die Matrize presst.
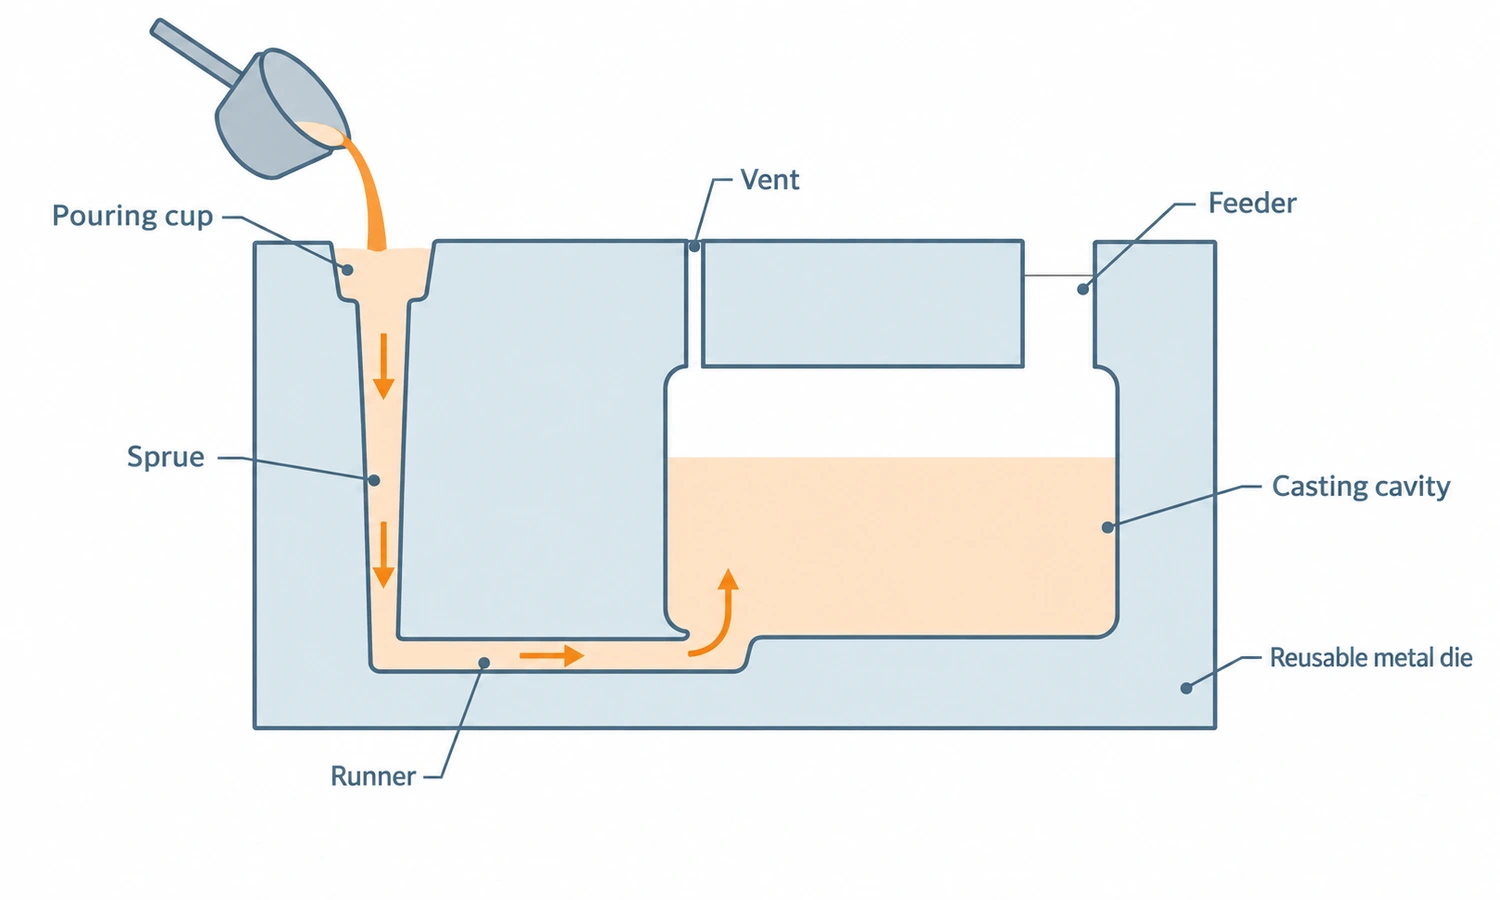
Sobald der Formhohlraum gefüllt ist, gibt das Metall Wärme an die Form ab und erstarrt. Die Form öffnet sich, das Gussteil wird entnommen und dieselbe Form für einen weiteren Zyklus vorbereitet.
Der Amerikanische Gießereigesellschaft beschreibt die Herstellung von Dauerformen anhand der gleichen grundlegenden Schritte der Formvorbereitung, des Befüllens, der Verfestigung und des Entformens.
Manche Schwerkraftgießanlagen neigen die Form während des Gießvorgangs. Durch gezieltes Neigen lässt sich der Metalleintritt in den Formhohlraum beeinflussen und unkontrollierter freier Fall sowie Turbulenzen reduzieren, das Grundprinzip bleibt jedoch gleich: Die Form füllt sich durch Schwerkraft und nicht durch Hochdruckeinspritzung.
Warum beim Schwerkraftgießen hauptsächlich Aluminiumlegierungen verwendet werden
Aluminium ist mit Abstand das Material, das am häufigsten mit dem Schwerkraft-Kokillenguss in Verbindung gebracht wird.
Das ist kein Zufall.
Eine wiederverwendbare Metallform muss dem wiederholten Kontakt mit geschmolzener Legierung standhalten. Die Gießtemperatur von Aluminium ist so beherrschbar, dass Werkzeuge aus Eisen oder Stahl eine praktikable Formlebensdauer gewährleisten, während geeignete Aluminiumgusslegierungen zudem eine gute Fließfähigkeit und nützliche mechanische Eigenschaften aufweisen.
A356 ist ein gängiges Beispiel, da es Gießbarkeit mit der Fähigkeit verbindet, durch Wärmebehandlung höhere mechanische Eigenschaften zu entwickeln.
Ausgewählte Kupfer- und Magnesiumlegierungen können auch im Kokillengussverfahren hergestellt werden, das Schwerkraftgießen wird jedoch bei Stählen und Hochtemperatur-Nickellegierungen viel seltener angewendet.
Diese Werkstoffe erfordern wesentlich höhere Gießtemperaturen, was zu weitaus höheren thermischen Anforderungen an wiederverwendbare Metallwerkzeuge führt.
Wenn ein Bauteil Kohlenstoffstahl, Edelstahl oder eine Nickelbasis-Superlegierung benötigt, sind daher Verfahren wie beispielsweise Feinguss oder Sandguss Normalerweise sollte dies vor dem Gießen mit Schwerkraft-Dauerformen in Betracht gezogen werden.
Das Material ist daher einer der schnellsten Wege, um festzustellen, ob Schwerkraftguss in die engere Auswahl der Verfahren gehört.
Konstruktion von wiederverwendbaren Metallformen, Sandkernen und Schwerkraftgussteilen
Das charakteristische Merkmal des Schwerkraft-Kokillengusses ist die wiederverwendbare Metallform.
Dieses wiederverwendbare Werkzeug verbessert die Konsistenz zwischen den Produktionszyklen, schafft aber auch Designbeschränkungen.
Das erstarrte Bauteil muss aus der Form entnommen werden.
Bauteile benötigen daher üblicherweise eine geeignete Trennlinie und eine Entformungsschräge an Flächen, die sich beim Öffnen relativ zur Form bewegen. Einfache Innenstrukturen lassen sich mitunter mit einziehbaren Metallkernen realisieren.
Komplexere Hohlräume können mithilfe von Einweg-Sandkernen hergestellt werden, die vor dem Gießen in die permanente Form eingesetzt werden. Wenn permanente Metallwerkzeuge mit Einwegkernen kombiniert werden, wird das Verfahren oft wie folgt beschrieben: semipermanentes Formgießen.
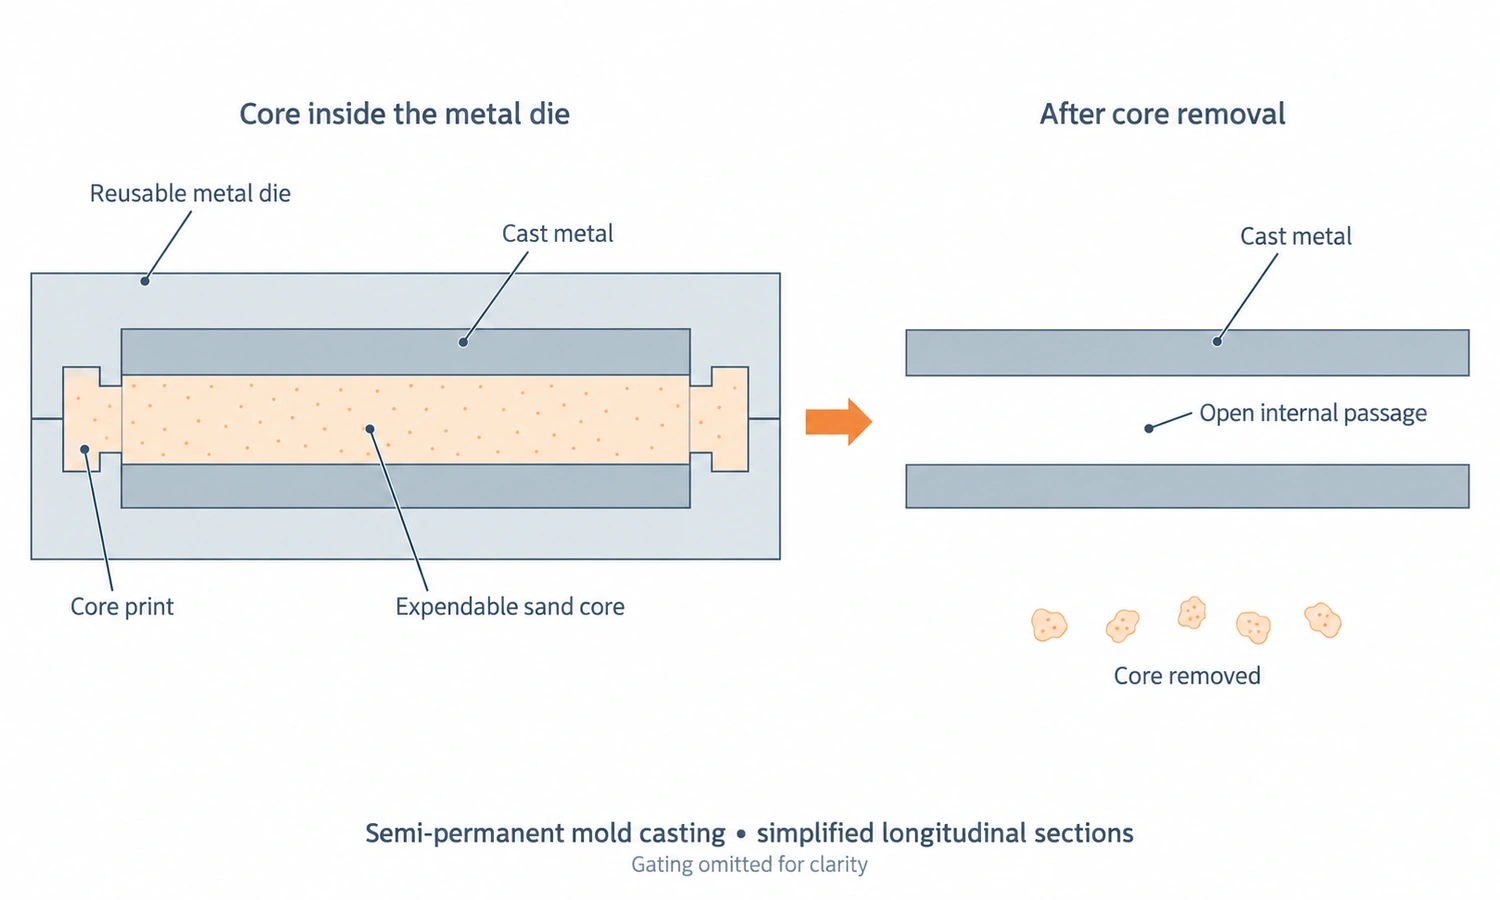
Durch diese Kombination können mittels Schwerkraftguss Gehäuse, Fluidkanäle und andere Bauteile hergestellt werden, die mit einer einfachen zweiteiligen Form nicht gefertigt werden könnten.
Allerdings erhöht jeder zusätzliche Kern, Schieber oder bewegliche Einsatz die Komplexität der Werkzeuge und der Produktion.
Stark verschlungene Innenkanäle oder ausgeprägte Hinterschneidungen können unter Umständen ein anderes Gießverfahren praktikabler machen.
Dies ist ein Grund dafür, dass die Geometrie wiederverwendbarer Werkzeuge bereits früh im Konstruktionsprozess berücksichtigt werden sollte und nicht erst, nachdem das Bauteil bereits für einen anderen Fertigungsprozess optimiert wurde.
Oberflächenbeschaffenheit, Toleranz und mechanische Eigenschaften von Schwerkraftgussteilen
Eine Metallform bietet dem Schwerkraftgussverfahren gegenüber herkömmlichen Sandformen mehrere Vorteile.
Da der Hohlraum zu einem stabilen, wiederverwendbaren Werkzeug bearbeitet wird, können Abmessungen und Oberflächen nach der Etablierung des Prozesses von Zyklus zu Zyklus konsistent reproduziert werden.
Schwerkraftgegossene Bauteile erzielen daher im Allgemeinen glattere Oberflächen und eine bessere Maßgenauigkeit als herkömmliche Sandgussteile.
Die Metallform leitet die Wärme auch schneller ab als Sand.
Durch schnellere Abkühlung kann bei geeigneten Legierungen ein feineres Erstarrungsgefüge erzeugt werden, was zu den mechanischen Eigenschaften beiträgt, die häufig mit Aluminium-Dauergussteilen in Verbindung gebracht werden.
Allerdings sollte der Prozess nicht so beschrieben werden, als würden automatisch stärkere Teile erzeugt, nur weil die Schwerkraft genutzt wird.
Die endgültigen Eigenschaften hängen von der Legierung, den Erstarrungsbedingungen, der Gussqualität, der Wärmebehandlung, der Geometrie und den Prüfanforderungen ab.
Kritische Bauteile erfordern möglicherweise noch eine CNC-Bearbeitung.
Lagerbohrungen, Dichtflächen, Gewinde und präzise positionierte Passflächen sind gute Beispiele. Das Gussteil bildet die Grundgeometrie, während die Bearbeitung nur dort für zusätzliche Präzision sorgt, wo die Funktion des Bauteils dies erfordert.
Aus diesem Grund werden Schwerkraftguss und CNC-Bearbeitung Es handelt sich oft um sich ergänzende und nicht um konkurrierende Geschäftsvorgänge.
Porosität und Wärmebehandlung bei im Schwerkraftgussverfahren hergestelltem Aluminium
Beim Schwerkraftgießen wird die Form wesentlich langsamer gefüllt als beim Hochdruck-Druckgießen.
Dadurch kann ein ruhigeres Füllmuster ermöglicht und einige der mit der Hochgeschwindigkeitseinspritzung verbundenen Lufteinschlussprobleme reduziert werden.
Es wäre jedoch unzutreffend, Schwerkraftguss als porenfrei zu bezeichnen.
Gasporosität kann weiterhin durch Schmelzqualität, gelösten Wasserstoff, turbulente Strömung, Oxidschichten oder unzureichende Prozesssteuerung verursacht werden. Schwindungsporosität kann entstehen, wenn erstarrende Bereiche nicht ausreichend versorgt werden.
Das Gieß- und Zuführungssystem bleibt daher ein wichtiger Bestandteil der Konstruktion von Schwerkraftgießverfahren.
Der langsamere Füllprozess hat bei geeigneten Aluminiumlegierungen noch einen weiteren praktischen Vorteil: Nach dem Schwerkraftgießen wird üblicherweise eine Wärmebehandlung durchgeführt.
Beispielsweise kann A356 im Zustand T6 geliefert werden, wenn dies aufgrund der Komponente und der Spezifikation erforderlich ist.
Die Möglichkeit, Gießen mit Lösungsglühen und Aushärten zu kombinieren, macht das Schwerkraft-Kokillengießen attraktiv für strukturelle Aluminiumbauteile, die mehr als nur eine kosmetische Form und Maßgenauigkeit erfordern.
Das bedeutet nicht, dass jedes Druckgussteil nicht wärmebehandelbar ist. Hochvakuum- und andere Druckgussverfahren mit hoher Dichtheit können Gaseinschlüsse reduzieren und die Möglichkeiten der Wärmebehandlung erweitern. Der Unterschied besteht darin, dass beim konventionellen Schwerkraftguss das gleiche Problem der Gaseinschlüsse bei hohen Geschwindigkeiten nicht auftritt.
Schwerkraftguss vs. Hochdruck-Druckguss
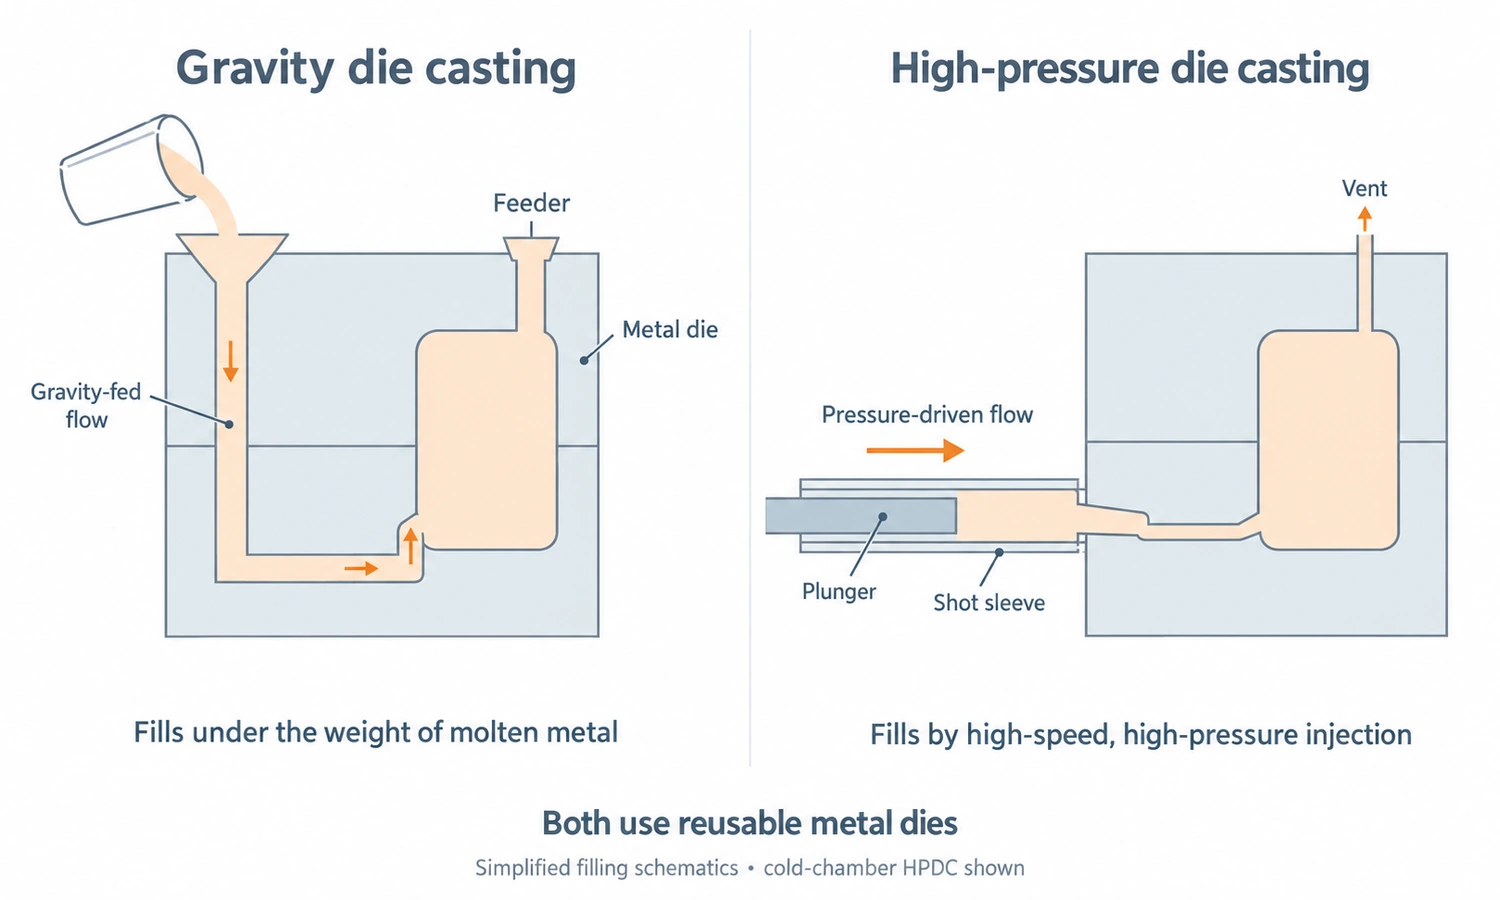
Beim Schwerkraftgießen und beim Hochdruck-Druckgießen werden beide wiederverwendbare Metallformen verwendet, aber ihre Füllmethoden führen zu sehr unterschiedlichen Produktionsmerkmalen.
| Faktor | Schwerkraft-Kokillenguss | Hochdruck-Druckguss |
|---|---|---|
| Formfüllung | Metall fließt hauptsächlich unter dem Einfluss der Schwerkraft | Metall wird mit hoher Geschwindigkeit und hohem Druck eingespritzt. |
| Typische Materialien | Hauptsächlich Aluminium und ausgewählte Nichteisenlegierungen | Aluminium, Zink, Magnesium und andere geeignete Nichteisenlegierungen |
| Produktionsgeschwindigkeit | Mäßig | Sehr hoch |
| Dünne Wände | Eingeschränkter | Großer Vorteil |
| Werkzeuginvestitionen | Bedeutsam | Normalerweise höher |
| Wärmebehandlung | Üblich für geeignete Legierungen | stark abhängig von der Prozess- und Porositätskontrolle |
| Interne Kerne | Sand- oder Metallkerne sind möglich | Konventionelle Sandkerne sind im Allgemeinen ungeeignet. |
| Beste Passform | Wiederholende Aluminium-Strukturteile | Stabile, großvolumige, dünnwandige Bauteile |
Das Hochdruck-Druckgussverfahren ist besonders leistungsstark, wenn eine stabile Konstruktion in großen Stückzahlen produziert werden soll und dünne Wände, feine Details und kurze Zykluszeiten erforderlich sind.
Das Schwerkraftgießen nimmt einen anderen Bereich ein.
Der Einsatz wiederverwendbarer Werkzeuge ist oft attraktiv, wenn das Bauteil jedoch nicht die extrem hohe Produktionsgeschwindigkeit oder die Dünnwandfähigkeit des HPDC-Verfahrens erfordert. Auch die strukturellen Eigenschaften und die Wärmebehandlung nach dem Gießen können bei der Entscheidung eine größere Rolle spielen.
Eine ausführlichere Erläuterung der HPDC-Werkstoffe, Werkzeuge und der Produktionskosten finden Sie in der YTD-Publikation. Leitfaden für Druckguss.
Schwerkraftguss vs. Sandguss
Der größte Unterschied zwischen Schwerkraft-Kokillenguss und Sandguss liegt in der Form.
Beim Schwerkraftgießen wird dieselbe Metallform wiederholt verwendet.
Beim Sandguss entsteht eine Einweg-Sandform, die nach jedem Guss zerbrochen wird.
| Faktor | Schwerkraft-Dauerformguss | Sandguss |
|---|---|---|
| Schimmel | Wiederverwendbare Metallform | Verbrauchbare Sandform |
| Erste Werkzeuge | Höher | Im Allgemeinen niedriger |
| Oberflächenbeschaffenheit | Im Allgemeinen glatter | Im Allgemeinen rauer |
| Wiederholbarkeit | Höher | Hängt vom Formgebungsverfahren ab |
| Teilegröße | Eingeschränkter | Sehr breit |
| Materialien | Hauptsächlich Nichteisenlegierungen | Sehr breit gefasst, einschließlich Eisen und Stahl |
| Komplexe Sandkerne | Möglich, erhöht aber die Komplexität. | Hauptstärke |
| Typische Produktion | Wiederholte Produktion | Kleinserien bis hin zu Großserienproduktion |
Die wiederverwendbare Form macht das Schwerkraftgießen attraktiv, wenn dasselbe Aluminiumbauteil wiederholt hergestellt werden soll.
Sandguss wird attraktiver, wenn die Stückzahlen geringer sind, das Bauteil sehr groß ist, die Legierung für eine permanente Metallform ungeeignet ist oder komplexe Einwegkerne einen großen geometrischen Vorteil bieten.
Keiner der beiden Prozesse kann allein anhand des Volumens ausgewählt werden.
Bei einem einfachen, wiederholt hergestellten Aluminiumgehäuse kann sich der Einsatz von Schwerkraftwerkzeugen lohnen, während ein viel größeres Gehäuse, das nur gelegentlich benötigt wird, als Sandgussverfahren weitaus wirtschaftlicher sein kann.
YTD Sandguss-Leitfaden erläutert die wichtigsten Sandformverfahren und deren Auswahl im Detail.
Wann Schwerkraftgießen die richtige Wahl ist
Das Gießen mit Schwerkraft-Dauerform ist eine Überlegung wert, wenn mehrere Bedingungen gleichzeitig erfüllt sind.
Als Werkstoff dient üblicherweise eine geeignete Nichteisen-Gusslegierung, insbesondere Aluminium. Die Produktionsmenge ist hoch genug, um den Einsatz wiederverwendbarer Werkzeuge zu rechtfertigen, jedoch benötigt das Projekt möglicherweise nicht die Zyklusgeschwindigkeit oder die Dünnwandfähigkeit des Hochdruck-Gießverfahrens.
Die Geometrie muss zudem mit einer wiederverwendbaren Form kompatibel sein. Formschräge, Trennlinien, Kernentfernung und Auswerfen sollten ohne übermäßig kompliziertes Werkzeug möglich sein.
Schwerkraftgießen wird besonders attraktiv, wenn das Bauteil von einer Kombination aus Wiederholbarkeit, relativ guter Oberflächenqualität, struktureller Integrität und Wärmebehandlung nach dem Gießen profitiert.
Typische Bauteile sind Gehäuse, Halterungen, Pumpenkomponenten, Räder, Aluminium-Strukturteile und andere wiederkehrende Bauteile mit mäßiger Wandstärke.
Ein anderes Vorgehen könnte sinnvoller sein, wenn sich eine dieser Grundvoraussetzungen ändert.
Ein großes Eisengehäuse spricht für Sandguss. Ein Edelstahlbauteil mit komplexer Geometrie eignet sich möglicherweise besser für Feinguss. Ein sehr dünnes Aluminiumgehäuse, das in sehr großen Stückzahlen benötigt wird, ist möglicherweise besser für Hochdruck-Druckguss geeignet.
Die richtige Entscheidung sollte daher mit Folgendem beginnen:
Material → Geometrie → erforderliche Eigenschaften → Lebensdauermenge → Gesamtkosten des Fertigteils
anstatt sich für Schwerkraftguss zu entscheiden, nur weil er scheinbar zwischen Sandguss und Druckguss liegt.
Wo das Schwerkraftgießen in die Gießverfahrensoptionen von YTD passt
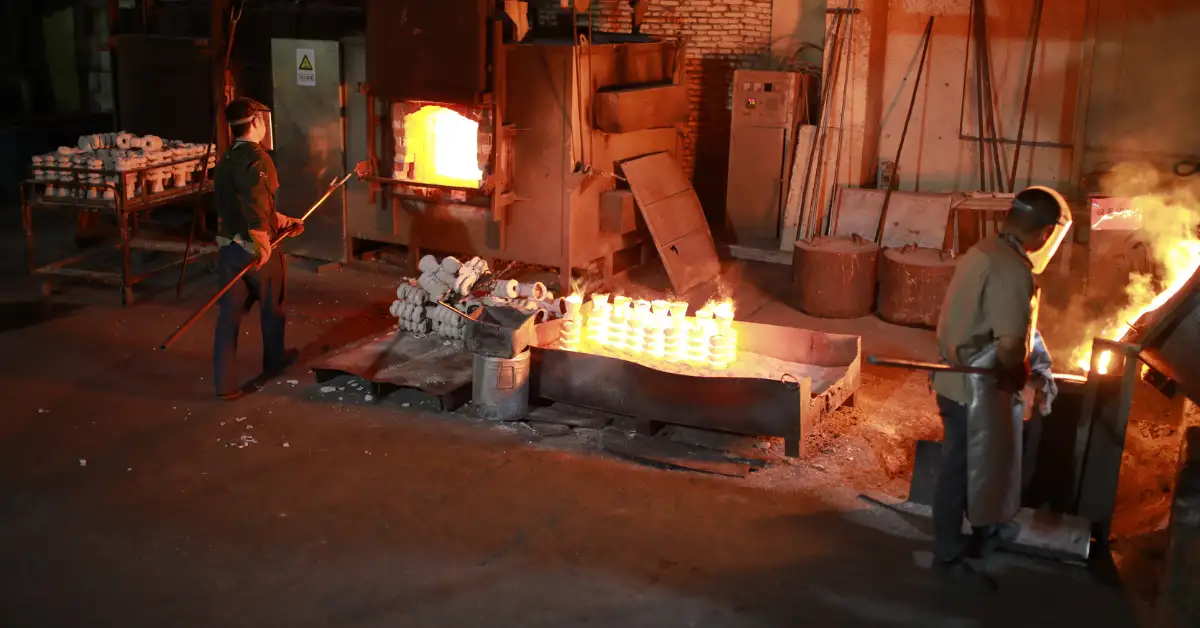
Der zentrale interne Prozess von YTD Foundry ist Feinguss. Sandguss- und Druckgussprojekte werden über spezialisierte Partnergießereien abgewickelt.
Das Schwerkraft-Kokillengießen sollte als eigenständiges Gießverfahren betrachtet werden und nicht als das gleiche Verfahren wie das herkömmliche Hochdruck-Druckgießen angesehen werden.
Bei der Auswertung einer Zeichnung besteht die erste Aufgabe darin, diejenige Verfahrensfamilie zu ermitteln, die zum erforderlichen Material und zur Geometrie passt.
Bauteile aus Stahl, Edelstahl und Superlegierungen eignen sich oft für den Feinguss. Sehr große Teile oder Teile mit geringer Stückzahl können bevorzugt werden. Sandguss. Großvolumige Aluminium- oder Zinkkonstruktionen mit dünnen Wänden können vorteilhaft sein Druckguss.
Für ein Aluminiumbauteil, das sich für wiederverwendbare Metallwerkzeuge eignet, aber nicht unbedingt für Hochdruck-Spritzgießen, ist das Schwerkraft-Kokillengießen ein weiteres Verfahren, das hinsichtlich seiner technischen und wirtschaftlichen Vorzüge bewertet werden sollte.
Schlussbetrachtung
Schwerkraftgießen lässt sich am besten als ein Verfahren mit wiederverwendbarer Metallform verstehen, bei dem geschmolzenes Metall den Hohlraum hauptsächlich durch sein Eigengewicht füllt.
Seine stärksten Anwendungsgebiete sind die Herstellung von Aluminiumbauteilen in Serienfertigung, die eine bessere Wiederholgenauigkeit als herkömmlicher Sandguss aufweisen, ohne dass die Geschwindigkeit und die Dünnwandfähigkeit des Hochdruck-Druckgusses erforderlich sind.
Material, Geometrie, Anforderungen an die Wärmebehandlung, Werkzeugkosten und das Produktionsvolumen über die gesamte Lebensdauer sollten darüber entscheiden, ob Schwerkraftguss der richtige Weg ist.
Häufig gestellte Fragen
Ist Schwerkraftgießen dasselbe wie Schwerkraft-Druckguss?
In den meisten industriellen Beschaffungskontexten ja. *Schwerkraftgießen*, *Kokillengießen* und *Kokillengießen* bezeichnen üblicherweise ein wiederverwendbares Metallformverfahren, bei dem die Form hauptsächlich durch Schwerkraft befüllt wird. Im weitesten technischen Sinne können auch andere Gießverfahren das Schwerkraftgießen nutzen.
Ist Schwerkraftgießen dasselbe wie Druckgießen?
Normalerweise nicht. Wenn Käufer ohne weitere Spezifizierung *Druckguss* sagen, meinen sie in der Regel Hochdruck-Druckguss. Beim Schwerkraft-Druckguss wird zwar eine wiederverwendbare Form verwendet, diese wird aber nicht unter Hochdruck befüllt.
Welche Metalle werden üblicherweise im Schwerkraftgussverfahren gegossen?
Aluminiumlegierungen sind die dominierenden Werkstoffe. Ausgewählte Magnesium- und Kupferlegierungen können ebenfalls verwendet werden. Stahl, Edelstahl und Nickelbasis-Superlegierungen eignen sich im Allgemeinen besser für andere Gießverfahren.
Kann im Schwerkraftgussverfahren hergestelltes Aluminium wärmebehandelt werden?
Ja, sofern die Legierung eine Wärmebehandlung verträgt. A356 ist ein gängiges Beispiel und kann bei Bedarf in wärmebehandeltem Zustand wie T6 geliefert werden.
Können mit Schwerkraftguss Teile mit inneren Hohlräumen hergestellt werden?
Ja. Einziehbare Metallkerne können bestimmte innere Strukturen bilden, während mit Sandkernen komplexere Hohlräume erzeugt werden können. Die Anforderungen an den Kern erhöhen die Komplexität der Werkzeuge und der Produktion.
Ist Schwerkraftguss besser als Sandguss?
Nicht generell. Schwerkraftgießen bietet im Allgemeinen eine bessere Wiederholgenauigkeit und Oberflächenqualität für wiederholt hergestellte, geeignete Nichteisenmetallteile, während Sandgießen eine größere Flexibilität hinsichtlich Legierung, Teilegröße, komplexen Kernen und Kleinserienfertigung ermöglicht.
Wann sollte man Schwerkraftguss anstelle von Hochdruck-Druckguss verwenden?
Schwerkraftgießen ist eine Überlegung wert, wenn für ein Aluminiumbauteil wiederverwendbare Werkzeuge und eine wiederholte Produktion erforderlich sind, aber keine extrem dünnen Wände oder eine Zyklusgeschwindigkeit auf HPDC-Niveau benötigt werden, insbesondere wenn Wärmebehandlung und strukturelle Eigenschaften wichtig sind.