Grünsandguss ist ein Sandformverfahren, bei dem Metall in eine Form aus feuchtem, tongebundenem Sand gegossen wird. Grün Beschreibt den feuchten, noch nicht getrockneten Zustand der Form beim Ausgießen. Es bezieht sich nicht auf die Farbe des Sandes.
Diese einfache Definition verdeutlicht sowohl den Reiz als auch die Schwierigkeit des Verfahrens. Wasser und Ton lösen sich zu einer Form, ohne dass ein separates Brennen oder Aushärten des Harzes bei Raumtemperatur erforderlich ist. Nach dem Gießen wird die Form entfernt, und ein Großteil des Sandes kann für einen weiteren Zyklus aufbereitet werden. Dennoch müssen Feuchtigkeit, Ton, Verdichtung und wiederverwendeter Sand, die das System praktikabel machen, im Gleichgewicht bleiben, damit die Form ihre Form behält, Gase entweichen können und ein sauberer Guss entsteht.
Woraus besteht Grünsand und warum wird er “grün” genannt?
Der Glossar der American Foundry Society Grünsand wird als feuchter, tongebundener Formsand definiert. Eine industrielle Mischung enthält im Allgemeinen Basissand, Ton, Wasser und Zusatzstoffe. Jede Komponente hat eine andere Funktion:
- Basissand bildet den körnigen Körper der Form und muss dem Kontakt mit heißem Metall standhalten.
- Ton, üblicherweise Bentonit, umhüllt und verbindet die Körner, wenn es ordnungsgemäß aktiviert wird.
- Wasser aktiviert den Ton und verleiht der Mischung Plastizität und Festigkeit im jungen Zustand.
- Zusatzstoffe Sie können zur Anpassung bestimmter Eigenschaften verwendet werden, ihre Art und ihr Zweck hängen jedoch von der Legierung, dem Guss und dem Gießereisystem ab.
Es gibt kein universelles Rezept für Grünsand. Zwei Gießereien können Grünsand verwenden, obwohl sie unterschiedliche Basissande, Tonsysteme, Zusatzstoffe, Formmaschinen und Regelbereiche einsetzen. Selbst innerhalb einer Gießerei verändert sich die Mischung, da der zurückgeführte Sand erhitzt, abgekühlt, geschliffen und mit Ersatzmaterialien vermischt wird. Eine aussagekräftige Beschreibung geht daher über prozentuale Angaben hinaus und fragt, wie das gesamte System vorbereitet und gesteuert wird. Unser Leitfaden dazu Sandgussmaterialien erklärt, wie Basissande, Bindemittel, Zusatzstoffe, Beschichtungen und Kernmaterialien unterschiedliche Rollen spielen.
Wie funktioniert das Grünsandgussverfahren von der Sandaufbereitung bis zum Ausformen?
Das Grünsandgussverfahren folgt im Prinzip dem gleichen Prinzip wie andere Gießverfahren mit Einwegformen: Es wird ein Hohlraum hergestellt, mit Metall gefüllt, das Metall erstarrt und die Form entfernt. Das Besondere an diesem Verfahren ist, wie der Formsand die nötige Festigkeit entwickelt, um diese Schritte zu ermöglichen.
1. Wie wird Grünsand vor dem Formen aufbereitet und geprüft?
Neuer und wiederverwendeter Sand wird mit dem benötigten Wasser, Ton und weiteren Zusätzen vermischt. Das Mischen dient nicht nur der Verteilung der Zutaten. Es fördert die Bindung zwischen Ton und Wasser und versetzt den Sand in einen Zustand, in dem er sich um eine Schablone fließen lässt, gleichmäßig verdichtet und die Form nach dem Entfernen der Schablone beibehält.
Die Bedingungen an der Formmaschine sind wichtiger als die alleinige Einhaltung der Rezeptur. Sandtemperatur, Verdunstung, Rücklaufzeit und Mischenergie können das Verhalten derselben abgemessenen Wassermenge beeinflussen. Gießereien entnehmen und prüfen daher den aufbereiteten Sand, anstatt anzunehmen, dass eine Zugabe im Mischer das gewünschte Ergebnis in der Form garantiert.
2. Wie wird eine Grünsandform um das Muster herum gebildet?
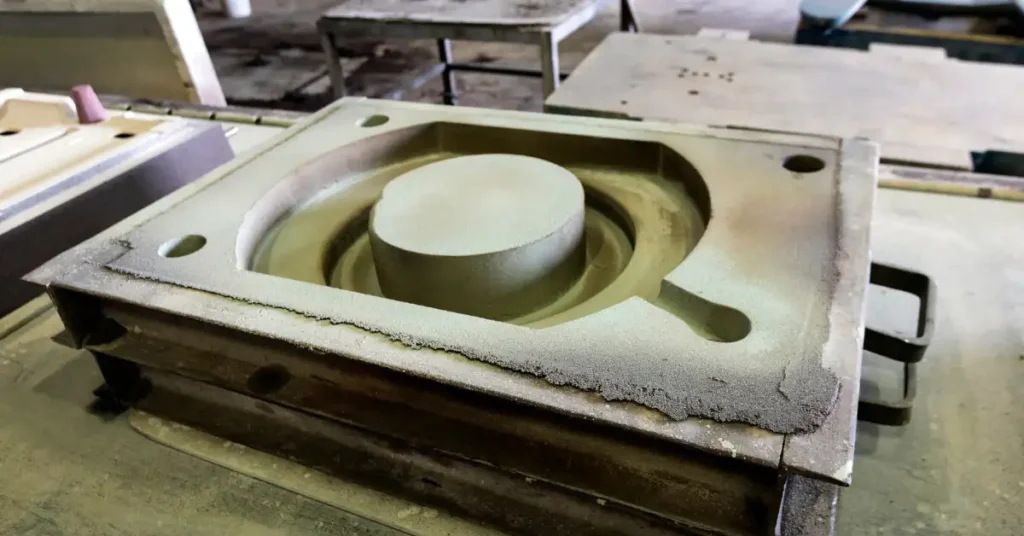
Aufbereiteter Sand wird um ein Modell herum verteilt und verdichtet. Bei einer herkömmlichen horizontalen Form bildet die obere Hälfte den Oberkasten und die untere Hälfte den Unterkasten. Nach dem Formen der beiden Hälften wird das Modell entnommen und die Form geschlossen. Entformungsschrägen an den parallel zur Entnahmerichtung verlaufenden Flächen verhindern ein Einreißen des Formhohlraums.
Automatisierte Anlagen können horizontale Formen mit Formplatten herstellen oder vertikale, kastenlose Formen in einer Endloskette produzieren. Dies sind unterschiedliche Methoden zur Anordnung und Handhabung der Form; sie verändern jedoch nicht den zugrundeliegenden Bindungsmechanismus von Ton und Feuchtigkeit. Foseco Überblick über das Grünsandverfahren veranschaulicht sowohl horizontale als auch vertikale Anordnungen.
3. Welche Funktion haben Kerne, Angüsse, Steigrohre und Entlüftungsöffnungen in der Form?
Das Modell erzeugt die äußere Grundform, doch der Formhohlraum benötigt auch einen kontrollierten Weg für das flüssige Metall. Angusskanäle, Verteiler und Anschnitte transportieren das Metall in den Formhohlraum. Steiger oder Speiser können flüssiges Metall zuführen, während das Gussteil erstarrt und sich zusammenzieht. Entlüftungsöffnungen und durchlässiges Formmaterial ermöglichen den Abfluss von Luft und entstehenden Gasen.
Für interne Kanäle können separat gefertigte Kerne erforderlich sein. Ein in eine Grünsandform eingesetzter Kern muss nicht dieselbe feuchte, tongebundene Mischung wie die umgebende Form verwenden. Kernfestigkeit, Gasverhalten, Positionierung und Entnahme sind separate Bestandteile des Produktionsplans.
4. Was passiert, wenn geschmolzenes Metall in eine Grünsandform gelangt?
Geschmolzenes Metall fließt in die geschlossene Form und füllt die durch das Modell und das Anguss-System entstandenen Hohlräume. Während dieses kurzen Vorgangs ist die Formoberfläche Hitze, fließendem Metall, Druck und Gasen ausgesetzt. Der Formsand muss lange genug intakt bleiben, um die Form zu erhalten, gleichzeitig aber den Gasaustritt vom Metall ermöglichen.
Die Form allein bestimmt nicht das Ergebnis. Schmelzqualität, Gießtemperatur und -geschwindigkeit, Anschnitt, Zuführung, Wandstärke und Erstarrung beeinflussen das Formverhalten. Daher lässt sich eine Oberflächenpore oder ein Einschluss nicht allein aufgrund des Aussehens auf “minderwertigen Sand” zurückführen.
5. Wie löst das Ausschütteln die Gussform und gewinnt den Sand zurück?
Nachdem das Metall ausreichend erstarrt ist, wird die Form beim Ausformen zerlegt. Anschließend werden Anguss und Steiger entfernt, das Gussteil gereinigt und gegebenenfalls einer Wärmebehandlung, Bearbeitung oder Prüfung unterzogen. Das Modell kann zur Herstellung einer neuen Form verwendet werden, die ursprüngliche Form ist jedoch nicht wiederverwendbar. Weitere Informationen zum Ablauf und zur Funktion von Modellen und Kernen finden Sie hier. Anleitung zum Sandguss.
Wie wird Grünsand nach dem Ausschütteln wiederverwendet?
Nach dem Ausschütteln können Magnete, Siebe, Brecher, Kühler, Staubabsaugung und andere Anlagen Metallpartikel entfernen, Klumpen aufbrechen, Feinanteile filtern und den zurückgeführten Sand wieder in einen brauchbaren Zustand versetzen. Frischer Sand, Ton, Wasser oder andere Materialien werden je nach Bedarf hinzugefügt. Die genaue Aufbereitung hängt vom Gießereisystem ab.
Dadurch entstehen zwei unterschiedliche Arten der Wiederverwendung, die leicht verwechselt werden können. Bei der internen Rezirkulation wird geeigneter Sand dem Formprozess wieder zugeführt. Bei der zweckgebundenen Wiederverwendung wird Sand, der die Anforderungen der Gießerei nicht mehr erfüllt, einer genehmigten Verwendung außerhalb der Gießerei zugeführt. Die US-Umweltschutzbehörde (EPA) weist darauf hin, dass Gießereisand intern mehrfach wiederverwendet werden kann, bevor ein Teil des Sandstroms entnommen und ersetzt wird. Laut einer von der EPA zitierten Schätzung aus dem Jahr 2007 produzierten US-Gießereien etwa 10 Millionen Tonnen verbrauchter Gießereisand jährlich, und weniger als 30% wurde recycelt. Diese historischen Zahlen beziehen sich allgemein auf verbrauchten Gießereisand, nicht nur auf Grünsand, und beschreiben Material, nachdem es den internen Gießprozess verlassen hat.
Wiederverwendung bedeutet nicht automatisch Abfallfreiheit oder eine geringere Umweltbelastung. Sandzusammensetzung, Verunreinigungen, lokale Vorschriften, Transport und die geplante Endverwendung spielen weiterhin eine Rolle. Auch in Gießereien können beim Ausschütteln, der Sandhandhabung und der Rückgewinnung Staub freigesetzt werden. (NIOSH) Gießerei-Steuerungshandbuch Behandelt Maßnahmen wie Prozessisolierung, Abluftführung, Sauberkeit und Ordnung sowie Leistungsüberwachung als Anlagensteuerung.
Welche Eigenschaften von Grünsand müssen Gießereien kontrollieren?
Eine Form muss ausreichend stabil sein, um das Entformen, die Handhabung, die Kernbildung und den Gießvorgang zu überstehen. Sie muss außerdem ausreichend gasdurchlässig sein, eine erosionsbeständige Oberfläche aufweisen und eine Konsistenz besitzen, die es der Spritzgießmaschine ermöglicht, den Formhohlraum präzise abzubilden. Die Verbesserung einer einzelnen Eigenschaft, ohne die anderen zu berücksichtigen, kann das Problem lediglich verlagern, anstatt es zu lösen.
Das Ausmaß dieses Kontrollproblems wird sichtbar in der AFS Sandprüfkatalog. Es behandelt mindestens 10 verschiedene Messungen Für die Beurteilung des Formsandzustands sind folgende Parameter relevant: Feuchtigkeit, aktiver Tongehalt, Verdichtbarkeit, Permeabilität, Druckfestigkeit im frischen bzw. trockenen Zustand, Zugfestigkeit im nassen Zustand, Sprödigkeit, Glühverlust, Korngröße und pH-Wert. Die Sandtemperatur ist ein weiterer wichtiger Betriebsparameter. Es geht nicht darum, dass jede Produktionslinie dasselbe Prüfpaket verwenden muss. Vielmehr lässt sich die Form nicht durch eine einzige Kennzahl beschreiben.
| Eigenschaft oder Test | Die praktische Frage, die es zu beantworten hilft |
|---|---|
| Feuchtigkeit und aktiver Ton | Ist das Ton-Wasser-Bindungssystem in einem brauchbaren Zustand? |
| Kompaktierbarkeit | Wie stark reagiert lockerer, aufbereiteter Sand auf eine definierte Verdichtungsmaßnahme? |
| Druck- und Nasszugfestigkeit | Kann der geformte Sand in seinem frischen, erhitzten oder getrockneten Zustand den gewählten Belastungen standhalten? |
| Permeabilität | Wie leicht können Gase eine standardisierte Sandprobe durchdringen? |
| Brüchigkeit | Wie widerstandsfähig ist die Oberfläche des Grünsandes gegen Abrieb und Kornverlust? |
| Kornfeinheit, Glühverlust und pH-Wert | Was verraten die Partikelverteilung, die wärmeempfindlichen Bestandteile und der chemische Zustand über das System? |
Wie beeinflussen Feuchtigkeit und Verdichtung die Festigkeit und Durchlässigkeit von Schimmelpilzen?
Wenn der Ton nicht ausreichend aktiviert oder der Sand nicht ausreichend verdichtet ist, kann die Form an Festigkeit verlieren und Körner ausfallen. Im anderen Extremfall können überschüssige Feuchtigkeit, zu starke Verdichtung oder eine ungünstige Ansammlung von Feinanteilen den Gasaustritt erschweren. Eine höhere Festigkeit allein ist nicht ausreichend; die Form muss die richtige Kombination von Eigenschaften für das jeweilige Gieß- und Formverfahren aufweisen.
Aus diesem Grund sollte die Permeabilität nicht als alleiniges Qualitätskriterium betrachtet werden. Eine sehr offene Sandstruktur lässt zwar Gase durch, kann aber eine veränderte Grenzfläche zwischen Form und Metall erzeugen und die Oberflächenpenetration beeinflussen. Entlüftung, Kerne, Beschichtung, Gießverfahren und Kavitätengeometrie beeinflussen die Vorgänge in der Form.
Warum muss zurückgegebener Grünsand wiederholt geprüft und angepasst werden?
Bei jedem Gießvorgang verändert sich ein Teil des Sandes. Hitze entzieht Feuchtigkeit, verändert Ton und Zusätze in der Nähe des Gussstücks und kann beim Handling und der Rückgewinnung zu Sandbruch führen. Staub und Feinstaub können sich ansammeln; neues Material und Kernsandreste können in den Rücklauf gelangen. Heißer Rücklaufsand kann zudem die Feuchtigkeitskontrolle durch schnellere Verdunstung erschweren.
Ein stabiles Grünsandverfahren wird daher als dynamischer Prozess aufrechterhalten. Repräsentative Proben, Trenddaten und zeitnahe Korrekturen sind im Vergleich zu einer festen Rezeptur aussagekräftiger als gelegentliche Testergebnisse.
Was sind die häufigsten Ursachen für Gussfehler beim Grünsandguss?
Die Variablen des Grünsandes tragen zwar zur Erklärung vieler Gussprobleme bei, identifizieren aber selten allein die Ursache. Mehrere Fehlerpfade sind besonders hilfreich, um sie zu verstehen:
- Gaseinschlüsse oder Porosität: Gas kann aus dem Metall, Feuchtigkeit, Bindemitteln, Kernen oder eingeschlossener Luft stammen. Durchlässigkeit und Entlüftung sind wichtig, aber auch die Schmelzebehandlung, der Gießvorgang und die Geometrie des Hohlraums müssen überprüft werden.
- Sandeinschlüsse und Erosion: Körner oder Formteile können sich lösen und im Gussteil festsetzen. Sandfestigkeit, Sprödigkeit, Modellentnahme, Kernbildung, Anguss und Metallfluss können dazu beitragen.
- Penetration und Einbrennen: Metall kann in Poren eindringen oder an der Formoberfläche reagieren und eine raue, anhaftende Schicht hinterlassen. Kornverteilung, Verdichtung, Beschichtung, Metalldruck, Legierung und Gießtemperatur können das Ergebnis beeinflussen.
- Form- oder Kernverschiebung: Fehlausrichtungen, Bewegungen oder Beschädigungen können die Wandstärke und die Position von Bauteilen verändern. Positionierungsflächen, Verschluss, Kernstütze, Handhabung und Metallkräfte sollten überprüft werden.
Die sichtbaren Anzeichen sind ein Ausgangspunkt für die Untersuchung, keine vollständige Diagnose. Eine aussagekräftige Befundanalyse kombiniert Form und Lage des Defekts mit Formaufzeichnungen, Sandprüfungen, Kerninformationen, Gießdaten und Schnitt- oder Inspektionsergebnissen der Gussteile. Dieser Leitfaden zu Sandgussfehler verfolgt diese Beweisketten detaillierter.
Welche Oberflächengüte und Maßgenauigkeit lassen sich mit Grünsandguss erzielen?
Grünsandguss wird oft als Verfahren beschrieben, das im Vergleich zu Verfahren wie dem Formguss oder dem Feinguss eine rauere Oberfläche und größere Maßabweichungen erzeugt. Dies ist eine nützliche allgemeine Tendenz, aber keine universelle Toleranz oder Oberflächenspezifikation. In ihrer Untersuchung von Stahlgussteilen stellt die Gesellschaft der Stahlgründer von Amerika Die Studie ergab, dass die Abweichungen innerhalb und zwischen Gießereien größer waren als die durchschnittlichen Maßunterschiede zwischen Grünsand-, No-Bake- und Schalenformverfahren. Obwohl die Studie sich speziell auf Stahlgussteile bezieht, zeigt sie deutlich, warum die Bezeichnung des Verfahrens die nachgewiesene Leistungsfähigkeit einer Gießerei nicht ersetzen kann. Korngröße und -verteilung, Formhärte, Zustand des Modells, Beschichtung, Trennschnittausrichtung, Legierung, Gießvorgang, Reinigung und Linienführung beeinflussen das Ergebnis maßgeblich.
Die Geometrie des Bauteils beeinflusst den Vergleich ebenfalls. Eine kurze Rippe nahe dem Anguss und eine lange, dünne Wand füllen sich unter identischen Bedingungen nicht vollständig aus. Ein Maß innerhalb einer Formhälfte kann sich anders verhalten als ein Maß, das die Trennlinie überschreitet. Innenmaße berücksichtigen zusätzlich das Verhalten und die Positionierung des Kerns.
Kritische Passungen, Dichtflächen, Lagersitze und präzise positionierte Bohrungen müssen unter Umständen noch nachbearbeitet werden. Die Gusszeichnung sollte die Maße und Oberflächen, die im Gusszustand belassen werden können, von denen unterscheiden, die später nachbearbeitet werden müssen. Eine optisch glattere Oberfläche garantiert allein weder Ebenheit noch Position oder Passgenauigkeit.
Wie vergleicht sich Grünsand mit Trockensand, No-Bake-Verfahren und Muschelformung?
Diese Bezeichnungen beziehen sich zwar alle auf Sand, beschreiben aber keine austauschbaren Varianten derselben Gussform. Der sinnvollste erste Vergleich besteht darin, wie die jeweilige Form vor dem Gießen ihre Festigkeit entwickelt und beibehält.
| Formverfahren | Wie die Form gehalten oder konditioniert wird | Was ändert sich dadurch in der Praxis? |
|---|---|---|
| Grüner Sand | Ton und kontrollierte Feuchtigkeit binden den Sand in seinem ungetrockneten Zustand. | Eine separate Trocknung oder chemische Aushärtung ist nicht erforderlich; die Vorbereitungs- und Formgebungsbedingungen müssen kontinuierlich kontrolliert werden. |
| Trockener Sand | Eine geformte, mit Ton gebundene Sandform wird vor dem Gießen getrocknet. | Durch das Trocknen verändern sich die Festigkeit der Form und das Feuchtigkeitsverhalten, allerdings erfordert dies zusätzlichen Zeit- und Energieaufwand vor dem Gießen. |
| Sand ohne Backen | Ein chemisches Bindemittel härtet die Form bei Raumtemperatur aus. | Verarbeitungszeit, Aushärtung, Handhabungsfestigkeit, Gasbildung, Ausschütteln und Rückgewinnung hängen vom Bindemittelsystem ab. |
| Schalenformung | Mit Harz beschichteter Sand härtet an einer erhitzten Metallform aus und bildet so eine starre Hülle. | Die Anforderungen an beheizte Werkzeuge und Werkzeuge für den Wechsel von dünnen Schalen, die Formenherstellung, die Oberflächenreproduktion und geeignete Produktionsvorkehrungen. |
Keines der vier Verfahren ist automatisch das beste Sandgussverfahren. Grünsand eignet sich sowohl für die manuelle Formgebung als auch für die hochautomatisierte Produktion. Das No-Bake-Verfahren wird häufig für Formen oder Kerne in Betracht gezogen, deren Größe, Geometrie oder Handhabung eine chemisch entwickelte Festigkeit begünstigen. Das Schalenformverfahren kann attraktiv sein, wenn seine Werkzeug- und Oberflächen- oder Maßeigenschaften zum Bauteil passen. Das Trockensandverfahren berücksichtigt andere Feuchtigkeits- und Festigkeitsbedingungen als das Gießen einer Grünform.
Der Vergleich wird erst sinnvoll, wenn das Bauteil definiert ist. Legierung, Gesamtgröße, Wandstärke, Form, Kernanforderungen, Oberflächen- und Maßvorgaben, Produktionsmenge, Werkzeugbudget, Zykluszeit, Oberflächenbearbeitung und Gesamtkosten beeinflussen das Ergebnis.
Wann ist Grünsandguss eine gute Wahl?
Grünsand ist besonders dann eine Überlegung wert, wenn sich die äußere Form mithilfe eines wiederverwendbaren Modells erzeugen lässt, die Form zuverlässig gezogen und geschlossen werden kann und die zu erwartenden Oberflächen- und Maßabweichungen im Gusszustand eine praktikable Nachbearbeitung ermöglichen. Der kurze Formherstellungszyklus und die Möglichkeit der Sandzirkulation machen das Verfahren für die Serienproduktion geeignet, und auch kleinere oder weniger automatisierte Projekte lassen sich mit einfacher Ausrüstung realisieren.
Bei Bauteilen mit feinen Details, empfindlichen Bereichen, schwieriger Trenngeometrie, anspruchsvollen Gussoberflächen oder komplexen Kernen kann die Eignung für ein anderes Verfahren geringer ausfallen. Dies führt jedoch nicht automatisch zur Ablehnung. Vielmehr sollte das Design mit einem anderen Form- oder Gießverfahren verglichen werden, das dieselben Anforderungen an das Endprodukt stellt.
Die entscheidenden Beweise liefert der tatsächliche Herstellungsprozess: das Formverfahren und die Kontrollhistorie der Gießerei, die Ausrichtung und Zuführung des Teils, der Kernplan, die für die Nachbearbeitung vorgesehenen Maße sowie Probegussstücke, die das Ergebnis bestätigen. “Grünsandguss” bezeichnet das Binde- und Formverfahren. Es legt jedoch weder eine bestimmte Genauigkeit noch eine bestimmte Produktionsmenge oder einen bestimmten Preis für das fertige Teil fest.