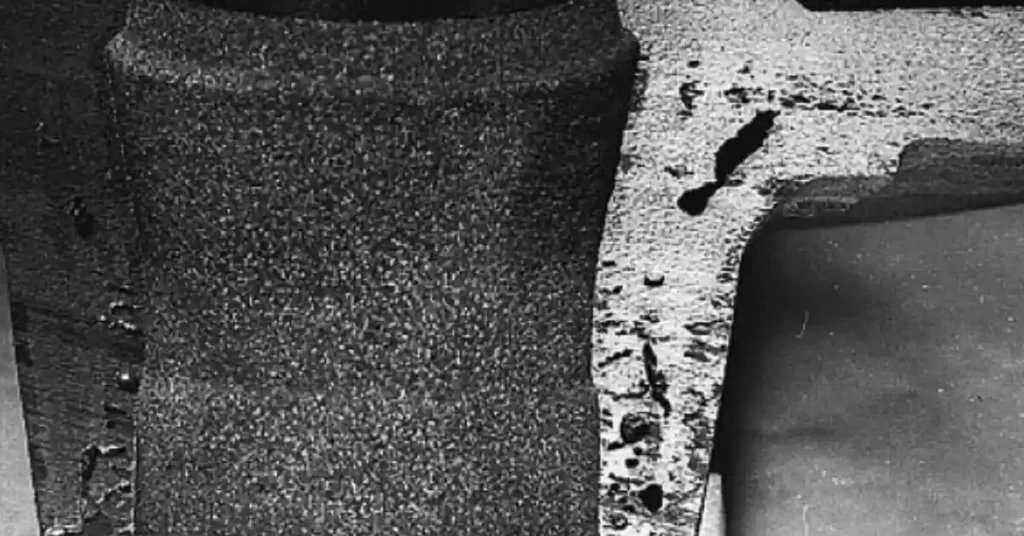
Sandgussfehler sind unerwünschte Löcher, Fehlstellen, raue Bereiche, Formveränderungen oder Risse, die beim Befüllen der Form oder beim Erstarren und Abkühlen des Gussteils entstehen. Häufige Beispiele sind Gasporosität, Lunker, Fehlgüsse, Kaltfließstellen, Einschlüsse, Form- oder Kernverschiebungen, Oberflächenfehler, Verzug und Heißrisse.
Manche Defekte sind sofort nach der Reinigung des Gussteils sichtbar. Andere bleiben unter der Oberfläche, bis sie durch die Bearbeitung freigelegt werden. Ihr Aussehen und ihre Lage können helfen, den wahrscheinlichen Defekttyp zu identifizieren, aber sie beweisen allein nicht die Ursache.
Was sind die Hauptarten von Sandgussfehlern?
Am besten lernt man die Haupttypen kennen, indem man jeden Namen mit dem jeweiligen Fehler und seiner typischen Entstehung verknüpft. Die folgenden Gruppen behandeln die am häufigsten auftretenden Fehler, ohne jede Variante als separate Kategorie zu führen.
Gasporosität: Nadellöcher, Lunker und abgerundete Hohlräume
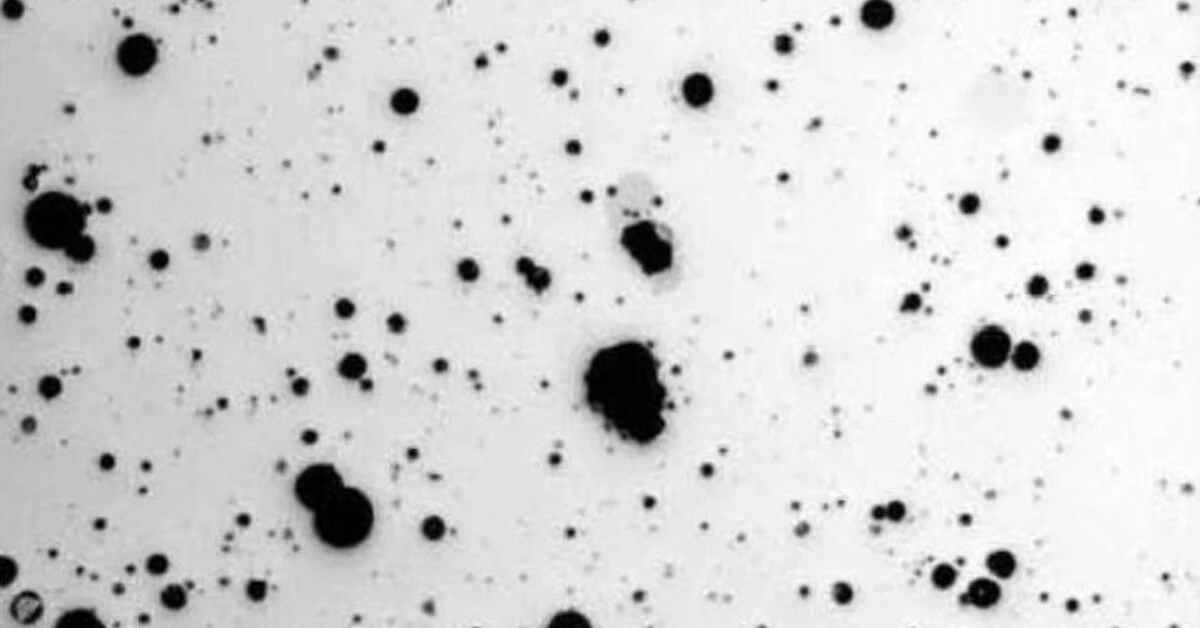
Gasporosität zeigt sich als Löcher an der Oberfläche, knapp darunter oder im Inneren des Gussteils. Nadellöcher sind kleine Öffnungen, während Lunker größere Hohlräume darstellen; beide können bis zur Bearbeitung der Oberfläche verborgen bleiben. Im sichtbaren Zustand weisen Gaseinschlüsse oft glattere, abgerundete Wände auf als Lunker.
Sie entstehen, wenn beim Erstarren des Metalls Gase eingeschlossen werden. Diese Gase können bereits in der Schmelze vorhanden sein, durch turbulente Strömung eindringen oder durch Feuchtigkeit, Bindemittel oder Kerne freigesetzt werden. Um das Risiko zu verringern, müssen diese Gasquellen kontrolliert, ein effektiver Gasaustritt ermöglicht und die Form gleichmäßiger befüllt werden.
Schrumpfungsporosität und Hohlräume: Unregelmäßige Hohlräume in heißen Bereichen
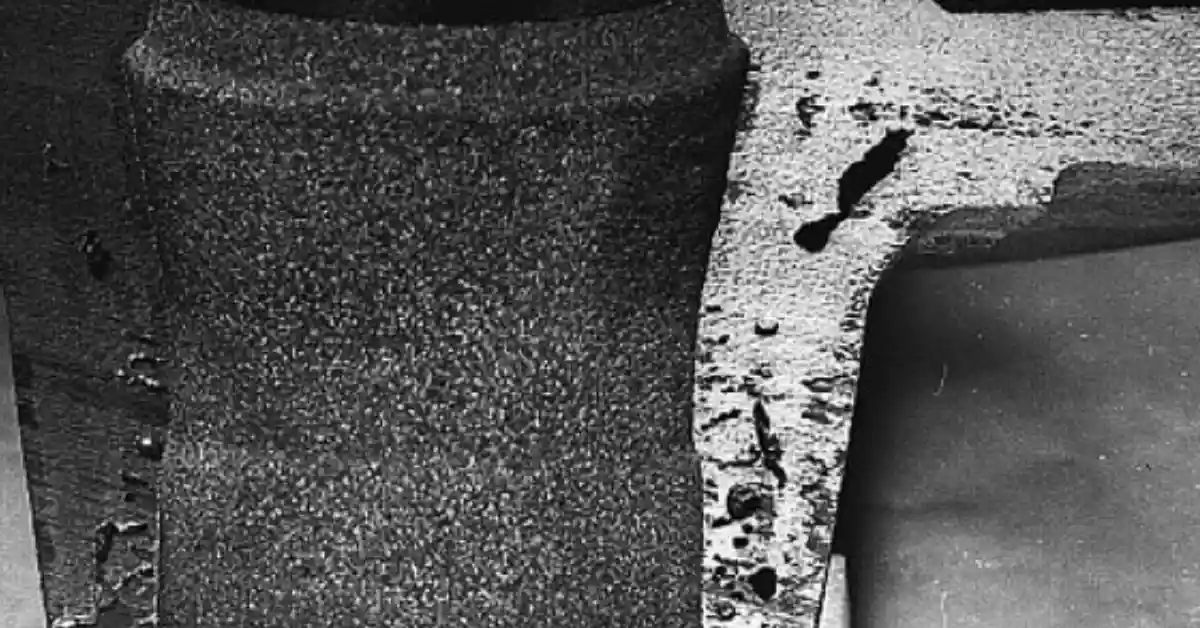
Die Schwindung kann sich als rauer innerer Hohlraum, schwammartige Ansammlung kleiner Hohlräume oder als eingesunkene Stelle an der Oberfläche äußern. Sie tritt häufig in Verbindung mit einem dicken Bereich, einer schweren Verbindungsstelle oder einem anderen Teil des Gussstücks auf, der noch heiß ist, nachdem das benachbarte Metall bereits zu erstarren begonnen hat.
Metall zieht sich beim Erstarren zusammen. Kann flüssiges Metall den zuletzt erstarrten Bereich nicht mehr erreichen, reicht das Material nicht aus, um das verlorene Volumen zu ersetzen. Glattere Wandübergänge, weniger isolierte Bereiche mit hohem Volumen sowie eine auf die tatsächliche Geometrie abgestimmte Zuführung und Kühlung können dieses Risiko verringern.
Fehlerhafte Ausführungen: Fehlende oder unvollständige Abschnitte
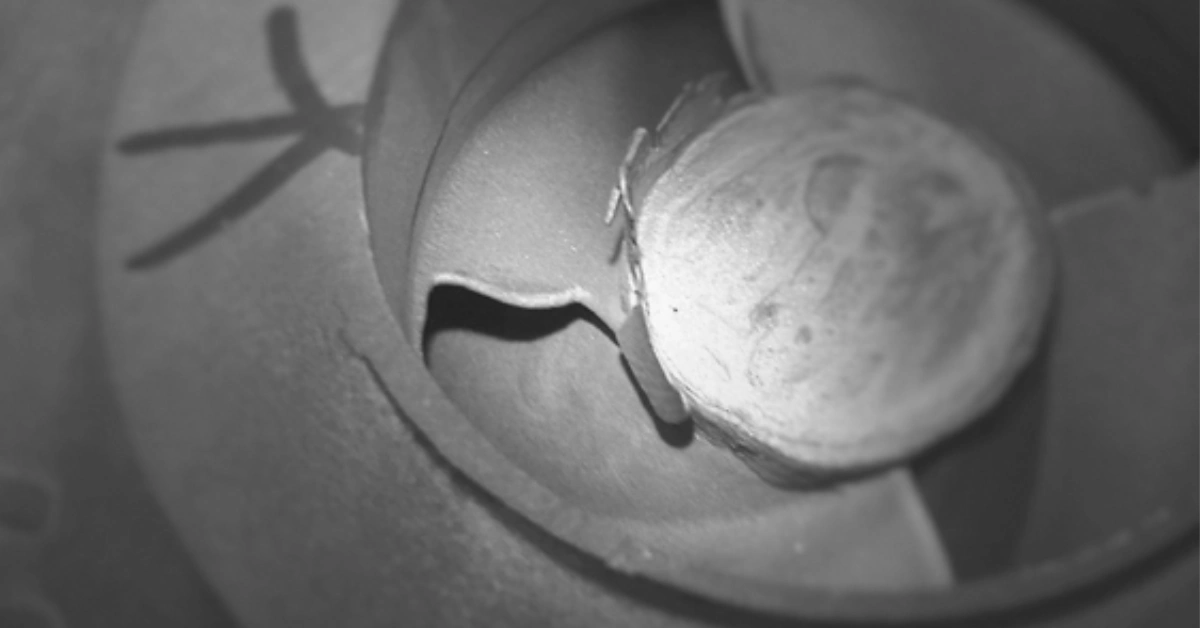
Ein Formfehler entsteht, wenn das Metall vor der vollständigen Füllung des Formhohlraums stoppt. Dies kann zu einer fehlenden Ecke, einer kurzen Kante oder einem unvollständigen dünnen Bereich führen und endet oft mit einer abgerundeten Kontur anstelle einer gebrochenen Oberfläche.
Lange Fließwege, dünne Wände, schneller Wärmeverlust, ein unterbrochener Guss oder Formleckagen können dazu führen, dass das Metall das Ende des Formhohlraums nicht erreicht. Vorbeugung beginnt mit der Überprüfung der Bauteilgeometrie und des Fließwegs des Metalls in der Form, anstatt nur eine Gießeinstellung isoliert zu ändern.
Kaltverbindungen: Nähte, an denen Metall nicht zusammengefügt wurde.
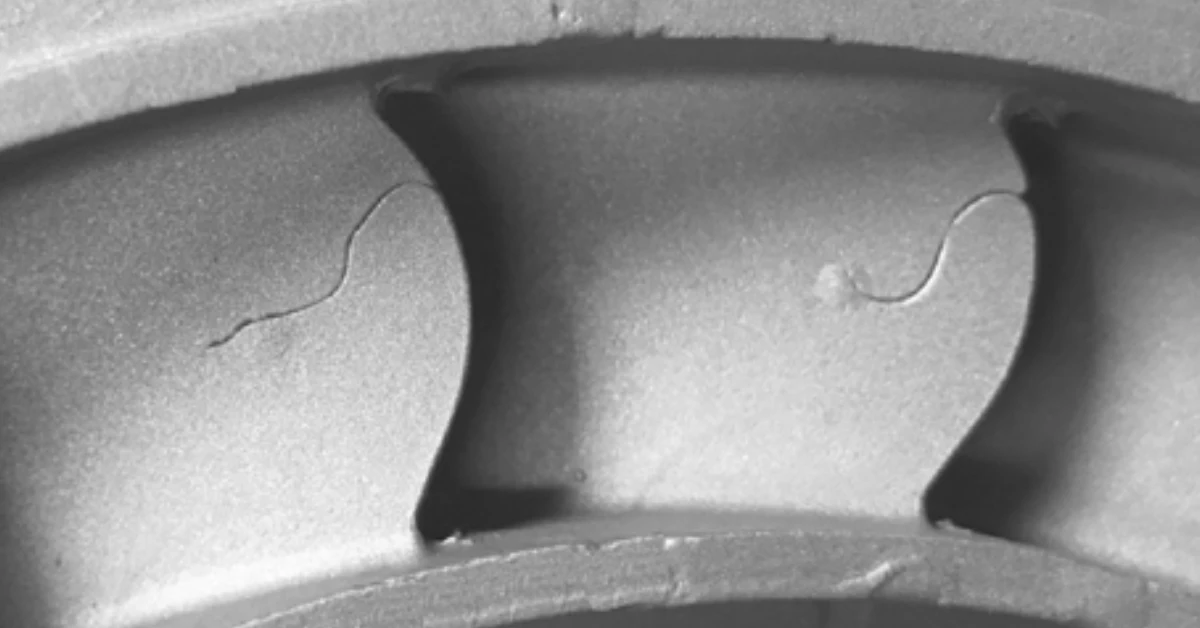
Eine Kaltnaht, auch Kaltüberlappung genannt, erscheint als Linie oder abgerundete Naht in einem ansonsten vollständig gefüllten Bereich. Sie entsteht, wenn zwei Metallströme aufeinandertreffen, aber nicht mehr zu einem durchgehenden Körper verschmelzen können.
Die beiden Fronten könnten zu viel Wärme verloren haben, unter ungünstigen Füllbedingungen aufeinandergetroffen sein oder durch Oberflächenfilme getrennt gewesen sein. Eine optimierte Füllreihenfolge und ein Fließweg, der ein Zusammentreffen der Fronten unter geeigneten Bedingungen ermöglicht, können das Risiko verringern. Zusätzliche Wärme ist keine universelle Lösung, da sie Oxidation, Wechselwirkungen mit der Form und die Erstarrung an anderen Stellen beeinflussen kann.
Sand-, Schlacken- und Oxid-Einschlüsse: Im Metall eingeschlossenes Material
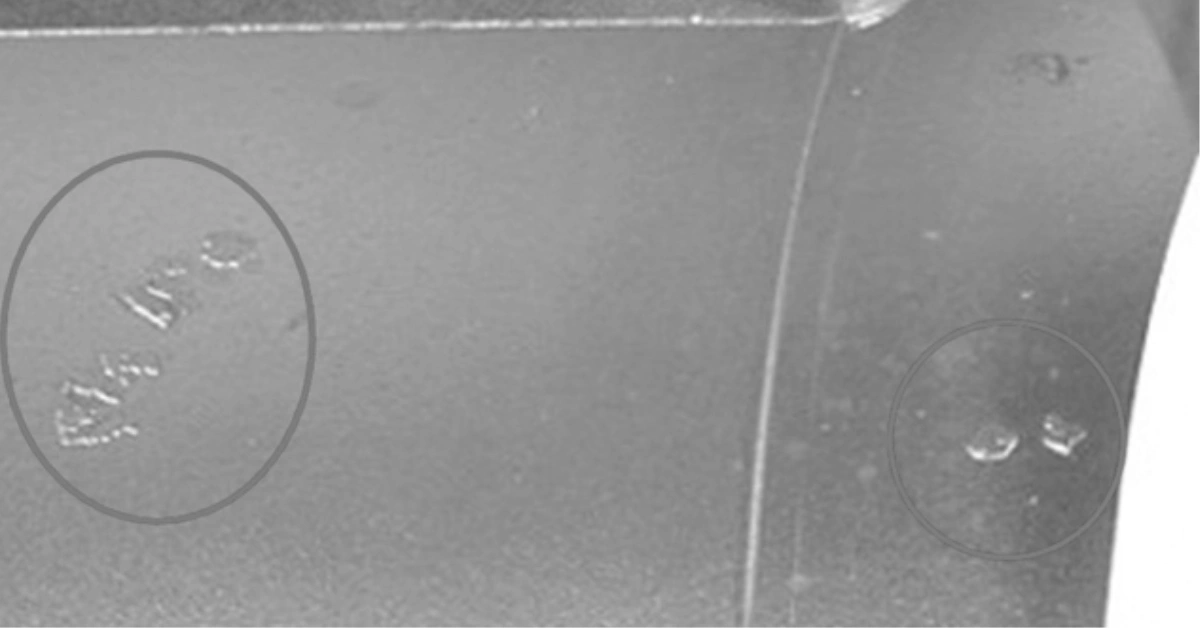
Ein Einschluss ist Fremdmaterial an einer Stelle, an der sich festes Metall befinden sollte. Sand kann eine raue Vertiefung hinterlassen oder im Gussteil eingebettet bleiben. Schlacke oder Oxide können als nichtmetallische Flecken, Filme oder unregelmäßige Hohlräume sichtbar sein. Ein Foto kann zwar das Vorhandensein eines Einschlusses zeigen, aber nicht unbedingt dessen Materialzusammensetzung preisgeben.
Sand kann eindringen, wenn die Oberfläche einer Form oder eines Kerns beschädigt oder durch das einfließende Metall erodiert wird. Schlacke und Oxide stehen eher im Zusammenhang mit der Schmelzehandhabung und dem Gießstrahl. Die Prävention hängt daher davon ab, ob die Hinweise auf die Form, den Kern, die Schmelze oder die Art der Hohlraumbefüllung hinweisen.
Formoberflächenfehler: Schnitte, Waschspuren, Durchdringungen und Einbrennungen
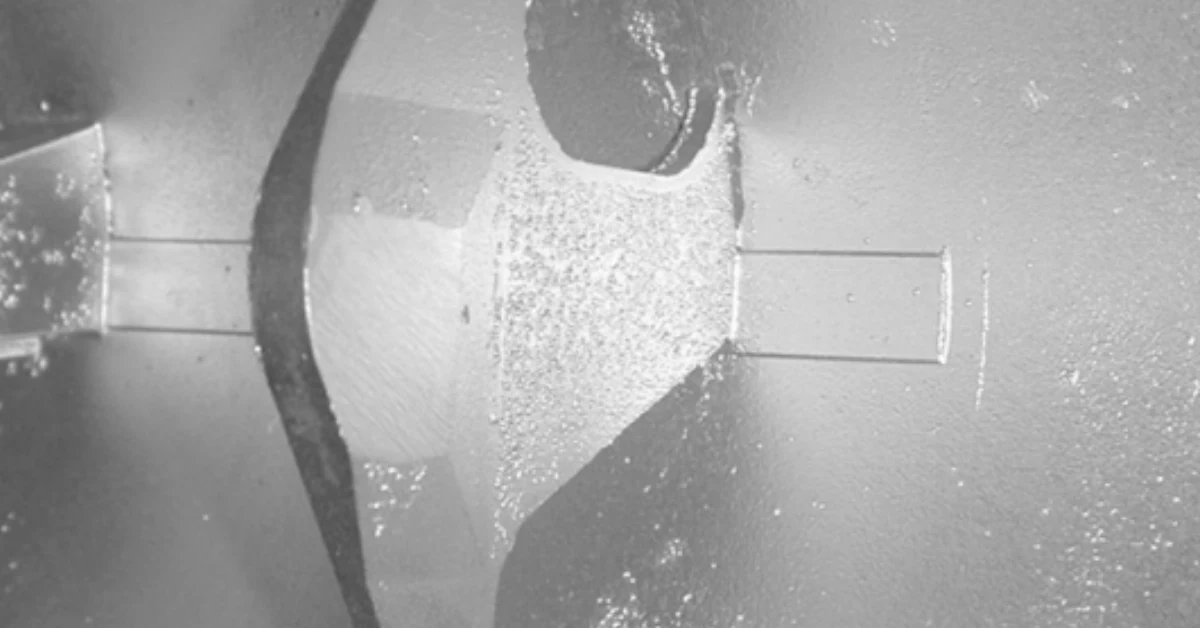
Eine Schnitt- oder Auswaschstelle ist eine raue, erodierte Stelle, die entsteht, wenn fließendes Metall die Formoberfläche beschädigt. Durchdringung und Anbrennen erzeugen eine harte, raue Oberfläche, wenn Metall in die Zwischenräume der Sandkörner eindringt oder stark am Formmaterial haftet.
Diese Probleme werden durch den Zustand und die Festigkeit der Formoberfläche, den lokalen Metallfluss und die Wechselwirkung zwischen Legierung und Sand beeinflusst. Eine stabile Formvorbereitung, ein geeigneter Oberflächenschutz und ein schonenderer Materialfluss können Abhilfe schaffen. Die entsprechenden Kontrollmaßnahmen unterscheiden sich je nach Sand- und Bindemittelsysteme, die beim Sandguss verwendet werden, Daher kann eine einzige Sandrezeptur nicht jeden Oberflächenfehler verhindern.
Formverschiebung und Kernverschiebung: Merkmale, die ihre Position verändern
Durch Formverschiebung entsteht häufig eine Stufe an der Verbindungsstelle der beiden Formhälften. Kernverschiebung verschiebt eine Bohrung, einen Kanal oder ein anderes inneres Merkmal von seiner vorgesehenen Position. Das Gussteil mag zwar fertig aussehen, doch die beiden Seiten oder die innere Geometrie passen nicht mehr korrekt zusammen.
Diese Fehler deuten auf Ausrichtungs-, Positions-, Stütz- oder Bewegungsprobleme während der Formmontage und des Gießvorgangs hin. Ein sicherer Formverschluss und korrekt gelagerte Kerne verringern das Risiko, jedoch ist in der Regel eine Dimensionsmessung erforderlich, um das Ausmaß der Bewegung eines Merkmals zu ermitteln.
Grat, Schwellung und Verformung: Zusätzliches Metall oder eine veränderte Form
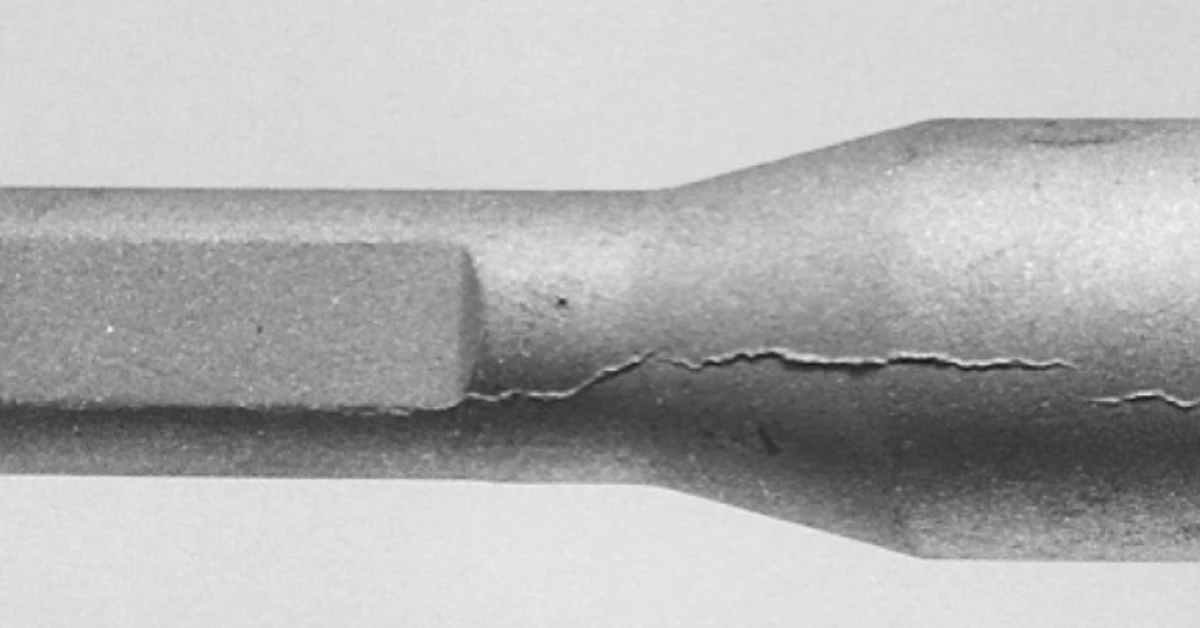
Grat oder Grat ist ein dünner, überschüssiger Metallvorsprung, der in eine Fuge oder einen Spalt in der Form ragt. Eine Ausbeulung ist eine breitere Wölbung, die durch das Nachgeben der Formwand entsteht. Verzug verändert die Gesamtform, da sich verschiedene Teile des Gussteils unterschiedlich stark zusammenziehen.
Ein guter Formschluss hilft, Gratbildung zu vermeiden, während eine stabile Form das Aufquellen begrenzt. Verzug erfordert eine umfassendere Betrachtung der Bauteilgeometrie, der Stützstruktur und der Kühlung. Das Entfernen einer Kühlrippe kann zwar eine Kante wiederherstellen, korrigiert aber keine Oberfläche oder Achse, die sich verformt hat.
Heiße Risse und Brüche: Linien, die während oder nach dem Abkühlen entstanden sind
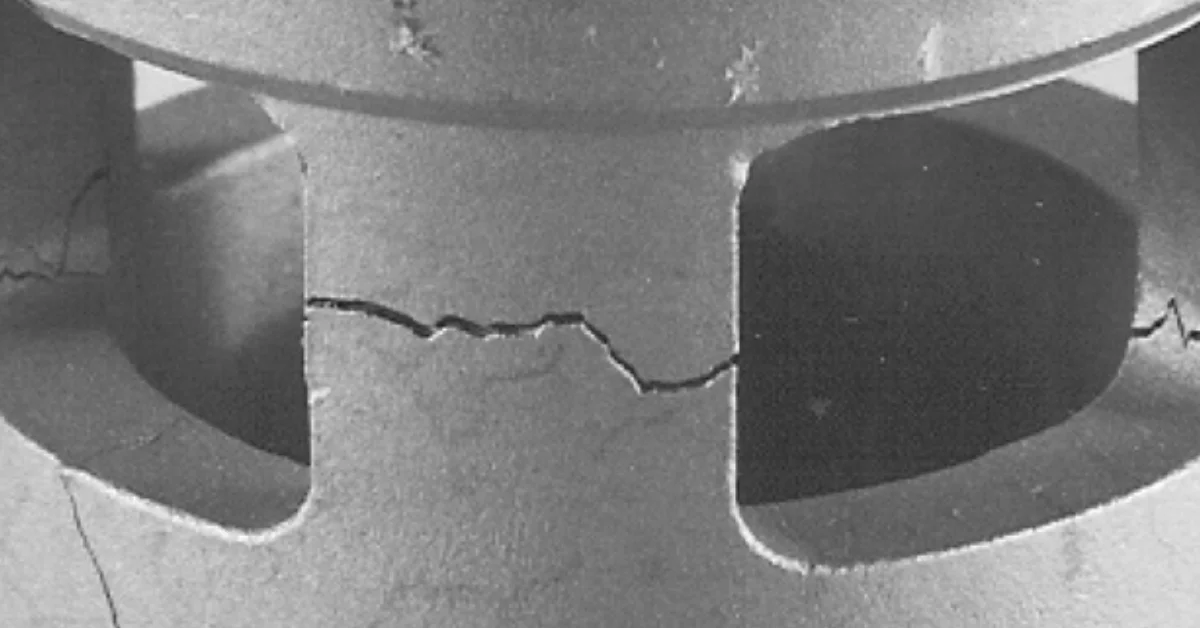
Ein Heißriss ist ein unregelmäßiger oder verzweigter Riss, der sich bildet, solange das Gussteil im späten Erstarrungsstadium noch weich ist. Er entsteht, wenn sich das Metall zusammenzieht, dabei aber stark behindert wird, oft in der Nähe einer abrupten Querschnittsänderung oder eines anderen Bereichs mit ungleichmäßiger Abkühlung.
Nicht jede rissartige Linie ist ein Heißriss. Risse können auch später beim Abkühlen, der Handhabung, der Wärmebehandlung oder der Bearbeitung entstehen, und eine Linie in der Form kann sich manchmal auf die Gussoberfläche übertragen. Der Zeitpunkt des ersten Auftretens der Linie ist für die Untersuchung entscheidend. Allmähliche Querschnittsänderungen, geeignete Radien, kontrollierte Fixierung und eine gleichmäßigere Abkühlung können das Risiko von Heißrissen im größeren Bereich reduzieren. Sandgussverfahren.
Weitere Informationen zu Gussfehlern, deren möglichen Ursachen und Abhilfemaßnahmen finden Sie hier: Mängelliste der Investment Casting Org
Wie lassen sich ähnliche Sandgussfehler unterscheiden?
Beginnen Sie mit dem sichtbaren Unterschied, der den wahrscheinlichen Entstehungsmechanismus verändert. Nutzen Sie dann den Standort und die Produktionsphase, um zu entscheiden, was als Nächstes überprüft werden soll. Dies ist zuverlässiger, als jedem Defekt dieselbe lange Liste möglicher Ursachen zuzuordnen.
Gasporosität vs. Schrumpfung
Gaseinschlüsse weisen typischerweise eine glattere und rundere Struktur auf. Aufgrund dieser Beschaffenheit sind Gasquellen und -austrittswege wichtige erste Anhaltspunkte. Schwindungshohlräume hingegen sind häufiger rau, unregelmäßig oder schwammartig und können in der Nähe von dicken Bereichen oder lokalen Überhitzungsstellen auftreten. Dieses Muster lenkt die Aufmerksamkeit auf die Bereiche Zuführung und Erstarrung.
Dies sind Tendenzen, keine visuelle Diagnose. Beide Defekte können intern sein, und die Bearbeitung kann jeden von ihnen freilegen. Illustrierte Übersicht über Fehler in sandgeformten Gusseisen zeigt auch, warum sich Erscheinungsbild und verfahrensbedingte Ursachen überschneiden können; die materialspezifischen Erkenntnisse sollten nicht als Regeln für jeden Guss betrachtet werden.
Kaltabschaltung vs. Fehlstart
Bei einem Fehlguss fehlt ein Teil der gewünschten Form, weil das Metall zu früh aufhörte zu fließen. Bei einem Kaltverguss entsteht eine Naht, weil das Metall in getrennten Strömen in den Bereich gelangte, die sich nicht vollständig vereinten. Wenn Sie eine fehlende Stelle sehen, verfolgen Sie, wo das Füllmaterial endete. Ist die Form zwar vorhanden, aber durch eine Linie geteilt, untersuchen Sie die Stelle, an der die Metallströme aufeinandertrafen.
Beide Fehler können gemeinsame Ursachen haben, wie z. B. dünne Wandstärken, Wärmeverlust oder ungünstige Strömungswege. Der Unterschied im Ergebnis gibt Aufschluss darüber, welches Ereignis zuerst untersucht werden sollte; er bedeutet jedoch nicht, dass allein aufgrund des Erscheinungsbildes eine Ursache bestätigt werden kann.
Wie werden Fehler beim Sandguss gefunden und überprüft?
Sichtbare Oberflächenfehler lassen sich häufig bei der Reinigung und Sichtprüfung feststellen. Dimensionsmessungen sind sinnvoller, wenn eine Trennlinienstufe, ein verschobener Kanal, eine verzerrte Oberfläche oder ein anderer Formfehler mit der Sollgeometrie verglichen werden muss.
Manche Hohlräume bleiben unter der ursprünglichen Oberfläche und werden erst nach der Bearbeitung sichtbar. Risse oder andere Fehlstellen, die zu einer geeigneten, sauberen und porenfreien Oberfläche führen, können mit einer Eindringprüfung untersucht werden. ASTM E165/E165M-23 Das Dokument behandelt das Eindringprüfungsverfahren, legt aber keine einheitliche Akzeptanzgrenze für alle Gussteile fest.
Bei internen Problemen können Röntgen- oder Ultraschallprüfungen in Betracht gezogen werden. Ein spezifischer Dichtheits- oder Drucktest beantwortet eine andere Frage: ob das Bauteil unter den vorgegebenen Testbedingungen seine Dichtungsfunktion erfüllt. Material, Dicke, Geometrie, wahrscheinliche Fehlerorientierung und der Zweck der Prüfung bestimmen die geeignete Methode.
Bedeutet das Auffinden eines Fehlers, dass das Gussteil zurückgewiesen werden muss?
Nein. Das Auffinden eines Indizs, das Identifizieren des wahrscheinlichen Defekts und die Entscheidung, ob das Teil akzeptabel ist, sind drei verschiedene Schritte.
Eine flache Markierung auf einer nichtfunktionalen Oberfläche hat nicht dieselben Folgen wie ein Hohlraum, der eine Dichtfläche durchdringt. Eine verschobene Bohrung kann die Montage verhindern, selbst wenn das Metall ansonsten einwandfrei ist, während ein Riss in einem belasteten Bereich ein strukturelles Problem darstellen kann. Die Abnahme hängt daher von der Lage und dem Ausmaß des Fehlers, dem Werkstoff und dem Verwendungszweck des Bauteils sowie der geltenden Zeichnung oder Spezifikation ab.
Ein allgemeiner Artikel kann Ihnen helfen, einen Fehler zu erkennen und eine sinnvolle nächste Prüfmaßnahme auszuwählen. Er kann jedoch keine einheitliche zulässige Größe, keinen einheitlichen Prüfplan und keine einheitliche Reparaturentscheidung für jedes Sandgussteil liefern.
Wenn Ihre nächste Frage lautet, ob ein neues Bauteil im Sandgussverfahren oder mit einem anderen Herstellungsverfahren gefertigt werden sollte, Sandguss-Service Auf dieser Seite wird der Ablauf der Projektbewertung erläutert.