Oberflächenbeschaffenheit von Feinguss Es gilt als das glatteste aller Gießverfahren. Die Oberflächenrauheit liegt üblicherweise zwischen Ra 1,6 und 6,3 Mikrometern, und selbst die besten Sandgussverfahren erreichen diese Werte nicht annähernd.
Dennoch gibt es noch vieles, was verbessert werden muss. Dieser Artikel untersucht, welche Faktoren die Oberflächengüte in der Gießerei beeinflussen, welche zusätzlichen Arbeitsschritte sie verbessern können und wie man die richtige Option auswählt, ohne mehr zu bezahlen als nötig.
Warum Sie die Oberflächenbeschaffenheit Ihrer Feingussteile verbessern sollten
Die Oberflächenbeschaffenheit von Bauteilen sollte nicht nur als kosmetisches oder rein physikalisches Detail betrachtet werden. In vielen Fällen trägt sie zu einer besseren Funktion des Bauteils bei und kann den späteren Nachbearbeitungsaufwand reduzieren.
- Längere Lebensdauer bei Ermüdung:Tiefe Oberflächenspuren können Ausgangspunkte für Risse sein. Glattere Oberflächen verringern dieses Risiko erheblich.
- Bessere Korrosionsbeständigkeit:Auf einer glatteren Oberfläche finden Wasser und Schmutz weniger Anhaftungsstellen. Dies kann in der Schifffahrt und im medizinischen Bereich von Vorteil sein.
- Zuverlässigere Abdichtung:Pumpen und Ventile benötigen ebene, glatte Kontaktflächen. Eine raue Oberfläche kann kleine Spalten bilden, durch die Leckagen entstehen.
- Einfachere Beschichtung:Lacke, Beschichtungen und andere Oberflächenbehandlungen lassen sich in der Regel auf einer kontrollierten Oberfläche gleichmäßiger auftragen.
- Bessere Reinigungsfähigkeit:Glatte Oberflächen lassen sich einfach leichter reinigen. Das ist besonders wichtig bei Lebensmitteln und medizinischen Geräten, wo sich Schmutz oder Bakterien an rauen Stellen ansammeln können.
- Weniger Bearbeitung:Wenn das Gussteil bereits glatt genug ist, müssen im Nachhinein weniger Oberflächen nachbearbeitet werden.
Verbesserung der Oberflächengüte beim Feinguss in der Gießerei
Eine gute Oberflächenqualität beginnt bereits vor dem Metallguss. Da der Guss das Wachsmodell exakt wiedergibt, können Fehler im Gusswerkzeug oder im Wachsmodell am fertigen Teil sichtbar werden.
Qualität des Wachsmodells
Glatte Formen erzeugen ein gleichmäßigeres Wachsmodell. Dadurch erhält die Keramikform eine bessere Oberfläche zum Kopieren. Ein gleichmäßiger Wachseinspritzvorgang beugt zudem Fließlinien vor, bevor diese später zu einem Problem bei der Nachbearbeitung werden.
Die Keramik-Gesichtsversiegelung
Die erste Keramikschicht berührt das Metall und hat daher maßgeblichen Einfluss auf die endgültige Oberfläche. Feines Pulver im Bereich von 200 bis 325 Mesh sorgt für eine glattere Deckschicht. Zirkon wird häufig verwendet, da es feinere Details besser wiedergibt und den Kontakt mit heißem Metall besser verträgt.
Binderwahl
Das Bindemittel hält die Keramik zusammen. Kolloidales Siliciumdioxid erzeugt in der Regel eine dichtere Hülle und eine glattere Oberfläche. Natriumsilikat ist kostengünstiger, die Oberfläche jedoch oft rauer.
Gießtemperatur
Das Metall benötigt ausreichend Hitze, um die Form vollständig auszufüllen. Ist es zu heiß, kann es mit der Keramikschale reagieren. Ist es zu kalt, werden kleine Details möglicherweise nicht vollständig ausgefüllt.
Legierungsauswahl
Die Legierung beeinflusst, wie sauber sich das Gussteil vom Mantel trennt. Edelstahl und Kobalt-Chrom-Legierungen erreichen eine Oberflächenrauheit (Ra) von etwa 1,2 bis 3,2 µm. Kohlenstoffstahl ist oft rauer und liegt eher im Bereich von Ra 3,2 bis 6,3 µm.
Trocknung und Handhabung
Selbst kleinste Risse in der Schale können unschöne Erhebungen am Gussteil hinterlassen. Wenn man jeder Schicht genügend Zeit zum Trocknen gibt und die Schale vor dem Gießen sorgfältig behandelt, lassen sich solche Fehler vermeiden.
Vergleich der Verbesserungen auf Gießereiseite
Hier ist die Übersicht, wie diese sechs Hebel im Vergleich zueinander wirken.
| Was zu kontrollieren ist | Auswirkung auf die Oberfläche | Wie viel es kostet | Wer entscheidet darüber? |
| Qualität des Wachsmodells | Sehr hoch | In die Werkzeuge integriert | Gießerei, im Werkzeugbaustadium |
| Keramik-Gesichtsversiegelung | Sehr hoch | Mäßig | Gießerei |
| Binderwahl | Hoch | Höher für Kieselsol | Gießerei, nach der man fragen sollte |
| Gießtemperatur | Hoch | Keine, Prozesssteuerung | Gießerei |
| Legierungsauswahl | Mäßig | Variiert stark | Du, auf der Zeichnung |
| Trocknung und Handhabung | Mäßig | Keine, Prozessdisziplin | Gießerei |
Mechanische Nachbearbeitung von Feingussteilen
Nach dem Entfernen der Schale genügen bei manchen Gussteilen einfache Reinigungsarbeiten. Andere erfordern mehr Aufwand. Die richtige Methode hängt von der gewünschten Oberflächenbeschaffenheit und deren Position am Bauteil ab.
Sprengung
Das Sandstrahlen erfolgt üblicherweise als erstes, da noch kleine Keramikpartikel am Metall haften können. Was dann geschieht, hängt vom Strahlmittel ab:
- Glasperle:Verleiht eine weiche, seidenmatte Oberfläche, üblicherweise im Bereich von Ra 0,5 bis 0,8 µm.
- Aluminiumoxid:Es dringt tiefer in die Oberfläche ein und hinterlässt eine Rauheit (Ra) von etwa 1,8 bis 3,5 µm. Dies eignet sich gut als Vorbehandlung vor der Beschichtung.
- Stahlkugeln:Reinigt gründlicher und erzielt eine Oberflächenrauheit von etwa Ra 3,6 bis 5,0 µm. Es trägt außerdem dazu bei, dass die Oberfläche wiederholter Belastung besser standhält.
Purzelbaum
Man kann mehrere kleine Gussteile gleichzeitig bearbeiten, anstatt sie einzeln herzustellen. Sie werden in eine Maschine mit Keramikmedien gegeben, die die Teile bewegen und kleine Grate abtragen. Oberflächenrauheiten unter Ra 5 µm sind möglich.
Tiefe Löcher sind allerdings schwieriger zu erreichen. Außerdem besteht die Gefahr, dass scharfe Kanten während des Prozesses leicht abgerundet werden.
Schleifen
Normalerweise schleift man nicht das gesamte Gussteil. Sinnvoller ist es eher bei kleinen Bereichen, die besondere Aufmerksamkeit erfordern. Angussstellen sind ein gutes Beispiel. Durch das Schleifen lässt sich das erhabene Metall entfernen und an die angrenzende Oberfläche anpassen.
An einer leicht zugänglichen Stelle kann die Oberflächenrauheit Ra 0,1 bis 0,4 µm erreichen.
Polieren
Dieser Arbeitsschritt wird üblicherweise gewählt, wenn es auf das Endergebnis ankommt. Die Oberfläche wird mit feineren Schleifmitteln bearbeitet, bis sie glatt ist. Durch Polieren lässt sich die Glättung weiter optimieren und eine spiegelglatte Oberfläche mit einer Rauheit unter Ra 0,1 µm erzielen.
CNC-Bearbeitung
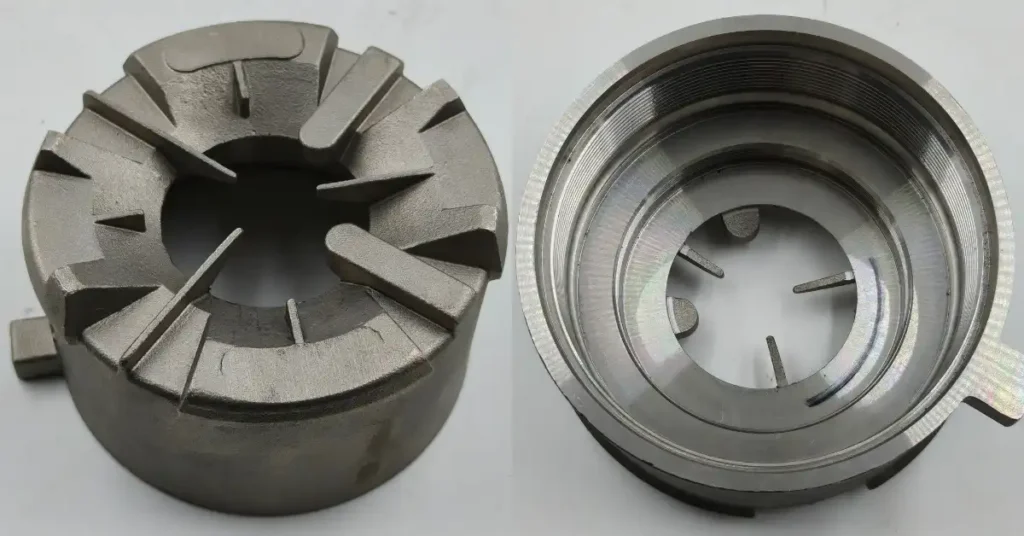
CNC-Bearbeitung kommt zum Einsatz, wenn bestimmte Bereiche engere Abmessungen oder eine präzisere Oberflächenbearbeitung erfordern, als dies durch Gussverfahren allein möglich ist. Typische Beispiele hierfür sind Montageflächen, Lagersitze, Bohrungen, Gewinde und Dichtflächen.
Eine bearbeitete Oberfläche kann typischerweise eine Rauheit (Ra) von etwa 0,8 bis 3,2 µm erreichen, abhängig vom Bearbeitungsverfahren und den Schnittbedingungen. Üblicherweise werden nur die Bereiche bearbeitet, die dies erfordern, da das Abtragen von Material vom gesamten Gussstück die Kosten unnötig in die Höhe treiben würde.
Es gibt eine einfache Grenze: Das Werkzeug muss die Oberfläche erreichen. Außenflächen lassen sich viel leichter polieren als tiefe Löcher oder verdeckte Bereiche.
Chemische Oberflächenbehandlung für Feingussteile
Chemische Verfahren sind dann nützlich, wenn Werkzeuge oder Strahlmittel die Oberfläche nicht ohne Weiteres erreichen können. Schauen wir uns einige der typischen chemischen Oberflächenbehandlungsoptionen für Feinguss an.
- Einlegen: Entfernt Zunder und Hitzespuren vom Metall. Es kann die Oberfläche etwas glatter machen und wird oft vor einem weiteren Bearbeitungsschritt angewendet.
- Elektropolieren: Es eignet sich gut für Bohrungen und komplexe Formen, da kein direkter Werkzeugzugang erforderlich ist. Es entfernt sehr kleine Unebenheiten von der Oberfläche und kann die Rauheit um etwa 10% bis 50% verbessern. Tiefe Kratzer bleiben in der Regel bestehen.
- Passivierung: Dieses Produkt ist anders, da sein Hauptzweck nicht das Glätten ist. Auf Edelstahl trägt es dazu bei, die schützende Oberflächenschicht wiederherzustellen und die Korrosionsbeständigkeit zu verbessern.
- Isotropes Superfinishing: Wird eingesetzt, wenn eine extrem glatte Oberfläche erforderlich ist, beispielsweise bei Zahnrädern oder Lagern. Durch das schrittweise Abtragen der Oberflächenerhebungen kann die Oberflächenrauheit unter Ra 0,1 µm gesenkt werden.
Was macht eine schlechte Oberfläche aus?
Eine mangelhafte Verarbeitung gibt in der Regel Aufschluss darüber, was schiefgelaufen ist. Wenn Sie lernen, einige häufige Fehlermuster zu erkennen, ersparen Sie sich viel Rückfragen bei Ihrem Lieferanten.
| Was Sie sehen | Was hat es verursacht? | Wie es repariert wird |
| Raue, sandige Stellen | Die Oberflächenbeschichtung bestand aus zu grobem Pulver, oder es hatten sich Partikel aus den äußeren Schichten bis zur Oberfläche durchgesetzt. | Foundry, durch Änderung des Schalenrezepts |
| Kleine runde Gruben | Gas, das an der Oberfläche eingeschlossen ist, üblicherweise aufgrund einer feuchten Hülle oder eines Metalls, das sich zu turbulent gefüllt hat | Gießerei, durch ordnungsgemäßes Trocknen der Schalen und Beruhigen des Füllmaterials |
| Grübchenartiges, orangenhautartiges Aussehen | Das Metall oder die Form war zu heiß beim Hineingeben. | Gießerei, durch Senkung der Temperatur |
| Wellen oder feine Linien | Das Wachsmodell selbst, nicht das Metall. Die Spritzgusseinstellungen waren bei der Modellherstellung falsch. | Gießerei, im Wachsstadium |
| Harte Stellen an der Oberfläche | Muschelschalen- oder Schlackenreste wurden beim Gießen mitgeführt. | Foundry, indem Shells sorgfältiger gefiltert und verarbeitet werden. |
| Raue, eingebrannte Textur | Das zu heiße Metall drang in die Keramik ein und verschmolz mit ihr. | Durch Sandstrahlen lässt sich das Problem beheben, die eigentliche Lösung ist jedoch eine niedrigere Gießtemperatur. |
Die meisten Oberflächenfehler entstehen bereits in der Gießerei, nicht erst bei der Endbearbeitung. Wenn derselbe Fehler immer wieder auftritt, lässt er sich durch Polieren oder Trommeln nur teilweise kaschieren. Die beste und effektivste Lösung ist in der Regel, zunächst den Produktionsprozess zu überprüfen.
Verbessern Sie die Oberflächengüte Ihrer Feingussteile mit YTD Foundry
Die meisten Lackprobleme lassen sich beim Wachsen und an der Rohkarosserie günstiger beheben als nach der Ankunft der Teile. Feinguss Bei YTD Foundry liegt unser gesamter Fokus auf der Oberflächengüte von Feingussteilen, daher bauen wir diese von Anfang an ein, anstatt sie nachträglich zu korrigieren.
Senden Sie uns eine Kopie Ihrer Skizze mit den markierten Anforderungen an die Oberflächenbeschaffenheit, und wir teilen Ihnen mit, welche Teile wir im Gusszustand bearbeiten können, welche einen Nachbearbeitungsschritt erfordern und welchen zusätzlichen Aufwand jede Option für das Bauteil bedeutet.