Ein dicker Gussansatz kann nach dem Erstarren des umgebenden Gussmaterials flüssig bleiben und so zu Schrumpfung im Inneren eines ansonsten fertigen Bauteils führen. Eine Kühlvorrichtung hilft, den Zeitpunkt der Erstarrung in diesem Bereich zu steuern. Ihre Wirksamkeit hängt davon ab, wo die Wärme abgeführt wird – und ob Ersatzmetall den schrumpfenden Bereich noch erreichen kann.
Was ist ein Chill beim Casting?
A Ein Kühlkörper ist ein wärmeabsorbierender Einsatz, der zur Beschleunigung der Erstarrung in einem ausgewählten Bereich eines Gussteils verwendet wird.. Es handelt sich häufig um einen Metallblock, der an den Formhohlraum angelegt wird, obwohl auch andere Formen und interne Anordnungen zum Einsatz kommen.
In einer Sandform entzieht ein Metallkühlkörper dem umgebenden Sand schneller Wärme. Dadurch ändert sich die lokale Gefriersequenz, ohne dass die gesamte Form aus Metall bestehen muss.
Die Bezeichnung beschreibt die Funktion; sie bedeutet nicht, dass der Einsatz gekühlt werden muss. Ziel ist die kontrollierte Wärmeabfuhr während des Gießvorgangs, nicht die anschließende Kühlung des fertigen Bauteils.
Kältemittelhersteller Smith & Richardson Sie identifizieren die Schwindungskontrolle und die gerichtete Erstarrung als ihre Zwecke. Gerichtete Erstarrung bedeutet, die Erstarrungssequenz so zu gestalten, dass Bereiche, die noch Zufuhrmetall benötigen, mit einer flüssigen Zufuhr verbunden bleiben.
Wie helfen Kältemaßnahmen, Schrumpfung zu verhindern?
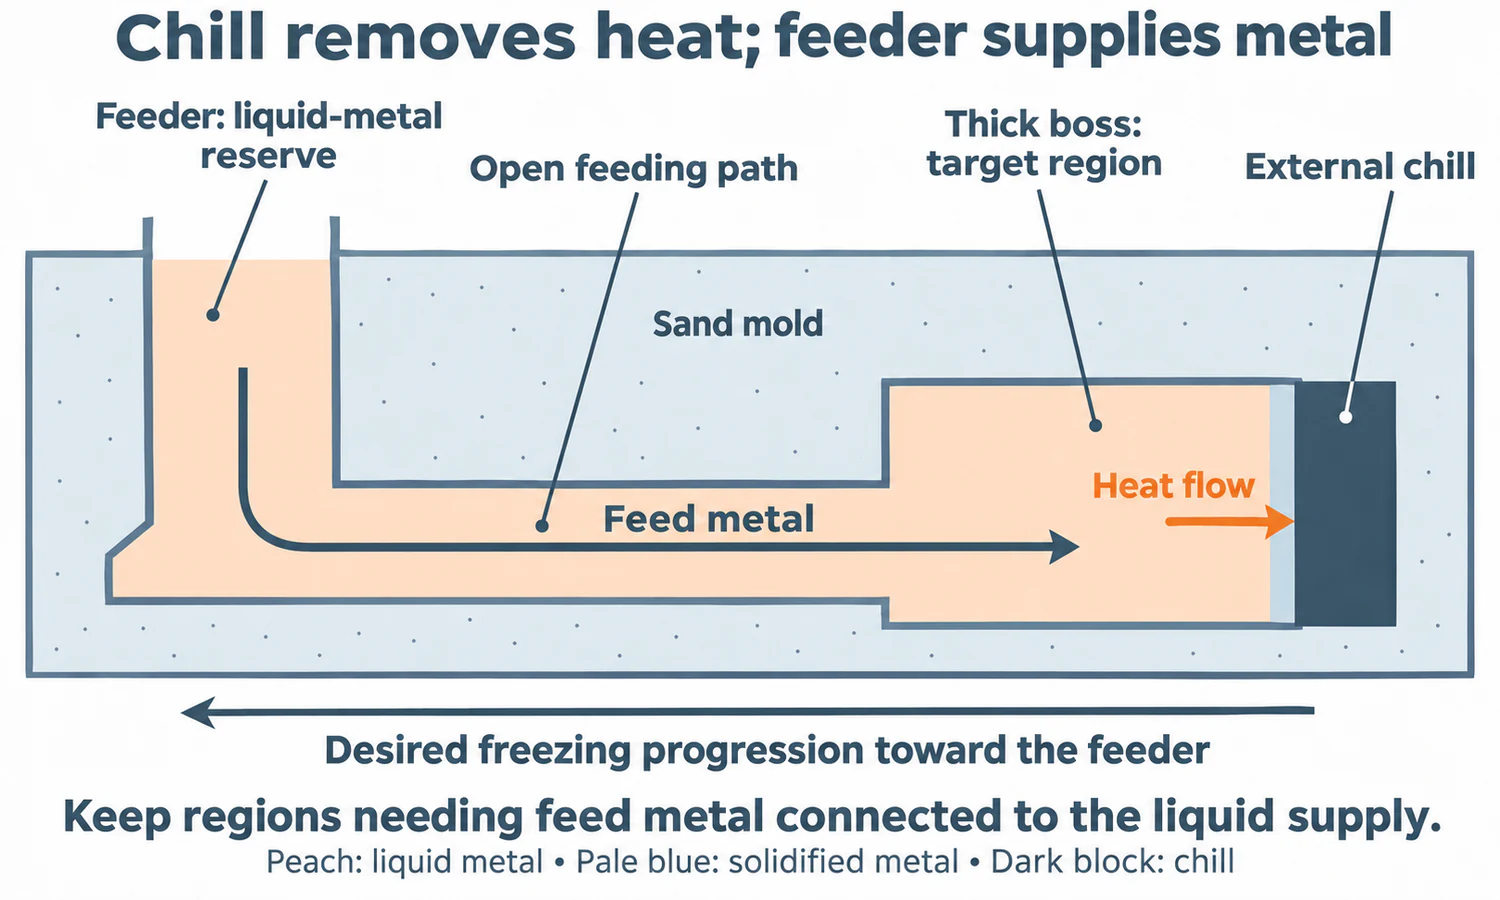
Wenn sich ein Bereich während der Erstarrung zusammenzieht, benötigt er Ersatz durch flüssiges Metall. Gefriert das umgebende Metall zuerst und unterbricht diese Zufuhr, können sich Schrumpfungshohlräume oder miteinander verbundene Poren bilden.
Durch die Kühlung wird ein gezielter Bereich schneller gefrieren gelassen. In Verbindung mit einem geeigneten Zuführsystem wird so die Erstarrung in Richtung Zuführung gefördert, anstatt dass sich im Bauteil ein isolierter Flüssigkeitsherd bildet.
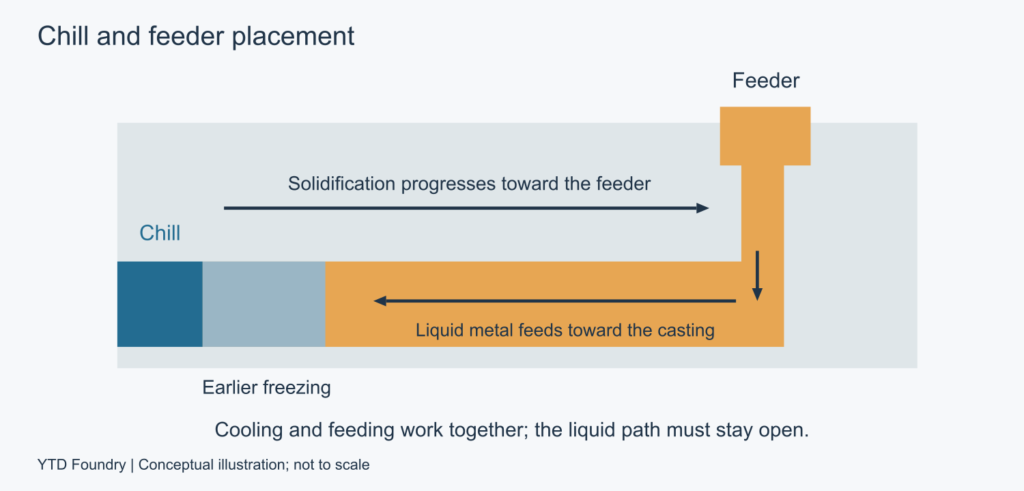
Betrachten wir folgendes Beispiel: Eine Platte hat an ihrem äußeren Ende einen dicken Ansatz und am anderen Ende einen Speiser. Der Ansatz erstarrt möglicherweise später, da er im Verhältnis zu seiner Kühlfläche mehr Metall enthält. Eine Kühlung des Ansatzes kann dessen Erstarren beschleunigen, während der Speiser weiterhin Metall zuführen kann.
Eine vorherige Kühlung des Verbindungsabschnitts könnte jedoch die Zuführungsstelle isolieren. Dieselbe zusätzliche Kühlung, die an einer Stelle hilfreich ist, kann an einer anderen Stelle zu einem Zuführungsproblem führen.
Verfolgen Sie, wo die letzte Flüssigkeit verbleibt und wie sie mit Metallen versorgt wird. Die untenstehende Abbildung veranschaulicht die Kühlung des entfernten Endes bei gleichzeitiger Aufrechterhaltung der Verbindung zur Zuleitung.
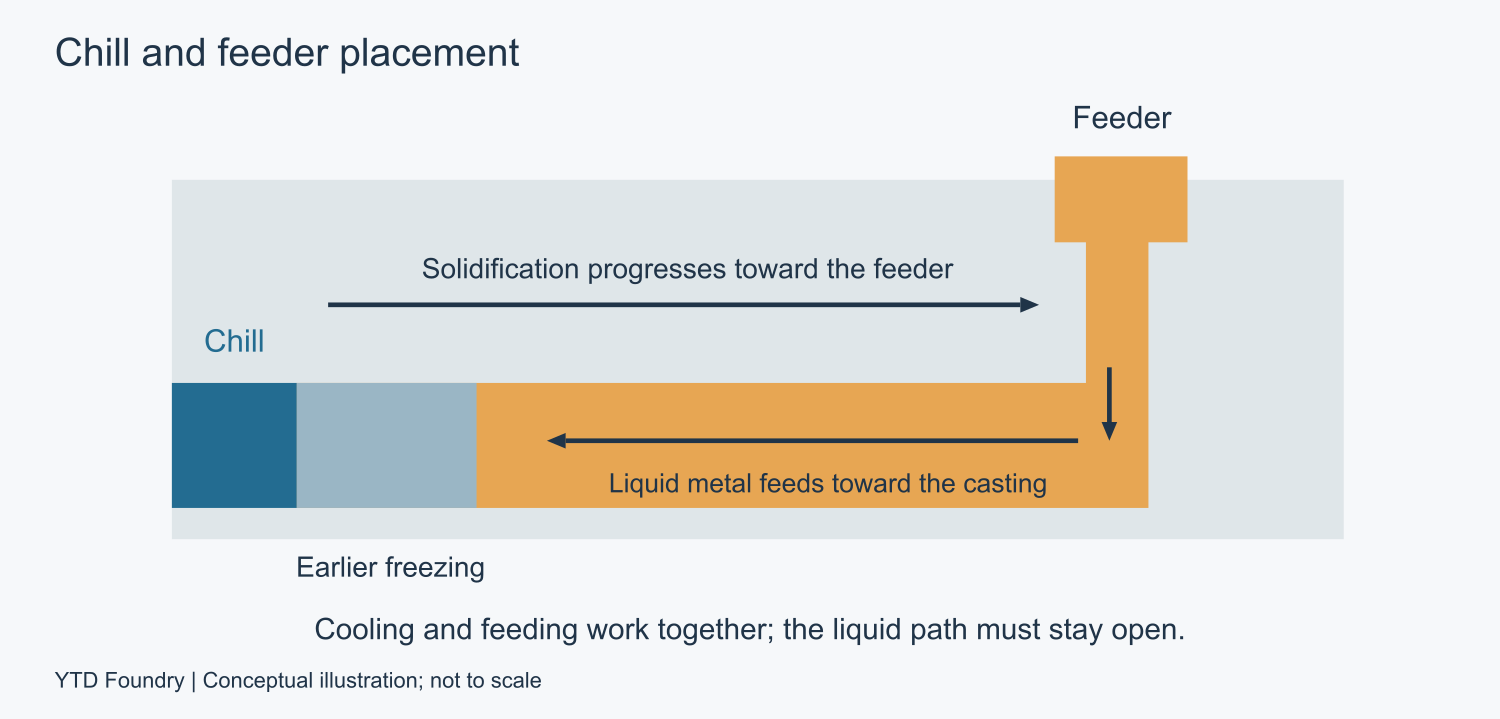
Konzeptuelle Darstellung, nicht maßstabsgetreu. Die Pfeile beschreiben die beabsichtigte Beziehung; die tatsächliche Gefriersequenz muss noch validiert werden.
Interne und externe Kühlung
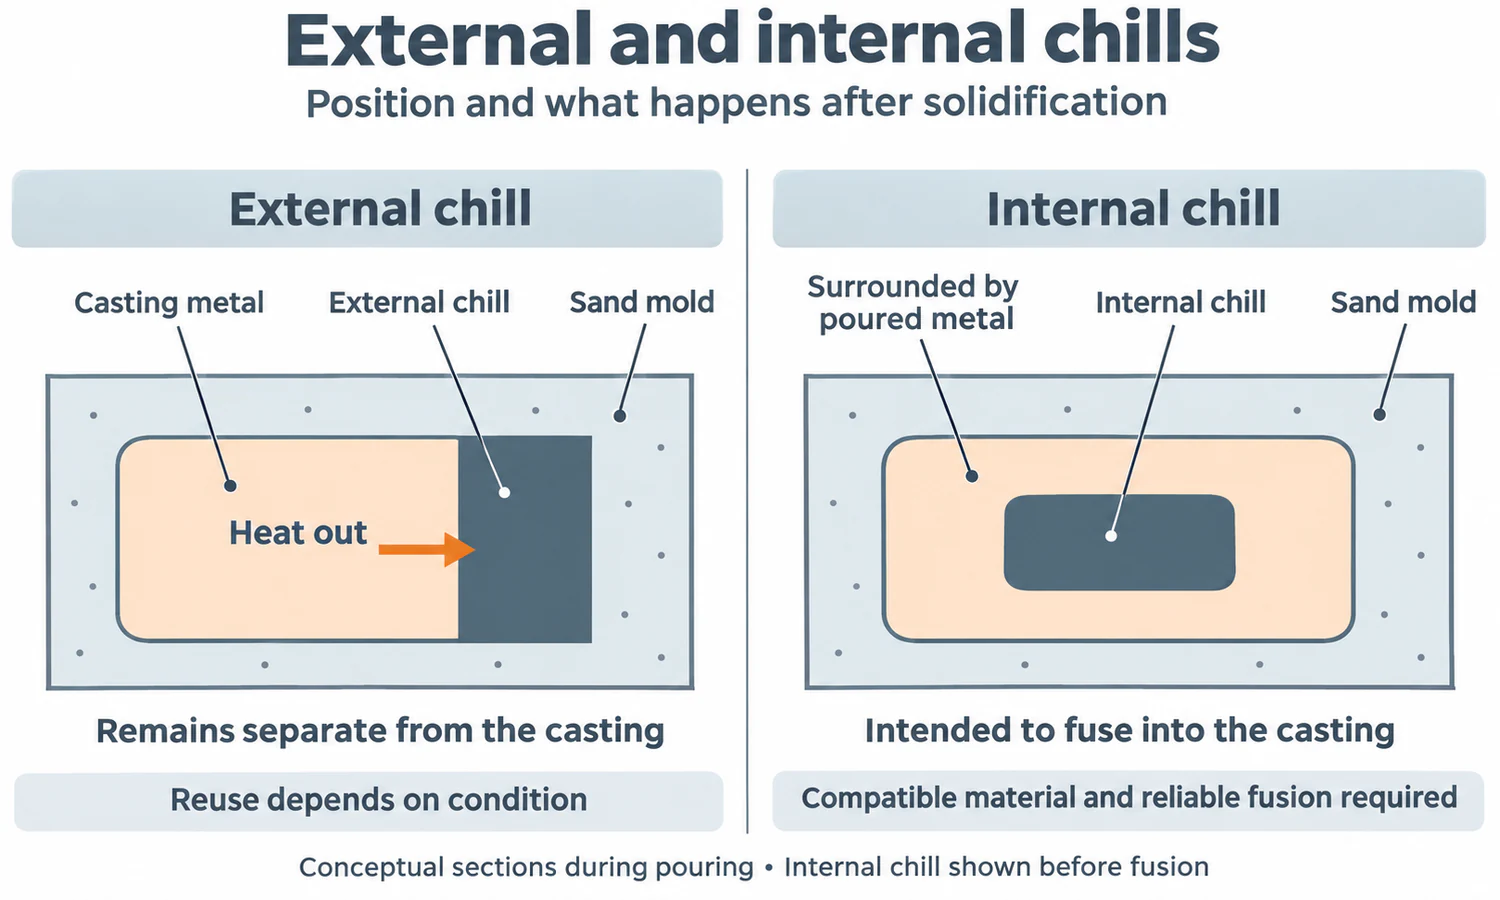
Der Hauptunterschied besteht darin, ob die Kälte Teil des Gussverfahrens wird.
| Besonderheit | Externe Kühlung | Innere Kälte |
|---|---|---|
| Position | An der Außengrenze des Gussteils, die üblicherweise einen Teil der Formhohlraumoberfläche bildet | Innerhalb des Hohlraums, umgeben von gegossenem Metall |
| Nach der Verfestigung | Bleibt vom Guss getrennt. | Soll mit dem Gussteil verschmelzen und in dieses integriert werden. |
| Hauptanliegen der Anwendung | Wärmeübertragung durch die Kontaktfläche | Kompatible Zusammensetzung und zuverlässige Fusion |
| Wiederverwendung | Kann wiederverwendet werden, sofern der Zustand geeignet bleibt. | Wird beim Gießen verbraucht |
Externe Kühlkörper ermöglichen die Kühlung eines oberflächennahen Bereichs, ohne dass ein Einsatz im Inneren des Bauteils erforderlich ist. Interne Kühlkörper bringen die Kühlwirkung an einen Ort, der mit einem externen Kühlblock möglicherweise nicht effektiv erreicht werden kann.
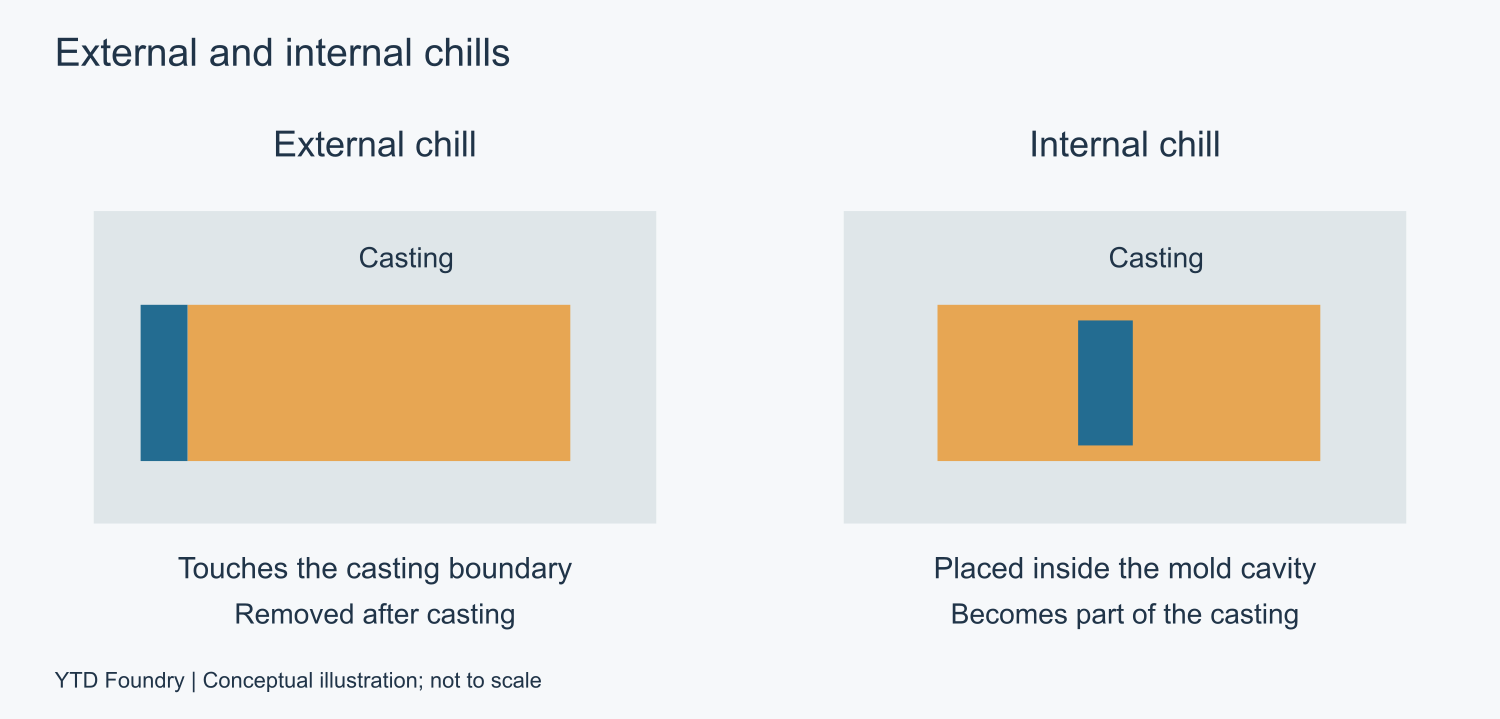
Schematische Schnitte. Der innere Einsatz ist vor dem Einbau in das erstarrte Gussteil dargestellt.
Eine interne Erstarrung ist daher sowohl aus metallurgischer als auch aus thermischer Sicht eine sinnvolle Entscheidung. Unzureichende Verschmelzung oder Verunreinigungen an der Grenzfläche können zu einer inneren Fehlstelle führen. Material, Oberflächenvorbereitung und Abmessungen müssen auf die Legierung und die Gießbedingungen abgestimmt sein. Sundos Aluminiumguss-Anleitung erklärt diesen Unterschied und die zusätzlichen Schmelzanforderungen bei inneren Kälteanlagen.
Schauer, Aufsteiger und Kränze
Diese Merkmale können zwar in der gleichen Form auftreten, haben aber unterschiedliche Hauptaufgaben.
| Besonderheit | Hauptjob | Was es kontrolliert |
|---|---|---|
| Kühlen | Wärme lokal abführen | Wo und wann Metall erstarrt |
| Steigrohr oder Zuleitung | Zusätzliches Flüssigmetall zuführen | Kompensation der Erstarrungsschrumpfung |
| Kranz | Unterstützen oder lokalisieren Sie einen Kern | Kernposition und die daraus resultierende Hohlraumgeometrie |
Ein Kühlkörper bietet nicht den Vorrat an geschmolzenem Metall, den ein Steigrohr bietet. Es kann die Fütterungsanordnung verbessern, aber es kann den Futterautomaten nicht automatisch ersetzen.
Ebenso wenig kann eine größere Zuleitung einem isolierten Hotspot helfen, wenn die Verbindung zwischen ihnen zugefroren ist. Eine funktionierende Anlage benötigt sowohl ausreichend Zuleitungsmaterial als auch eine nutzbare Verbindung zu dem Bereich, der es benötigt. Unser Leitfaden dazu Steigleitungen beim Gießen erklärt diesen Zusammenhang genauer.
Die Metalleinsätze können zwar auch die lokale Kühlung beeinflussen, ihre Hauptfunktion besteht jedoch weiterhin in der Stützung des Kühlkerns. In einer Zeichnung sollte die Funktion jedes Einsatzes klar ersichtlich sein.
Aus welchen Materialien werden Kühlakkus hergestellt?
Gusseisen und Stahl sind gängige Werkstoffe für die Außenkühlung. Kupfer und Graphit werden ebenfalls in geeigneten Anwendungsbereichen eingesetzt. Bei der Werkstoffauswahl geht es um mehr als nur um die höchste Wärmeleitfähigkeit.
Drei Eigenschaften der Anordnung sind gemeinsam von Bedeutung:
- Wärmeübertragungsrate: Wie schnell Wärme vom Gussmaterial in die Kälte und durch diese hindurch gelangt.
- Wärmekapazität: Wie viel Wärme die Kälte bei steigender Temperatur aufnehmen kann.
- Kontaktbedingungen: Wie effektiv Wärme die Grenzfläche zwischen Gussteil und Kühlkörper durchdringt.
Ein kleiner, hochleitfähiger Einsatz kann sich schnell erhitzen und einen Großteil seiner anfänglichen Kühlwirkung verlieren. Ein größerer Block aus einem anderen Material kann die Wärme hingegen länger aufnehmen.
Diese Unterscheidung findet sich in einer Originalstudie von Sugiyama und Kollegen, die 1957 veröffentlicht wurde. (Zusammenfassung von) Wärmeaufnahme der Form und die Qualität des Gussteils, Bericht 2, In Band 29, Ausgabe 2, Seiten 108–116, wird berichtet, dass Kupferkühlkörper bei gleichen Abmessungen in ihren Tests anfänglich Wärme schneller aufnahmen als Stahlkühlkörper, sich dieses Verhältnis jedoch später umkehrte. Diese Erkenntnis spricht dafür, die Leistung über die erforderliche Erstarrungsdauer zu vergleichen, anstatt Materialien allein anhand ihrer Wärmeleitfähigkeit zu ordnen.
Die Grenzfläche verändert sich auch während der Abkühlung. Eine Beschichtung erhöht den Wärmewiderstand, und durch die Kontraktion kann ein Spalt zwischen der externen Kühlvorrichtung und dem Gussteil entstehen. Eine Simulation, die von einem durchgehend perfekten Kontakt ausgeht, kann den Kühleffekt überschätzen.
Wo sind die Kühlakkus angebracht?
Kühlvorrichtungen werden dort eingesetzt, wo eine frühere Erstarrung den gesamten Speisevorgang verbessert. Zu den Bereichen, die einer genaueren Untersuchung bedürfen, gehören dicke Vorsprünge, Verbindungen mit dicken Wänden und Abschnitte, die weit von einer geeigneten Speisevorrichtung entfernt sind.
Ein Ende der Kälte Auftritte am Ende eines Casting-Abschnitts. A Drag Chill Sie befindet sich in der unteren Hälfte der Form, oft zwischen den Speiserbereichen. Diese Bezeichnungen beschreiben die Position; jede Anordnung muss jedoch noch im Zusammenhang mit der umgebenden Geometrie und den Speisern bewertet werden.
Für eine praxisnahe Betrachtung sollten Sie die Anforderungen des Metalls anhand der Konstruktionszeichnungen berücksichtigen:
- Ermitteln Sie den Bereich, der am längsten flüssig bleibt.
- Ermitteln Sie, welche Zuleitung die Versorgung übernimmt und über welchen Abschnitt.
- Prüfen Sie, ob lokale Kühlung diese Abfolge verbessert, ohne den Nahrungsweg zu früh zu unterbrechen.
- Prüfen Sie sowohl die Füllung als auch die Erstarrung, insbesondere dort, wo Metall durch eine dünne Schicht hindurchtreten muss.
Im Beispiel mit Platte und Ansatz sollte der Vergleich die ursprüngliche Anordnung, eine Abkühlung am Ansatz und alle notwendigen Anpassungen der Speiserzufuhr umfassen. Ziel ist eine zusammenhängende, speisefähige Erstarrungssequenz. Die Verlagerung der prognostizierten Schwindung vom Ansatz in einen anderen Funktionsbereich löst das Problem nicht.
Wie wird die Kühlgröße ausgewählt?
Die Größe des Kühlkörpers hängt von der Legierung, der Querschnittsgeometrie, der Kontaktfläche und der Zuführungsanordnung ab. Veröffentlichte Verhältnisse sind nur unter den angegebenen Bedingungen gültig.
Für seine Regeln für niedriglegierte Stahlblechprofile, SFSA-Richtlinien für Fütterung und Aufzucht von Säuglingen aus dem Jahr 2001 empfiehlt eine Endkühldicke zwischen die Hälfte und zwei Drittel der Wandstärke des Gussteils, T. Die Dicke der Kühlschicht wird senkrecht zur Kontaktfläche gemessen.
Für einen beispielhaften 30-mm-Abschnitt ergibt sich Folgendes:
30 × 0,5 bis 30 × 2/3 = 15–20 mm Kühlschichtdicke.
Die gleichen Leitlinienberichte handeln von 19 % größere Endeffekt-Fütterungsdistanz, unter Verwendung eines Multiplikators, der mit einer Kühlblechdicke von 2T/3 entwickelt wurde. Dies ist ein Ergebnis der Zuführungsdistanz, nicht eine Reduzierung der Defekte um 19 %.
Es warnt außerdem davor, dass ein Luftwiderstand größer als etwa 2T kann oberhalb der Kälteperiode Porosität erzeugen. Siehe Richtlinien der SFSA, Seiten 32–34.
Diese Zahlen verdeutlichen, warum eine unbegrenzte Vergrößerung der Kühlkörpergröße wirkungslos ist. Es handelt sich um spezifische Richtlinien für den Stahlguss, nicht um universelle Maße für Aluminium-, Gusseisen- oder Feinguss.
Welche Probleme können Schüttelfrost verursachen?
Feuchtigkeit, Verschmutzung und Bewegung
Die Kühlmasse muss beim Gießvorgang sauber, trocken und sicher gelagert sein. Rost und Verunreinigungen können Probleme verursachen, und Bewegungen verändern den vorgesehenen Kontaktpunkt und den Kühlort.
In seiner Anleitung zum Einlegen von Kühlkörpern in große Formen, ASK Chemicals hebt außerdem die Kondensation und den Einfluss kalter Einsätze auf die Aushärtung des Sandbindemittels hervor. Die Vorbereitung muss auf den Formgebungsprozess abgestimmt sein; es gibt keine allgemeingültige Vorwärmtemperatur für jede Form und Legierung.
Unvollständige Füllung und Zuführungsprobleme
Übermäßige lokale Kühlung kann dazu führen, dass das Metall erstarrt, bevor sich ein dünner Bereich vollständig füllt, oder dass sich zusammenlaufende Ströme nicht ordnungsgemäß verbinden. Auch eine Zufuhrverbindung kann dadurch zu früh erstarren.
Diese Ergebnisse erfordern unterschiedliche Korrekturen. Eine unvollständig gefüllte Kante deutet auf ein Füllproblem hin; Schrumpfung im Inneren eines vollständig ausgebildeten Vorsprungs deutet auf Erstarrung und Nachspeisung hin. Das Hinzufügen einer weiteren Kühlmaschine ohne Kenntnis des zugrunde liegenden Mechanismus kann die Situation verschlimmern.
Harte Stellen im Gusseisen
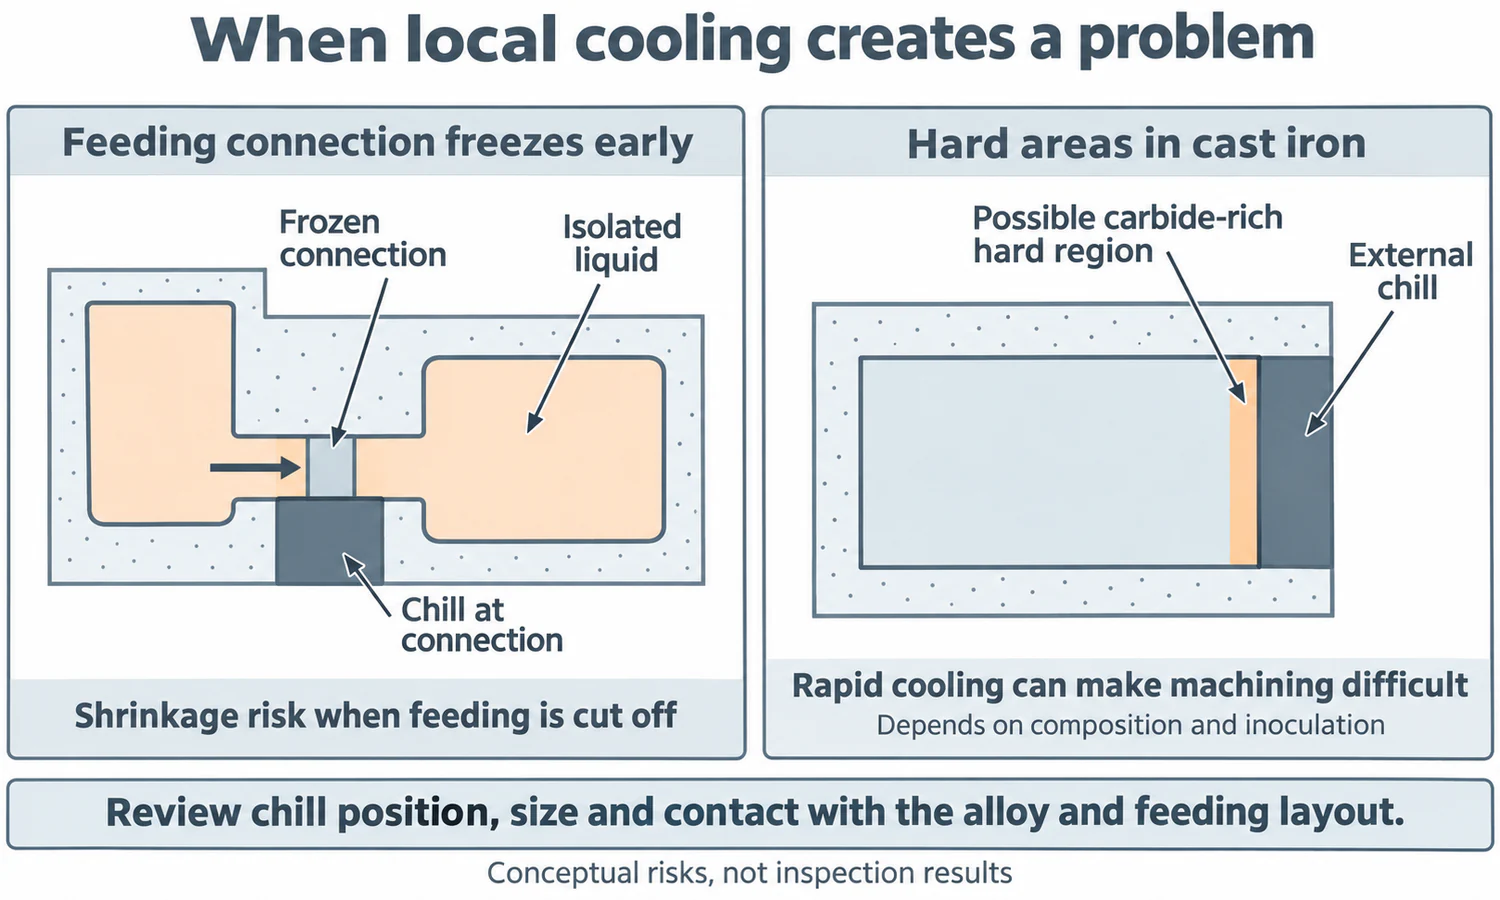
Bei Gusseisen kann schnelles Abkühlen unter Bedingungen, die die Bildung von Weißguss begünstigen, zur Bildung harter, karbidreicher Bereiche führen. Solche Bereiche können die Bearbeitung erschweren. Daher muss neben der Zusammensetzung und der Impfung auch die Abkühlgeschwindigkeit berücksichtigt werden.
Elkems Erklärung zu Impfstoffen beschreibt, wie die Impfung die Graphitbildung fördert und die Neigung zur Bildung von Zementit, einem Eisencarbid, verringert.
Die Terminologie ist leicht zu verwechseln: a Kälte ausstrahlen ist ein Kühleinsatz; in Gusseisen abkühlen lassen kann eine karbidreiche Struktur bedeuten; Kaltabschaltung Es handelt sich um ein Versagen der Metallströme, ordnungsgemäß zu verschmelzen. Sie hängen mit den thermischen Bedingungen zusammen, sind aber unterschiedliche Phänomene.
Wie wird eine Chill-Vereinbarung verifiziert?
Die Verifizierung kombiniert die Prozessanalyse mit der Inspektion der tatsächlichen Gussteile.
Gießsimulation Das Modell ermöglicht den Vergleich von Füll- und Gefriersequenz, isolierten Flüssigkeitsbereichen und der prognostizierten Schwindung für verschiedene Anordnungen. Es benötigt realistische Annahmen zu Kühlmaterial, Anfangstemperatur, Kontakt und Beschichtung. Die Vorhersagen werden mit der Untersuchung der entsprechenden Bereiche in Probegussteilen verglichen.
Anschließend sollten die Probegussteile in dem Bereich überprüft werden, der durch die Kühlbehandlung verbessert werden sollte – und an allen Stellen, an denen die geänderte Anordnung möglicherweise ein neues Problem verursacht hat. Je nach Bauteil eignen sich Prüfungen wie Schnittanalyse, Röntgenprüfung, Ultraschallprüfung oder Härte- und Gefügeanalyse.
Bei Anzeichen von Schwindung sollte der ehemalige Hotspot von innen untersucht werden. Bei Verdacht auf eine harte, erstarrte Zone in Gusseisen sind Härte und Mikrostruktur zu prüfen. Unser Überblick über Gussprüfungsmethoden erläutert die relevanten Methoden.
Sobald die Anordnung validiert ist, kommt es auf die Reproduzierbarkeit an. Kühlposition, -bedingungen und -vorbereitung gehören zum kontrollierten Produktionsprozess, sodass die getestete Kühlanordnung reproduziert werden kann.
Abschluss
Kühlkörper helfen, die lokale Erstarrung zu steuern, während Speiser Ersatzmetall zuführen. Für eine effektive Nutzung sind die richtige Position, Größe, das richtige Material und die richtigen Kontaktbedingungen entscheidend. Ziel ist ein einwandfreies Gussteil mit einer praktikablen Speisesequenz, die durch eine Qualitätskontrolle bestätigt wird – nicht einfach nur eine schnellere Abkühlung oder ein größerer Kühlkörper.
Häufig gestellte Fragen
Was ist ein Chill beim Casting?
Ein Kühlkörper ist ein wärmeabsorbierender Einsatz, der die Erstarrung in einem bestimmten Bereich eines Gussteils beschleunigt. Häufig handelt es sich dabei um einen Metallblock, der an die Formkavität angelegt wird. Der Name beschreibt seine Funktion – der Einsatz muss nicht gekühlt werden.
Was ist der Unterschied zwischen einem Chill und einem Riser?
Ein Kühlkörper entzieht dem Metall lokal Wärme, um zu steuern, wo und wann es erstarrt. Ein Speiser führt zusätzliches flüssiges Metall zu, um den Schwindverlust auszugleichen. Da ein Kühlkörper nicht über die Reserve an flüssigem Metall verfügt, die ein Speiser bietet, optimiert er die Zuführung, anstatt den Speiser zu ersetzen.
Was ist der Unterschied zwischen innerem und äußerem Schüttelfrost?
Ein äußerer Kühlkörper befindet sich an der Außenwand des Gussteils, bildet üblicherweise einen Teil der Formhohlraumoberfläche und bleibt nach der Erstarrung separat. Ein innerer Kühlkörper befindet sich im Inneren des Hohlraums, ist vom Gussmetall umgeben und soll mit diesem verschmelzen – er wird verbraucht und erfordert eine kompatible Zusammensetzung sowie eine zuverlässige Verschmelzung.
Aus welchen Materialien werden Kühlakkus hergestellt?
Gusseisen und Stahl sind gängige Werkstoffe für die Außenkühlung, Kupfer und Graphit werden in geeigneten Anwendungen eingesetzt. Bei der Auswahl müssen Wärmeübertragungsrate, Wärmekapazität und Kontaktbedingungen optimal aufeinander abgestimmt werden – ein kleiner, hochleitfähiger Einsatz kann sich schnell erhitzen und seine anfängliche Kühlwirkung verlieren.
Wo sollten die Kühlrippen platziert werden?
Platzieren Sie Kühlvorrichtungen dort, wo eine frühere Erstarrung den gesamten Speisevorgang verbessert: bei dicken Vorsprüngen, massiven Wandverbindungen und Abschnitten, die weit von einem geeigneten Speiser entfernt sind. Achten Sie darauf, dass die zusätzliche Kühlung den Speiseweg nicht zu früh verschließt oder die Befüllung beeinträchtigt.
Können Schüttelfrost Probleme verursachen?
Ja. Feuchtigkeit, Rost, Verunreinigungen oder Bewegungen können eigene Defekte verursachen. Zu starke lokale Abkühlung kann das Füllen dünnerer Bereiche verhindern oder eine Zuführung zu früh blockieren. Bei Gusseisen kann schnelle Abkühlung außerdem harte, karbidreiche Bereiche begünstigen, die die Bearbeitung erschweren.