Mit dem Feingussverfahren lassen sich Wachsmodelle oder 3D-gedruckte Modelle in echte Metallteile verwandeln, was es attraktiv für Schmuck, Kunstgegenstände, Prototypen und Einzelanfertigungen macht.
Das Grundprinzip ist einfach: Man umgibt ein Opfermodell mit einer hitzebeständigen Form, entfernt das Modell und füllt den Hohlraum mit flüssigem Metall. Die Schwierigkeit besteht darin, Ausbrennen, Formfestigkeit, Metalltemperatur, Füllvorgang und Sicherheit so gut zu kontrollieren, dass ein einwandfreies Gussteil entsteht.
Dieser Leitfaden erklärt, was eine praktische DIY-Lösung beinhaltet und wo ihre Grenzen liegen.
Was DIY-Feinguss normalerweise bedeutet
Feinguss und Wachsausschmelzverfahren beschreiben das gleiche grundlegende Herstellungsprinzip: Ein Einwegmodell erzeugt einen Formhohlraum und wird vor dem Metallguss entfernt.
Industriegießereien stellen üblicherweise Wachsmodelle mit wiederverwendbaren Werkzeugen her, setzen diese zu Gussbäumen zusammen und formen daraus Keramikschalen. Das Investment Casting Institute beschreibt diesen Ablauf als Wachsmodellherstellung, Gussbaummontage, Herstellung der Keramikschale, Entwachsung und Metallguss.
Beim DIY-Feinguss wird oft dasselbe Prinzip in vereinfachter Form angewendet.
Für Schmuck und sehr kleine Teile legen Hobbybastler das Modell üblicherweise in einen Gusskörper und umschließen es mit einer speziell dafür hergestellten Einbettmasse. Nach dem Ausbrennen wird der fertige Block zur Gussform.
Bei größeren Hobby- und Kunstgussstücken kann eine Keramikschale verwendet werden, die direkt um das Modell herum aufgebaut ist, was dem industriellen Verfahren näher kommt.
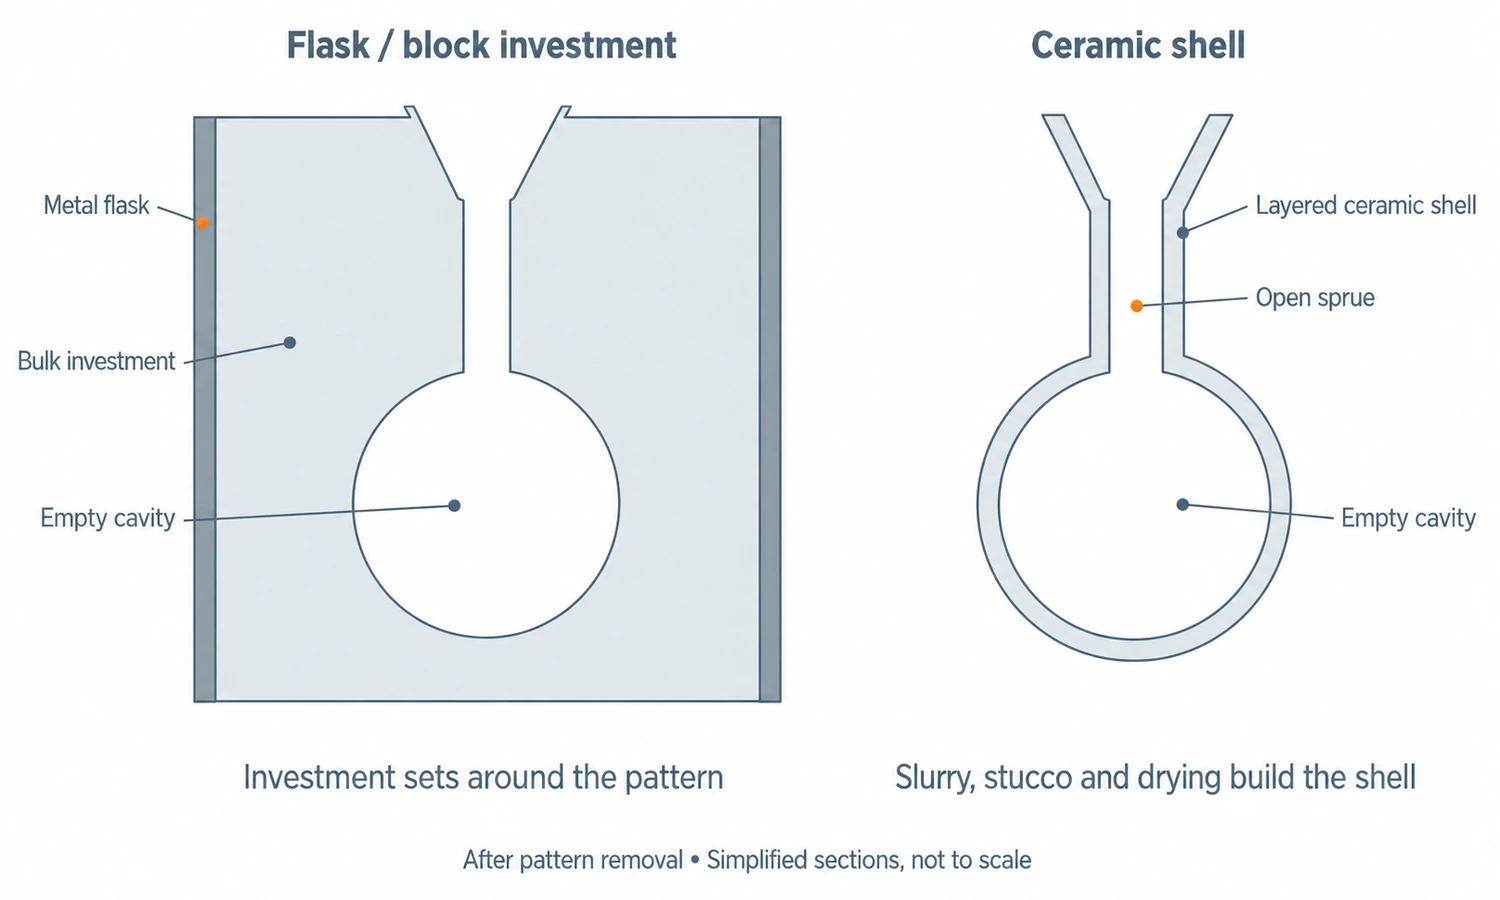
“DIY-Feinguss” kann also zwei verschiedene Formsysteme beschreiben:
| DIY-Methode | Typische Verwendung | Formenbau |
|---|---|---|
| Flask-/Blockinvestition | Schmuck und Kleinteile | Das Einbettungsmaterial umgibt das Muster im Inneren eines Kolbens. |
| Keramikschale | Größere oder komplexere Muster | Wiederholte Schichten aus Keramikschlicker und feuerfestem Material bilden eine Hülle |
Beide basieren auf einem Opfermuster. Die Art und Weise, wie die Form um dieses Muster herum aufgebaut ist, ist unterschiedlich.
Der grundlegende Feinguss-Prozess für Heimwerker
Ein erfolgreicher Guss beginnt lange bevor das Metall geschmolzen wird.
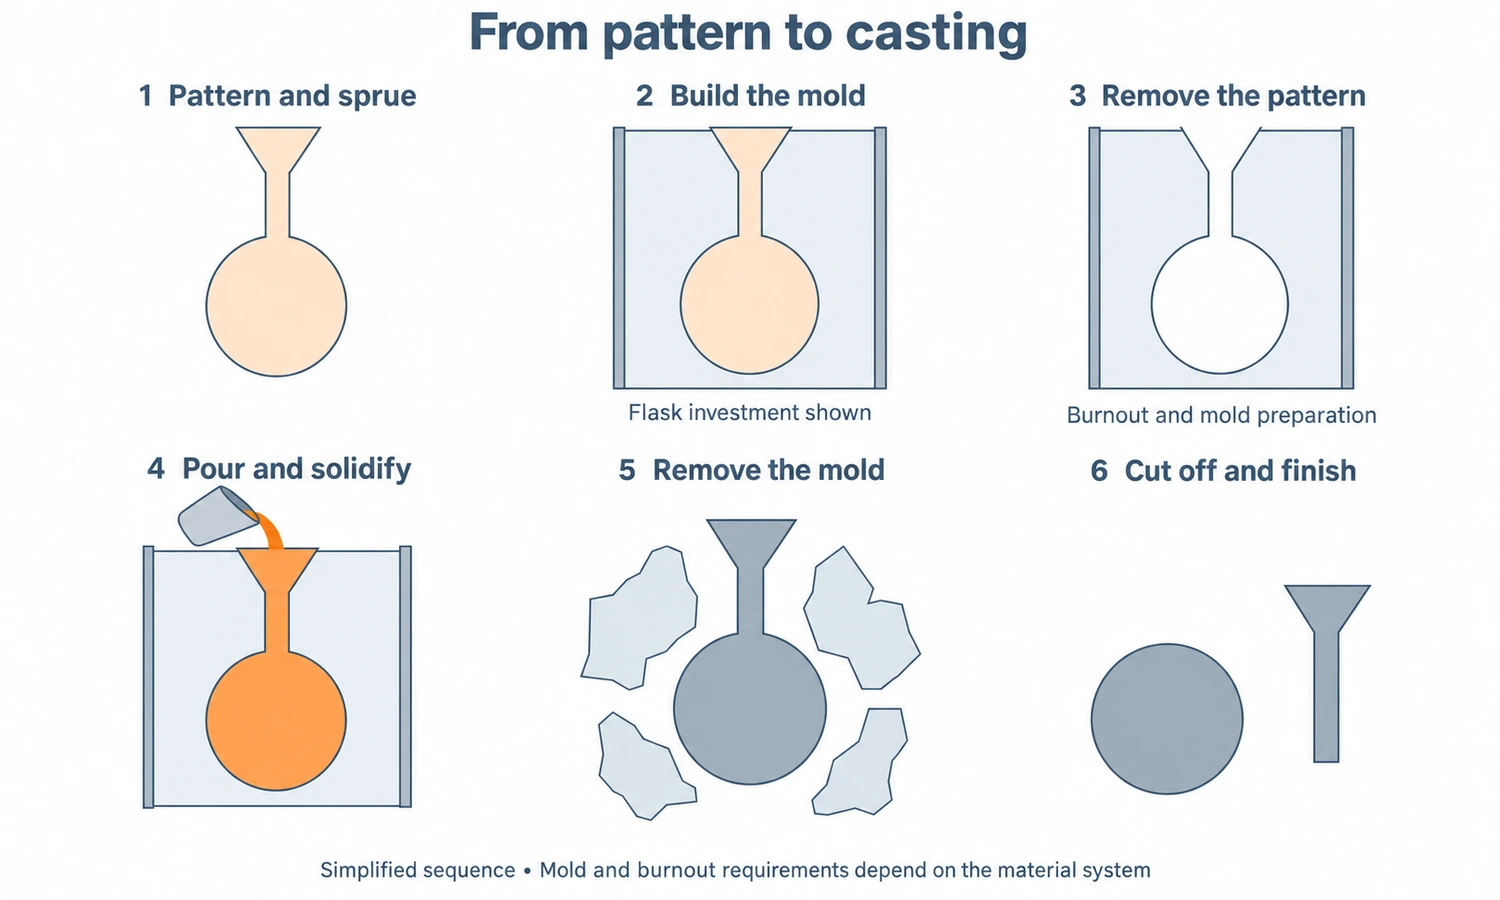
Zunächst wird ein Opfermodell in der exakten Geometrie hergestellt, die später im Formteil erscheinen soll. Anschließend werden Angusskanal und Anschnitt hinzugefügt, damit das flüssige Metall kontrolliert in das Formteil fließen kann.
Das Modell wird von feuerfestem Formmaterial umgeben. Beim Formguss wird die Einbettmasse um das Modell gegossen. Beim Keramikschalenguss wird das Modell wiederholt mit Gießmasse und feuerfestem Stuck beschichtet, bis sich eine stabile Schale gebildet hat.
Das Modell muss anschließend vollständig entfernt werden. Beim industriellen Feinguss wird üblicherweise Dampfentwachsung mit anschließendem Ausbrennen angewendet, um Wachsreste zu entfernen und die Form vorzubereiten.
Sobald die Form gereinigt und ordnungsgemäß vorbereitet ist, wird sie auf die für den Guss erforderliche Temperatur erhitzt. Geschmolzenes Metall fließt durch den Angusskanal und füllt den durch das Modell entstandenen Hohlraum. Nach dem Erstarren wird die Einbettmasse bzw. die Keramikform entfernt und das Werkstück vom Anguss getrennt.
Die Gesamtsequenz lautet daher:
Modell → Angusskanal und Gießsystem → Feuerfeste Form → Ausbrennen → Formvorbereitung → Metallguss → Formentnahme → Endbearbeitung
Unser Leitfaden zum Feingussverfahren erklärt, wie die gleichen grundlegenden Schritte in der industriellen Produktion gesteuert werden.
Wachs- und 3D-gedruckte Modelle für den Feinguss in Eigenregie
Ein DIY-Schnittmuster muss nicht aus Produktionswerkzeugen stammen.
Die traditionelle Wachsausschmelztechnik kann mit einem handgeschnitzten Wachsmodell beginnen. Werden mehrere identische Stücke benötigt, kann das Wachs auch mithilfe einer kleinen Gussform reproduziert werden.
Die additive Fertigung bietet Hobbyisten eine weitere Möglichkeit.
Das Investment Casting Institute erkennt gedruckte Opferformen als Alternative zu herkömmlich spritzgegossenen Wachsformen an.
Dies ist die Grundlage dessen, was oft als verlorener PLA-Guss, PLA ist allerdings nur eines von mehreren bedruckbaren Mustermaterialien.
Die wichtigste Voraussetzung ist nicht nur, dass das Modell gedruckt werden kann. Es muss sich auch beim Ausbrennen sauber aus der Form lösen, ohne die Einbettmasse zu beschädigen oder so viel Asche und Rückstände zu hinterlassen, dass das Gussteil beeinträchtigt wird.
Materialien, die speziell für den Feinguss entwickelt wurden, sind im Allgemeinen leichter zu qualifizieren, als anzunehmen, dass sich jedes 3D-Druckfilament oder Harz wie Wachs verhält.
Bei YTD verwenden wir ebenfalls 3D-gedruckte Opferformen für geeignete Prototypenprojekte. Maßstab und Prozesssteuerung sind industriell, aber der grundlegende Vorteil ist derselbe: Mit einer gedruckten Form können wir einen Guss herstellen, ohne zuvor Produktionswachswerkzeuge anfertigen zu müssen.
Mehr zum Muster selbst finden Sie in unserem Wachsmodelle im Feingussverfahren Führung.
Gussform und Keramikschale für DIY-Gießverfahren
Die Wahl zwischen Blockbauweise und Keramikmantel verändert einen Großteil der DIY-Konfiguration.
Flaschen- oder Blockinvestition
Das Verfahren mit einer Flasche ist üblich für Schmuck und kleine, detaillierte Stücke.
Modell und Angusskanal befinden sich in einem Behälter und werden von einer gießbaren, feuerfesten Einbettmasse umschlossen. Sobald das Material ausgehärtet und das Modell ausgebrannt ist, enthält der fertige Einbettblock den Gusshohlraum.
Diese Vorgehensweise ist kompakt und gut für kleine Bauteile geeignet.
Die Form ist jedoch relativ schwer, und beim Ausbrennen muss das Modell aus einem ziemlich geschlossenen Hohlraum entfernt werden.
Keramikschale
Eine Keramikschale wird direkt auf der Musteroberfläche aufgebaut.
Das Investment Casting Institute beschreibt den industriellen Schalenbau als wiederholtes Eintauchen in Keramikschlicker, gefolgt von feuerfestem Putz und Trocknung. Mehrere Schichten bilden eine laminierte Schale, die fest genug ist, um spätere Gießvorgänge zu überstehen.
Die Keramikschale gewinnt an Attraktivität, wenn die Bauteile größer werden oder wenn die Herstellung eines großen, massiven Gussblocks unpraktisch wäre.
Dadurch werden auch weitere Prozessvariablen eingeführt. Schlammbeschaffenheit, Beschichtungsabdeckung, Trocknung zwischen den Schichten, Schalendicke und Ausbrennen des Musters beeinflussen das Ergebnis.
Unser Keramische Schlickermasse beim Feinguss Der Artikel erklärt, warum Schlämme, Stuck, Entwässerung und Trocknung als ein System funktionieren müssen.
Benötigte Ausrüstung für den Feinguss in Eigenregie
Für eine DIY-Lösung benötigt man Ausrüstung für drei separate Arbeitsschritte: die Vorbereitung der Form, das Entfernen des Modells und das Schmelzen und Gießen der Legierung.
| Ausrüstungsbereich | Zweck |
|---|---|
| Schnittmusterwerkzeuge oder 3D-Drucker | Das Opfermuster erzeugen |
| Einbettungsgefäß oder Keramikschalenmaterialien | Die feuerfeste Form herstellen |
| Ausbrennofen | Entfernen Sie das Muster und bereiten Sie die Form vor. |
| Metallschmelzofen | Die ausgewählte Legierung schmelzen |
| Geeigneter Tiegel und Gießwerkzeuge | Geschmolzenes Metall aufnehmen und transportieren |
| Temperaturregelungsgeräte | Ofen-, Form- und Metallzustände überwachen |
| Vakuumgeräte, wo sie verwendet werden | Blasen im Guss reduzieren oder beim Füllen kleinerer Gusssysteme helfen |
| Belüftung und geeignete persönliche Schutzausrüstung | Hitze, Dämpfe, Staub und Spritzgefahren kontrollieren |
Vakuum- oder Schleudergießanlagen sind in kleinen Schmuckproduktionsanlagen weit verbreitet, da sehr kleine Hohlräume nur schwer allein durch Schwerkraft befüllt werden können. Bei größeren Hobby-Gussstücken kann hingegen das Schwerkraftgießen zum Einsatz kommen.
Der Schmelzofen und der Brennofen sind unterschiedliche Geräte. Der eine bereitet die feuerfeste Form vor, der andere schmilzt das Metall.
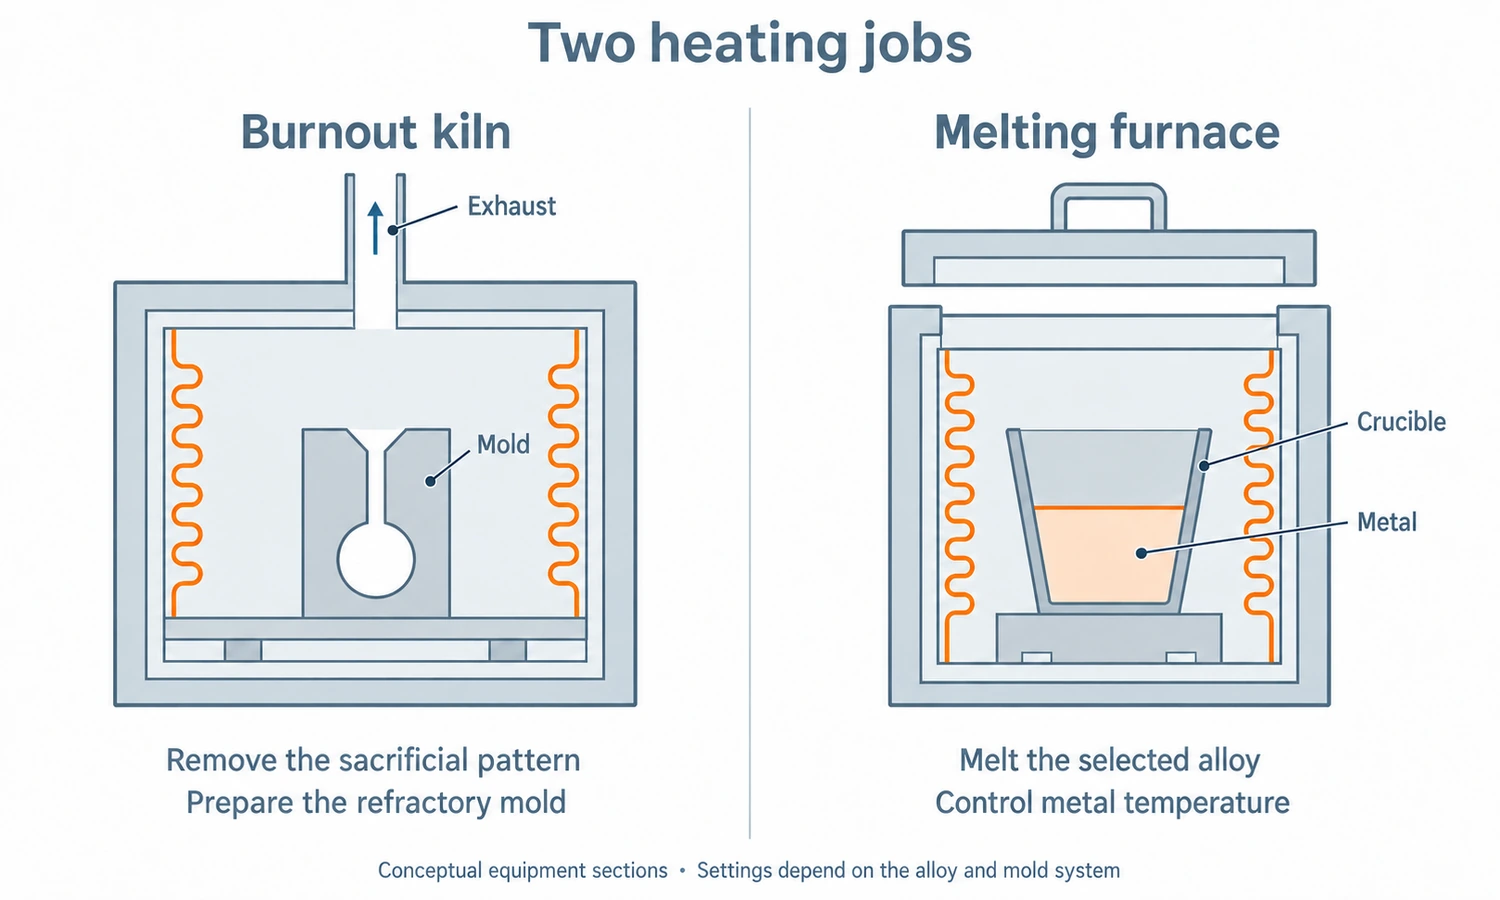
Für Anfänger ist der Kauf von Geräten, die für diese Arbeiten konzipiert und ausgelegt sind, sicherer als das Improvisieren von Gefäßen, Brennern oder Gießwerkzeugen, deren Temperaturgrenzen und Ausfallmechanismen unbekannt sind.
Metalle, die sich für den Hobby-Feinguss eignen
Das Selbergießen wird schwieriger, da die Schmelztemperatur der Legierung und die Empfindlichkeit des Prozesses zunehmen.
Schmuckgießereien arbeiten üblicherweise mit Edelmetalllegierungen. Hobbygießereien gießen auch Aluminium und einige Kupferlegierungen, sofern die Ausrüstung und die Belüftung geeignet sind.
Aluminium ist deshalb attraktiv, weil seine Schmelzbedingungen viel einfacher zu erfüllen sind als die von Stahl, und gleichzeitig die Herstellung nützlicher Funktionsbauteile ermöglicht wird.
Kupferlegierungen benötigen mehr Hitze. Auch die Legierungszusammensetzung spielt eine Rolle: Metalle, die flüchtige Elemente enthalten, können beim Schmelzen zusätzliche Gefahren durch Dämpfe erzeugen.
Stahl, Edelstahl und Hochtemperatur-Superlegierungen erfordern eine ganz andere Prozesskontrolle. Ihre höheren Schmelztemperaturen stellen höhere Anforderungen an Öfen, Tiegel, Feuerfestauskleidungen, Gießanlagen, Atmosphärenkontrolle und Arbeitsschutz.
Sie eignen sich nicht als Ausgangsmaterial für ein typisches Heiminvestitions-Casting-Setup.
Bei YTD werden Werkstoffe wie Edelstahl und geeignete Nickel- oder Kobaltlegierungen mit kontrollierten industriellen Feingussanlagen verarbeitet, anstatt mit Methoden im Hobbymaßstab.
Gusskanäle, Angüsse und Wachsbäume beim Selbergießen
Auch ein detailliertes Modell kann zu einem schlechten Guss führen, wenn das geschmolzene Metall es nicht richtig erreichen kann.
Der Angusskanal verbindet den Gießbereich mit dem Gusshohlraum. Die Angüsse steuern, wo das Metall in das Bauteil eintritt.
Bei mehreren kleinen Modellen können einzelne Teile an einem gemeinsamen zentralen Angusskanal befestigt werden, um einen Wachsbaum zu bilden. Das Investment Casting Institute merkt an, dass dadurch mehrere Modelle eine Form gemeinsam nutzen können, während der Angusskanal später zum Hauptmetallflussweg wird.
Heimwerker, die Rollen selbst herstellen, unterschätzen diesen Teil des Prozesses oft.
Ein Anguss ist nicht einfach nur überschüssiges Wachs, das später abgeschnitten wird. Seine Größe und Position beeinflussen, wie schnell das Metall dünne Bereiche erreicht, wo das Metall zu erstarren beginnt und ob das Bauteil während der Schrumpfung ausreichend flüssiges Metall aufnehmen kann.
Bei einem einmaligen Hobbyguss ist eine perfekte Ausbeute weit weniger wichtig als eine zuverlässige Füllung.
Unser Wachsbaum zum Gießen Und Anguss-System beim Gießen In den Ratgebern werden diese Zusammenhänge ausführlicher erläutert.
Ausbrennen und Formvorbereitung vor dem Gießen
Burnout hat zwei Aufgaben.
Der erste Schritt ist das Entfernen des Opfermodells. Der zweite Schritt ist die Vorbereitung der feuerfesten Form für das flüssige Metall.
Wachsreste, Polymere, Feuchtigkeit oder Verbrennungsprodukte können allesamt Probleme verursachen, wenn heißes Metall in den Hohlraum eindringt.
Das Investment Casting Institute weist darauf hin, dass industrielle Gussformen vor dem Gießen entwachst werden und dass Restwachs beim anschließenden Erhitzen entfernt wird.
Die Form wird üblicherweise vor dem Gießen vorgeheizt. ICI erklärt, dass das Vorheizen der Form verhindert, dass die geschmolzene Legierung erstarrt, bevor der Formhohlraum vollständig gefüllt ist.
Selbstgemachte Rollenhersteller sollten sich an den Ausbrennplan halten, der für das jeweilige Einbettungsmaterial oder das druckbare Modellsystem, das sie verwenden, vorgegeben ist, und nicht einen Temperaturplan von einem nicht verwandten Material kopieren.
Normaler Baugips sollte nicht als direkter Ersatz für eine speziell angefertigte Gießmasse verwendet werden. Gießmasse ist auf den jeweiligen Temperaturzyklus und die Formbedingungen abgestimmt.
Häufige Probleme beim Feinguss in Eigenregie
Die ersten Versuche scheitern oft aus Gründen, die leicht falsch diagnostiziert werden können.
Unvollständige Ausfüllung
Fehlt ein Teil des Gussteils, kann dies darauf zurückzuführen sein, dass das Metall vor Erreichen des Formhohlraums erstarrt ist. Dünne Wände, lange Fließwege, unzureichende Form- oder Metalltemperatur oder mangelhafte Anschnitte können dazu beitragen.
Gas-, Asche- oder Musterrückstände
Unvollständiges Ausbrennen kann Material im Formteil zurücklassen. Gedruckte Muster reagieren besonders empfindlich auf das Ausbrennverhalten, da sich verschiedene Polymere und Harze unterschiedlich ausdehnen, zersetzen und Rückstände hinterlassen.
Gerissene Einbettungs- oder Keramikschale
Die feuerfeste Form muss das Entformen und den Metallguss überstehen. Übermäßige Ausdehnung der Form, eine mangelhafte Einbettung, unvollständige Trocknung oder unsachgemäße Handhabung können Risse verursachen, die sich später mit Metall füllen.
Keramik oder Investitionseinschlüsse
Lose feuerfeste Bestandteile können sich ablösen und im Metall eingeschlossen werden. Der ICI-Fehleratlas nennt Formmaterial als eine Quelle nichtmetallischer Einschlüsse in Feingussteilen.
Schrumpfung und Porosität
Eine Form kann sich vollständig füllen und dennoch beim Erstarren der Legierung innere Hohlräume bilden. Schwere Bereiche, die nach dem Erstarren der umgebenden Bereiche noch heiß sind, neigen besonders zu schwindungsbedingten Schäden durch die Materialzufuhr.
Unser Leitfaden zu Fehlern beim Feinguss erklärt, wie sich diese Defektmechanismen unterscheiden.
Sicherheitsrisiken beim Feinguss in Eigenregie
Das Selbermachen von Feinguss birgt mehrere Gefahren, die nicht als gewöhnliche Unannehmlichkeiten in der Werkstatt abgetan werden sollten.
Geschmolzenes Metall kann schwere Verbrennungen verursachen, und Feuchtigkeit in der Nähe von geschmolzenem Metall ist besonders gefährlich. Die OSHA hat schwere und tödliche Gießereiexplosionen dokumentiert, die durch den Kontakt von Wasser mit geschmolzenem Material und dessen rasche Verdampfung entstanden sind.
Alles, was mit geschmolzenem Metall in Berührung kommen könnte – einschließlich Tiegel, Formen, Werkzeuge und der Arbeitsbereich – muss ausreichend trocken gehalten werden.
Beim Ausbrennen entstehen außerdem Dämpfe und heiße Gase. Modellmaterialien sollten nur unter geeigneten Belüftungsbedingungen ausgebrannte werden.
Keramische Werkstoffe und Einbettmassen bergen eine andere Gefahr: feinen feuerfesten Staub. NIOSH stuft Gießereiarbeiten als potenzielle Quelle für die Belastung mit lungengängigem kristallinem Siliziumdioxid ein und bringt Siliziumdioxidstaub mit schweren Lungenerkrankungen in Verbindung.
Ein Gießereiarbeitsplatz benötigt daher mehr als Handschuhe und Schutzbrille. Hitzebeständige persönliche Schutzausrüstung, Gesichtsschutz, nicht brennbare Umgebungsbedingungen, ausreichende Belüftung, Staubbekämpfung, trockene Materialien und für die Arbeit mit flüssigem Metall geeignete Ausrüstung sind grundlegende Voraussetzungen.
Eine an den Wohnraum angrenzende Garage ist nicht automatisch eine geeignete Gießerei, nur weil ein kleiner Ofen hineinpasst.
Wann sich das Selbermachen von Feinguss lohnt
Das Selbermachen von Feinguss ist am nützlichsten, wenn es um Lernen, künstlerische Arbeiten, Schmuckherstellung, Experimente oder die Produktion einer kleinen Anzahl unkritischer Teile geht.
Es kann auch ein effektiver Weg sein, um zu verstehen, warum Modellgestaltung, Anguss, Ausbrennen, Formtemperatur und Erstarrung von Bedeutung sind. Ein erfolgreicher Einzelguss vermittelt mehr über den Prozess als das bloße Lesen eines Ablaufdiagramms.
Die Einschränkungen gewinnen an Bedeutung, wenn das Bauteil wiederholbare Abmessungen, eine zertifizierte Legierungszusammensetzung, eine kontrollierte Wärmebehandlung, interne zerstörungsfreie Prüfungen, Druckdichtigkeit oder eine zuverlässige Chargenkonsistenz erfordert.
Auch die Produktionsmenge spielt eine Rolle. Zehn Probegüsse von Hand anzufertigen, kann machbar sein. Die gleichen manuellen Arbeitsschritte wie Formen, Ausbrennen, Schmelzen und Fertigstellen hunderte oder tausende Male zu wiederholen, stellt jedoch ein ganz anderes Fertigungsproblem dar.
Bei sicherheitskritischen Bauteilen sollte man sich nicht auf einen unkontrollierten Heimwerkerprozess verlassen, nur weil die fertige Oberfläche gut aussieht.
Feinguss in Eigenregie vs. industrieller Feinguss
Das grundlegende physikalische Prinzip ist im Haushalt und in einer industriellen Gießerei dasselbe, aber der Umfang der Prozesskontrolle ist sehr unterschiedlich.
Im laufenden Jahr beginnt die Nachproduktion normalerweise mit konstruierte Werkzeuge und kontrollierte Wachsmuster. Die Muster werden zu definierten Bäumen zusammengesetzt, gefolgt von unserem Kieselsol-Keramikschalenverfahren.
Werkzeugbau, Schalenbau, Schmelzen, Wärmebehandlung, Bearbeitung und Prüfung werden als ein einziger Produktionsablauf geplant. Bei geeigneten, komplexen Bauteilen kann die Gießsimulation bereits in der Prozessentwicklungsphase eingesetzt werden, um die Füllung und Erstarrung vor Produktionsbeginn zu bewerten.
Prototypenprojekte erfordern nicht immer aufwendige Werkzeuge. Für geeignete Kleinserienentwicklungen können wir 3D-gedruckte, opferbare Modelle verwenden und erst dann auf konventionelle Wachsmodelle umsteigen, wenn die Geometrie stabil ist und die Stückzahl dies rechtfertigt.
Das ist oft die natürliche Trennlinie zwischen Heimwerken und professionelles FeingussverfahrenDer Prozess hört auf, ein Experiment zu sein, und wird zu einem wiederholbaren Fertigungssystem.
Schlussbetrachtung
Feinguss in Eigenregie ist praktisch, wenn es ums Lernen, Schmuckherstellung, Kunst, Prototypen oder eine kleine Anzahl unkritischer Metallteile geht.
Die Herausforderung besteht nicht einfach nur im Schmelzen des Metalls. Formqualität, Anguss, Formmaterial, vollständiges Ausbrennen, Formtemperatur, Legierungsverhalten und Sicherheitsaspekte beeinflussen das Ergebnis.
Beginnen Sie mit einem überschaubaren Teil und einem Gießsystem, das für das verwendete Material ausgelegt ist. Sobald Wiederholgenauigkeit, anspruchsvolle Legierungen, Zertifizierungen oder kritische Leistungsmerkmale gefordert sind, geht der Prozess über das gewöhnliche Do-it-yourself-Gießen hinaus.
Häufig gestellte Fragen
Kann man Investment-Casting von zu Hause aus machen?
Ja, das Wachsausschmelzverfahren im kleinen Maßstab ist bei Schmuckherstellern, Künstlern und Hobbygießereien weit verbreitet. Es erfordert eine spezielle Formvorbereitung, Ausbrennen, Metallschmelzgeräte, Belüftung, persönliche Schutzausrüstung und einen für flüssiges Metall und feuerfeste Materialien geeigneten Arbeitsbereich.
Kann ich anstelle von Wachs ein 3D-gedrucktes Modell verwenden?
Ja. Gedruckte Opferformen werden sowohl im Hobby- als auch im industriellen Feingussverfahren eingesetzt. Das Druckmaterial muss mit dem Ausbrenn- und Formsystem kompatibel sein, da Rückstände oder übermäßige Wärmeausdehnung die Form beschädigen können.
Benötige ich eine Vakuumgießmaschine?
Nicht für jeden Feinguss geeignet. Kleinere Schmuckgussanlagen nutzen oft Vakuum- oder Zentrifugalunterstützung zum Füllen feiner Details, während größere Feingussteile durch Schwerkraft gegossen werden können. Die geeignete Füllmethode hängt von der Teilegröße, der Legierung, der Angussführung und der Wandstärke ab.
Kann ich gewöhnlichen Gips für Feinguss verwenden?
Speziell entwickelte Gießmassen sind die technisch sicherere Wahl. Gießmassen sind auf Formfestigkeit, Durchlässigkeit, Ausbrennbarkeit und Hochtemperaturbeständigkeit ausgelegt. Herkömmlicher Baugips bietet nicht dasselbe Verhalten.
Kann ich Edelstahl im Feingussverfahren selbst herstellen?
Übliche Haushaltsanlagen sind für Edelstahl ungeeignet. Die Anforderungen an das Schmelzen und Gießen sind deutlich höher als bei Aluminium oder Schmucklegierungen und erfordern leistungsfähigere Öfen, feuerfeste Auskleidungen, Tiegel, Gießanlagen und eine präzisere Prozesssteuerung.
Ist das Lost-PLA-Gussverfahren dasselbe wie das Feingussverfahren?
Es nutzt dasselbe Prinzip der Einwegform. Anstelle von Wachs erzeugt ein 3D-gedrucktes Polymermodell die Kavität. Formgebung und Ausbrennverfahren müssen mit dem gedruckten Material kompatibel sein.