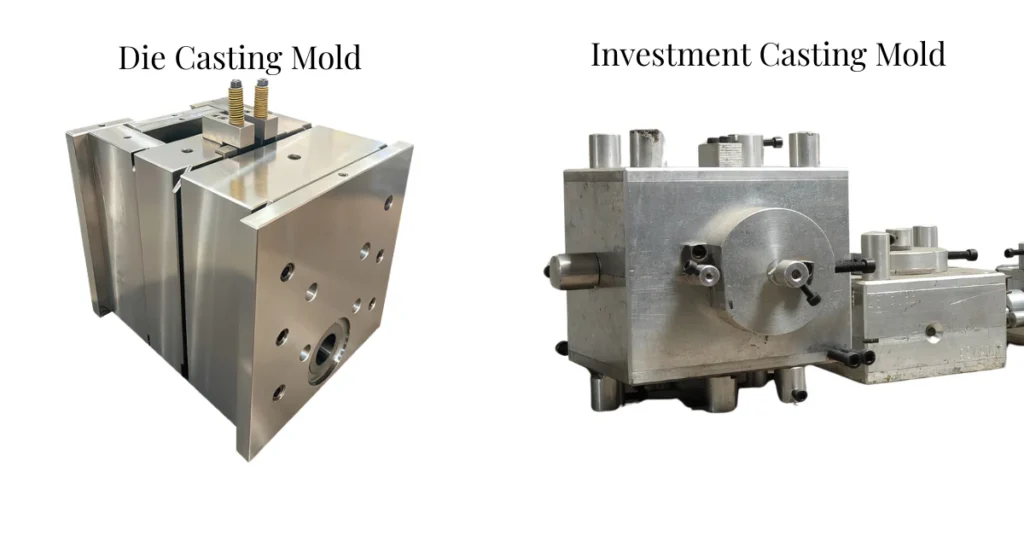
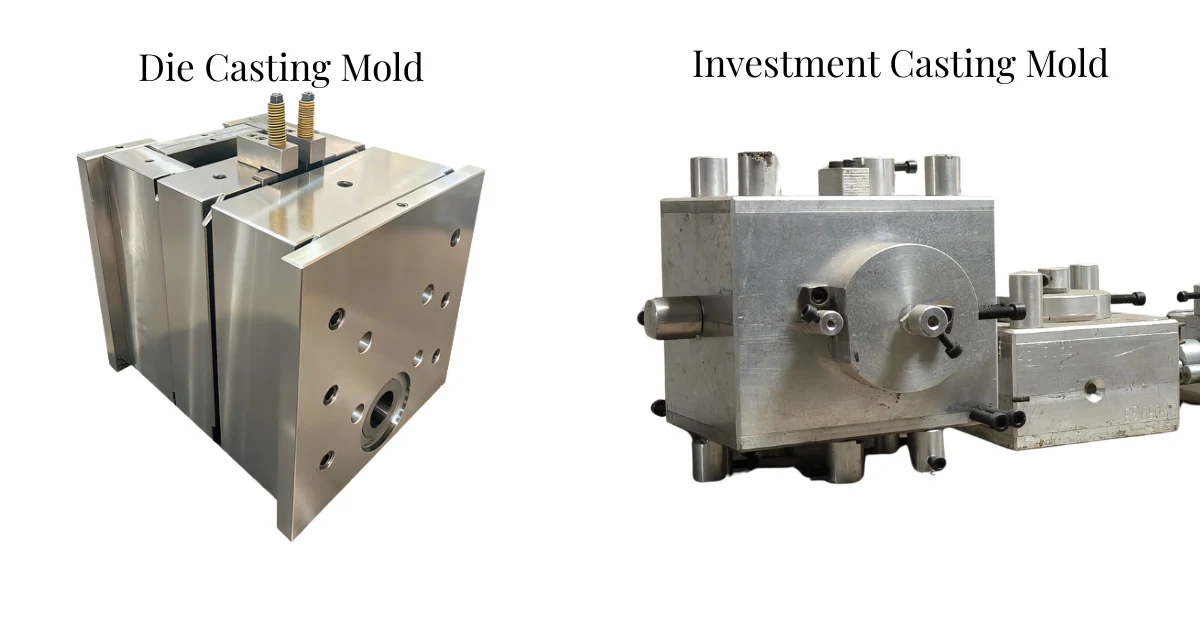
Sowohl Feinguss als auch Druckguss verwenden wiederverwendbare Werkzeuge, aber die Formen erfüllen grundlegend unterschiedliche Aufgaben.
Beim Feinguss wird mit dem wiederverwendbaren Werkzeug üblicherweise ein Wachsmodell hergestellt; das flüssige Metall kommt dabei nicht mit diesem in Berührung. Beim Druckguss hingegen ist die wiederverwendbare Stahlform selbst die Gussform, die das flüssige Metall unter hohem Druck aufnimmt.
Dieser eine Unterschied wirkt sich auf Werkzeugmaterial, Konstruktion, Preis, Lebensdauer, Innengeometrie, Prototypenbau, Legierungswahl und Produktionsvolumen aus. Dieser Artikel vergleicht die beiden Verfahren speziell aus der Perspektive von Form und Werkzeug.
Feingussform vs. Druckgussform: Ein kurzer Vergleich
| Faktor | Feingusswerkzeuge | Druckgussform |
|---|---|---|
| Hauptzweck | Wachsopfermuster herstellen | Direkte Herstellung von Metallgussteilen |
| wiederverwendbares Werkzeug, das mit dem Material in Kontakt kommt | Wachs | Geschmolzenes Metall |
| Form berührt geschmolzenes Metall | Einweg-Keramikhülle | Wiederverwendbare Stahlmatrize |
| Typisches Werkzeugmaterial | Aluminium oder Stahl | Warmarbeitsstahl |
| Thermische Belastung | Relativ niedrig | Hoch und wiederholt zyklisch |
| Druck auf die Werkzeuge | Wachsinjektionsdruck | Hochdruck-Metallinjektion |
| Kühlsystem | Relativ einfach | Gezielte Kühlung ist wichtig |
| Teileausbau | Das Wachsmuster muss das Werkzeug verlassen | Massives Metallgussteil muss die Form verlassen |
| Innere Geometrie | Keramische oder lösliche Opferkerne erhältlich | Verwendet üblicherweise mechanisch entfernbare Kerne/Schlitten. |
| Vorab-Werkzeugkosten | Im Allgemeinen niedriger | Im Allgemeinen höher |
| Prototyp ohne Produktionswerkzeuge | Oft möglich | Der eigentliche Prototyp aus Druckguss benötigt noch eine funktionsfähige Form. |
| Typische Produktionspassform | Niedrige, mittlere und wiederholte Produktion je nach Teil | Am attraktivsten bei hohen, stabilen Volumina |
Beide Verfahren verwenden zwar eine sogenannte “Form”, doch die wiederverwendbaren Werkzeuge sind völlig unterschiedlichen Produktionsbedingungen ausgesetzt.
Was Feingusswerkzeuge und Druckgussformen leisten
Beim konventionellen Feingussverfahren wird das Wachsmodell mithilfe wiederverwendbarer Werkzeuge hergestellt.
Wachs wird in ein Metallwerkzeug eingespritzt, abgekühlt, entnommen und später zum Aufbau der Keramikschale wiederverwendet. Institut für Feinguss beschreibt dies als Standardproduktionsverfahren für wiederholtes Feinguss.
Das wiederverwendbare Werkzeug hat seine Hauptaufgabe erfüllt, bevor überhaupt eine Gusslegierung geschmolzen ist.
Das Wachs wird anschließend mit Keramik umhüllt. Nach dem Entwachsen dient diese Keramikhülle als eigentliche, einmalige Gussform für das geschmolzene Metall.
Der Ablauf ist folgender:
Wiederverwendbare Werkzeuge → Wachsmodell → Einweg-Keramikform → Metallguss
Beim Druckguss entfällt das Verfahren mit dem Opfermodell.
Geschmolzenes Aluminium, Zink, Magnesium oder eine andere geeignete Legierung wird direkt in eine wiederverwendbare Metallform eingespritzt. Diese Form formt das Bauteil, leitet das Metall durch Kanäle und Angüsse, führt die Wärme ab, öffnet sich und wirft das fertige Metallgussteil aus.
Der Ablauf ist folgender:
wiederverwendbare Stahlform → geschmolzenes Metall → Metallguss
Weitere Details zu Werkzeugen, Keramikkernen und Keramikschalen im Feingussverfahren finden Sie in unserer Leitfaden für Feingussformen.
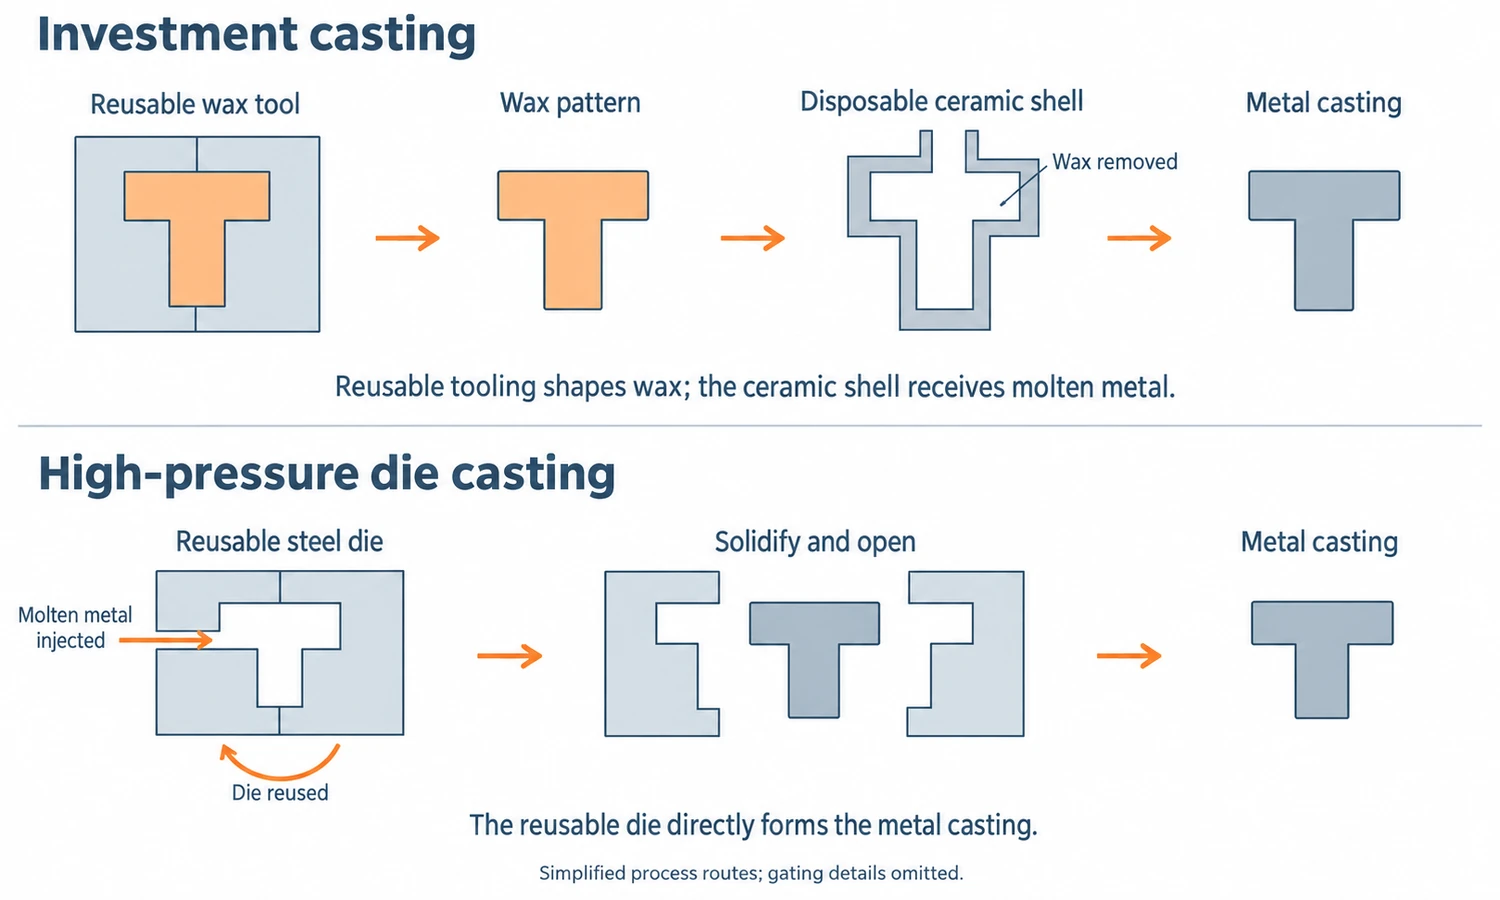
Werkstoffe, die mit Feinguss- und Druckgusswerkzeugen in Kontakt kommen
Der einfachste Weg, den Unterschied bei den Werkzeugen zu verstehen, ist, sich anzusehen, was die wiederverwendbare Form tatsächlich berührt.
Ein Wachsmodellierwerkzeug für Feinguss verarbeitet das Modellwachs bei relativ niedriger Temperatur. Die größten Herausforderungen bestehen in der präzisen Füllung, der Wachsschrumpfung, der Abkühlung, der Maßhaltigkeit und dem Entformen des relativ weichen Modells ohne Verformung.
Eine Druckgussform kommt mit geschmolzenem Metall in Berührung.
Es ist wiederholt schnellen Erwärmungs- und Abkühlungszyklen, hohen Metallgeschwindigkeiten, Einspritzdruck, Schließkräften, Schmierung und mechanischem Auswurf ausgesetzt. Zudem muss die Wärme so präzise geregelt werden, dass der nächste Gießvorgang schnell beginnen kann.
NADCA-Beschreibung von Werkzeugkonstruktion und -bau Hebt Metallfluss, Entlüftung, Kühlleitungen, Auswerferstifte, Angüsse, Angüsse, Schieber und Kerne als integrale Bestandteile eines Produktionswerkzeugs hervor.
Diese sehr unterschiedlichen Arbeitsbedingungen erklären, warum Werkzeugmaterialien, Konstruktion, Preis und Lebensdauer nicht so verglichen werden können, als würden die Formen die gleiche Aufgabe erfüllen.
Materialien für Wachswerkzeuge beim Feinguss: Aluminium vs. Stahl
Wachswerkzeuge für den Feinguss müssen keinen direkten Kontakt mit der Gusslegierung überstehen, daher kann das Material nach Genauigkeit, Steifigkeit, Bearbeitungskosten, Produktionsmenge und erwarteter Werkzeugstandzeit ausgewählt werden.
Aluminium und Stahl sind beides gängige Materialien.
Zum bisherigen Jahresende ist Aluminium besonders nützlich für viele Zwecke. kleine und mittelgroße Teile, die eine hohe Genauigkeit des Wachsmodells erfordern.. Wir können das Werkzeug direkt aus einem Aluminiumblock per CNC-Bearbeitung herstellen und so den Hohlraum und die kritischen Schnittstellen direkt nach dem genehmigten Werkzeugdesign fertigen.
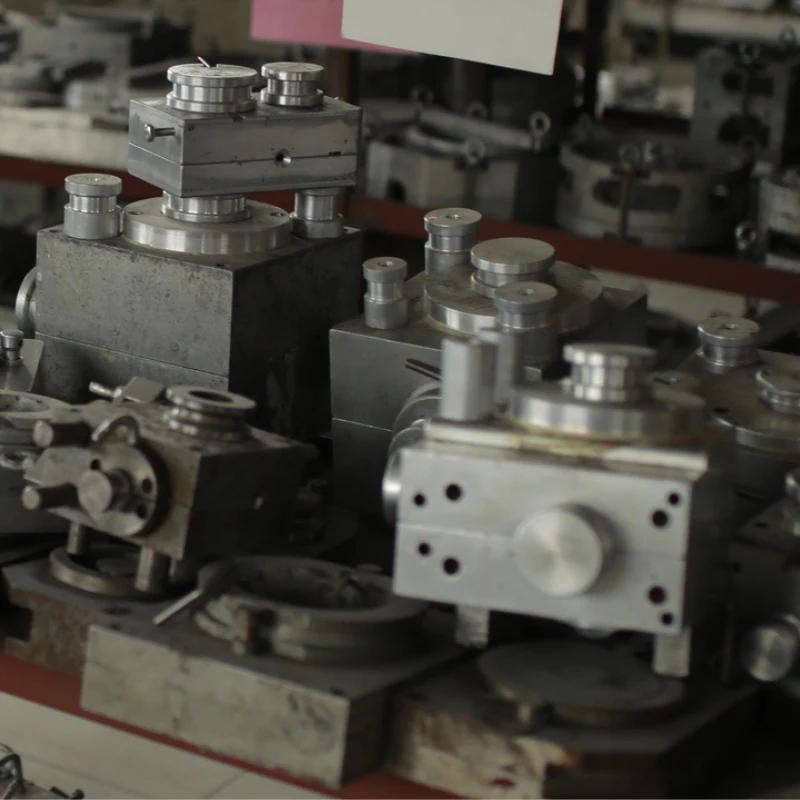
Aluminium ermöglicht auch spätere Modifikationen relativ unkompliziert, falls die Ergebnisse des ersten Prototyps zeigen, dass eine Maßanpassung erforderlich ist.
Stahl gewinnt an Attraktivität, wenn die Form größer ist, eine höhere Steifigkeit erfordert, anspruchsvolle bewegliche Elemente enthält oder ein längeres Produktionsprogramm unterstützen soll.
Das Werkzeugmaterial wird daher nicht nach der Regel “Stahl ist besser” ausgewählt. Das Werkzeug muss lediglich so haltbar und stabil sein, wie es das Produktionsprogramm erfordert.
Werkstoffe und Konstruktion von Druckgussformen
Werkzeuge für den Druckguss sind deutlich härteren Bedingungen ausgesetzt.
Die Matrize muss wiederholt mit geschmolzenem Metall befüllt werden, thermischen Zyklen standhalten, Verschleiß und Erosion widerstehen und sich über eine große Anzahl von Produktionszyklen hinweg präzise öffnen und schließen lassen.
Warmarbeitsstähle wie H13 werden aus diesem Grund häufig mit Aluminium- und Magnesium-Druckguss in Verbindung gebracht.
Auch der Bau selbst ist aufwendiger.
Ein typisches Produktionswerkzeug besteht aus einer festen Hälfte und einer Auswerferhälfte. Je nach Bauteil kann es außerdem Auswerferstifte, Schieber, bewegliche Kerne, Einsätze, Entlüftungsöffnungen, Angusskanäle, Angüsse und interne Wasser- oder Ölkanäle zur Temperaturregelung enthalten.
Die Kühlung ist kein nebensächliches Merkmal. Die Form muss genügend Wärme abführen, damit das Gussteil erstarren kann, und gleichzeitig das Werkzeug von Zyklus zu Zyklus in einem stabilen Temperaturbereich halten.
Diese Anforderungen machen die Form zu einem integralen Bestandteil der Druckgießmaschine und des Produktionssystems – nicht einfach zu einer Kavität, die dem Teil seine Form gibt.
Herstellungsverfahren für Wachswerkzeuge im Feingussverfahren
Die Werkzeuge für den Feinguss müssen nicht für jede Bauteilgröße auf die gleiche Weise hergestellt werden.
Bei YTD verfolgen wir zwei Hauptwege, da die Bearbeitung eines kleinen Präzisionswerkzeugs und die Herstellung eines sehr großen Wachswerkzeugs unterschiedliche Kosten- und Materialverwendungsprobleme mit sich bringen.
Präzisionswerkzeuge für kleine und mittlere Größen: Direkte CNC-Bearbeitung
Für kleine und mittlere Gussteile mit engeren Maß- oder Oberflächenanforderungen können wir die Wachswerkzeuge direkt aus Aluminium- oder Stahlblöcken fertigen.
Die Kavität, die Trennflächen, die Einsätze, die Positionierungselemente und andere kritische Bereiche werden durch CNC-Bearbeitung hergestellt.
Dieser Weg ermöglicht uns die direkte Kontrolle über die Oberflächen, die die Geometrie des Wachsmodells bestimmen, und eignet sich gut für Teile, bei denen die Modellgenauigkeit ein wichtiger Bestandteil der Gießtoleranzkette ist.
Nach der Montage der Werkzeuge spritzen wir Probewachsmodelle ein und prüfen diese, bevor die Form für die Produktion freigegeben wird.
Unser Herstellung von Feingussformen Auf dieser Seite werden dieser Werkzeugweg und konkrete Werkzeugbeispiele dargestellt.
Großformatige Wachswerkzeuge: Rohling aus Feinguss und CNC-Bearbeitung
Die Bearbeitung einer sehr großen Form komplett aus einem massiven Rohling kann einen erheblichen Material- und Maschinenzeitaufwand erfordern.
Für einige große Gussteile mit einfacherer Geometrie oder geringeren Anforderungen an die Werkzeugpräzision, Wir verfolgen einen anderen Ansatz.
Der Hauptwerkzeugkörper wird zunächst als endkonturnaher Rohling hergestellt mit verlorenes Schaumgussverfahren. Anschließend fertigen wir die Aussparung, die Passflächen, die Positionierungselemente und andere Bereiche, die tatsächlich kontrollierte Abmessungen erfordern, per CNC-Bearbeitung.
Die Route lautet:
Werkzeugkonstruktion → Werkzeugrohling im Feingussverfahren → CNC-Fertigbearbeitung → Wachsinjektionswerkzeug
Dies ist im Wesentlichen die gleiche Fertigungslogik, die bei vielen fertigen Metallkomponenten angewendet wird: Durch Gießen wird die Grundgeometrie erzeugt, während durch maschinelle Bearbeitung die Präzision nur dort hergestellt wird, wo sie benötigt wird.
Es zeigt auch, warum Werkzeuge für den Feinguss nicht als einheitlicher Formtyp betrachtet werden sollten. Der wirtschaftlichste Fertigungsweg variiert je nach Werkzeuggröße, Genauigkeitsanforderungen, Geometrie und Produktionsmenge.
Werkzeugstandzeit und Ausfallarten beim Feinguss und Druckguss
Die Wachswerkzeuge für den Feinguss und die Druckgussformen verschleißen aus unterschiedlichen Gründen.
Wachswerkzeuge unterliegen hauptsächlich mechanischem Verschleiß. Trennflächen können verschleißen, bewegliche Einsätze können sich lockern, die Ausrichtung kann sich verändern und Kavitätenoberflächen können durch langfristigen Gebrauch beschädigt werden.
Das Werkzeug ist keinem thermischen Schock durch geschmolzenes Metall ausgesetzt.
Ein Druckgusswerkzeug tut dies.
Jeder Schuss erhitzt die Chipoberfläche rapide, gefolgt von einer Abkühlung vor dem nächsten Zyklus. Dies trägt mit der Zeit zu thermischer Ermüdung und Rissbildung bei. Erosion, Lötstellen, Verschleiß, Rissbildung und Beschädigungen an Schiebern oder Auswerfersystemen können die Lebensdauer des Chips ebenfalls verkürzen.
Dieser Unterschied ist beim Vergleich der angegebenen Werkzeugstandzeiten relevant.“
Die Leistungsfähigkeit eines Wachsmodells ist hauptsächlich dadurch begrenzt, wie lange es noch präzise Abdrücke erzeugen kann.
Eine Druckgussform muss sowohl Maßgenauigkeit aufweisen als auch wiederholten Hochtemperatur-Produktionszyklen standhalten.
Für beide Verfahren gibt es keine sinnvolle, universelle Zykluszahl. Werkzeugmaterial, Gusslegierung, Geometrie, Wartung, Produktionsbedingungen und geforderte Genauigkeit beeinflussen die Standzeit.
Trennlinien, Entformungsschräge, Auswurf- und Kernziehgrenzen beim Druckguss
Eine wiederverwendbare Form muss nach jedem Gießvorgang geöffnet werden.
Diese einfache Anforderung hat einen großen Einfluss auf die Geometrie des Bauteils.
Das massive Metallbauteil muss die Matrize verlassen, ohne sich darin mechanisch zu verklemmen. Flächen in der primären Öffnungsrichtung erfordern üblicherweise ein entsprechendes Entformungsschrägen, während Hinterschnitte Schieber, bewegliche Kerne oder einen anderen Ausziehmechanismus benötigen.
Ein gerades Loch lässt sich oft mit einem Stift mit Metallkern herstellen, da dieser Stift eine klare Entnahmerichtung hat.
Für ein zusätzliches Feature kann ein Schieber erforderlich sein.
Kompliziertere Geometrien erfordern unter Umständen mehrere Bewegungsschritte, bevor das Teil ausgeworfen werden kann.
Mit Druckguss lassen sich daher hochkomplexe Bauteile herstellen, die Komplexität muss jedoch mit einem wiederverwendbaren mechanischen Werkzeug vereinbar sein.
Jede Funktion muss letztendlich eine Frage beantworten:
Wie wird sich die Matrize bzw. der Kern vom fertigen Metallteil entfernen?
Wenn keine praktische Zugrichtung existiert, muss das Teil möglicherweise neu konstruiert, nachbearbeitet, aus mehreren Komponenten zusammengesetzt oder ein spezialisierterer Kernprozess durchgeführt werden.
Keramische Kerne und interne Kanäle im Feinguss
Beim Feinguss wird die innere Geometrie anders behandelt, da der Kern nicht immer mechanisch aus dem fertigen Metallteil entfernt werden muss.
Ein Keramikkern kann separat hergestellt und in das Wachsinjektionswerkzeug eingesetzt werden. Anschließend wird Wachs um den Kern herum eingespritzt.
Das Investment Casting Institute Anleitung für Wachsmodellfehler Im Detail werden Muster besprochen, die durch das Einspritzen von Wachs um Keramik- oder lösliche Kerne entstehen.
Nach dem Wachsinjektionsvorgang enthält das Modell die äußere Wachsgeometrie und den darin befindlichen Keramikkern.
Beim Entwachsen verschwindet das Wachs, der Keramikkern bleibt jedoch bestehen. Geschmolzenes Metall füllt diesen Kern später aus.
Nach der Erstarrung wird die äußere Keramikschale abgebrochen und der innere Kern separat entnommen.
Der Kern muss niemals mechanisch aus dem fertigen Bauteil herausgeschoben werden.
Dadurch werden gekrümmte Durchgänge, verzweigte Kanäle, geschlossene Hohlräume und interne Geometrien ohne gerade Abzugsrichtung für das Feingießen viel natürlicher.
Beim Druckgießen gibt es zwar spezielle Technologien mit Opferkernen, sodass geschlossene Kanäle nicht völlig ausgeschlossen sind. Sie stellen jedoch nicht den Standard bei herkömmlichen HPDC-Werkzeugen dar.
Beim Feinguss werden bereits Opferformen und Einwegkeramikformen verwendet, daher passt die opferbare innere Geometrie ganz natürlich in den Prozess.
Bauteilkomplexität vs. Werkzeugkomplexität
Ein komplexeres Fertigteil erfordert nicht immer ein komplexeres, wiederverwendbares Feingusswerkzeug.
Dies ist einer der Unterschiede, die man beim Vergleich der beiden Prozesse am leichtesten übersieht.
Beim Feinguss muss das wiederverwendbare Werkzeug lediglich das Wachsmodell herstellen. Das Modell ist relativ weich, Keramikkerne können eingearbeitet werden, und die fertige Keramikform wird nach dem Metallguss zerstört.
Das letzte Metallbauteil muss niemals mechanisch aus der Keramikhülle ausgestoßen werden.
Beim Druckgießen muss das wiederverwendbare Werkzeug das eigentliche massive Metallteil freigeben und sich dann für den nächsten Schuss wieder schließen.
Schieber, Kernauszüge, Auswerferstifte, Absperrvorrichtungen und bewegliche Einsätze erhöhen die Komplexität des Werkzeugs.
Wenn also Leute sagen, dass beide Prozesse “komplexe Teile” erzeugen können, meinen sie möglicherweise unterschiedliche Arten von Komplexität.
Das Druckgussverfahren eignet sich hervorragend für die Bearbeitung von sich wiederholenden dünnwandigen Geometrien und komplexen Strukturen, sofern diese um eine wiederverwendbare Form herum konstruiert werden können.
Feinguss ist besonders dann von Vorteil, wenn die Geometrie mit mechanischem Auswerfen oder Kernziehen schwer in Einklang zu bringen ist.
3D-gedruckte Modelle für Feinguss-Prototypen
Feinguss bietet bei der Produktentwicklung einen weiteren Werkzeugvorteil: Das Produktionswachsmodell kann manchmal komplett übersprungen werden.
Mithilfe additiver Fertigung kann direkt aus dem CAD-Modell des Kunden ein Opferwachs oder ein wachsartiges Muster erstellt werden.
Das Investment Casting Institute erkennt an gedruckte Muster als Alternative zu herkömmlich eingespritzten Wachsmustern, insbesondere für Prototypen und Kleinserien. Die Forschung im Bereich der additiven Fertigung umfasst auch gedruckte Muster und Keramikkerne als Möglichkeiten zur Reduzierung von festen Werkzeugen während der Entwicklung.
Bei YTD können wir 3D-gedruckte Opfermuster für geeignete Rapid-Prototyping-Projekte verwenden.
Der Produktionsablauf ändert sich von:
CAD → Wachsmodellierung → Spritzgussmodell → Keramikform → Guss
Zu:
CAD → 3D-gedrucktes Opfermodell → Keramikschale → Guss
Die Phase der harten Werkzeugherstellung entfällt.
Dies ist besonders nützlich, wenn nur wenige Muster benötigt werden oder sich das Design noch ändern kann.
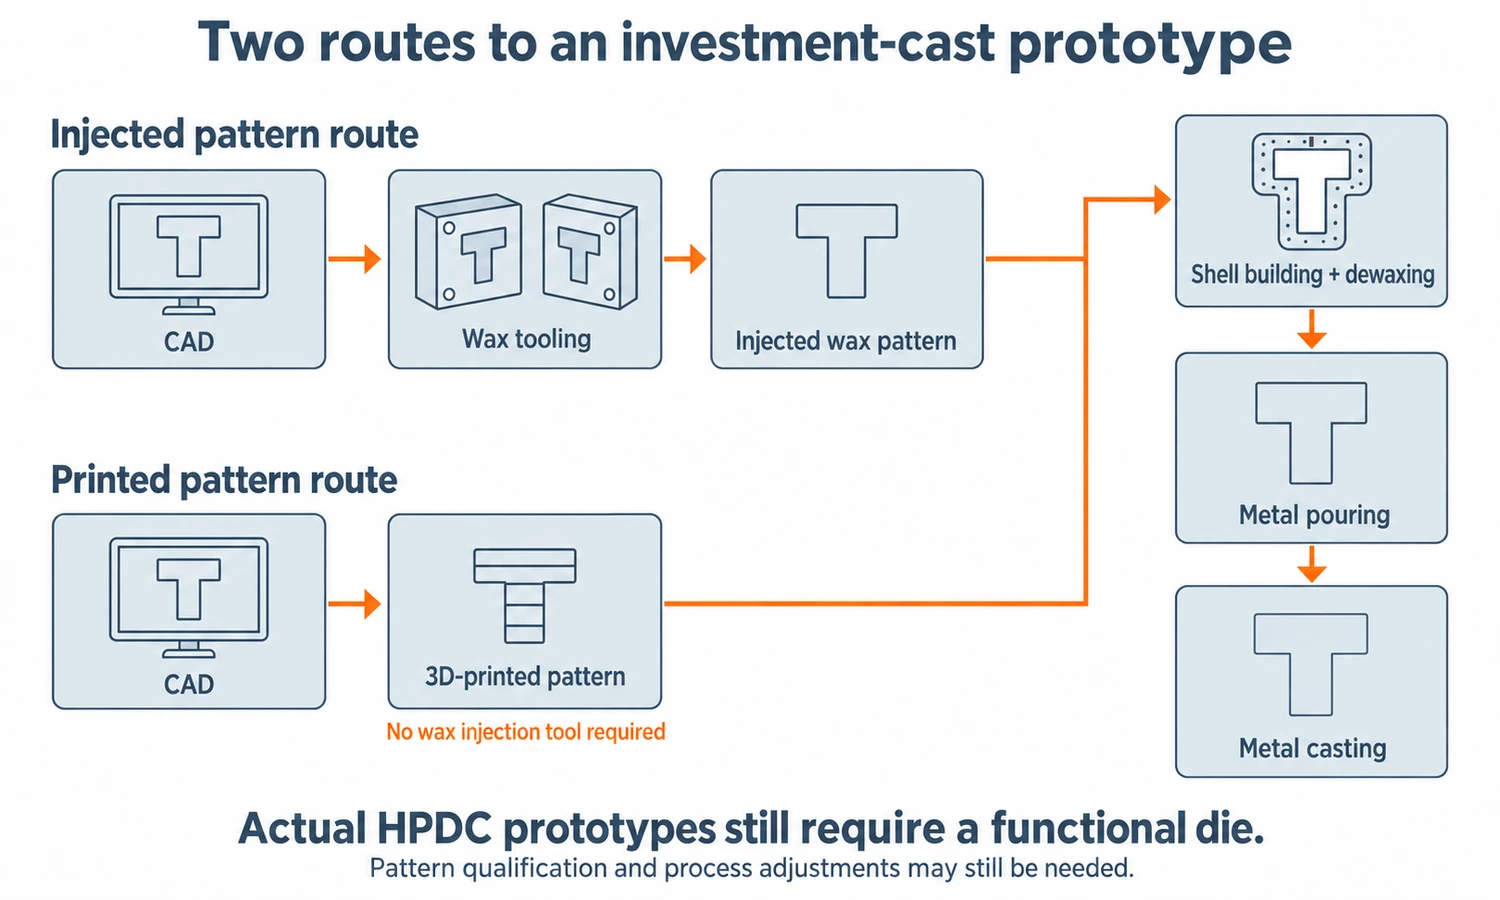
Gedruckte und geformte Wachsmodelle im Feingussverfahren
Ein gedrucktes Opfermodell und ein eingespritztes Wachsmodell sind nicht in jeder Hinsicht identisch.
Oberflächenstruktur, Dimensionsverhalten, Stützstrukturentfernung und Ausbrenneigenschaften können unterschiedlich sein, daher muss das gedruckte Muster mit dem Schalenprozess kompatibel sein.
Sobald jedoch ein akzeptables Muster in den Gehäusebau gelangt, ist der größte Teil des nachgelagerten Fertigungsprozesses im Wesentlichen gleich.
Das Modell wird ausgestanzt, entfernt, durch geschmolzene Legierung ersetzt, und der Gussvorgang wird dann je nach Bedarf durch Abtrennen, Wärmebehandlung, Bearbeitung und Inspektion fortgesetzt.
Dadurch ist ein gedrucktes Modell viel repräsentativer für die zukünftige Feingussproduktion als ein Prototyp, der mit einem völlig anderen Metallumformverfahren hergestellt wird.
Bei vielen Projekten ist der Unterschied zwischen einem Gussteil, das mit einem gedruckten Opfermodell hergestellt wurde, und einem Gussteil, das mit einem spritzgegossenen Produktionsmodell hergestellt wurde, so gering, dass der Kunde die tatsächliche Gussgeometrie und Funktionalität beurteilen kann, bevor er sich für die Herstellung von Werkzeugen entscheidet.
Sobald das Design stabil ist und die Stückzahl steigt, bietet die konventionelle Wachsspritzgusstechnik in der Regel eine bessere Wirtschaftlichkeit und Wiederholgenauigkeit der Modelle.
Werkzeuganforderungen für Druckguss-Prototypen
Ein zukünftiges Druckgussbauteil kann durchaus auch ohne Produktionsform als Prototyp hergestellt werden.
Es kann CNC-gefräst, 3D-gedruckt, sandgegossen oder durch ein anderes temporäres Verfahren hergestellt werden, um Passform, Montage oder grundlegende Funktion zu beurteilen.
Dieser Prototyp ist aber nicht im Druckgussverfahren hergestellt.
Wenn der Zweck der Probe darin besteht, den realen HPDC-Prozess zu validieren – Metallfluss, Porosität, Kühlung, Auswurf, Schrumpfung oder durch die Form erzeugte Abmessungen – ist dennoch eine funktionsfähige Form erforderlich.
Das Werkzeug kann für die Entwicklung vereinfacht werden, die grundlegende Werkzeugphase kann jedoch nicht entfernt werden.
Dies unterscheidet sich vom Feinguss.
Beim Feingussverfahren kann das eingespritzte Wachsmodell durch ein gedrucktes Opfermodell ersetzt werden, während die Phasen des Keramik- und Metallgusses nahezu unverändert bleiben.
Wenn also der Reifegrad des Designs gering ist oder nur eine Handvoll tatsächlicher Gussmuster benötigt werden, kann die Werkzeugbarriere beim Feinguss deutlich niedriger sein.
Werkzeugkosten und Produktionsvolumen
Die beiden Werkzeugsysteme führen zu unterschiedlichen wirtschaftlichen Produktionsergebnissen.
Beim Feinguss sind in der Regel weniger permanente Werkzeuge erforderlich, aber für jeden Gussvorgang werden dennoch neue Modelle und eine neue Keramikform benötigt.
Beim Druckgießen ist eine wesentlich größere Investition in die Dauerform erforderlich, aber sobald die Produktion stabil ist, kann dasselbe Werkzeug schnelle, wiederholte Zyklen ermöglichen.
Das allgemeine Kostenmuster ist:
Feinguss: niedrigere fixe Werkzeugkosten, höhere Prozesskosten in jedem Teilbereich.
Druckguss: Höhere fixe Werkzeugkosten, aber bessere Wirtschaftlichkeit, wenn diese Kosten auf eine sehr große Anzahl von Teilen verteilt werden.
Es gibt keine allgemeingültige Gewinnschwelle.
Ein einfaches Mehrkavitätenwerkzeug kann sich früher amortisieren als ein sehr komplexes Werkzeug mit mehreren Schiebern. Ebenso können aufwendige Feingusswerkzeuge und Werkzeuge mit Keramikkern die Anfangsinvestition erhöhen.
Die Gesamtmenge über die gesamte Bestelldauer ist wichtiger als die erste Bestellung.
Bei einem stabilen Programm, das voraussichtlich Hunderttausende von Aluminiumteilen produzieren wird, ist der Druckguss wirtschaftlich ganz anders zu bewerten als bei einem Bauteil, von dem möglicherweise nur einige Tausend Stück benötigt werden oder das regelmäßigen Designänderungen unterliegt.
Unser umfassenderes Feinguss vs. Druckguss Der Leitfaden vergleicht die gesamten Prozesse jenseits der Werkzeugauswahl.
Wie sich die Werkzeugauswahl auf die Materialauswahl auswirkt
Die Werkzeugarchitektur trägt auch dazu bei, zu erklären, warum die Materialbereiche der beiden Verfahren so unterschiedlich sind.
Das wiederverwendbare Feingusswerkzeug muss lediglich den Wachsinjektionsprozess überstehen. Die Hochtemperatur-Gusslegierung kommt stattdessen mit der Einweg-Keramikform in Kontakt.
Dadurch können mit Feingussverfahren Kohlenstoffstahl, legierter Stahl, Edelstahl, Nickelbasis-Superlegierungen und viele andere Legierungen mit Schmelztemperaturen verarbeitet werden, die weit über dem liegen, was eine gewöhnliche wiederverwendbare Form wirtschaftlich verkraften könnte.
Beim Hochdruck-Druckgießen wird das geschmolzene Produktionsmetall bei jedem Zyklus direkt gegen die wiederverwendbare Stahlform gepresst.
Dies ist einer der Gründe, warum bei HPDC vor allem Nichteisenmetalllegierungen wie Aluminium, Zink und Magnesium zum Einsatz kommen.
Zwischen diesen beiden Verfahren führt die Anforderung an Edelstahl oder eine Superlegierung in der Regel sehr schnell zu einer Einschränkung der Auswahl hin zum Feinguss.
Bei einem Bauteil aus Aluminium oder Zink bleibt mehr Spielraum für Entscheidungen hinsichtlich Geometrie, Volumen, Wandstärke und Wirtschaftlichkeit der Werkzeugherstellung.
Auswahl zwischen Feinguss und Druckguss anhand der Werkzeuge
Ein Blick auf die Form kann die Auswahl des Verfahrens überraschend schnell eingrenzen.
| Erfordernis | Was die Werkzeuge nahelegen |
|---|---|
| Edelstahl, legierter Stahl oder Nickel-Superlegierung | Feinguss |
| Aluminium, Zink oder Magnesium | Beides bleibt möglich. |
| Gebogene oder geschlossene Innengänge | Feinguss mit Opferkernen hat oft einen Vorteil |
| Viele Hinterschneidungen oder schwierige Zugrichtungen | Feinguss wird attraktiver |
| Sehr hohes stabiles Lebensdauervolumen | Die Anschaffung von Druckgusswerkzeugen wird einfacher zu rechtfertigen. |
| Das Design ändert sich noch. | Feinguss hat im Allgemeinen einen geringeren Werkzeugaufwand. |
| Wir benötigen einige tatsächliche Gussprototypen. | Gedruckte Feingussmodelle können den Aufwand für die Werkzeugherstellung vermeiden. |
| Es werden Proben benötigt, die mit dem eigentlichen HPDC-Verfahren hergestellt wurden. | Ein funktionsfähiger Stempel ist erforderlich. |
| Sehr dünne Wände und schnelle Produktion | Druckguss hat einen großen Vorteil |
| Geringeres Budget für Werkzeuge im Vorfeld | Feinguss hat im Allgemeinen den Vorteil |
Dies ist lediglich ein Werkzeugfilter.
Solange beide Verfahren technisch möglich sind, müssen noch die mechanischen Eigenschaften, die Anforderungen an die Porosität, die Wärmebehandlung, die Toleranz, die Oberflächenbeschaffenheit, die Bearbeitungsmöglichkeiten und die Kosten des fertigen Teils bewertet werden.
Schlussbetrachtung
Feinguss und Druckguss nutzen wiederverwendbare Werkzeuge auf sehr unterschiedliche Weise. Beim Feinguss werden hauptsächlich Opferformen hergestellt, während die Druckgussform das flüssige Metall direkt unter Druck formt.
Dieser Unterschied prägt das Werkzeugmaterial, das Herstellungsverfahren, den Preis, die Lebensdauer, die innere Geometrie, die Prototyping-Optionen und die Wirtschaftlichkeit der Produktion.
Bei vielen Projekten ist die Betrachtung der Anforderungen an die Form – und der Anforderungen an das fertige Teil – einer der deutlichsten Wege, um zwischen den beiden Verfahren zu wählen.
Häufig gestellte Fragen
Ist eine Feingussform wiederverwendbar?
Das Wachsinjektionswerkzeug ist wiederverwendbar. Die Keramikform, die das geschmolzene Metall aufnimmt, ist Verbrauchsmaterial und wird nach jedem Gießvorgang entfernt.
Warum sind Werkzeuge für den Druckguss in der Regel teurer?
Eine Druckgussform muss flüssigem Metall, hohem Druck, Temperaturwechseln und wiederholtem Auswerfen standhalten. Sie umfasst üblicherweise auch Kühlkanäle, Auswerferstifte, Angüsse, Entlüftungsöffnungen und manchmal Schieber oder bewegliche Kerne.
Warum lassen sich mit Feinguss Innenformen herstellen, die mit Druckguss schwer zu realisieren sind?
Opferkeramische Kerne können während des Gießvorgangs in der Form verbleiben und nach dem Erstarren des Metalls entfernt werden. Sie benötigen keine geradlinige mechanische Zugrichtung vom fertigen Teil.
Kann beim Druckguss Kerne verwendet werden?
Ja. Metallkernstifte und bewegliche Schlitten sind gängig. Spezielle Verfahren mit Opferkernen ermöglichen zwar eine größere Geometrie, erhöhen aber die Komplexität des Prozesses und der Werkzeuge.
Kann man im Feingussverfahren Prototypen ohne Metallform herstellen?
Ja. Ein geeignetes Opfermodell kann direkt aus CAD-Daten im 3D-Druckverfahren hergestellt und für den Aufbau der Keramikschale verwendet werden, wodurch die Herstellung von Feingussproben ohne herkömmliche Wachsinjektionswerkzeuge ermöglicht wird.
Kann beim Druckguss die Werkzeugherstellung für Prototypen entfallen?
Ein Druckgussmodell kann mittels eines anderen Fertigungsverfahrens als Prototyp hergestellt werden. Soll das Muster jedoch im eigentlichen Druckgussverfahren gefertigt werden, ist weiterhin eine funktionelle Metallform erforderlich.