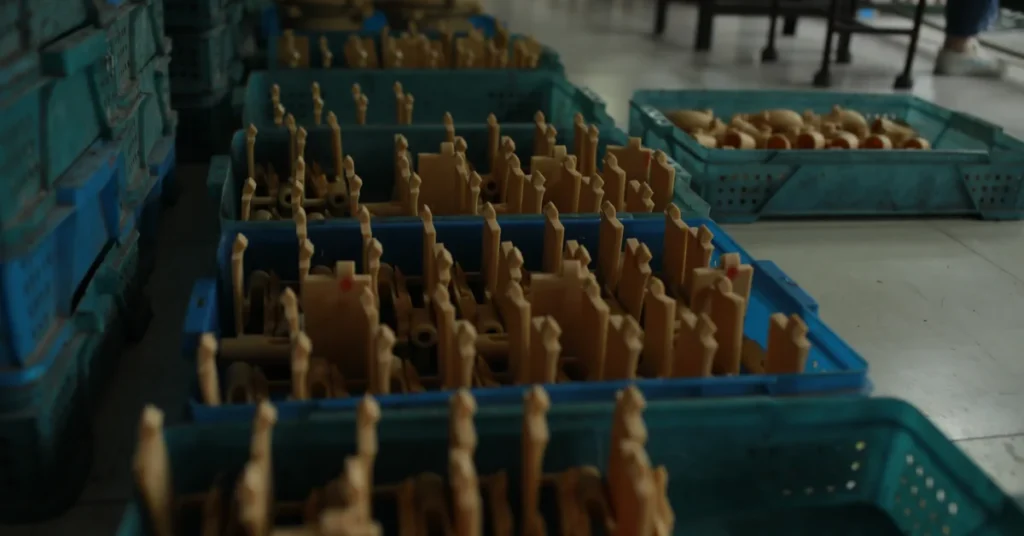
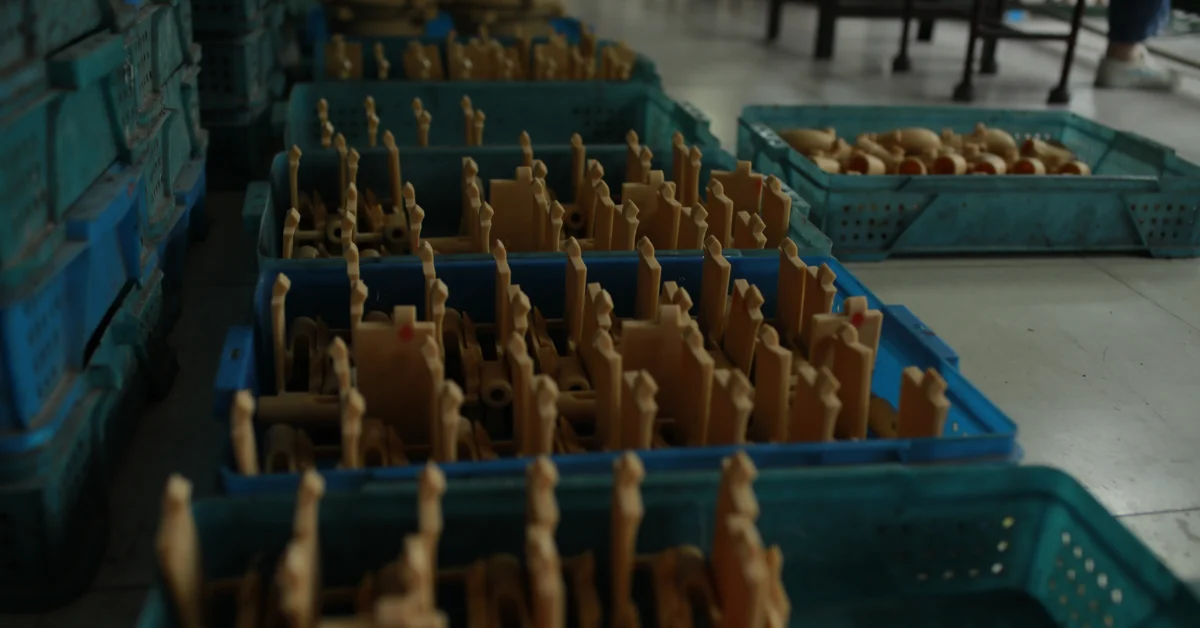
A Wachsmodell Die Wachsform dient als Ersatzteil zur Herstellung der Keramikform beim Feinguss. Sie repräsentiert das spätere Gussteil, ist aber keine exakte Wachskopie des fertigen Teils. Ihre Abmessungen können bereits die Schrumpfung des Wachses und des Metalls sowie die spätere Bearbeitung berücksichtigen.
Da die Keramikschale das Modell reproduziert, können Maßfehler, Verzerrungen, Grate und Oberflächenfehler, die im Wachsraum entstanden sind, sich auf den Metallguss fortsetzen.
Was ist ein Wachsmodell beim Feinguss?
Ein Wachsmodell ist ein temporäres Positivmodell des Bauteils, das später in Metall gegossen wird.
Für die industrielle Serienfertigung wird das Modell üblicherweise durch Einspritzen von vorbereitetem Modellwachs in wiederverwendbare Werkzeuge hergestellt. Sobald das Wachs ausreichend abgekühlt ist, öffnet sich das Werkzeug und das feste Modell wird entnommen.
Das Investment Casting Institute bezeichnet das Wachseinspritzen in eine Form als konventionelles industrielles Verfahren, erkennt aber gleichzeitig additiv gefertigte Opferformen als Alternative für geeignete Projekte an.
Institut für Feinguss: Herstellung von Wachsmodellen
Die Terminologie ist wichtig.
A Wachsmodell Es handelt sich nicht um die wiederverwendbare Form, die zur Herstellung verwendet wird. Das wiederverwendbare Metallwerkzeug ist das Wachsspritzgusswerkzeug oder Modellform.
Es ist auch nicht die Keramikform, die schließlich das geschmolzene Metall enthält. Diese Form entsteht erst später durch das Aufbringen einer feuerfesten Hülle um das Modell herum.
Die Beziehung ist folgende:
Wachsmodellierung → Wachsmodell → Keramikformhohlraum → Metallguss
YTD erläutert diese Unterschiede detaillierter in seinem Leitfaden zu Feingussform: Wachsmodelle, Keramikkerne und Schalenformen.
Wie Produktionswachsmodelle durch Wachsinjektion hergestellt werden
Für die Serienfertigung wird normalerweise das Wachsinjektionsverfahren bevorzugt, da mit einem wiederverwendbaren Werkzeug eine große Anzahl ähnlicher Muster hergestellt werden kann.
Das Werkzeug wird zunächst vorbereitet und in einen kontrollierten Betriebszustand versetzt. Anschließend wird Modellwachs in den Formhohlraum eingespritzt, wo es die Geometrie ausfüllt und beginnt, Wärme in das Werkzeug zu übertragen.
Nach dem Einspritzvorgang folgen Halten, Nachfüllen und Abkühlen. Die genaue Abfolge und die Parameter hängen vom Wachssystem, den Werkzeugen und der Geometrie ab und lassen sich nicht durch ein universelles Verfahren ersetzen.
Sobald das Muster ausreichend stabil ist, öffnet sich das Werkzeug und der Wachsteil wird entfernt.
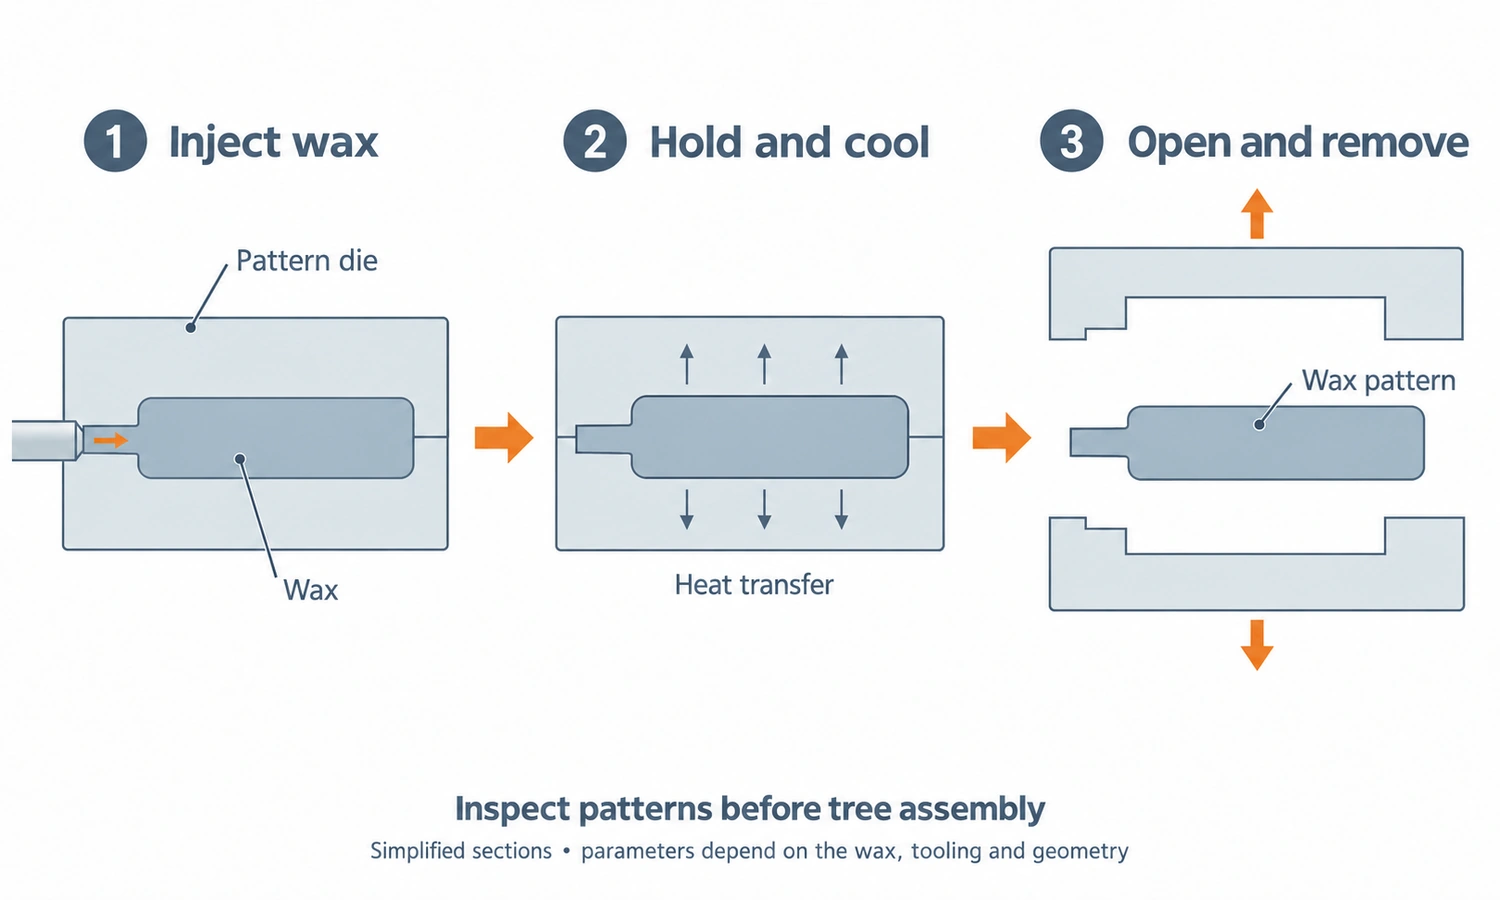
Das klingt ähnlich wie Kunststoffspritzguss, aber Wachs verhält sich anders. Es ist relativ weich, temperaturempfindlich und kann beim Abkühlen weiter schrumpfen oder sich verformen.
Wird ein Muster zu früh entfernt, kann es noch weich genug sein, um sich zu verformen. Auch die Dauer des Einspannens in der Form kann das Ergebnis verändern.
Untersuchungen zur Genauigkeit von Feingussmodellen zeigen übereinstimmend, dass die Einspritztemperatur, die Werkzeugtemperatur, der Druck, die Halte- oder Verweilzeit, die Wachseigenschaften und die Bauteilgeometrie zusammenwirken, um die endgültigen Modellabmessungen zu bestimmen.
Aus diesem Grund handelt es sich bei der Wachsinjektion um einen kontrollierten Herstellungsprozess und nicht einfach um das “Füllen einer Form mit geschmolzenem Wachs”.”
Die Abmessungen des Wachsmodells beinhalten Prozesstoleranzen und Schrumpfungskompensation.
Wachsmodelle werden oft als exakte Nachbildungen des gewünschten Gussstücks beschrieben.
Diese Beschreibung ist zwar nützlich, um den grundlegenden Prozess zu erklären, kann aber aus ingenieurtechnischer Sicht irreführend sein.
Die Werkzeuge für die Mustererstellung müssen mehrere später auftretende Dimensionsänderungen berücksichtigen.
Erstens verändert das Wachs zwischen dem Einspritzen und seinem stabilen Zustand seine Dimensionen.
Später kann die Keramikhülle zu zusätzlichen dimensionalen Effekten beitragen.
Schließlich zieht sich die geschmolzene Legierung beim Erstarren und Abkühlen zusammen.
Wenn das Gussteil bearbeitet werden soll, kann es erforderlich sein, ausgewählte Oberflächen gezielt mit einem Bearbeitungszugabe zu versehen.
Die vollständige Dimensionskette ist daher näher an:
Werkzeugabmessung → Wachsmodellabmessung → Schalenhohlraumabmessung → Gussabmessung → Abmessung nach der Bearbeitung
Das Oak Ridge National Laboratory beschreibt die Abmessungen von Wachsmodellen als Ergebnis von Wärmeausdehnung und -kontraktion, Verformung, Materialeigenschaften, Werkzeugbeschränkungen und Prozessvariablen wie Werkzeugtemperatur, Einspritzdruck, Einspritztemperatur und Verweilzeit.
ORNL: Materialeigenschaften zur Vorhersage der Abmessungen von Wachsmodellen
Dies erklärt auch, warum es keine verlässliche allgemeingültige Aussage wie die folgende gibt:
“Wachs schrumpft immer um exakt 1%.”
Eine Schwindungszugabe, die für eine Geometrie, ein Werkzeugdesign, eine Wachsrezeptur und einen Prozesszustand funktioniert, sollte nicht automatisch auf ein anderes Teil übertragen werden.
Die korrekte Zugabe ergibt sich aus einer Kombination von Materialkenntnissen, Prozesserfahrung, Werkzeugkonstruktion und tatsächlichen Modell- und Gussmaßen.
Wandstärke und Teilegeometrie ändern sich; Wachsmuster-Schrumpfung und -Verformung
Wachs schrumpft bei komplexen Mustern nicht unbedingt gleichmäßig.
Betrachten wir ein Bauteil mit einem dicken Ansatz, der mit einer dünnen Wand verbunden ist.
Die dünnere Zone kühlt schnell ab, während die dickere Zone länger warm bleibt. Daher erreichen die beiden Bereiche nicht gleichzeitig einen stabilen Zustand.
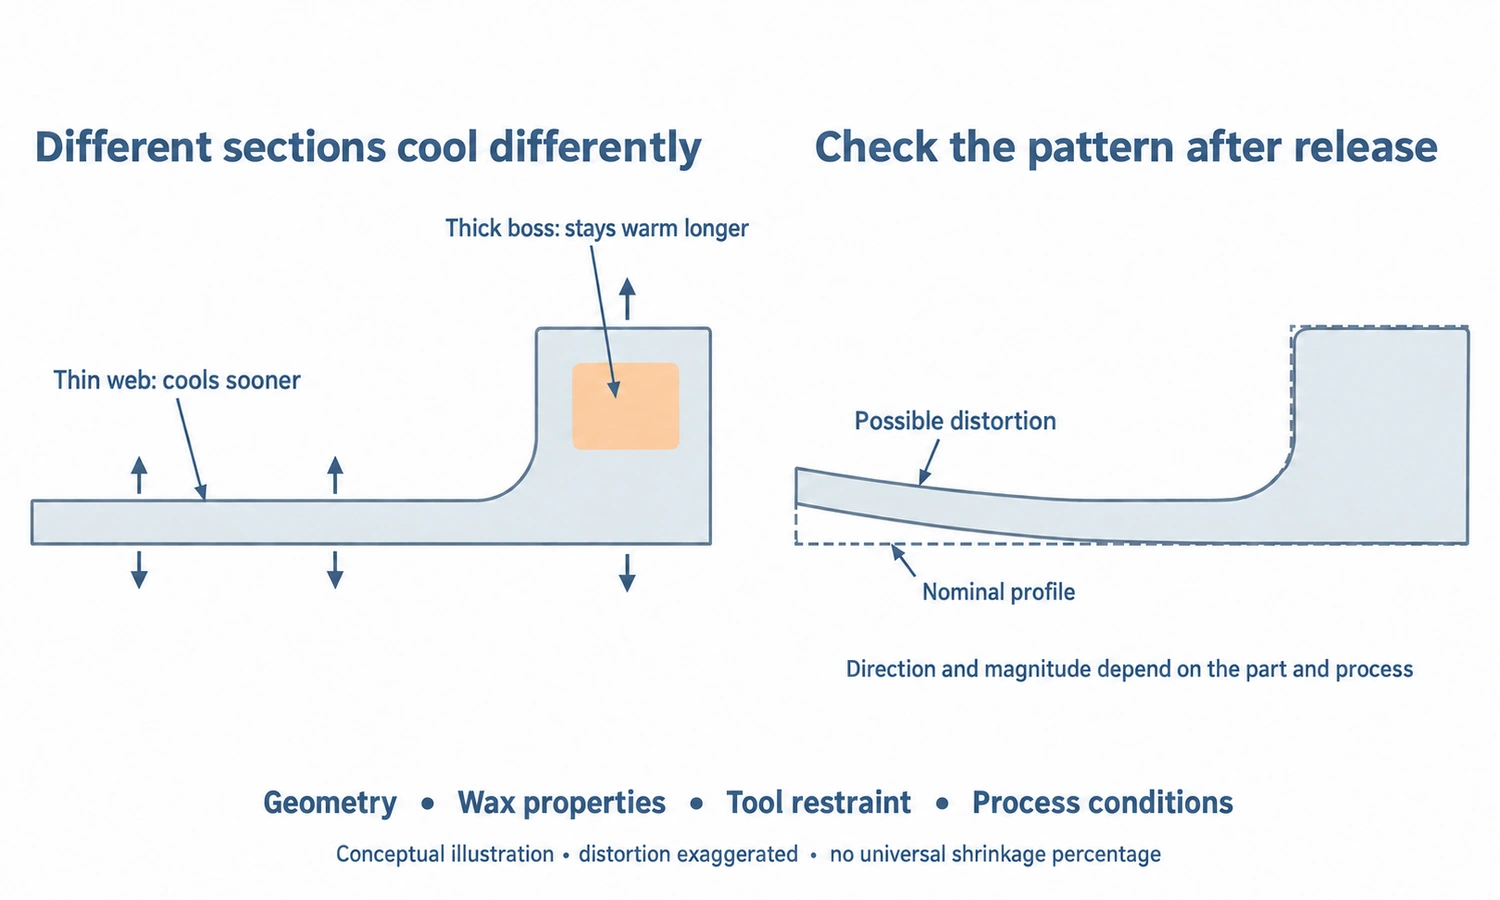
Die Werkzeugtechnik schränkt zudem einige Dimensionen stärker ein als andere, solange sich das Muster im Inneren der Matrize befindet.
Sobald das Muster entfernt ist, verschwinden auch diese Einschränkungen.
Deshalb ist die Geometrie des Bauteils genauso wichtig wie das nominelle Schrumpfungsverhalten des Wachses.
Experimentelle Untersuchungen zur Dimensionsstabilität von Wachsmodellen haben gezeigt, dass die Wandstärke und die Geometrie einen erheblichen Einfluss auf die Dimensionsabweichung haben und dass sich dickere Wandstärken unter den gleichen nominellen Injektionsbedingungen anders verhalten können als dünnere.
Für eine Gießerei kann die Maßkontrolle daher nicht nur darin bestehen, einen einfachen Prüfstab zu messen und denselben Prozentsatz auf jedes Merkmal eines komplexen Gussteils anzuwenden.
Die kritischen Abmessungen müssen anhand des jeweiligen Bauteils bewertet werden.
Einspritzdruck, Temperatur, Haltezeit und Kühlung beeinflussen die Spritzbildgenauigkeit.
Die Parameter der Wachsinjektion wirken nicht unabhängig voneinander.
Durch die Druckerhöhung können bestimmte Strukturen besser ausgefüllt werden, gleichzeitig ändert sich aber auch der Hohlraumdruck und das Packungsverhalten.
Eine Änderung der Wachstemperatur beeinflusst das Fließverhalten und die Kühlung.
Die Haltezeit bestimmt, wie lange das Muster im Werkzeug fixiert bleibt, während es aushärtet.
Die Werkzeugtemperatur beeinflusst den Wärmeaustausch zwischen Wachs und Form.
Untersuchungen, die verschiedene Wachsinjektionsbedingungen vergleichen, zeigen, dass die Haltezeit und der Nachdruck die Dimensionsstabilität erheblich beeinflussen können, während die relative Bedeutung der einzelnen Parameter mit dem Werkzeug und der Geometrie variiert.
Deshalb sind Aussagen wie diese so haltlos:
“Höherer Wachsdruck ergibt bessere Muster.”
oder
“Niedrigere Wachstemperaturen verringern stets die Schrumpfung.”
sind zu simpel.
Die Gießerei entwickelt ein Prozessfenster, in dem sich der Hohlraum korrekt füllt, das Modell formstabil bleibt und das Wachs ohne Beschädigung entfernt werden kann.
Ziel der Prozesssteuerung ist die Wiederholbarkeit – nicht die Maximierung eines einzelnen Injektionsparameters.
Keramische und lösliche Kerne können in Wachsmodelle eingearbeitet werden.
Manche Gussteile enthalten eine innere Geometrie, die nicht allein durch das äußere Wachsmodell erzeugt werden kann.
Vor dem Einspritzen kann ein Keramikkern in das Wachsinjektionswerkzeug eingesetzt werden. Anschließend wird Wachs um den Kern herum geformt, wodurch ein Verbundmuster entsteht, bei dem Wachs die Außenseite bildet und Keramik die ausgewählten inneren Kanäle definiert.
Der Keramikkern bleibt nach dem Entwachsen zurück und füllt beim Metallgießen den Raum aus. Nach dem Erstarren der Legierung wird das Keramikmaterial entfernt, um den inneren Kanal freizulegen.
Lösliche Wachskerne bieten eine weitere Option für bestimmte Geometrien. Ein herausnehmbarer Kern kann zunächst ein inneres Merkmal innerhalb des Hauptwachsmodells erzeugen und anschließend aufgelöst oder auf andere Weise entfernt werden, bevor die Keramikschale weitere Stadien erreicht.
Das wichtigste Prinzip ist, dass die innere Geometrie genauso sorgfältig kontrolliert werden muss wie die äußere Wachsoberfläche.
Ein verschobener oder verzerrter Kern kann zu einer falschen Wandstärke führen, selbst wenn die Außenseite des Wachsmodells perfekt aussieht.
Bei komplexen Kerngussteilen umfasst die Musterprüfung daher nicht nur die äußere Geometrie, sondern gegebenenfalls auch die Kernpositionierung.
Häufige Wachsmodellfehler und ihre Auswirkungen auf den endgültigen Guss
Fehler im Wachsmodell sind deshalb wichtig, weil die Keramikschale das, was sie sieht, exakt nachbildet.
Das Investment Casting Institute unterhält ein ganzes Atlas der Wachsmodellfehler, Dabei wird betont, dass die Qualität des Modells eine wichtige Ausgangsbasis für die Herstellung gleichmäßiger Gussteile darstellt. Die Fehlerkategorien berücksichtigen das Zusammenspiel von Wachsmaterial, Modellformen, Ausrüstung, Kernen und Spritzgießbedingungen.
Institut für Feinguss: Atlas der Wachsmodellfehler
Einige Mängel sind in der industriellen Produktion von besonderer Bedeutung.
| Wachsmusterproblem | Was das für die Produktion bedeutet |
|---|---|
| Unvollständige Befüllung / Fehlfüllung | Das Wachs hat einen Teil des Werkzeughohlraums nicht vollständig erreicht. |
| Luftblasen oder innere Hohlräume | Bei der Wachspräparation oder -injektion wurde Gas eingeschlossen. |
| Einsinken oder lokales Schrumpfen | Die dicken Bauteile haben sich beim Abkühlen des Wachses zusammengezogen. |
| Fließende oder gestrickte Linien | Während des Füllvorgangs trafen getrennte Wachsfließfronten aufeinander oder kühlten ab. |
| Blitz | Wachs ist in Spalten an den Trennflächen oder Einsätzen der Werkzeuge eingedrungen. |
| Verzerrung / Verzug | Die Mustergeometrie hat sich während der Abkühlung, des Auswurfs oder der Handhabung verändert. |
| Risse oder beschädigte Stellen | Das Muster wurde beim Formen, Entfernen, Handhaben oder Zusammenbauen beansprucht. |
Nicht jede sichtbare Markierung auf dem Wachs führt automatisch zu einem abgelehnten Metallguss, und Gießereien haben möglicherweise genehmigte Reparaturverfahren für kleinere Modellfehler.
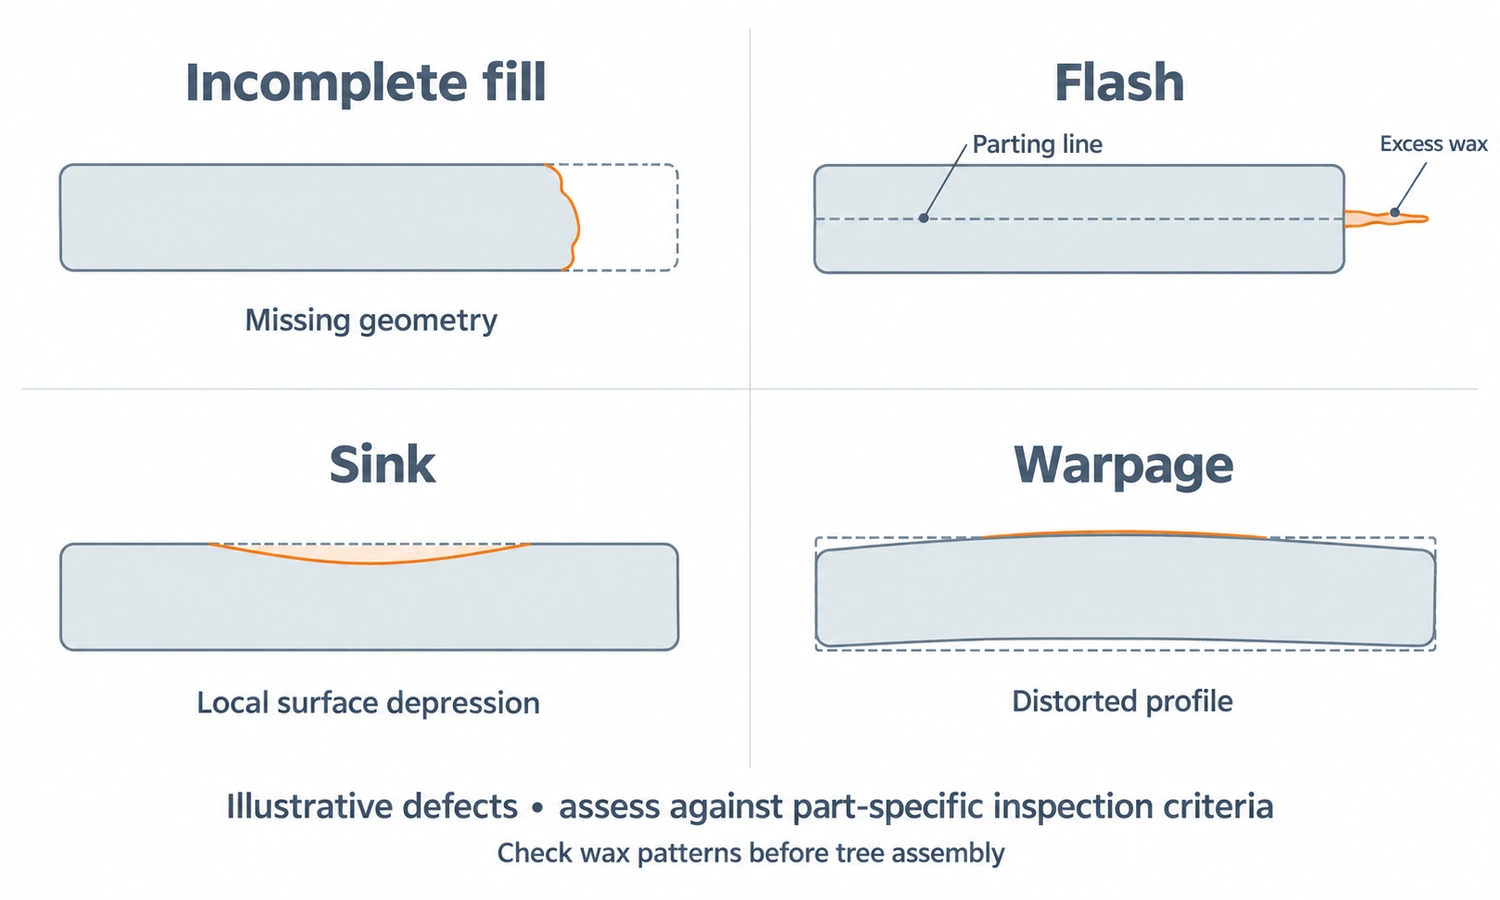
Signifikante Maßabweichungen, Verzerrungen, Risse oder instabile Geometrien sollten jedoch nicht einfach beim Wachsfinish kaschiert werden.
Sobald ein inakzeptables Muster in den Gehäusebau Einzug hält, erhöht jeder weitere Arbeitsschritt die Kosten eines bereits bestehenden Problems.
Die Wachsmodelle sollten überprüft werden, bevor sie zu einem Baum zusammengefügt werden.
Einer der wirtschaftlichsten Zeitpunkte, um einen fehlerhaften Feinguss auszusortieren, ist, solange er noch aus Wachs besteht.
Zum jetzigen Zeitpunkt ist noch keine Keramikhülle gefertigt und es wurde noch keine Legierung geschmolzen oder gegossen.
Die Inspektion erfolgt daher vor der Baummontage.
Die Gießerei kann kritische Abmessungen, Oberflächenbeschaffenheit, Trennliniengrate, Vollständigkeit kleiner Merkmale, Verformungen, Angussbereiche und gegebenenfalls die Kernlage überprüfen.
Die Prüfmethode hängt vom Bauteil ab.
Für einfache Serienteile können spezielle Lehren und visuelle Standards verwendet werden. Anspruchsvollere Bauteile erfordern unter Umständen konventionelle Messgeräte oder eine Koordinatenmessmaschine (KMM) zur Werkzeugfreigabe und Erstmusterentwicklung.
Ziel ist es nicht unbedingt, jede einzelne Dimension an jedem Wachsmodell zu messen.
Ziel ist es, die Eigenschaften zu kontrollieren, die den späteren Guss am ehesten beeinflussen könnten, und sicherzustellen, dass der etablierte Wachsinjektionsprozess stabil bleibt.
Dies ist ein wichtiger Unterschied zwischen Musterprüfung Und Endprüfung des Gussteils.
Das Modell wird geprüft, um zu verhindern, dass sich Prozessfehler auf nachfolgende Schritte auswirken. Das fertige Gussteil wird anschließend mit der tatsächlichen Kundenzeichnung und den Materialanforderungen verglichen.
Einzelne Wachsmodelle werden zu einem Wachsbaum zusammengefügt, bevor die Schale gebaut wird.
Nach der Inspektion werden die einzelnen Muster am Wachsanschnittsystem befestigt.
Mehrere Muster können einen gemeinsamen zentralen Gussast bilden, der gemeinhin als … bezeichnet wird. Wachsbaum, Cluster oder Assembly.
Die Verbindungen zwischen den Schablonen und dem Angusskanal sind im geometrischen Sinne nicht temporär.
Nach dem Entwachsen werden die von den Wachsfugen eingenommenen Zwischenräume zu Kanälen, durch die das geschmolzene Metall in die Gusshohlräume fließt.
Die Mustermontage verbindet daher zwei separate Fertigungsbereiche:
Wachshandhabung und Metallflussdesign
Ein Baum muss die Modelle während des Schalenaufbaus sicher halten, aber auch sein Abstand, seine Ausrichtung und die Positionen des Angusses beeinflussen den Zugang zur Schale, die Metallfüllung, die Erstarrung, die Gussausbeute und den späteren Abtrennvorgang.
YTD erläutert diese Phase im Detail in Wachsbaum für Guss: Montage, Anguss, Ausbeute & Konstruktion.
Der Kernpunkt dieses Artikels ist, dass Die Herstellung der Wachsmodelle ist abgeschlossen, bevor mit der Gestaltung des Weihnachtsbaums begonnen wird, aber die Qualität dieser Modelle bestimmt die Qualität der Baugruppe, die im nächsten Schritt zur Verfügung steht..
Die Keramikschale bildet Oberfläche und Geometrie des Wachsmusters nach.
Sobald der Baum zusammengebaut ist, beginnt der Bau der Keramikhülle.
Die Wachsform wird wiederholt mit Keramikschlicker und feuerfesten Partikeln beschichtet, bis die Form die nötige Dicke und Festigkeit für das Entwachsen und den Metallguss aufweist.
An diesem Punkt wird das Muster zur Masteroberfläche, aus der der Keramikhohlraum geformt wird.
Eine Werkzeuglinie, eine Wachsreparatur, ein Oberflächenfehler, ein Grat oder ein kleines geometrisches Merkmal können somit in die Hülle übertragen werden.
Dieser Zusammenhang erklärt, warum die Oberflächenqualität des Wachsmodells von Bedeutung ist, obwohl das Wachs selbst niemals Bestandteil des fertigen Bauteils wird.
Nachdem die Schale fertiggestellt ist, wird das Wachs entfernt.
Die Prozessbeschreibung des Investment Casting Institute zeigt diesen Ablauf von der Modellerstellung über die Montage bis hin zur Herstellung der Keramikform.
YTD Feingussverfahren: Schritt-für-Schritt-Anleitung verfolgt den kompletten Ablauf von der Mustererstellung über den Schalenbau, das Gießen und die Endbearbeitung bis hin zur Inspektion.
Eingespritzte Wachsmodelle vs. 3D-gedruckte Opfermodelle
Für den Feinguss in der Serienfertigung ist nicht immer ein eingespritztes Wachsmodell erforderlich.
Die additive Fertigung ermöglicht die direkte Erstellung von Opferformen aus CAD-Daten, wodurch die Herstellung eines Prototyps oder eines Kleinseriengusses ohne herkömmliche Wachsinjektionswerkzeuge möglich ist.
Der Begriff 3D-gedrucktes Wachsmuster sollte sorgfältig verwendet werden.
Manche additive Drucksysteme drucken tatsächlich Wachs oder wachsartige Materialien. Andere verwenden Polymere, die speziell dafür entwickelt wurden, aus einer Einbettmasse auszubrennen.
Der umfassendere und präzisere Begriff lautet daher 3D-gedrucktes Opfermuster Es sei denn, es ist bekannt, dass es sich bei dem Material um Wachs handelt.
Der wesentliche wirtschaftliche Unterschied ist unkompliziert.
Das konventionelle Wachsinjektionsverfahren erfordert zwar eine anfängliche Investition in die Werkzeuge, ermöglicht aber nach Etablierung der Produktion die effiziente Herstellung wiederholbarer Modelle.
Gedruckte Schnittmuster vermeiden zwar die Werkzeugkosten, verursachen aber höhere Kosten für jedes einzelne Schnittmuster.
Dadurch eignen sich additive Muster besonders gut für Prototypen, Designvalidierung, Brückenproduktion oder sehr geringe Stückzahlen.
Die Forschung im Bereich des schnellen Feingießens hat genau diesen Vorteil hervorgehoben: Durch den Wegfall herkömmlicher Modellwerkzeuge kann die Entwicklungszeit verkürzt und das Feingießen kleiner Serien praktikabler gemacht werden.
Für eine stabile, wiederholte Produktion bleibt das Wachsinjektionsverfahren in der Regel die wirtschaftlichere Methode.
Wachsmodell und Feingusswachs sind verwandte, aber unterschiedliche Themen.
Der Wachsmodell ist das hergestellte Objekt.
Feingusswachs ist das Materialsystem, das zur Herstellung dieses Objekts und anderer Wachsfiguren aus dem Wachskabinett verwendet wird.
Diese Themen überschneiden sich zwar, sollten aber nicht als identisch behandelt werden.
Modellierwachs muss Eigenschaften aufweisen, die das Füllen, die Dimensionsstabilität, die Handhabung, das Verbinden, die Verträglichkeit mit der Form und das Entwachsen ermöglichen. Andere Wachse können für Angüsse, Anschnitte, Montage, Reparaturen oder Anwendungen mit löslichem Kern verwendet werden.
Für Käufer ist die Auswahl einer Wachsrezeptur jedoch selten der wichtigste Entscheidungspunkt bei der Beschaffung.
Die wichtigeren Fragen sind, ob die Gießerei wiederholbare Muster herstellen, deren Abmessungen kontrollieren, Fehler vor dem Schalenaufbau erkennen und den Prozess über mehrere Produktionschargen hinweg aufrechterhalten kann.
Eine materialorientierte Erklärung von Modellwachsen und anderen Materialien aus der Wachskammer finden Sie in YTDs Artikel. Feingusswachs: Was es bewirkt, Arten und Modellherstellungsmöglichkeiten.
Die Trennung dieser beiden Artikel vermeidet Verwirrung. Was ist das Wachs? mit wie das Wachsmodell hergestellt und kontrolliert wird.
Wie YTD Wachsmodelle vor dem Feinguss kontrolliert
Bei YTD Foundry ist die Herstellung von Wachsmodellen Teil des hauseigenen Feinguss-Workflows.
Der Prozess beginnt, bevor das Wachs eingespritzt wird.
Die Werkzeuge werden unter Berücksichtigung des zu erwartenden Wachsverhaltens, der Gussschrumpfung, der Bearbeitungszugabe, der Trennstruktur und der Modellentnahme konstruiert und gefertigt.
Im Rahmen der Werkzeugentwicklung werden dann Probemodelle hergestellt, um die tatsächlichen Wachsabmessungen und den Oberflächenzustand zu überprüfen, anstatt sich nur auf das CAD-Modell oder die Werkzeugabmessungen zu verlassen.
Während der Produktion werden die Wachseinspritzbedingungen entsprechend dem Bauteil und dem festgelegten Prozess gesteuert. Die Modelle werden vor der Baummontage geprüft, um zu verhindern, dass offensichtliche Füllfehler, Grate, Verformungen, Oberflächenbeschädigungen oder Maßabweichungen unnötigerweise in den Keramikformbau einfließen.
Wo Keramikkerne oder andere spezielle interne Merkmale erforderlich sind, wird deren Positionierung ebenfalls Teil der Mustersteuerung.
Nach der Genehmigung werden die akzeptierten Muster in die Baumstrukturierung und die übrigen internen Prozesse von YTD überführt. Feingussverfahren.
Die Gießsimulation kann später in der Prozessentwicklung zur Untersuchung der Schmelzefüllung und Erstarrung eingesetzt werden, sollte aber nicht mit der Wachsmodellkontrolle verwechselt werden. Die Wachsqualität beginnt mit Werkzeugbau, Spritzguss, Kühlung, Handhabung und Prüfung.
Schlussbetrachtung
Wachsmodelle verschwinden möglicherweise, bevor das Metall gegossen wird, aber sie bilden die Grundlage für die Geometrie, aus der die Keramikform hergestellt wird.
Ihre Qualität hängt von mehr als nur dem Wachsmaterial selbst ab. Werkzeugabmessungen, Spritzgießbedingungen, Wandstärke, Kühlung, Handhabung, Kerne und Inspektion beeinflussen allesamt das Modell, das in den Schalenbau eingeht.
Aus diesem Grund ist die Kontrolle des Wachsmodells eine der frühesten Möglichkeiten, die Maßgenauigkeit zu gewährleisten und Fehler beim Feinguss zu vermeiden.
Häufig gestellte Fragen
Wozu dient ein Wachsmodell beim Gießen?
Ein Wachsmodell erzeugt die positive Geometrie, aus der die Keramikform für den Feinguss hergestellt wird. Das Wachs wird später entfernt, sodass ein Hohlraum entsteht, der mit flüssigem Metall gefüllt wird.
Hat das Wachsmodell die gleiche Größe wie das fertige Metallteil?
Nicht unbedingt. Die Abmessungen von Modell und Werkzeug können Kompensationen für Wachsschrumpfung, Legierungsschrumpfung und erforderliche Bearbeitungszugaben beinhalten. Die korrekten Abmessungen hängen vom gesamten Fertigungsprozess ab.
Wie werden industrielle Wachsmodelle hergestellt?
Für die Serienproduktion werden üblicherweise Modelle hergestellt, indem vorbereitetes Modellwachs in wiederverwendbare Werkzeuge eingespritzt wird. Nach dem Abkühlen wird das Modell entnommen, geprüft und für die Montage am Gussast vorbereitet.
Warum schrumpfen oder verziehen sich Wachsmuster?
Wachs verändert seine Abmessungen beim Abkühlen und kann sich im warmen Zustand oder unter Eigenspannungen verformen. Geometrie, Wandstärke, Wachseigenschaften, Werkzeugspannung, Einspritzdruck, Temperatur, Nachdruckzeit und Abkühlbedingungen beeinflussen das Dimensionsverhalten.
Können Wachsmodellfehler am endgültigen Gussteil sichtbar sein?
Ja. Die Keramikschale gibt das Wachsmodell originalgetreu wieder, daher können Grate, Oberflächenbeschädigungen, Verzerrungen oder andere geometrische Mängel in den nachfolgenden Prozess übernommen werden, wenn sie nicht vor dem Schalenbau korrigiert oder aussortiert werden.
Können Wachsmodelle Keramikkerne enthalten?
Ja. Ein Keramikkern kann in das Wachsmodell eingesetzt werden, sodass sich Wachs um ihn herum bildet. Der Keramikkern bleibt später beim Metallguss erhalten, um ausgewählte innere Kanäle zu erzeugen.
Ist Feinguss ohne Wachsinjektionswerkzeuge möglich?
Ja. 3D-gedruckte Opferformen können bei Prototypen und Kleinserien die herkömmlichen Werkzeuge ersetzen. Für die Serienfertigung sind spritzgegossene Wachsformen in der Regel wirtschaftlicher und einfacher zu standardisieren.