Der Begriff Feingussform kann Verschiedenes bedeuten.
Beim Feinguss können wiederverwendbare Werkzeuge zur Herstellung von Wachsmodellen und, falls erforderlich, Keramikkernen verwendet werden. Die Form, die das flüssige Metall aufnimmt, ist jedoch normalerweise eine Einweg-Keramikschale, die um diese Modelle herum gefertigt wird.
Die grundlegende Beziehung ist folgende:
Wiederverwendbare Werkzeuge → Wachsmodell und optionaler Keramikkern → Keramikform → Metallguss
Das Verständnis dieser Unterscheidung erleichtert die Beurteilung von Werkzeugkosten, Formlebensdauer, inneren Hohlräumen, Prototypenbau und Gussgenauigkeit erheblich.
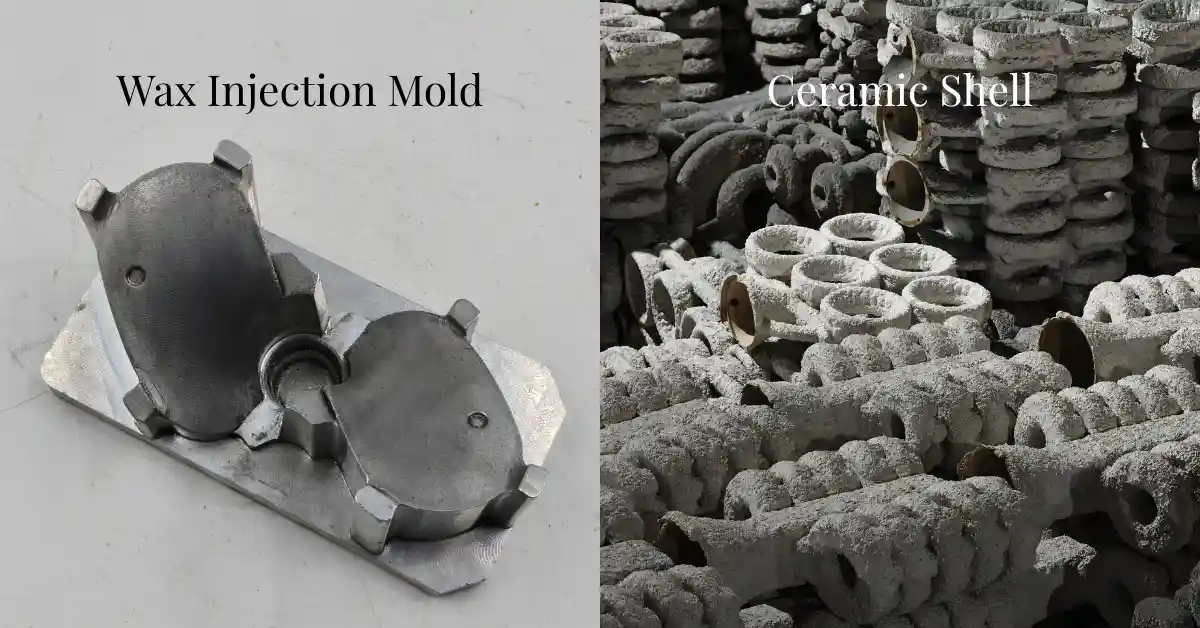
Wachswerkzeuge, Kernwerkzeuge und Keramikformen haben unterschiedliche Funktionen.
Der erste Unterschied besteht zwischen wiederverwendbare Produktionswerkzeuge und die Einmal-Gussform.
| Artikel | Hauptfunktion | Wiederverwendbar? |
|---|---|---|
| Wachsinjektionswerkzeuge | Stellt Wachsmodelle her | Ja |
| Keramische Kernwerkzeuge | Produziert Keramikkerne für ausgewählte interne Kanäle | Normalerweise ja |
| Keramik-Schalenform | Enthält beim Gießen geschmolzenes Metall. | NEIN |
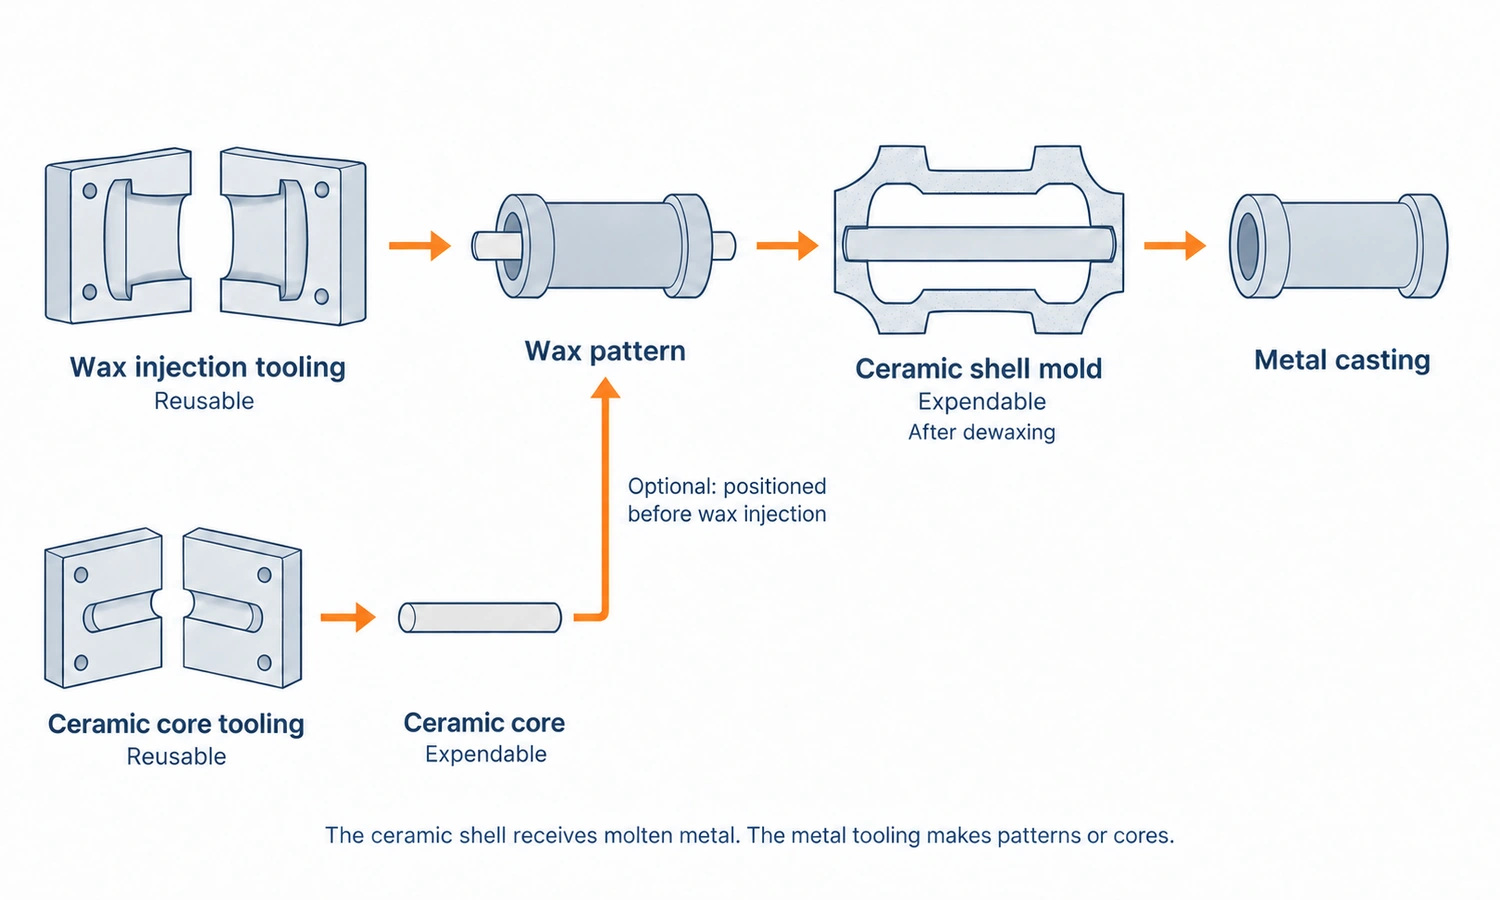
Die Herstellung von Wachsmodellen und Kernmodellen gehört zur Phase der Modellherstellung.
Die Keramikhülle stammt aus dem Metallgussverfahren.
Diese Unterscheidung ist auch aus wirtschaftlicher Sicht wichtig. Wenn eine Gießerei ein Angebot abgibt, Schimmelgebühr oder Werkzeugkosten, Normalerweise bezieht sich der Begriff auf wiederverwendbare Werkzeuge – meist das Wachsinjektionswerkzeug – und nicht auf die Keramikform, die bei jedem Gießvorgang verbraucht wird.
Die Wachsspritzgusswerkzeuge erzeugen das Wachsmodell
Bei der Serienfertigung beginnt das Feingussverfahren normalerweise mit einem wiederverwendbaren Wachsinjektionswerkzeug.
Das Wachs wird in den Formhohlraum eingespritzt, abgekühlt und anschließend als Modell für den späteren Guss entnommen.
Die grundlegende Dimensionskette ist:
Werkzeugkavität → Wachsmodell → Keramikformkavität → Metallguss
Das Werkzeug darf jedoch nicht einfach eine exakte Kopie des fertigen CAD-Modells sein.
Der Werkzeugkonstrukteur muss die Wachsschrumpfung, die Metallschrumpfung, die Wärmebehandlungsbewegung und alle erforderlichen Bearbeitungszugaben am fertigen Bauteil berücksichtigen.
Das Werkzeug muss außerdem Wachsmodelle mit gleichbleibender Genauigkeit erzeugen.
Das Wachs muss den Hohlraum vollständig ausfüllen, ohne übermäßige Verformung abkühlen und das Werkzeug unbeschädigt verlassen. Hinterschneidungen oder mehrere Abzugsrichtungen können herausnehmbare Einsätze, Gleitstücke, lose Teile oder andere Werkzeugmerkmale erfordern.
Die Lage der Trennlinie ist ebenfalls wichtig, da sie sich auf Wachsgrate, die Oberflächenbeschaffenheit des Modells und die Leichtigkeit des Formenöffnens auswirkt.
Der eigentliche Test für ein Wachswerkzeug besteht daher nicht einfach darin, ob die Metallkavität korrekt misst.
Entscheidend ist, ob das Werkzeug wiederholt stabile Wachsmodelle erzeugen kann, die zu akzeptablen Gussteilen führen.
YTD übernimmt die Werkzeugentwicklung als Teil des Feingussverfahrens, einschließlich DFM-Prüfung, Werkzeugherstellung, Probe-Wachsinjektion und Modellprüfung. YTD-Gussformenherstellung
Keramische Kernwerkzeuge erzeugen die innere Gussgeometrie
Manche Feingussteile enthalten innere Kanäle, die nicht allein durch das äußere Wachsmodell erzeugt werden können.
Diese Funktionen erfordern möglicherweise eine Keramikkern.
Ein Keramikkern ist ein feuerfestes Opferstück, das in das Wachsmodell eingesetzt wird. Beim Gießen erstarrt das flüssige Metall um den Kern herum. Nach dem Gießen wird der Kern entfernt und hinterlässt den gewünschten Hohlraum.
Keramische Kerne eignen sich besonders für Geometrien wie gekrümmte, verzweigte, enge oder unzugängliche Innenkanäle.
Turbinenschaufeln mit internen Kühlkanälen sind ein bekanntes Beispiel.
Für die Serienproduktion werden Keramikkerne üblicherweise mit speziellen Verfahren hergestellt. Kernwerkzeuge oder ein Keramikkern-Form.
Das bedeutet, dass für ein Gussprojekt unter Umständen zwei verschiedene Sätze wiederverwendbarer Werkzeuge benötigt werden können:
Wachsmodellierung für das äußere Muster
Und
Kernwerkzeuge für den inneren Keramikkern
Sie üben völlig unterschiedliche Tätigkeiten aus.
Wie Keramikkerne hergestellt werden
Traditionelle Keramikkerne werden häufig im Keramikspritzgussverfahren hergestellt.
Ein keramisches Rohmaterial, das feuerfeste Bestandteile und ein temporäres Bindemittel enthält, wird in eine wiederverwendbare Kernform eingespritzt. Der geformte Grünling wird anschließend entnommen, das temporäre Bindemittel entfernt und der Kern gebrannt oder gesintert, um die für den Guss erforderliche Festigkeit und thermische Stabilität zu erzielen.
Die grundlegende Abfolge ist:
Keramisches Rohmaterial → Kernwerkzeug → Grünkern → Bindemittelentfernung → Brennen → fertiger Keramikkern
Die Herstellung von Kernwerkzeugen kann eine Herausforderung darstellen, da der Keramikkern selbst oft geometrisch komplex ist.
Dünne Rippen, gebogene Kanäle, Verzweigungen und filigrane Abschnitte müssen alle geformt und vom Werkzeug entfernt werden, ohne den ungebrannten Kern zu beschädigen.
Die Werkzeugkonstruktion muss auch Maßänderungen während des Formens und Brennens berücksichtigen.
Ein verzerrter Keramikkern verändert direkt die innere Geometrie des fertigen Metallteils, daher können die Kernabmessungen und die Stabilität genauso wichtig sein wie die Genauigkeit des Wachsmodells.
Wie Keramikkerne und Wachswerkzeuge zusammenarbeiten
Sobald der Keramikkern hergestellt und geprüft wurde, wird er in das Wachsinjektionswerkzeug eingesetzt.
Anschließend wird Wachs eingespritzt. um den Keramikkern herum.
Das Ergebnis ist ein zusammengesetztes Muster:
Außen Wachs + Keramikkern innen
Der Kern wird dadurch physisch in das Wachsmodell eingebettet.
Dies bedeutet auch, dass die Position des Kerns von entscheidender Bedeutung ist.
Wenn sich das Modell im Wachsmodell verschiebt, kann das äußere Wachsmodell noch korrekt aussehen, während der spätere Guss eine falsche Wandstärke oder falsch platzierte innere Kanäle aufweist.
Nach dem Wachsinjektionsverfahren wird das Kernmodell dem normalen Feingussverfahren unterzogen.
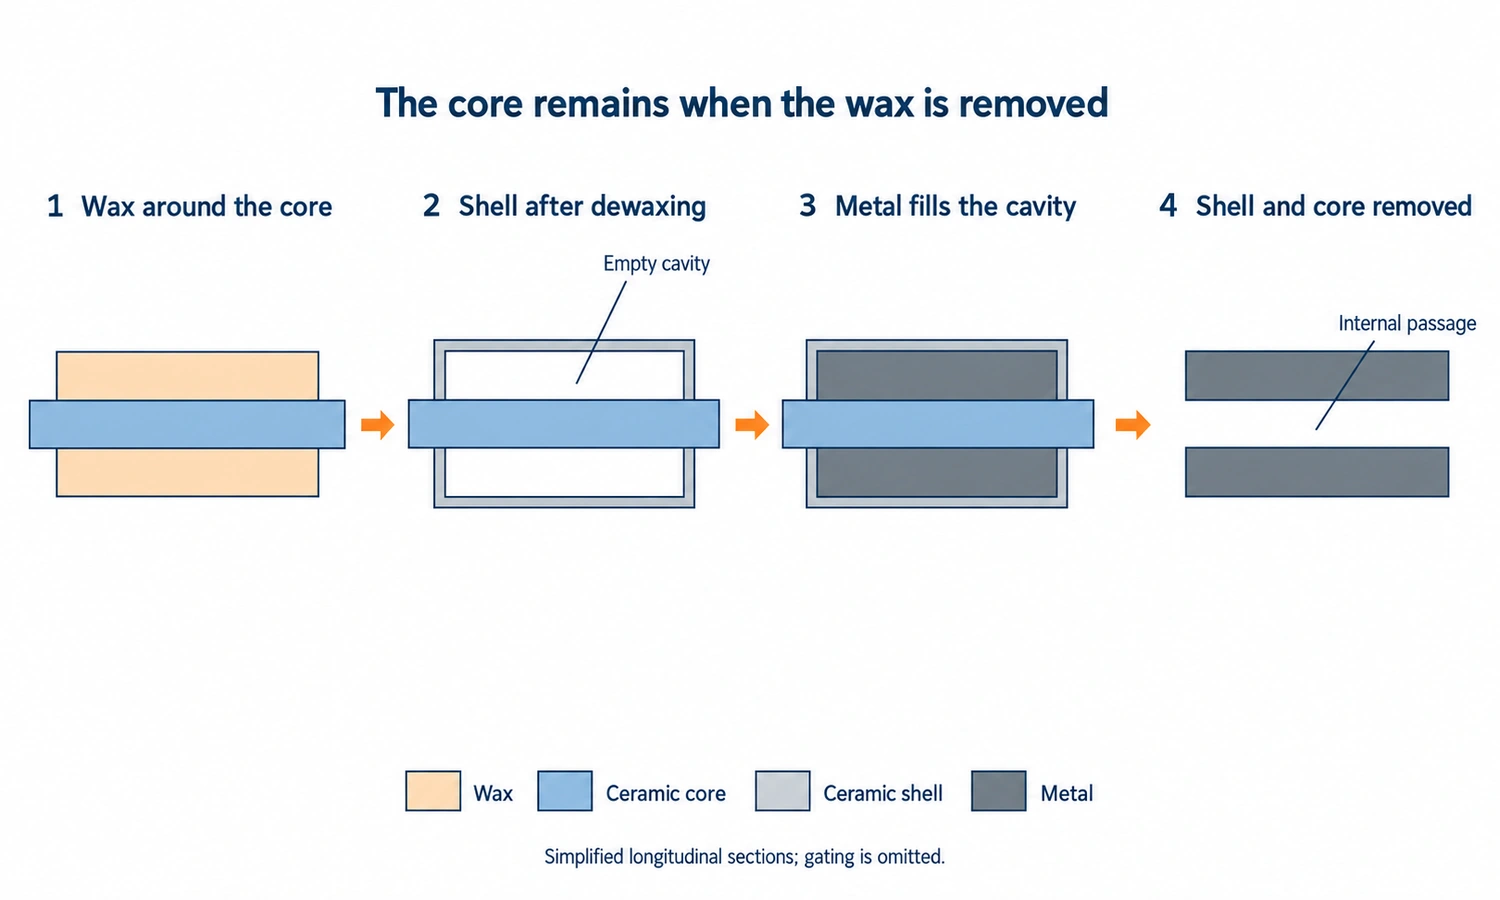
Das Wachsmodell wird zusammengesetzt und mit Keramikmaterial überzogen. Beim Entwachsen verschwindet das Wachs, der Keramikkern bleibt jedoch erhalten.
Anschließend füllt geschmolzenes Metall den Raum zwischen der äußeren Keramikhülle und dem inneren Keramikkern.
Nach der Erstarrung wird die Hülle von außen entfernt und der Keramikkern von innen aus dem Gussteil mit einem für das Kernmaterial und die Bauteilgeometrie geeigneten Verfahren herausgelöst.
Die Keramikschale ist die eigentliche Gussform.
Die Keramikform unterscheidet sich von Wachs- und Kernwerkzeugen dadurch, dass es sich nicht um wiederverwendbare Produktionsanlagen handelt.
Es handelt sich um die eigentliche, verbrauchbare Gussform, in die das geschmolzene Metall gegossen wird.
Wachsmodelle werden auf einen Wachsgusskanal oder -baum aufgebracht und wiederholt mit Keramikschlicker und feuerfestem Stuck überzogen.
Jede Schicht wird getrocknet, bevor die nächste aufgetragen wird, bis die Schale ausreichend dick und fest ist, um entwachst, gehandhabt, gebrannt und gegossen werden zu können.
Nach dem Entfernen des Wachses enthält die Schale die durch das Wachsmuster erzeugte negative Geometrie.
In diesen Hohlraum wird geschmolzene Legierung gegossen und zum Erstarren gebracht.
Anschließend wird die Schale aufgebrochen.
Dies führt zu einem wichtigen Unterschied in der Investitionsökonomie:
Mit einem Wachsmodell lassen sich viele Formen herstellen, aber für jeden Gießvorgang wird eine neue Keramikform benötigt.
Bei Bauteilen mit Kern definiert die Hülle die äußere Geometrie, während der Keramikkern die ausgewählte innere Geometrie definiert.
Wie Wachsmodelle und Keramikkerne die Gussgenauigkeit beeinflussen
Die endgültige Genauigkeit des Feingussverfahrens wird nicht allein durch eine einzige Gussform bestimmt.
Bei einem normalen Bauteil ohne Kern kann die Dimensionskette Folgendes umfassen:
Werkzeugbau → Wachsschrumpfung und -verformung → Schalenbau → Metallschrumpfung → Wärmebehandlung → Bearbeitung
Für einen Keramikkernguss wird eine weitere Kette hinzugefügt:
Kernwerkzeugherstellung → Schrumpfung oder Verzug des Keramikkerns → Kernpositionierung → Metallguss
Deshalb garantiert ein hochpräzises Werkzeug nicht automatisch ein perfekt präzises Gussstück.
Gießereien nutzen Prozesstoleranzen und Erfahrungswerte, um vorhersehbare Maßänderungen auszugleichen, aber neue Werkzeuge benötigen immer noch Probemodelle und erste Gussteile, bevor der Produktionsprozess als stabil gelten kann.
Kritische Merkmale, die eine präzisere Steuerung erfordern, können dann nach dem Gießen per CNC-Bearbeitung hergestellt werden.
Wachswerkzeuge aus Aluminium vs. Stahl
Die Werkzeuge für das Wachsspritzgießen bestehen üblicherweise aus Aluminium oder Stahl.
Aluminium lässt sich relativ einfach bearbeiten und modifizieren. Dadurch können Werkzeugkosten und Lieferzeiten reduziert werden, was es für viele kleine und mittlere Produktionsprogramme nützlich macht.
Stahl bietet eine höhere Steifigkeit und Verschleißfestigkeit und ist daher möglicherweise die bessere Wahl für große Werkzeuge, schwierige Geometrien oder die Serienfertigung.
Keines der beiden Materialien ist generell besser.
Die richtige Wahl hängt von Faktoren wie beispielsweise Folgendem ab:
- Formgröße;
- Geometrie;
- erwartetes Produktionsvolumen;
- erforderliche Werkzeugstandzeit;
- Dimensionsstabilität;
- Lieferzeit;
- Budget.
YTD fertigt Wachswerkzeuge aus Aluminium und Stahl gemäß den Projektanforderungen. YTD-Gussformenherstellung
Die entscheidende Frage ist daher nicht, ob Stahl immer besser als Aluminium ist, sondern ob die gewählte Werkzeugkonstruktion für das geplante Produktionsprogramm geeignet ist.
Wie Wachswerkzeuge für den Feinguss hergestellt werden
Bei vielen Teilen werden die Wachswerkzeuge direkt aus Aluminium oder Stahl per CNC-Fräse hergestellt.
Der Hohlraum, die Trennflächen, die Einsätze, die Positionierelemente, die Schlitten und andere Werkzeugkomponenten werden gemäß der genehmigten Konstruktion gefertigt und anschließend montiert.
Der Oberflächenzustand ist wichtig, weil das Wachsmodell die Werkzeugoberfläche nachbildet und diese Oberfläche später durch die Keramikschale auf den Metallguss übertragen wird.
Nach der Montage des Werkzeugs werden Probemodelle aus Wachs hergestellt.
Diese Muster werden auf Füllung, Abmessungen, Grat, Verzerrung, Oberflächenbeschaffenheit und Ablösung vom Werkzeug geprüft.
Wenn ein Problem auftritt, ist die Modifizierung des Werkzeugs in diesem Stadium in der Regel weitaus günstiger als die Entdeckung desselben Problems, nachdem der Gehäusebau und der Metallguss bereits begonnen haben.
Bei geeigneten größeren Werkzeugprojekten kann YTD auch einen gegossenen Werkzeugrohling verwenden, der anschließend per CNC-Bearbeitung fertiggestellt wird, anstatt das gesamte Werkzeug direkt aus einem massiven Block zu fertigen.
Die Werkzeugkonstruktion sollte mit dem Gießprozess (DFM) und der Simulation verknüpft sein.
Die Konstruktion von Wachsmodellen und die Konstruktion von Metallgussteilen sind verwandt, aber nicht identisch.
Das Wachswerkzeug muss Fragen beantworten wie:
Kann das Wachs den Hohlraum ausfüllen?
Wird es sich vorhersehbar abkühlen?
Lässt sich das Muster gefahrlos entfernen?
Im späteren Castingprozess werden andere Fragen aufgeworfen:
Kann geschmolzenes Metall die Hülle vollständig ausfüllen?
Wo beginnt die Erstarrung?
Werden schwere Bauteile ordnungsgemäß zugeführt?
Wo könnten Schrumpfungen oder Hotspots entstehen?
Für geeignete Projekte, Gießsimulation kann während der Werkzeug- und Prozessentwicklung eingesetzt werden, um Füllmenge, Temperaturverteilung, Erstarrung, Schrumpfungsrisiko, Anguss und Zuführung zu bewerten, bevor endgültige Produktionsentscheidungen getroffen werden.
Der Wert ist nicht das Simulationsbild selbst.
Es ist die Gelegenheit, die Werkzeuge oder den Gießprozess zu ändern, bevor diese Änderungen teuer werden.
Benötigt jedes Feingussprojekt Spezialwerkzeuge?
NEIN.
Die Verwendung von wiederverwendbaren Wachswerkzeugen ist am wirtschaftlichsten, wenn dasselbe Modell wiederholt hergestellt wird.
Bei Prototypen und sehr geringen Stückzahlen können die Werkzeugkosten einen großen Teil der gesamten Projektkosten ausmachen.
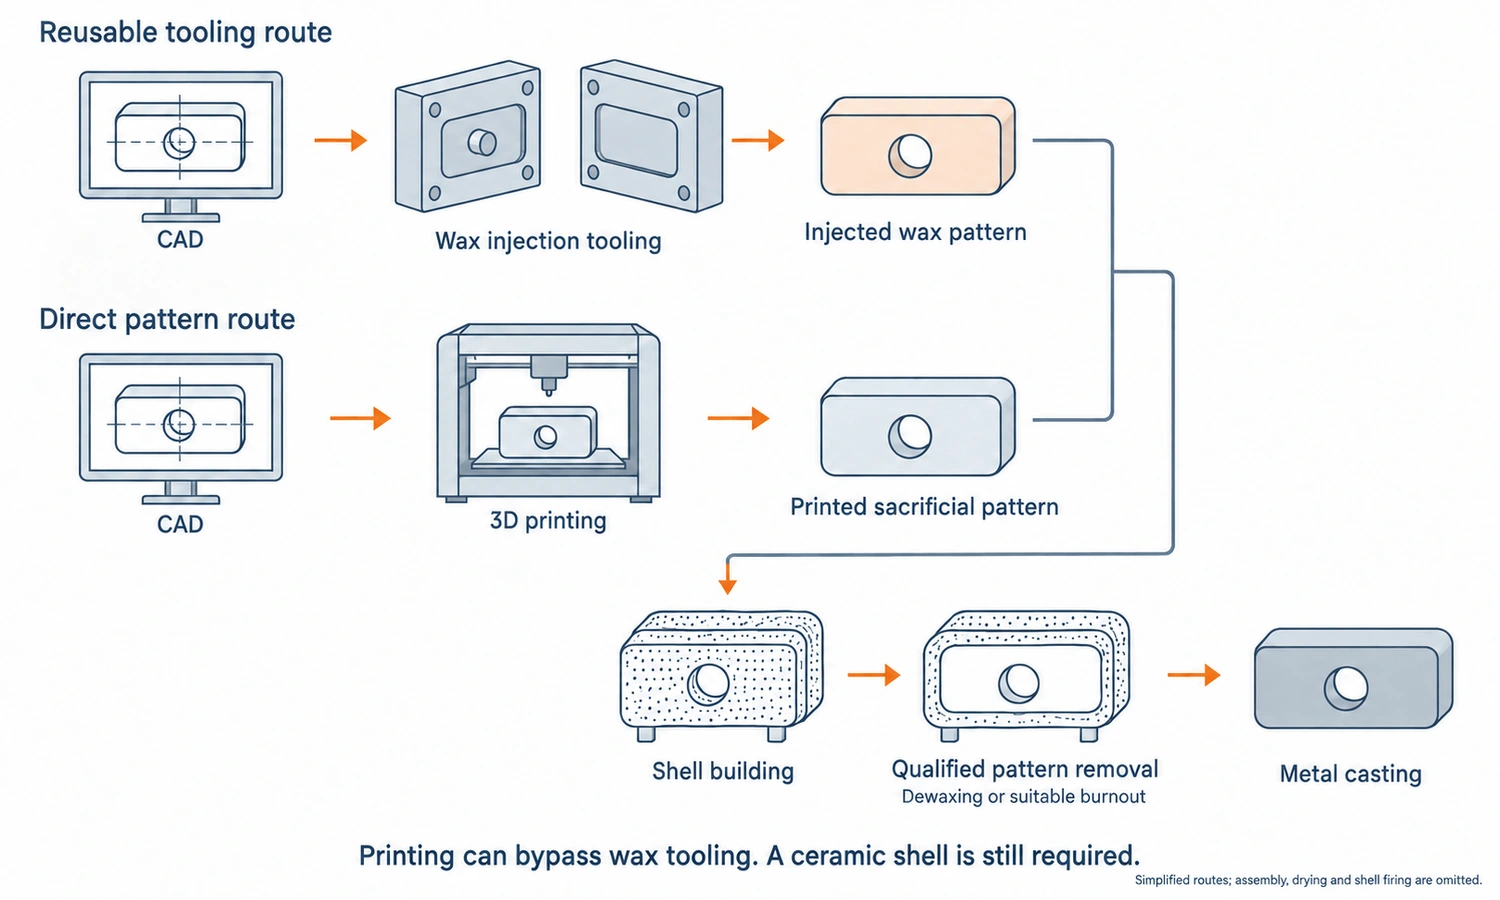
In diesen Fällen kann ein Opfermuster manchmal direkt durch additive Fertigung hergestellt werden.
Die Route lautet:
CAD → gedrucktes Opfermodell → Keramikschale → Metallguss
Dadurch entfällt der anfängliche Wachsmodellierungsschritt.
Gedruckte Schnittmuster sind nützlich für Prototypen und Kleinserien, insbesondere solange sich ein Design noch ändert.
Sie ersetzen jedoch nicht automatisch die herkömmlichen Werkzeuge für die Produktion.
Die Kosten pro Modell sind in der Regel höher, und Modellmaterial, Dimensionsverhalten, Oberflächenbeschaffenheit und Ausbrenneigenschaften müssen alle für das Feingussverfahren geeignet sein.
Sobald das Produktionsvolumen steigt und sich das Design stabilisiert, bieten wiederverwendbare Wachswerkzeuge im Allgemeinen eine bessere Wirtschaftlichkeit und Wiederholgenauigkeit.
Können Keramikkerne ohne Kernwerkzeuge hergestellt werden?
Ja.
Die additive Fertigung kann auch Keramikkerne direkt aus der digitalen Geometrie herstellen.
Dies ist besonders dann von Vorteil, wenn der innere Kanal so komplex ist, dass die Herstellung oder das Entformen mit herkömmlichen Kernwerkzeugen schwierig wird.
Gedruckte Kerne können den Bedarf an dedizierten Kernchips bei Prototypen, Kleinserien oder hochkomplexen Anwendungen reduzieren oder sogar ganz eliminieren.
Allerdings gilt dasselbe ökonomische Prinzip.
Durch den Verzicht auf Werkzeuge werden die Vorlaufkosten gesenkt, allerdings kann der einzelne gedruckte Kern teurer sein als ein spritzgegossener Kern.
Für eine stabile Serienfertigung bieten konventionelle Werkzeuge mit Keramikkern nach wie vor Vorteile hinsichtlich Zykluszeit und Stückkosten.
Die Wahl hängt daher von der inneren Geometrie, der Menge, der Toleranz, dem Kernmaterial und den Qualifikationsanforderungen ab.
Werkzeugkosten und Werkzeuglebensdauer beim Feinguss
Es gibt keinen Standardpreis für eine Feingussform.
Ein einfaches zweiteiliges Wachswerkzeug aus Aluminium und ein großes Stahlwerkzeug mit mehreren Schiebern und Einsätzen sind grundverschiedene Fertigungsprojekte.
Die Größe des Bauteils beeinflusst das Werkzeugmaterial und die Bearbeitungszeit, die Geometrie hat jedoch oft einen noch größeren Einfluss auf die Kosten.
Hinterschnitte, tiefe Kavitäten, mehrere Zugrichtungen, herausnehmbare Einsätze, enge Toleranzen und Kernpositionierungsmerkmale können das Werkzeug komplizierter machen.
Falls ein Keramikkern benötigt wird, können zusätzliche Kosten für die spezielle Kernwerkzeugherstellung entstehen.
Dies ist wichtig beim Vergleich von Lieferantenangeboten.
Ein Angebot kann sich nur auf das Wachswerkzeug beziehen, während ein anderes auch Wachswerkzeuge, Kernwerkzeuge, Prüfvorrichtungen oder andere spezielle Produktionsanlagen umfasst.
Die Werkzeugstandzeit variiert ebenfalls.
Stahl bietet im Allgemeinen eine höhere Verschleißfestigkeit als Aluminium, die tatsächliche Lebensdauer hängt jedoch von der Geometrie, den beweglichen Bauteilen, den Einspritzbedingungen, der Wartung und der erforderlichen Maßgenauigkeit ab.
Bei der Auswahl des richtigen Werkzeugs sollten daher folgende Aspekte berücksichtigt werden: Lebenszeitproduktion, nicht nur die Menge der ersten Bestellung.
Wem gehören die Werkzeuge für den Feinguss?
Die Eigentumsverhältnisse der Werkzeuge sollten vor der Werkzeugbestellung geklärt werden.
Ein Kunde kann eine Werkzeuggebühr entrichten, während die Gießerei die Form für die zukünftige Produktion lagert und instand hält.
Das definiert nicht automatisch die Eigentumsverhältnisse.
Im kommerziellen Vertrag sollte klar geregelt sein, ob der Kunde Eigentümer des Werkzeugs ist, wie lange es gelagert wird, wer für größere Wartungs- oder Umbauarbeiten aufkommt und was passiert, wenn das Projekt zu einem anderen Lieferanten wechselt.
Falls Werkzeuge für Keramikkerne, Prüfvorrichtungen oder andere Spezialwerkzeuge enthalten sind, sollten diese ebenfalls separat gekennzeichnet werden.
Dies verhindert die Formulierung “Schimmelgebühr” von der Abdeckung mehrerer verschiedener Vermögenswerte ohne Erklärung.
Welche Informationen benötigt eine Gießerei vor der Werkzeugkonstruktion?
Ein 3D-Modell ist zwar nützlich, aber für die Werkzeugkonstruktion ist mehr als nur sichtbare Geometrie erforderlich.
Die Gießerei muss außerdem die Legierung, das erwartete Produktionsvolumen, die Maßvorgaben, die Bearbeitungsmöglichkeiten und die kritischen Funktionsmerkmale verstehen.
Eine 2D-Zeichnung bleibt wertvoll, weil sie Toleranzen, Bezugspunkte, bearbeitete Oberflächen und andere Anforderungen aufzeigt, die im CAD-Modell möglicherweise nicht vollständig definiert sind.
Innere Hohlräume verdienen besondere Aufmerksamkeit.
Die Gießerei muss entscheiden, ob sie durch normale Mustergeometrie hergestellt werden können oder ob ein Keramikkern oder eine andere Kernstrategie erforderlich ist.
Die zu erwartende Lebensdauer beeinflusst auch, ob Werkzeuge aus Aluminium, Werkzeuge aus Stahl, gedruckte Muster oder gedruckte Kerne am sinnvollsten sind.
Falls keine brauchbare Zeichnung oder kein CAD-Modell existiert, kann die Ausgangsgeometrie durch Reverse Engineering eines vorhandenen Bauteils ermittelt werden.
Ziel ist es nicht einfach, das Bauteil zu duplizieren.
Es geht darum, einen wiederholbaren Fertigungsablauf für das Bauteil zu entwerfen.
Wie YTD die Entwicklung von Feingusswerkzeugen handhabt
Bei YTD Foundry werden wiederverwendbare Wachsspritzgusswerkzeuge als Teil des hauseigenen Feinguss-Workflows entwickelt und hergestellt.
Die Werkzeugentwicklung beginnt mit der Zeichnung, dem 3D-Modell oder dem Muster des Kunden.
Die technische Überprüfung berücksichtigt Schwindung, Wandstärke, Toleranz, Trennstruktur, Wachsmodellentfernung, Bearbeitungsanforderungen und alle Kernanforderungen, bevor die Werkzeuge endgültig festgelegt werden.
Geeignete Projekte können die Gießsimulation auch während der Prozessentwicklung nutzen.
Nach der Freigabe werden die Werkzeuge aus Aluminium oder Stahl entsprechend den Projektanforderungen gefertigt. Anschließend werden Probemodelle aus Wachs hergestellt und geprüft, bevor das Werkzeug für die Serienproduktion freigegeben wird.
Wenn für einen Guss ein Keramikkern erforderlich ist, wird diese Anforderung getrennt von der normalen Wachsmodellierung behandelt, da der Kern seine eigene Geometrie, sein eigenes Materialverhalten, seine eigene Positionierung und möglicherweise seine eigenen Produktionswerkzeuge hat.
Die Keramikhülle ist wiederum anders.
Es handelt sich nicht um wiederverwendbare Werkzeuge, sondern um die für jeden Guss um die Wachsanordnung herum gebaute, feuerfeste Einwegform.
Durch die Trennung dieser Funktionen wird der Prozess wesentlich verständlicher:
Durch Wachsmodellieren wird das Muster erzeugt
Die Kernwerkzeuge erzeugen bei Bedarf den internen Opferkern.
Die Keramikhülle wird zur eigentlichen Gussform.
Schlussbetrachtung
Beim Feinguss werden sowohl wiederverwendbare Werkzeuge als auch eine Einweg-Gussform verwendet.
Die äußere Form wird mithilfe von Wachsmodellen erzeugt, während für komplexe innere Kanäle Keramikkernwerkzeuge erforderlich sein können. Diese Elemente werden anschließend von einer Keramikschale umschlossen, die zur eigentlichen, einmaligen Form für das geschmolzene Metall wird.
Die zentrale Werkzeugfrage ist daher nicht einfach, welche “Form” ein Teil benötigt, sondern welche Geometrie durch Wachsmodellierung erzeugt werden muss, welche Merkmale Kerne erfordern und wie diese Elemente im gesamten Gießprozess zusammenwirken.
Häufig gestellte Fragen
Was ist die Gussform beim Feinguss?
Der Begriff kann Verschiedenes bedeuten. Ein wiederverwendbares Wachsinjektionswerkzeug erzeugt Wachsmodelle, während die um diese Modelle herum aufgebaute Keramikschale die Einwegform ist, die das geschmolzene Metall aufnimmt.
Sind Werkzeuge für den Feinguss wiederverwendbar?
Wachsmodelle sind wiederverwendbar und ermöglichen die Herstellung vieler Muster. Keramikkernmodelle sind, falls erforderlich, in der Regel ebenfalls wiederverwendbar. Die Keramikform wird normalerweise nur einmal verwendet.
Benötigen Keramikkerne eigene Gussformen?
Herkömmliche, spritzgegossene Keramikkerne erfordern normalerweise spezielle Werkzeuge. Gedruckte Keramikkerne können diese Werkzeuge bei Prototypen, Kleinserien oder sehr komplexen Geometrien mitunter überflüssig machen.
Wie wird ein Keramikkern in Verbindung mit einem Wachsmodell verwendet?
Der fertige Keramikkern wird in das Wachsinjektionswerkzeug eingesetzt und mit Wachs umhüllt. Beim Entwachsen wird das Wachs entfernt, während der Keramikkern als Hohlraum für den Metallguss erhalten bleibt.
Ist Aluminium oder Stahl besser für die Wachsmodellierung geeignet?
Keines der beiden Materialien ist immer besser. Aluminium kann Kosten und Lieferzeiten reduzieren, während Stahl im Allgemeinen eine höhere Steifigkeit und Verschleißfestigkeit bietet. Die richtige Wahl hängt von Größe, Komplexität, Volumen und der erwarteten Werkzeugstandzeit ab.
Ist Feinguss ohne Wachsmodelle möglich?
Ja. Gedruckte Opferformen können für Prototypen und Kleinserien verwendet werden, wodurch herkömmliche Wachsspritzgusswerkzeuge entfallen. Für die Serienproduktion sind wiederverwendbare Hartwerkzeuge in der Regel wirtschaftlicher.
Garantiert präzises Werkzeug einen präzisen Guss?
Nein. Die Werkzeuggenauigkeit ist nur ein Teil der Maßkette. Wachsschrumpfung, Variationen im Keramikkern, Schalenaufbau, Legierungsschrumpfung, Wärmebehandlung und Bearbeitung können allesamt die Endmaße beeinflussen.