Mithilfe der Gießsimulation können Ingenieure testen, wie sich geschmolzenes Metall verhält, abkühlt und erstarrt, bevor eine Form für die Produktion freigegeben wird.
Anstatt erst nach der Werkzeugherstellung Schrumpfung, mangelhafte Füllung, Lufteinschlüsse oder Zuführungsprobleme zu entdecken, können Ingenieure den Prozess zunächst virtuell nachbilden und verschiedene Lösungen vergleichen.
Ziel ist es nicht, die Gießereierfahrung oder die physikalische Validierung zu ersetzen. Vielmehr sollen mehr technische Entscheidungen in eine Phase verlagert werden, in der Änderungen an Anguss, Verteilerkanal, Speiser oder Prozessparametern noch relativ einfach möglich sind.
Was ist eine Gießsimulation?
Die Gießsimulation ist eine computergestützte Methode zur Modellierung der Vorgänge mit geschmolzenem Metall während eines Gießprozesses.
Eine typische Simulation beginnt mit der 3D-Geometrie von:
- Die Komponente
- Angüsse und Angüsse
- Tore
- Steigleitungen oder Zuleitungen
- Überläufe oder Entlüftungsöffnungen, falls zutreffend
- Form oder Keramikschale
- Kerne und Kühlaggregate, wo zutreffend
Anschließend definieren die Ingenieure die Material- und Prozessbedingungen.
Die Software berechnet numerisch, wie sich das Metall durch das System bewegt, wie der Wärmeaustausch zwischen Metall und Form erfolgt, wie das Gussteil erstarrt und – je nach Software und Modell – wo bestimmte Defektrisiken wahrscheinlich auftreten.
Moderne Gießereisoftware kann die Füllung und Erstarrung modellieren, während fortgeschrittenere Analysen auch Porosität, thermische Spannungen, Heißrisse, Verformungen und andere prozessabhängige Verhaltensweisen untersuchen können.
Eine hilfreiche Herangehensweise ist folgende:
CAD beschreibt, wie das Bauteil aussehen soll. Die Gießsimulation untersucht, ob flüssiges Metall dies tatsächlich zuverlässig ermöglichen kann.
Gießsimulation ist mehr als nur Formfüllprozess
Casting-Simulation wird manchmal umgangssprachlich als Casting-Simulation bezeichnet. Formflussanalyse.
Diese Beschreibung ist unvollständig.
Der Metallfluss ist wichtig, aber die Füllung ist nur der erste Teil des Gießproblems.
Ein Hohlraum kann sich vollständig füllen und dennoch ein unbrauchbares Gussteil ergeben, weil das Metall später schlecht erstarrt.
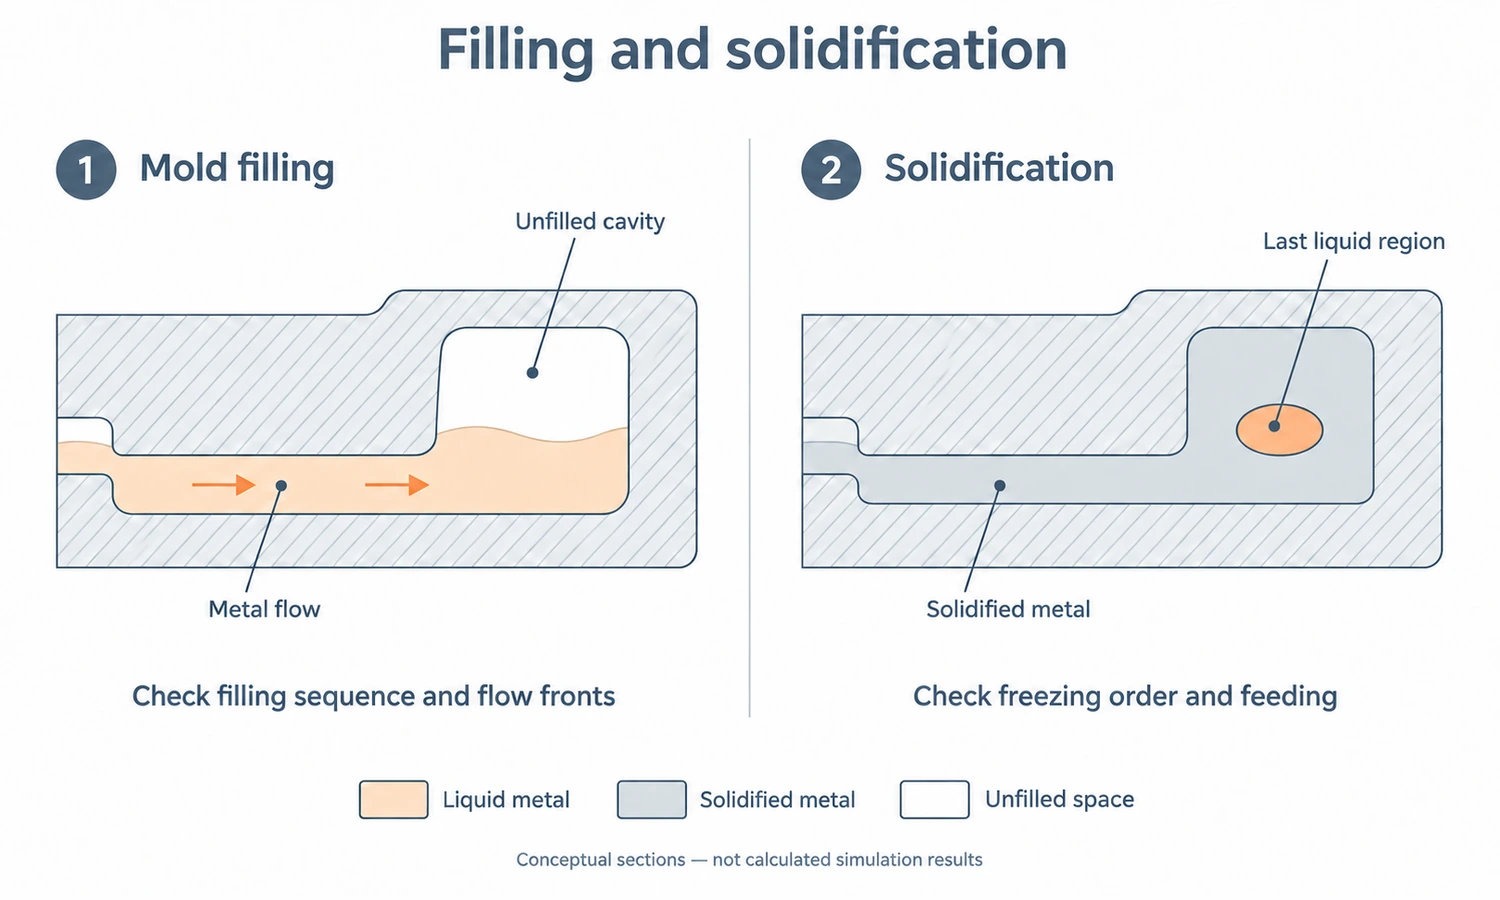
Eine sinnvolle Simulation betrachtet daher oft zwei Hauptphasen getrennt.
Formfüllungssimulation
Die Füllanalyse zeigt, wie das geschmolzene Metall vom Gießpunkt durch das Anguss-System in das Gussteil gelangt.
Ingenieure können Faktoren wie die folgenden untersuchen:
- Füllsequenz
- Metallgeschwindigkeit
- Temperaturverlust
- Turbulente Regionen
- Lufteinschluss
- Bereiche, die zu spät gefüllt werden
- Mögliche Kaltstarts oder Fehlfunktionen
- Wechselwirkung zwischen verschiedenen Metallfronten
Dies ist insbesondere nützlich, um zu überprüfen, ob das Anguss- und Verteilersystem das Metall kontrolliert zum Bauteil transportiert.
Erstarrungssimulation
Sobald die Form gefüllt ist, ändert sich das Problem.
Die Frage lautet:
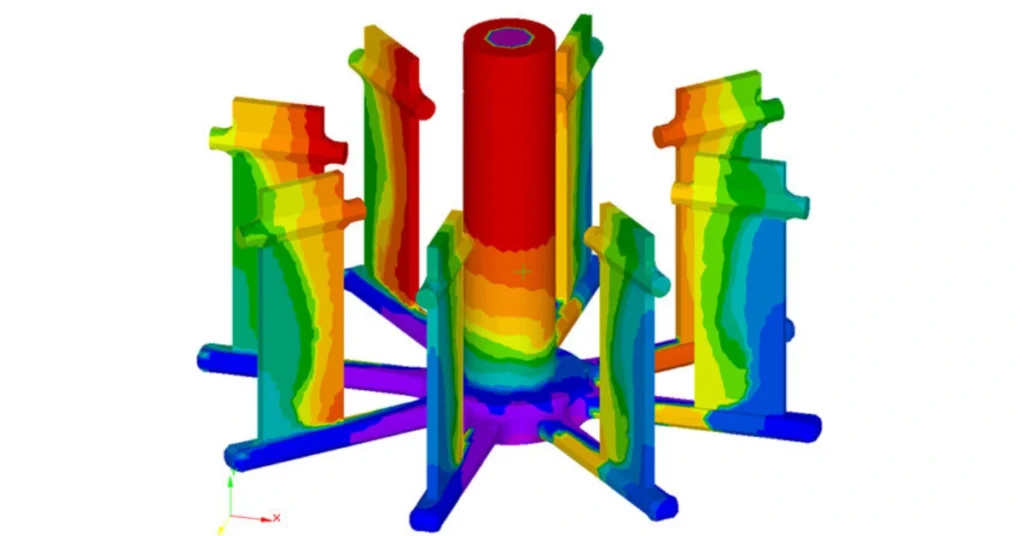
Wo wird das Metall zuerst gefrieren und wo zuletzt?
Die Erstarrungsanalyse kann Folgendes aufzeigen:
- Hotspots
- Isolierte Flüssigkeitsbereiche
- Fütterungswege
- Schrumpfungsgefährdete Zonen
- Unterschiede in der Abkühlungsrate
- Standorte, an denen ein Futterautomat möglicherweise zu früh seine Funktion einstellt
MAGMASOFT bietet beispielsweise Analysen für den Feinguss an, darunter Formfüllung, Temperaturverteilung, Flüssigkeitsanteil, Schwindungsporosität, Einschlüsse, Abkühlung und Verzug.
Eine gute Gusskonstruktion muss während des gesamten Prozesses funktionieren. beide Füllung und Verfestigung.
Welche Informationen fließen in eine Casting-Simulation ein?
Die Simulationsergebnisse hängen vom verwendeten Modell ab.
Der Computer kennt die tatsächlichen Bedingungen in der Gießerei nicht, es sei denn, die Ingenieure stellen sie bereit.
Typische Eingabeparameter sind:
| Eingang | Warum das wichtig ist |
|---|---|
| Gussgeometrie | Definiert das Volumen und die Wandabschnitte, die das Metall ausfüllen muss. |
| Tor-/Laufgeometrie | Steuert, wie Metall in die Form eintritt und sich darin verteilt. |
| Legierung | Bestimmt das thermische und das Erstarrungsverhalten |
| Gießtemperatur | Beeinflusst die Fließfähigkeit und die verfügbare Wärme beim Füllen |
| Form- / Schalenmaterial | Regelt die Wärmeabfuhr vom geschmolzenen Metall |
| Formtemperatur | Beeinflusst die Füll- und Erstarrungsgeschwindigkeit |
| Ausgieß- oder Füllrate | Veränderungen der Geschwindigkeit, der Turbulenz und des Temperaturverlusts |
| Wärmeübertragungsbedingungen | Beeinflussen die Abkühlung und Erstarrung |
| Steigleitungen / Zuleitungen | Flüssigmetall während des Schrumpfens zuführen |
| Schüttelfrost / Kühlung | Die Erstarrungssequenz lokal ändern |
Eine kürzlich durchgeführte ProCAST-basierte Studie zum Edelstahlguss definierte beispielsweise die Legierungs- und Formtemperatur, die Einlassbedingungen, die Schwerkraft, den Wärmeübergang zwischen Gussform und Form sowie die externen Kühlbedingungen, bevor verschiedene Anguss- und Speisekonfigurationen verglichen wurden.
Dies veranschaulicht eine wichtige Regel:
Die Qualität der Simulation hängt stark von der Qualität der Eingangsdaten ab.
Ein hochdetailliertes 3D-Modell kann unrealistische Prozessannahmen nicht ausgleichen.
Was die Casting-Simulation vorhersagen kann
Die Gießsimulation ist am nützlichsten, wenn ein möglicher Defekt mit Fluidströmung, Wärmeübertragung, Erstarrung oder thermischer Spannung in Verbindung gebracht werden kann.
Unvollständige Befüllung und Fehlläufe
Bei dünnen Querschnitten oder langen Strömungswegen kann zu viel Wärme verloren gehen, bevor sich der Hohlraum füllt.
Durch Simulationen lässt sich aufzeigen, wo die Metalltemperatur sinkt und wo der Durchfluss vorzeitig stoppen kann.
Dies ermöglicht es Ingenieuren, Veränderungen wie die folgenden zu untersuchen:
- Torstandort
- Torgröße
- Läuferlayout
- Gießtemperatur
- Füllzeit
Lufteinschluss
Wenn unterschiedliche Metallfronten aufeinandertreffen oder sich turbulente Strömungen überlappen, kann Luft eingeschlossen werden.
Die Strömungssimulation hilft Ingenieuren, Bereiche zu identifizieren, in denen dies mit größerer Wahrscheinlichkeit geschieht.
Diese Informationen können Einfluss auf die Positionierung des Schiebers, die Befüllrichtung, die Entlüftung oder die Auslegung des Überlaufs haben.
Schrumpfungsporosität
Metall zieht sich beim Erstarren zusammen.
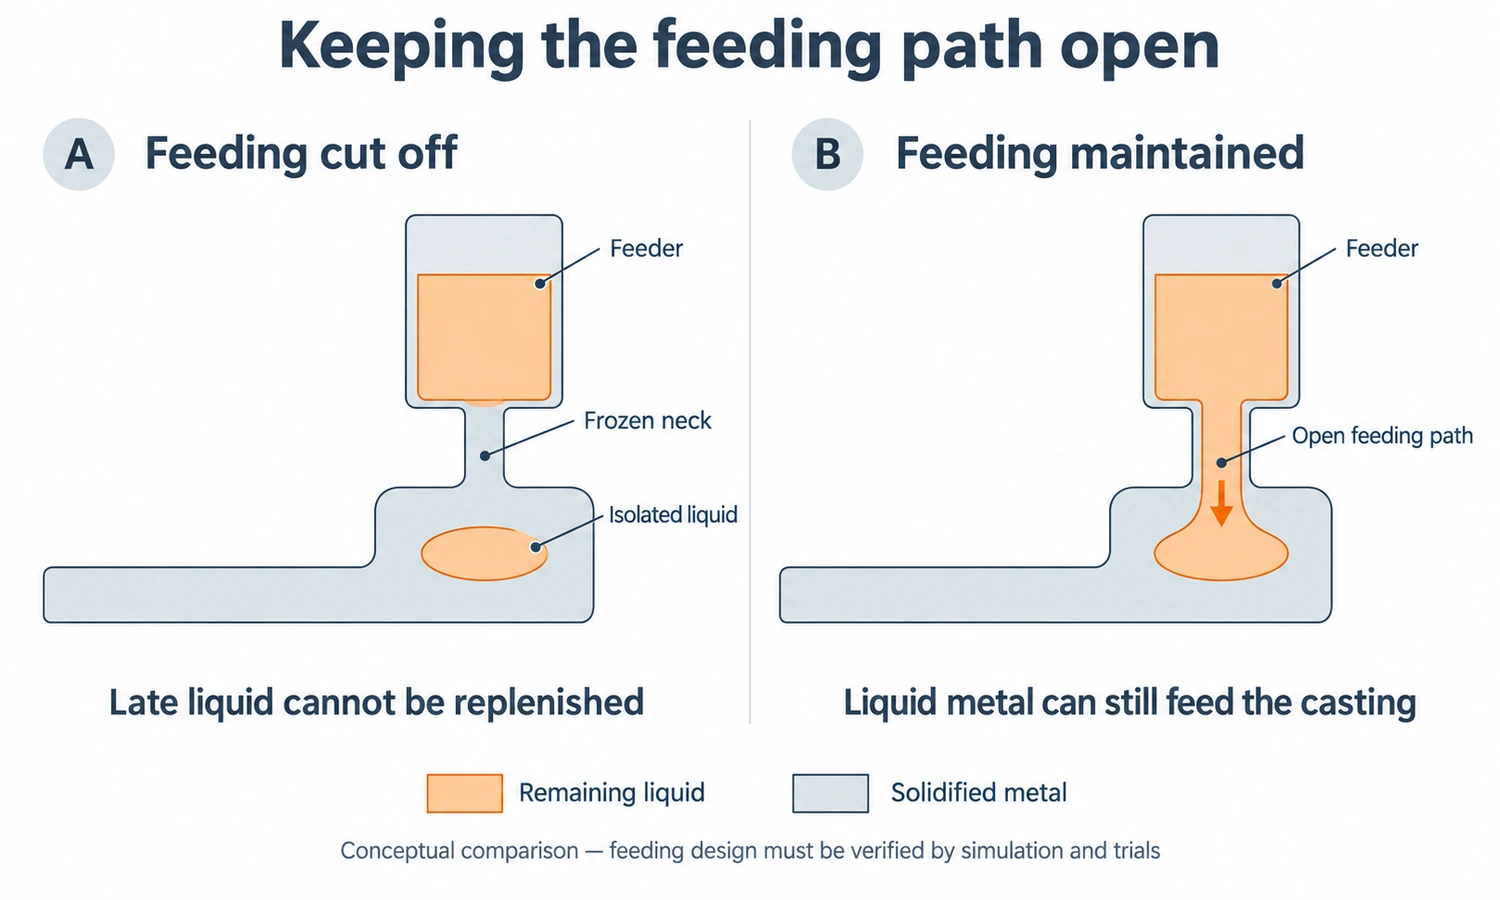
Wenn ein Bereich vor Abschluss der Erstarrung von seiner Quelle des flüssigen Ausgangsmetalls isoliert wird, kann sich Schrumpfungsporosität entwickeln.
Durch die Simulation lassen sich Bereiche mit verzögerter Erstarrung identifizieren und zeigen, ob das vorgeschlagene Zuführungssystem diese Bereiche weiterhin versorgen kann.
In industriellen Simulationsfallstudien wird diese Beziehung zwischen Hotspots, Zuführung und Schrumpfung routinemäßig genutzt, um Steigleitungen, Schieber und Kühlung neu zu gestalten.
Hotspots
Ein Hotspot ist ein Gebiet, das wesentlich länger heiß oder flüssig bleibt als die umliegenden Regionen.
Es erscheint häufig dort, wo:
- Wandabschnitte werden schwer
- Mehrere Rippen oder Vorsprünge treffen aufeinander
- Geometrie konzentriert Metall
- Die Kühlung ist eingeschränkt
Hotspots sind nützliche Indikatoren, weil sie Ingenieuren helfen zu verstehen Warum Es kann zu einer Schrumpfung kommen, anstatt dass nur der vorhergesagte Ort sichtbar wird.
Heißrisse und thermische Belastung
Einige hochentwickelte Simulationspakete modellieren die thermischen Spannungen, die beim Abkühlen und Zusammenziehen des Gussteils entstehen.
Dies kann dazu beitragen, gefährdete Standorte zu identifizieren:
- Heißes Reißen
- Knacken
- Restspannung
- Verzerrung
Diese Vorhersagen sind besonders wertvoll, wenn die Behebung eines Fehlers unbeabsichtigt einen anderen verursachen könnte. Beispielsweise kann eine verbesserte Zuführung durch längeres Aufheizen eines Bereichs die thermische Belastung an anderer Stelle erhöhen, weshalb Ingenieure mehrere Ziele gleichzeitig berücksichtigen müssen.
Gussfehler und worauf Simulationen achten
| Gussproblem | Worauf Ingenieure bei der Simulation achten |
|---|---|
| Fehllauf | Metall wird eingefriert, bevor der Hohlraum vollständig gefüllt ist |
| Kaltabschaltung | Getrennte Metallfronten treffen unter ungünstigen Temperatur- oder Strömungsbedingungen aufeinander. |
| Schrumpfungsporosität | Isolierte, spät verfestigende Bereiche ohne ausreichende Zufuhr |
| Gas-/Lufteinschluss | Durch das Füllmuster oder Turbulenzen eingeschlossene Luft |
| Einschlussrisiko | Strömungsbedingungen, die den Transport von Oxiden oder Schadstoffen begünstigen können |
| Hotspots | Bereiche, die sich deutlich langsamer abkühlen als die umliegenden Abschnitte |
| Heißes Reißen | Thermische Belastung während empfindlicher Erstarrungsphasen |
| Verzerrung | Ungleichmäßige thermische Kontraktion und Eigenspannung |
Simulation bedeutet nicht, dass die Software buchstäblich jeden zukünftigen Defekt in genau der Form sieht, in der er auftreten wird.
Es zeigt vielmehr physikalische Bedingungen auf, die mit der Entstehung von Defekten verbunden sind, und hilft Ingenieuren beim Vergleich, ob eine Konstruktion robuster ist als eine andere.
Wie Ingenieure Simulationen zur Verbesserung von Gussteilen nutzen
Die wertvollste Simulation ist nicht ein Abschlussbericht, der aufzeigt, dass ein Entwurf ein Problem aufweist.
Es handelt sich um einen technischen Kreislauf.
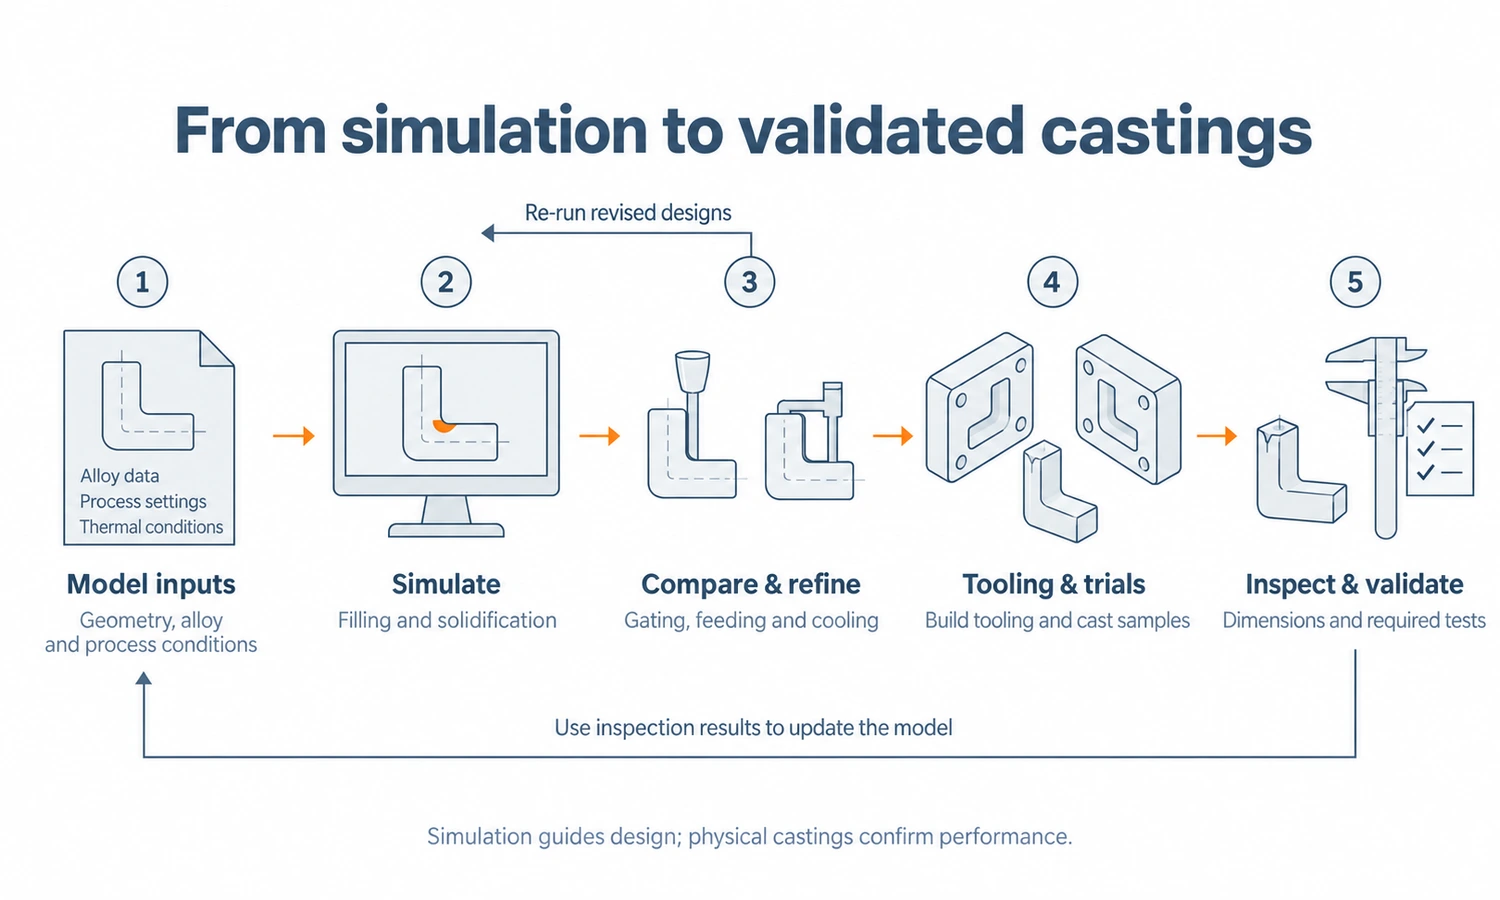
1. Beginnen Sie mit dem vorgeschlagenen Teile- und Gusslayout.
Der Ingenieur erstellt ein erstes Gießsystem auf folgender Grundlage:
- Teilegeometrie
- Legierung
- Gießverfahren
- Gießereierfahrung
- Erforderliches Qualitätsniveau
Dieses erste Modell dient als Grundlage.
2. Den Abfüllprozess simulieren
Die erste Frage ist, ob das Metall auf kontrollierte Weise jede Region erreicht.
Zeigt das Ergebnis eine zu hohe Durchflussgeschwindigkeit, eine mangelhafte Füllreihenfolge, einen Temperaturverlust oder Lufteinschlüsse, kann das Anguss-System geändert werden.
3. Erstarrung und Zuführung simulieren
Als nächstes untersuchen die Ingenieure, wie der Guss erstarrt.
Wenn ein isolierter Hotspot nicht ausreichend versorgt werden kann, sind folgende Maßnahmen möglich:
- Versetzen eines Tores
- Änderung der Torgröße
- Hinzufügen oder Ändern eines Zuführers
- Änderung der Baumausrichtung
- Lokale Kühlung hinzufügen
- Änderung der Bauteilgeometrie
4. Alternative Designs vergleichen
Das überarbeitete Design wird erneut simuliert.
Hier erweist sich die Simulation als wesentlich nützlicher als ein einzelnes, farbenfrohes Ergebnisbild.
Mehrere Varianten können verglichen werden. bevor irgendeine physische Form verändert wird.
5. Werkzeug- und Prozessdesign einfrieren
Sobald das vorhergesagte Füll- und Erstarrungsverhalten akzeptabel ist, können die Ingenieure mit größerer Zuversicht fortfahren.
Das genehmigte Gusslayout dient dann als Grundlage für die Werkzeug- und Produktionsvorbereitung.
6. Validierung mit realen Castings
Simulation ersetzt nicht die physikalische Validierung.
Die ersten Gussteile müssen dennoch mit geeigneten Methoden überprüft werden, wie zum Beispiel:
- Sichtprüfung
- Dimensionsmessung
- Eindringprüfung mit Farbstoff
- Röntgen oder CT, falls erforderlich
- Schnitt- oder metallographische Bewertung
- Druck- oder Dichtigkeitsprüfung
- Mechanische Prüfung
Der entscheidende Unterschied besteht darin, dass die Gießerei in diese Phase mit einem Prozess eintritt, der bereits virtuell geprüft wurde.
Warum sollte man eine Gießsimulation durchführen, bevor die Werkzeuge fertiggestellt sind?
Die Änderung eines digitalen Modells ist im Allgemeinen einfacher als die Änderung physischer Werkzeuge.
Angenommen, ein erster Produktionsversuch zeigt eine Schrumpfung neben einer kritischen bearbeiteten Bohrung.
In dieser Phase könnten mögliche Korrekturmaßnahmen Folgendes erfordern:
- Schweiß- und Nachbearbeitungswerkzeuge
- Änderung eines Läufersystems
- Hinzufügen von Fütterungsfunktionen
- Wiederaufbau von Modellausrüstung
- Herstellung einer weiteren Mustercharge
- Wiederholte Inspektion
Die Kosten beschränken sich nicht nur auf die Werkzeugmodifikation.
Es beinhaltet auch eine weitere Runde von:
- Maschinenbau
- Foundry-Setup
- Metall
- Arbeit
- Lieferzeit
- Inspektion
Durch Simulationen wird ein Teil dieses Lernprozesses vorverlegt.
MAGMASOFT beschreibt die Gießsimulation als eine Möglichkeit, die Machbarkeit zu beurteilen und Gießlayouts vor kostspieligen physischen Versuchen zu vergleichen; industrielle Beispiele zeigen auch, dass die Simulation vor der endgültigen Werkzeugherstellung eingesetzt wird, um Änderungen an Anschnitt und Zuführung zu bewerten.
Das bedeutet nicht, dass die Werkzeuge niemals nachjustiert werden müssen.
Das bedeutet, dass weniger offensichtliche Probleme des Gießsystems entdeckt werden müssen, indem man das Metall vorher abschneidet.
Gießsimulation im Feinguss
Bei der Simulation sind einige besondere Aspekte zu berücksichtigen. Feinguss.
Die Form ist kein großer Sandblock oder eine wiederverwendbare Metallform.
Es ist relativ dünn Keramikschale einen Baum aus Komponenten und Läufern umgeben.
Das ändert das thermische Problem.
Bei der Simulation des Feingussverfahrens sollten folgende Aspekte berücksichtigt werden:
- Keramikschalendicke
- Vorwärmtemperatur des Gehäuses
- Wärmeverlust vor dem Gießen
- Strahlung zwischen nahe beieinander liegenden Gussoberflächen
- Wärmestau zwischen eng beieinander liegenden Teilen
- Wurforientierung am Baum
- Tor- und Läuferplatzierung
- Verfestigung zwischen mehreren Teilen eines Clusters
Die Feingussmodelle von MAGMASOFT berücksichtigen beispielsweise speziell die Temperaturen der Keramikschale, die Wärmestrahlung, die Abkühlung der Schale vor dem Gießen, die lokale Schalendicke, die Erstarrung und die Schrumpfung.
Dies ist wichtig, denn beim Baumdesign geht es nicht nur darum, mehr Teile an einen Gussast anzubringen.
Die Art und Weise, wie Gussteile positioniert werden, kann sowohl den Metallfluss als auch die Wärmeübertragung beeinflussen.
Die physischen Produktionsschritte, die dieser Analyse zugrunde liegen, sind in YTDs Bericht aufgeführt. Leitfaden zum Feingussverfahren.
Gießsimulation im Sand- und Druckguss
Die zu lösenden physikalischen Probleme sind zwar miteinander verwandt, aber unterschiedliche Gießverfahren legen den Schwerpunkt auf unterschiedliche Probleme.
Sandguss
Sandguss Bei Simulationen liegt der Schwerpunkt oft auf:
- Toranlage
- Erhöhungen
- Schüttelfrost
- Formfüllung
- Erstarrung
- Schwindung
- Ertrag
Da Speiser eine beträchtliche Menge an zusätzlichem Metall enthalten können, kann die Simulation den Ingenieuren auch dabei helfen, die Gussqualität mit der Materialausbeute in Einklang zu bringen.
Druckguss
Hochdruck-Druckguss führt zu einer anderen Prioritätensetzung.
Metall dringt sehr schnell in den Hohlraum ein, daher konzentrieren sich die Ingenieure möglicherweise stärker auf Folgendes:
- Füllgeschwindigkeit
- Turbulenz
- Lufteinschluss
- Lüftungsöffnungen
- Überläufe
- Chiptemperatur
- Lokale Kühlung
- Porosität
Das Simulationsprinzip ist dasselbe:
Modellieren Sie die tatsächlichen Prozessbedingungen und nutzen Sie die Ergebnisse, um den Prozess zu ändern, bevor Produktionsprobleme teuer werden.
Was die Casting-Simulation nicht garantieren kann
Die Gusssimulation ist zwar leistungsstark, sollte aber nicht als digitales Zertifikat dafür angesehen werden, dass ein Gussteil fehlerfrei sein wird.
Eine Simulation ist nur so gut wie ihre Eingangsdaten.
Weicht die tatsächliche Gießtemperatur stark vom modellierten Wert ab, kann sich das tatsächliche Gussteil anders verhalten.
Das Gleiche gilt für:
- Materialeigenschaften
- Formtemperatur
- Wärmeübergangskoeffizienten
- Füllzeit
- Prozessstabilität
Nicht jeder Defekt ist rein thermisch oder strömungsbedingt.
Manche Defekte können auch folgende Ursachen haben:
- Schmutziges Metall
- Beschädigte Keramikschale
- Schlechte Wachsqualität
- Bedienungsfehler
- Kontamination
- Falsche Wärmebehandlung
- Werkzeugverschleiß
- Tatsächliche Prozessabweichung
Ein Füll- und Erstarrungsmodell kann nicht alle diese Vorgänge automatisch vorhersagen.
Modelle vereinfachen die Realität
Bei der numerischen Simulation wird ein physikalischer Prozess in mathematische Elemente oder Kontrollvolumina unterteilt.
Die Netzgröße, die Annahmen des Lösungsverfahrens, die Materialdatenbanken, die Randbedingungen und die gewählten Defektkriterien beeinflussen alle das Ergebnis.
Verschiedene Softwarepakete können auch unterschiedliche Modelle verwenden.
Die Interpretation durch Ingenieure ist nach wie vor wichtig.
Es reicht nicht aus, einen roten Bereich in einem Simulationsdiagramm zu sehen.
Ein Ingenieur muss sich dennoch fragen:
- Welchen physikalischen Zustand stellt dieses Ergebnis dar?
- Ist es für die Akzeptanzkriterien des Kunden relevant?
- Welche Änderung kann das Risiko verringern?
- Wird diese Änderung ein anderes Problem verursachen?
Simulationen unterstützen die ingenieurtechnische Beurteilung.
Es ersetzt es nicht.
Wie genau ist die Gusssimulation?
Es gibt keinen sinnvollen universellen Prozentsatz für die Genauigkeit von Gießsimulationen.
Die Genauigkeit hängt ab von:
- Das physikalische Modell
- Materialdaten
- Randbedingungen
- Netzauflösung
- Prozessstabilität
- Kalibrierung
- Die Art des vorhergesagten Defekts
Die sinnvollere Frage lautet:
Wurde die Simulationsmethode mit den tatsächlich mit diesem Verfahren hergestellten Gussteilen korreliert?
Veröffentlichte Gießereistudien validieren Simulationen üblicherweise anhand von realen Gussteilen, Röntgen-/CT-Ergebnissen, Schnittanalysen oder gemessenen Fehlerstellen. Eine aktuelle Studie zum Edelstahlguss beispielsweise verwendete dieselben definierten Randbedingungen, um alternative Anschnitt- und Speisersysteme zu vergleichen und die Simulation anschließend mit der Gussleistung in Beziehung zu setzen.
Die Simulation ist daher am stärksten als vergleichendes Ingenieurwerkzeug:
Entwurf A weist einen isolierten Hotspot auf, während Entwurf B einen besseren Nährstoffpfad gewährleistet.
Dieser Vergleich kann auch dann äußerst nützlich sein, wenn die Software keine exakte Fehlergröße bis auf den Millimeter genau garantieren kann.
Gängige Gießereisimulationssoftware
In der Gießereiindustrie werden verschiedene kommerzielle Plattformen eingesetzt.
Beispiele hierfür sind:
- MAGMASOFT
- ProCAST / QuikCAST
- FLOW-3D CAST
- NovaFlow&Solid
- SOLIDCast / FLOWCast
- Andere prozessspezifische CAE-Systeme
Sie unterscheiden sich in Folgendem:
- Numerische Methode
- Unterstützte Gießverfahren
- Materialdatenbanken
- Optimierungswerkzeuge
- Spannungs- und Mikrostrukturmodellierung
- Benutzer-Workflow
- Rechenanforderungen
ProCAST beinhaltet beispielsweise Füll-, Erstarrungs-, Porositäts- und Spannungs-/Verformungsanalysen, während FLOW-3D CAST sich stark auf die Fluidströmungs- und Erstarrungssimulation für Gießereiprozesse konzentriert.
Für einen Casting-Einkäufer ist die Softwaremarke jedoch in der Regel weniger wichtig als wie die Gießerei es verwendet.
Der Besitz von Simulationssoftware bedeutet nicht automatisch, dass der Prozess optimiert ist.
Was sollte ein Käufer über Casting-Simulationen fragen?
Wenn eine Gießerei angibt, Gießsimulationen einzusetzen, sind beispielsweise folgende Fragen hilfreich:
Was wird simuliert?
Überprüft die Gießerei nur die Erstarrung?
Oder wird dabei auch Folgendes ausgewertet:
- Füllung
- Toranlage
- Fütterung
- Lufteinschluss
- Stress
- Verzerrung
Die Antwort sollte den Risiken in Ihrem Bereich entsprechen.
Wird die Simulation vor der endgültigen Werkzeugkonstruktion durchgeführt?
Dies ist eine der wichtigsten Fragen.
Simulationen sind umso wertvoller, je besser ihre Ergebnisse wirken können:
- Torstandort
- Läuferdesign
- Zuführungsdesign
- Gussorientierung
- Lokale Geometrie
Die Durchführung einer Simulation erst nach Fertigstellung der Werkzeuge reduziert die Bandbreite der verfügbaren kostengünstigen Korrekturen erheblich.
Werden alternative Designs verglichen?
Eine Simulation zeigt Ihnen, wie sich ein vorgeschlagener Prozess verhält.
Mehrere Simulationen können Ihnen zeigen, welches Prozessdesign sich besser verhält.
Wie werden die Ergebnisse validiert?
Fragen Sie, was passiert, nachdem die ersten Gussteile hergestellt wurden.
Fließen die Inspektionsergebnisse in die Simulation und die Prozessgestaltung ein?
Dieser geschlossene Regelkreis ist wesentlich wertvoller als eine Simulation, die lediglich als isoliertes technisches Dokument existiert.
Wie YTD die Gießsimulation vor Werkzeugbau und Produktion einsetzt
Bei YTD Foundry gehört die Gießsimulation zu den Ingenieursarbeiten, die während der Formen- und Prozessentwicklung durchgeführt werden.
Bevor ein neues Feingussprojekt in die Fertigung der Werkzeuge übergeht, kann die Gusskonstruktion zusammen mit dem vorgeschlagenen Anschnitt- und Zuführungssystem bewertet werden.
Ziel ist es, potenzielle Probleme zu erkennen, solange Änderungen noch relativ einfach umzusetzen sind.
Je nach Projekt können im Rahmen der technischen Prüfung Faktoren wie die folgenden untersucht werden:
- Metallfüllung
- Füllsequenz
- Temperaturverteilung
- Erstarrungsverhalten
- Hotspots
- Schrumpfungsrisiko
- Tor- und Fütterungsanordnung
Wenn die Simulation ein Problem aufzeigt, können das Gusslayout oder die Prozessgestaltung angepasst und erneut bewertet werden, bevor Werkzeuge und Produktion endgültig festgelegt werden.
Diese Arbeit fügt sich in das breitere Spektrum von YTD ein. Formenkonstruktion und -fertigung Arbeitsablauf, bei dem die Werkzeuge zusammen mit Gießbarkeit, Schrumpfung, Modellgestaltung und Produktionsanforderungen entwickelt werden.
Nach der Herstellung der Gussform werden Probemodelle aus Wachs und erste Gussteile geprüft und freigegeben.
Mit anderen Worten:
Simulationen reduzieren unnötige Versuche vor der Werkzeugfertigung. Physische Muster bestätigen, dass der reale Prozess der technischen Vorgabe entspricht.
Für die Kunden ist dies wichtiger als der Erhalt eines Screenshots der Simulation.
Der eigentliche Wert besteht darin, Werkzeugbau, Gusskonstruktion, Simulation, Probefertigung und Inspektion innerhalb desselben Entwicklungsprozesses miteinander zu verbinden.
Schlussbetrachtung
Die Gießsimulation ist am wertvollsten, bevor die Gießerei sich auf Werkzeugbau und Produktion festlegt.
Es ermöglicht Ingenieuren, Füll-, Erstarrungs-, Anguss- und Zuführungsentscheidungen virtuell zu testen, Alternativen zu vergleichen und wahrscheinliche Fehlermechanismen frühzeitig zu erkennen und zu beheben.
Bei YTD wird die Simulation im Rahmen der Formen- und Gießprozessentwicklung eingesetzt, gefolgt von der Herstellung und Prüfung realer Muster. Ziel ist es nicht, die physikalische Validierung zu ersetzen, sondern sie mit einem optimierten Gießprozess zu beginnen.
Häufig gestellte Fragen
Wozu dient die Gießsimulation?
Die Gießsimulation dient der Modellierung von Metallfüllung, Wärmeübertragung und Erstarrung vor der Serienproduktion. Sie unterstützt Ingenieure bei der Beurteilung von Anguss, Speiserführung, Temperaturverteilung und Risiken wie Schwindung, unvollständiger Füllung, Lufteinschlüssen, Hotspots und Verzug.
Kann die Porosität durch Gießsimulationen vorhergesagt werden?
Es kann Bedingungen vorhersagen, die mit verschiedenen Porositätsarten, insbesondere Schwindungsporosität, und – in geeigneten Modellen – das Risiko von Gas- oder Lufteinschlüssen einhergehen. Die Genauigkeit hängt vom Prozessmodell und den Eingangsdaten ab, und die Simulationsergebnisse sollten anhand realer Gussteile validiert werden.
Ist Gießsimulation dasselbe wie Formfüllanalyse?
Nicht ganz. Die Formfüllungs- oder Fließanalyse ist ein Teil der Gießsimulation. Eine vollständige Gießstudie kann auch Erstarrung, Speisung, Porosität, Spannungen, Verzug und andere prozessspezifische Analysen umfassen.
Wird die Gießsimulation vor oder nach der Formenkonstruktion durchgeführt?
Idealerweise wird es in die Prozess- und Werkzeugkonstruktion integriert, bevor die Werkzeuge endgültig fertiggestellt sind. Dies ermöglicht es den Ingenieuren, Anguss, Zuführung, Ausrichtung oder andere Konstruktionsmerkmale anzupassen, solange Änderungen noch relativ kostengünstig sind.
Ersetzt die Gießsimulation Probegüsse?
Nein. Es reduziert unnötige Versuche und Irrtümer und hilft dabei, die physikalische Validierung von einem besseren Prozessdesign aus zu starten, aber Erstmusterguss, Inspektion und Prozessvalidierung sind weiterhin notwendig.
Welche Dateien werden für die Gießsimulation benötigt?
Die Gießerei benötigt üblicherweise ein 3D-Modell des Bauteils sowie Material- und Prozessvorgaben. Der Ingenieur erstellt daraufhin die Geometrie von Anguss, Verteiler, Speiser, Form oder Gießschale und definiert Prozessbedingungen wie Legierung, Gießtemperatur und Formbedingungen.