Was ist CD3MN-Material?
Definition
CD3MN ist eine Hochleistungs-Duplex-Edelstahl-Gusslegierung, die nach ASTM A995 / A890 Grade 4A genormt ist und speziell für kundenspezifische Flüssigmetallverfahren wie Kieselsol-Feinguss und Harzsandguss entwickelt wurde.
Es zeichnet sich durch ein ausgewogenes 50/50-Ferrit-Austenit-Gefüge aus und bietet eine hohe Streckgrenze (≥ 415 MPa) sowie eine hervorragende Beständigkeit gegen Chloridlochkorrosion, Spaltkorrosion und Spannungsrisskorrosion in anspruchsvollen Bauteilen für die Fluidförderung.
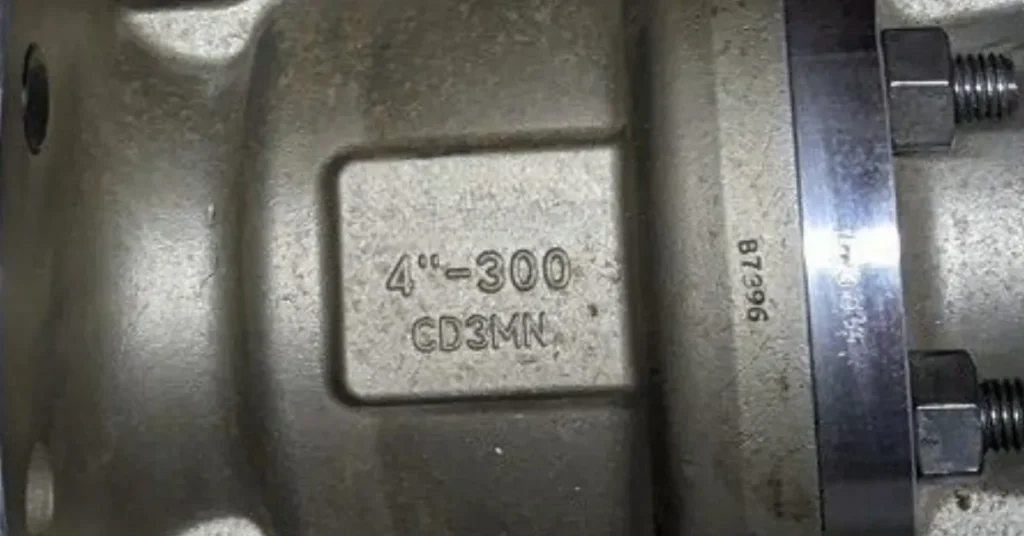
Was bedeutet “CD3MN”?
Die Bezeichnung “CD3MN” folgt dem Standard-Bezeichnungssystem des ACI (Alloy Casting Institute), wobei jedes Zeichen einen kritischen elementaren oder funktionellen Aspekt der Gusslegierung definiert:
- C steht für korrosionsbeständigen Einsatz und bedeutet, dass diese Legierung speziell für flüssige chemische und marine Korrosionsumgebungen und nicht für hitzebeständige Anwendungen entwickelt wurde.
- D bezeichnet eine Duplex-Legierungsstruktur (~22% Chrom), die eine Zweiphasenmatrix bildet, um die hohe mechanische Festigkeit von Ferrit mit der Zähigkeit von Austenit zu kombinieren.
- 3 legt den Grenzwert für extrem niedrigen Kohlenstoffgehalt (≤ 0,03 %) fest, um die Ausscheidung von Chromcarbid während der Abkühlung des Gussteils zu verhindern und das Risiko interkristalliner Korrosion zu eliminieren.
- M hebt die Molybdänzugabe 2,5%–3,5% hervor, welche die Beständigkeit gegen lokale Lochfraß- und Spaltkorrosion in sauren und salzhaltigen Medien deutlich erhöht.
- N steht für 0,10%–0,30% Stickstoff-Mikrolegierung, ein essentielles Element, das die Austenitphase stabilisiert und die Pitting Resistance Equivalent Number (PREN) der Legierung auf 34–36 erhöht.
Chemische Zusammensetzung und mechanische Eigenschaften von CD3MN
Chemische Zusammensetzung des CD3MN-Materials
Die chemische Zusammensetzung von CD3MN ist präzise abgestimmt, um seine Duplexstruktur und Korrosionsbeständigkeit zu erreichen.
| Element | Inhalt (%) | Funktion |
| Kohlenstoff (C) | ≤0,03 | Extrem kohlenstoffarmes Design zur Vermeidung von interkristalliner Korrosion |
| Chrom (Cr) | 21.0 ~ 23.5 | Das korrosionsbeständige Kernelement bildet einen dichten Passivierungsfilm. |
| Nickel (Ni) | 4.5 ~ 6.5 | Stabilisiert Austenit, verbessert Zähigkeit und Zugfestigkeit |
| Molybdän (Mo) | 2.5 ~ 3.5 | Erhöht die Beständigkeit gegen Lochfraß und Spaltkorrosion deutlich. |
| Stickstoff (N) | 0.10 ~ 0.30 | Stärkt den Austenit, passt das Zweiphasenverhältnis an |
| Mangan (Mn) | ≤1,50 | Desoxidiert, stabilisiert die Mikrostruktur |
| Silizium (Si) | ≤1,00 | Desoxidationsmittel |
| Kupfer (Cu) | ≤1,00 | Verbessert die Korrosionsbeständigkeit |
Mechanische Eigenschaften von CD3MN
Die mechanischen Eigenschaften von CD3MN-Gussteilen erfüllen oder übertreffen die folgenden ASTM-Anforderungen.
| Eigentum | Wert (min) |
| Zugfestigkeit | 620 MPa (90 ksi) |
| Streckgrenze | 415 MPa (60 ksi) |
| Verlängerung | 25% (typischerweise ~28-29%) |
| Härte (Brinell) | 200 – 260 HB |
| Schlagzähigkeit (-40°C) | ≥54 J (40 ft-lbs, ASTM A923 Methode B) |
Die entsprechenden Grade von CD3MN
Um die globale Beschaffung zu optimieren, ist CD3MN weltweit in mehreren Standardsystemen anerkannt. Die folgende Tabelle fasst die entsprechenden Bezeichnungen in den verschiedenen Gussspezifikationen zusammen.
| Standard | Grad |
| ASTM A890 | CD3MN |
| ASTM A995 | Klasse 4A |
| UNS (Cast) | J92205 |
| UNS (Wrought) | S31803 / S32205 |
| Äquivalentes Schmiedeeisen | Doppelhaushälfte 2205 |
| EN / DIN-Äquivalent | 1,4470 (GX2CrNiMoN22-5-3) |
Vergleich mit anderen Gussmaterialien
Beim Gießen von Duplex-Edelstählen sind nicht alle Sorten gleichwertig. Die folgenden Vergleiche zeigen, warum CD3MN die überlegene Wahl ist – nicht nur auf dem Papier, sondern auch in der tatsächlichen Gießereiproduktion.
CD3MN vs. Wrought 2205
CD3MN ist das Gussäquivalent zu gewalztem Duplex-Edelstahl 2205 (UNS S31803). Ihre chemische Zusammensetzung und ihre mechanischen Eigenschaften sind nahezu identisch – der Unterschied liegt im Herstellungsverfahren.
Wenn Ihre Konstruktion 2205 vorsieht, aber ein Gussteil erfordert, ist CD3MN (ASTM A995 Güteklasse 4A) der direkte Ersatz.
CD3MN vs. CD4MCu
CD4MCu (Güteklasse 1A) ist eine frühe Duplex-Gusslegierung, die aus den aktuellen ASTM-Normen entfernt wurde. Bei der Gussfertigung bereitet sie aufgrund von Mikrostrukturungleichgewichten, die zu Rissbildung führen, insbesondere in dickwandigen Bereichen und Schweißnähten, besondere Probleme.
Mit CD3MN erhalten Sie solide und zuverlässige Gussteile, dank seiner stickstoffstabilisierten Duplexstruktur, die die bei CD4MCu häufig auftretenden Rissbildungsprobleme beseitigt.
CD3MN vs. CE3MN
CE3MN (Güteklasse 5A) ist ein Superduplex-Stahl mit höherem Legierungsanteil für extreme Temperaturen und hohe Beständigkeit gegenüber aggressiven Säuren. Aus Gießereisicht ist seine Gießbarkeit jedoch nur “mittel” im Vergleich zu “gut” bei CD3MN, wodurch er rissanfälliger ist und sich schwieriger in komplexe Formen gießen lässt.
Für Ihre typischen Meerwasser- oder Chemikalienumgebungen ist CE3MN übertrieben – CD3MN lässt sich leichter gießen, ist kostengünstiger und erfüllt dennoch alle Ihre Leistungsanforderungen.
CD3MN vs CD4MCuN
CD4MCuN (Güteklasse 1B) ist der stickstoffangereicherte Nachfolger von CD4MCu mit ähnlich guten Gießeigenschaften. Die geringere Bruchdehnung (181 µm/T³T gegenüber 291 µm/T³T) führt jedoch zu einer geringeren Zähigkeit, insbesondere bei dickwandigen Gussteilen.
Bei Gussteilen mit komplexer Geometrie oder großen Querschnitten bietet CD3MN die Duktilität und Schweißbarkeit, die CD4MCuN einfach nicht erreichen kann, bei vergleichbarer Korrosionsbeständigkeit.
Typische Anwendungen von CD3MN-Gussteilen
CD3MN-Gussteile werden in chloridreichen und hochbeanspruchten Umgebungen in den folgenden Branchen häufig eingesetzt.
- Meerwasserpumpen: Gehäuse, Laufräder und Diffusoren für die Schifffahrt, Offshore-Ölplattformen und Küstenkraftwerke.
- Ventile: Ventilkörper, Ventilscheiben und Zubehörteile für Entsalzungsanlagen und Anlagen zur Verarbeitung von Chemikalien unter extremen Bedingungen.
- Schiffsausrüstung: Propellernaben, Wellenkupplungen und Hochdruck-Rohrverteiler.
- Öl & Gas: Komponenten für Förderleitungen zur Behandlung von Sauergas (H₂O)2S) und produziertes Wasser.
Wir haben für all diese Anwendungen Präzisionsgussteile aus CD3MN an Kunden weltweit geliefert und so eine langfristige Betriebssicherheit gewährleistet, wo Korrosionsbeständigkeit und mechanische Festigkeit gleichermaßen wichtig sind.
CD3MN Gießverfahren & Wärmebehandlungsleitfaden
Feinguss vs. Sandguss
Wir stellen CD3MN-Gussteile unter Verwendung zweier optimierter Gießverfahren her:
- Feinguss (Kieselgel) ist unsere Wahl für komplexe, dünnwandige Bauteile wie Laufräder und kleine Ventilkörper.
- Sandguss wird für größere Bauteile mit hohem Querschnitt wie Pumpengehäuse und Diffusoren verwendet.
Das richtige Verfahren hängt von der Geometrie Ihres Bauteils, den Maßtoleranzen und den Mengenanforderungen ab.
Lösungsglühen & 30-Sekunden-Wasserabschreckung
CD3MN-Gussteile müssen einer Lösungsglühung bei 1040°C–1120°C unterzogen werden, gefolgt von einer schnellen Wasserabschreckung innerhalb von 30 Sekunden nach Verlassen des Wärmebehandlungsofens.
Diese schnelle Abkühlung ist von entscheidender Bedeutung: Eine langsame Abkühlung zwischen 600°C und 1000°C führt zur Ausscheidung spröder intermetallischer Phasen (wie der Sigma-Phase, σ-Phase), welche die Schlagzähigkeit stark beeinträchtigen und die Korrosionsbeständigkeit zerstören.
Jeder Wärmebehandlungszyklus in unserer Gießerei wird mit digitalen Temperaturdiagrammen überwacht und verifiziert.
Qualitätskontroll- und Inspektionsstandards für CD3MN-Gussteile
Phasenbilanz- und ASTM A923-Korrosionsprüfung
Wir überprüfen mit einem kalibrierten Ferritoskop oder einer metallographischen Untersuchung, ob jedes CD3MN-Gussteil das vorgeschriebene Ferrit-Austenit-Phasengleichgewicht 40%–60% erreicht.
Darüber hinaus führen wir Prüfungen nach ASTM A923 durch (Methode B Charpy-Schlagprüfung und Methode C Eisen(III)-chlorid-Korrosion), um das vollständige Fehlen schädlicher intermetallischer Phasen zu bestätigen.
NDT- und Werksprüfzeugnisse (EN 10204 3.1)
Zur Sicherstellung der inneren und äußeren Integrität führen wir zerstörungsfreie Prüfungen (ZfP) durch, darunter Röntgenprüfungen (RT) zur Feststellung der inneren Unversehrtheit und Eindringprüfungen (PT) zur Erkennung von Oberflächenfehlern.
Jede Lieferung wird mit Werksprüfzeugnissen (MTC) gemäß EN 10204 3.1 geliefert, die die chemische Wärmeanalyse, die Ergebnisse der mechanischen Prüfungen und die Wärmebehandlungsprotokolle dokumentieren, um eine vollständige Rückverfolgbarkeit des Materials zu gewährleisten.
Abschluss
Zusammenfassend bietet CD3MN die ideale Lösung für Bauteile, die außergewöhnliche Festigkeit und hohe Korrosionsbeständigkeit erfordern. YTD Casting ist spezialisiert auf kundenspezifische Metallgussdienstleistungen und fertigt nach Ihren technischen Spezifikationen präzise, zertifizierte CD3MN-Teile. Sind Sie bereit, Ihr nächstes Projekt zu optimieren? Kontaktieren Sie YTD Casting noch heute, um Ihre CAD-Zeichnungen zu übermitteln und umgehend ein Angebot von unserem Team zu erhalten.
Häufig gestellte Fragen
Ist Edelstahl CD3MN magnetisch?
Ja. Da CD3MN ungefähr 50%-Ferrit enthält, ist es magnetisch – im Gegensatz zu den üblichen austenitischen Edelstählen der 300er-Serie, die nicht magnetisch sind.
Was ist die maximale Betriebstemperatur für CD3MN-Gussteile?
CD3MN wird typischerweise für Dauereinsatztemperaturen unter 300 °C (572 °F) empfohlen. Längere Einwirkung im Bereich von 350–500 °C kann zu Versprödung bei 475 °C führen, während bei Temperaturen über 600 °C die Bildung einer Sigma-Phase begünstigt wird.
Welcher Schweißzusatzwerkstoff sollte zum Schweißen von CD3MN-Gussteilen verwendet werden?
Zur Aufrechterhaltung des richtigen Duplex-Phasengleichgewichts und der Korrosionsbeständigkeit in der Schweißverbindung wird die Verwendung von ER2209- oder E2209-Schweißzusatzwerkstoff empfohlen.
Sind CD3MN und ASTM A995 Güteklasse 4A exakt dasselbe Material?
Ja. CD3MN ist die ACI-Bezeichnung, während Grade 4A die Gütebezeichnung gemäß den ASTM A995- und A890-Gussnormen ist.
Wie gut lassen sich CD3MN-Gussteile im Vergleich zu 316L bearbeiten?
CD3MN ist aufgrund seiner höheren Streckgrenze und schnellen Kaltverfestigung schwieriger zu bearbeiten. Niedrige Schnittgeschwindigkeiten, hohe Vorschübe und Hartmetallwerkzeuge werden empfohlen.
Warum sollte man bei CD3MN-Laufrädern Feinguss dem Sandguss vorziehen?
Das Feingussverfahren ermöglicht die Herstellung glatter Oberflächen und endkonturnaher Formen, wodurch die aufwändige CNC-Bearbeitung komplexer interner Strömungswege in CD3MN drastisch reduziert wird.
Welche Dateien muss ich YTD Casting für ein CD3MN-Angebot senden?
Senden Sie uns Ihre 3D-CAD-Modelle (STEP/IGES) zusammen mit 2D-Zeichnungen, in denen Maße, Bearbeitungstoleranzen und die erforderlichen Prüfstandards für zerstörungsfreie Prüfungen (ZfP) angegeben sind. Unser Ingenieurteam wird Ihr Projekt prüfen und Ihnen innerhalb von 24 Stunden antworten.