Teile, die für Feinguss Das Ergebnis wird präziser und die Fertigstellung ist natürlich günstiger. Wenn Sie eine hilfreiche Anleitung suchen, bietet Ihnen dieser Leitfaden die Grundlagen und alles, was Sie für den Einstieg benötigen.
Wir werden über die Gestaltungsregeln sprechen, die Sie dorthin führen, und die konkreten Zahlen hinter jedem entscheidenden Schritt erläutern.
Richtlinien für die Konstruktion von Feingussverfahren
Bevor Sie beginnen, ist es unerlässlich, dass Sie die geltenden Richtlinien für das Feingussverfahren verstehen. Der Grund dafür ist, dass der Großteil der Kosten durch die Geometrie selbst bestimmt wird.
Nach unserer Erfahrung sind dies die fünf wichtigsten Entscheidungen, jeweils mit einer dazugehörigen Faustregel.
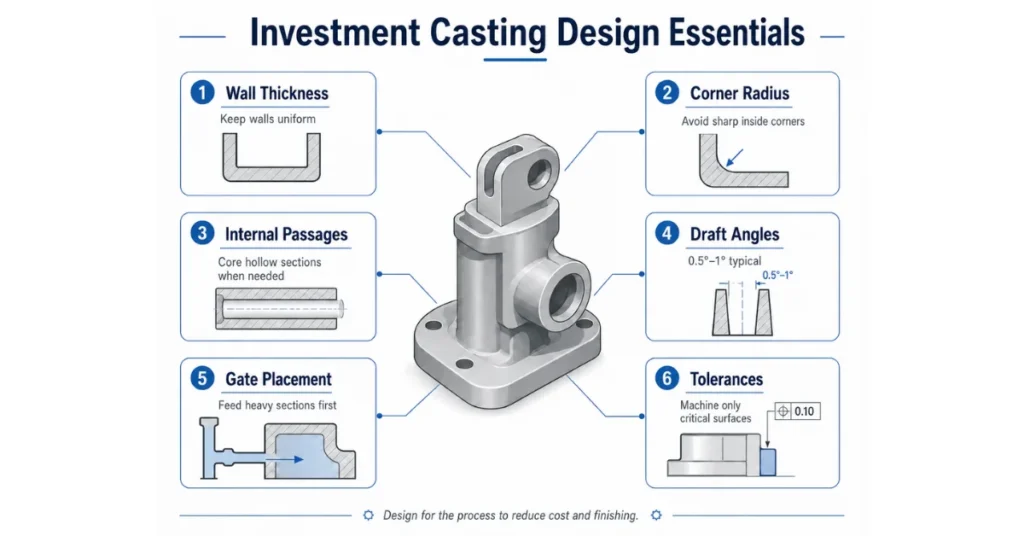
Wandstärke
Die meisten Feingusswände weisen eine Stärke zwischen 2,5 mm und 5 mm auf. Kürzere Fließwege können, insbesondere bei Aluminium, etwa 1,5 mm betragen.
Es ist wichtig, die Wandstärke so gleichmäßig wie möglich zu halten. Rippen können die Festigkeit erhöhen, während schwere Ansätze oder Naben in der Regel besser ausgefräst werden.
Eckradius
Scharfe Innenecken können zu unsauberer Füllung oder Rissen führen. Ein praktischer Tipp: Beginnen Sie innerhalb des Radius etwa bei der halben Wandstärke, um präziser und genauer zu messen.
Darüber hinaus profitieren auch Außenecken von einem kleinen Radius, da glattere Ecken das Bewegen des Wachsmodells und des geschmolzenen Metalls erleichtern.
Innere Gänge
Falls Sie es noch nicht wussten: Kühlkanäle und Hohlprofile lassen sich mit Keramik- oder löslichen Wachskernen direkt in das Bauteil eingießen. Dadurch entfällt das spätere Bohren oder Schweißen.
Die größten Grenzen zeigen sich bei sehr tiefen oder engen Kanälen. Sackkernbohrungen haben üblicherweise einen Durchmesser von etwa dem Vierfachen ihres Durchmessers; alles darüber hinaus sollte frühzeitig mit der Gießerei besprochen werden.
Tiefgangwinkel
Für viele Feingussteile ist üblicherweise ein Entformungsschrägenwinkel von etwa 0,5 bis 1 Grad erforderlich. Manche ebene Flächen können sogar bei null Grad bleiben.
Andererseits kann ein stärkerer Tiefgang bei höheren oder tieferen Elementen hilfreich sein. Dennoch ist dies selten das erste Detail, das im Entwurfsprozess festgelegt wird.
Torplatzierung
Zu guter Letzt sind da noch die Angusskanäle. Hier tritt das Metall in das Bauteil ein. Zuerst sollte der dickere Bereich versorgt werden, damit das Metall dann zu den dünneren Bereichen fließen kann.
Die Demontage des Tores hinterlässt kleine Spuren, die am besten gereinigt werden. Kosmetische Oberflächen sollten frühzeitig behandelt werden, damit das Tor später weniger sichtbar ist.
Dies sind einige der Richtlinien und Regeln, die wir im Laufe unserer jahrelangen Arbeit mit Unternehmen und Privatpersonen weltweit entwickelt haben, um dies zu erreichen.
Welche Toleranzgrenzen können Sie tatsächlich einhalten?
Feinguss ermöglicht die engsten Toleranzen aller Verfahren. Dennoch handelt es sich um ein Gießverfahren, nicht um Schleifen oder Schneiden. Diese eine Frage beeinflusst einen Großteil Ihrer Endbearbeitungskosten.
- Rechnen Sie mit einer Toleranz von etwa plus/minus 0,1 mm auf den ersten 25 mm, die mit zunehmender Größe ansteigt.
- Ein gut optimiertes Bauteil kann nahezu 0,2 Prozent der Dimension aufnehmen.
- Bei strenger Kontrolle kann ein Wert von 0,1 Prozent erreicht werden, vorausgesetzt, die Geometrie ist günstig.
- Gießen Sie die allgemeine Form mit normaler Toleranz.
- Maschine steuert nur die Sitze und Daten, die die Passform tatsächlich steuern
Die wichtigste Erkenntnis ist einfach: Man muss nicht jedes Teil bis ins kleinste Detail fertigen, daher sollte man übermäßige Toleranzen vermeiden. Tatsächlich ist zu viel Zeitaufwand beim Gießen der schnellste Weg, unnötig Geld auszugeben, ohne einen wirklichen Nutzen zu erzielen.
Wann ist Investment Casting die falsche Wahl?
Wie bereits erwähnt, ist Feinguss nicht für jedes kleine Bauteil das beste Verfahren. Für große Bauteile ist Sandguss immer eine gute Wahl. Einfache Teile, die in großen Stückzahlen gefertigt werden, lassen sich hingegen oft kostengünstiger durch Druckguss oder Stanzen herstellen.
Darüber hinaus kann das Feingussverfahren auch dann an seine Grenzen stoßen, wenn ein Teil benötigt wird extrem enge Toleranzen oder eine spiegelglatte Oberfläche. In solchen Fällen ist die maschinelle Bearbeitung oft die bessere Option.
NOTIZ: Manchmal ist der beste und effizienteste Ansatz, die Grundform zu gießen und anschließend nur die Oberflächen zu bearbeiten, die eine höhere Präzision erfordern.
Die Fehler, die am meisten gekostet haben
Feinguss sieht zwar vielversprechend aus, aber es gibt auch ein paar Dinge zu beachten. Die meisten Gussprobleme lassen sich auf wenige Konstruktionsgewohnheiten zurückführen, und jede dieser Gewohnheiten lässt sich leicht vermeiden, sobald man weiß, wo und wie man danach sucht.
Um Ihnen bei Ihrer Suche zu helfen, sind dies die Probleme, die wir bei unseren Qualitätskontrollen am häufigsten feststellen.
- Die Sacklöcher sollten nicht zu tief sein. Sie lassen sich möglicherweise schwer befüllen oder reinigen. Halten Sie sie flach oder öffnen Sie die Form stärker.
- Genaue Messungen sollten nur dort angewendet werden, wo sie von Bedeutung sind. Nicht jedes Teil muss exakt passen. Konzentrieren Sie sich auf die Bereiche, die zu einem anderen Teil passen müssen.
- Achten Sie auf ein ausgewogenes Verhältnis zwischen dicken und dünnen Bereichen. Schwere Stellen können ungleichmäßig abkühlen und kleine Löcher im Metall hinterlassen. Entfernen Sie nach Möglichkeit überschüssiges Material.
- Verlegen Sie die Trennlinie weg von sichtbaren Bereichen. Es kann eine kleine Spur hinterlassen, platzieren Sie es daher an einer Stelle, wo es weder das Aussehen noch die Dichtigkeit beeinträchtigt.
- Die scharfen Innenecken abrunden. Eine leichte Krümmung erleichtert den Metallfluss und verringert die Rissbildung.
Um es klarzustellen: Dies sind nicht alle Probleme und Schwierigkeiten, sondern nur die häufigsten. Die Probleme selbst lassen sich in der Zeichnung in der Regel problemlos beheben. Teuer werden sie erst, wenn das Werkzeug gefertigt ist und die ersten Teile fehlerhaft sind.
Entwerfen Sie Ihr Feingussteil mit YTD Foundry
Die kostengünstigste Gussform ist die, die von Anfang an für den jeweiligen Prozess ausgelegt ist – und genau da können wir Sie am besten unterstützen. Feinguss ist unser Spezialgebiet bei YTD Foundry, und wir sind Ihr zuverlässiger Partner für jeden Schritt.
Das Entwerfen eines Bauteils für den Feinguss ist das eine, den passenden Hersteller dafür zu finden das andere. Schicken Sie uns Ihr Modell und Ihre Skizze, damit wir uns ein Bild von Ihrem Vorhaben machen können. Wir verfügen über erfahrene Teams und geben Ihnen gerne Tipps und Strategien für die erfolgreiche Umsetzung.
Lassen Sie sich noch heute kostenlos ein Angebot für Ihren Bedarf erstellen!