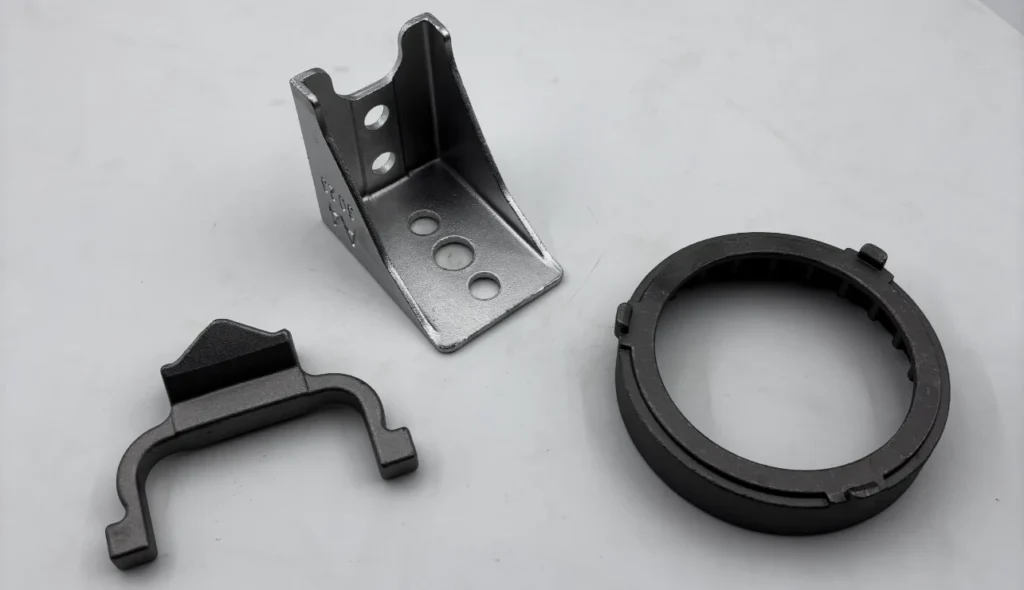
Stahl Feinguss Hier zeigt das Wachsausschmelzverfahren seine Stärken, insbesondere wenn man die Grundlagen bereits beherrscht. Es ist besonders nützlich, wenn das Teil oder Bauteil eine zu komplexe Form hat oder nach dem Gießen enge Abmessungen aufweist.
Da Stahl bei Temperaturen um 1600 °C gegossen wird, müssen Form und Gießprozess sorgfältig überwacht werden. Dennoch bietet das Verfahren Herstellern mehr Freiheit bei der Produktion von hochfesten Stahlteilen, deren Herstellung durch maschinelle Bearbeitung allein schwierig oder kostspielig wäre.
Kann man also Kohlenstoffstahl und legierten Stahl im Feingussverfahren herstellen? Ja, und es ist eine der besten Anwendungsbereiche für dieses Verfahren. Schauen wir uns also an, warum.
Warum Feinguss bei Stahl so gut funktioniert
Es gibt viele Verfahren, mit denen sich Stahl in jede gewünschte Form bringen lässt. Doch nur wenige erreichen eine so saubere Verarbeitung wie das Wachsausschmelzverfahren. Drei Gründe dafür fallen sofort ins Auge, wenn man sich das Ergebnis genauer ansieht.
Ein einziges Stück statt mehrerer kleiner Teile
Feinguss ermöglicht die Herstellung komplexer Stahlteile in einem Stück. Das bedeutet: keine Schweißnähte und keine Befestigungselemente, die einzelne Abschnitte zusammenhalten. Jede vermiedene Verbindung bedeutet eine Schwachstelle weniger, die unter hoher Belastung brechen oder sich lösen könnte.
Weniger Nachbearbeitung bei Hartmetall erforderlich
Stahl ist langsam und teuer zu bearbeiten, und die härtesten Legierungen sind noch schwieriger zu bearbeiten. Durch das Gießen des Teils in nahezu endgültiger Form entfällt ein Großteil der Bearbeitungsschritte. Die Bearbeitungszeit beschränkt sich auf die Oberflächen, die sie tatsächlich benötigen; hier liegt das größte Einsparpotenzial an Zeit und Geld.
Die Hitze und die Temperatur sind besser
Stahl wird beim Gießen deutlich heißer gegossen als Metalle wie Aluminium oder Zink, nämlich bei etwa 1650 °C. Die Keramikhülle hält dieser Hitze problemlos stand, weshalb sich das Verfahren ideal für Stahl eignet. Beim Druckgießen darf das Metall überhaupt nicht mit dem Metall in Berührung kommen, da keine Stahlform den Gussvorgang überstehen würde.
Kohlenstoffstahl im Feingussverfahren
Kohlenstoffstahl Es ist ein preiswerter und robuster Werkstoff und lässt sich etwas leichter gießen als vergleichbare Legierungen. Er ist gut schweißbar und belastbar, was ihn zur besten und effizientesten Wahl für alltägliche Teile und Komponenten macht. Der Nachteil ist die Korrosionsanfälligkeit, da unlegierter Kohlenstoffstahl ohne Lackierung oder Beschichtung rostet.
1018
Für Halterungen und leichtere Strukturbauteile bietet 1018 eine vorteilhafte Kombination aus Festigkeit und guter Schweißbarkeit. Der niedrige Kohlenstoffgehalt vereinfacht zudem die Umformung, und bei Bedarf kann eine Einsatzhärtung durchgeführt werden, um die Verschleißfestigkeit der Oberfläche zu verbessern.
WCB
Ventilkörper und Pumpengehäuse werden häufig aus WCB gefertigt, da es sich gut für allgemeine Druckanwendungen eignet. Die Zugfestigkeit liegt typischerweise bei etwa 485 MPa, und die Legierung lässt sich bei korrekter Auslegung des Fördersystems zuverlässig gießen.
1045
Der höhere Kohlenstoffgehalt von 1045 verleiht dem Stahl nach der Wärmebehandlung ein besseres Härtungspotenzial. Dadurch eignet er sich besonders für Bauteile, die widerstandsfähigere und härtere Oberflächen gegen wiederholten Verschleiß benötigen.
Diese drei decken die gängigsten Kohlenstoffqualitäten ab, nicht die gesamte Produktpalette. Viele andere Kohlenstoffe lassen sich gut werfen, daher sollten Sie dies eher als Ausgangspunkt denn als vollständige Liste betrachten.
Legierter Stahl im Feinguss
Die Zugabe von Elementen wie Chrom und Molybdän hingegen ermöglicht Eigenschaften, die Kohlenstoffstahl nicht bieten kann. Legierter Stahl härtet tiefer und bleibt zäh, und diese Eigenschaften bleiben auch nach der Wärmebehandlung erhalten.
4140
4140 ist der vielseitige Chrom-Molybdän-Stahl. Diese Legierung bietet ein optimales Verhältnis von Zähigkeit und Verschleißfestigkeit. Sie findet Verwendung in Wellen und Zahnrädern, die ständiger, wiederholter Belastung ausgesetzt sind. Durch eine Wärmebehandlung nach dem Gießen weist sie eine höhere Dauerfestigkeit auf als unlegierter Kohlenstoffstahl.
4340
4340 enthält zusätzlich Nickel im Chrom-Molybdän-Gemisch, was die Festigkeit weiter erhöht. Es eignet sich für hochbelastete Bauteile, bei denen ein Versagen inakzeptabel ist. Typische Anwendungsbereiche sind Fahrwerkskomponenten und Antriebsteile.
8620
Und zuletzt auf dieser Liste, aber keinesfalls weniger wichtig, ist der 8620. Der 8620 ist ein Einsatzhärtungsstahl, der speziell für Verschleiß entwickelt wurde. Er besitzt einen zähen, duktilen Kern unter einer harten Außenschicht, die durch Aufkohlen entsteht. Diese Kombination bietet gleichzeitig Schutz vor Stößen und Oberflächenverschleiß.
Wie bei den Kohlenstoffstählen handelt es sich hierbei um die am häufigsten verwendeten legierten Stähle, nicht um alle verfügbaren. Die richtige Wahl hängt immer vom jeweiligen Bauteil ab; betrachten Sie die Liste daher nur als Orientierungshilfe.
Hier liegt der entscheidende Vorteil, und das ist der eigentliche Grund, warum wir diese beiden Metalle kombinieren. Legierter Stahl ist langsam und teuer zu bearbeiten, und die härtesten Sorten müssen mitunter geschliffen oder per Funkenerosion bearbeitet werden, um sie überhaupt in Form zu bringen. Durch das Gießen nahe der Endform entfällt dieser Aufwand weitgehend, sodass legierter Stahl durch Feinguss deutlich mehr Kosten spart als leicht zerspanbarer Kohlenstoffstahl.
Vor- und Nachteile von Feingussstahl
Jeder Prozess hat seinen Preis, und dieser ist keine Ausnahme. Stahl-Feinguss ermöglicht eine Form und Oberflächenbeschaffenheit, die mit anderen Verfahren kaum zu erreichen ist, erfordert aber im Gegenzug Geld und Geduld. Wägen Sie beides sorgfältig ab, bevor Sie sich entscheiden, da sich das Verhältnis mit der Größe und dem Volumen Ihres Bauteils ändert.
Die Vorteile
- Sie gießen komplexe Stahlformen in einem Stück, ohne dass Entformungsschrägen berücksichtigt werden müssen, sodass die Geometrie Ihrer Zeichnung der Geometrie entspricht, die Sie am Ende erhalten.
- Die Toleranzen sind eng, oft besser als 0,005 Zoll pro linearem Zoll, was bedeutet, dass viele Merkmale bereits am Gehäuse fertig bearbeitet und ohne Nachbearbeitung verwendet werden können.
- Das Gussteil wird einer vollständigen Wärmebehandlung unterzogen, sodass es die für die Güteklasse angegebene Festigkeit erreicht, anstatt sich mit den weichen Eigenschaften im Gusszustand zufriedenzugeben.
- Man fertigt nur die kritischen Passungen, was die Kosten am meisten bei schwer zerspanbarem legiertem Stahl senkt, wo jede Stunde Zerspanung teuer ist.
Die Nachteile
- Es ist pro Teil teurer als Sandguss, insbesondere bei größeren Teilen, da für jeden Guss eine neue Keramikform benötigt wird, die sich nie amortisiert.
- Da die Bauteilgröße begrenzt ist, eignen sich sehr große Stahlgussteile besser für den Sandguss oder die Fertigung als für eine Keramikschale.
- Die Lieferzeiten sind länger, da der Aufbau jeder einzelnen Schale mehrere Tage in Schichten dauert, bevor das Metall überhaupt gegossen werden kann.
- Bei unsachgemäßer Durchführung des Entkohlungsprozesses kann die Oberfläche weicher werden, während in einer sorgfältigen Werkstatt die Härte dort erhalten bleibt, wo sie in der Zeichnung benötigt wird.
Feinguss vs. Sandguss für Stahl
Stahl ist fast nie Druckguss, Da keine Stahlform den Gussvorgang übersteht, besteht die eigentliche Wahl also zwischen Feinguss und Sandguss Und so schneiden sie im Vergleich ab.
| Faktor | Feinguss | Sandguss |
| Oberflächenbeschaffenheit | 3,2 bis 6,3 µm Ra | Grob, muss nachbearbeitet werden |
| Toleranz | Ungefähr 0,005 Zoll pro Zoll | Verlierer |
| Werkzeugkosten | Höher | Untere |
| Größe des besten Teils | Klein bis mittel | Von klein bis sehr groß |
| Bearbeitung nach | Wenig | Oft schwer |
Sandguss ist bei großen Bauteilen und kostengünstigen Werkzeugen die beste Wahl – ganz einfach. Für einfache Teile oder solche, bei denen keine hohe Komplexität erforderlich ist, ist Sandguss die optimale Lösung. Feinguss hingegen ist die bessere Wahl, wenn es auf feine Details und ultrareine Oberflächen ankommt.
Ist Stahl-Feinguss das Richtige für Ihr Bauteil?
Stahl-Feinguss ist eine gute Option, wenn das Bauteil eine komplexe Form hat oder umfangreiche Bearbeitung aus dem Vollen erfordert. Es eignet sich sowohl für Kohlenstoffstahl als auch für legierten Stahl, insbesondere wenn es auf Festigkeit ankommt und eine Serienfertigung geplant ist.
YTD Foundry übernimmt Gießen, Bearbeiten und die Endbearbeitung in einem einzigen Produktionsprozess. Senden Sie uns Ihre Skizze und Ihre Anforderungen – unser Team prüft, ob Feinguss das richtige Verfahren für Ihr Bauteil ist.