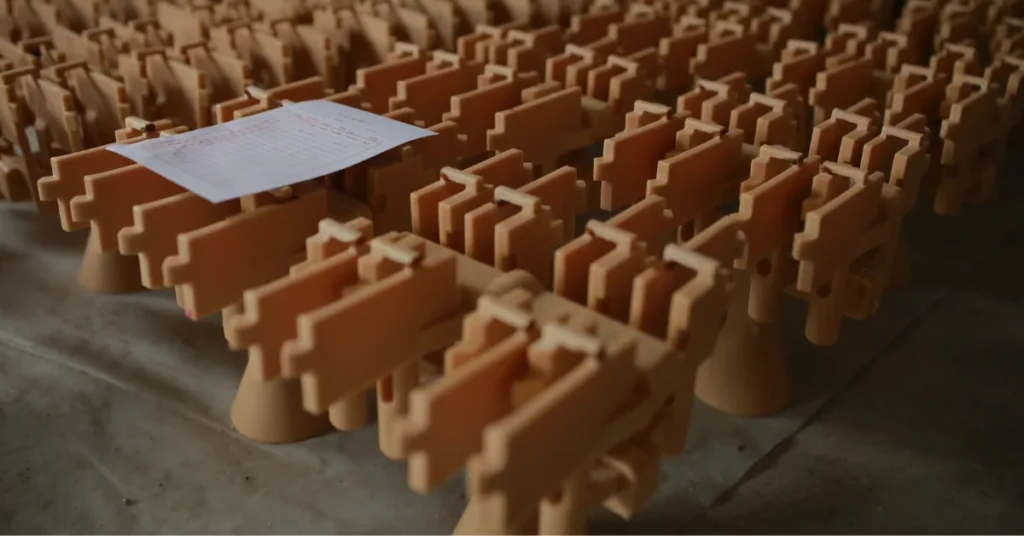
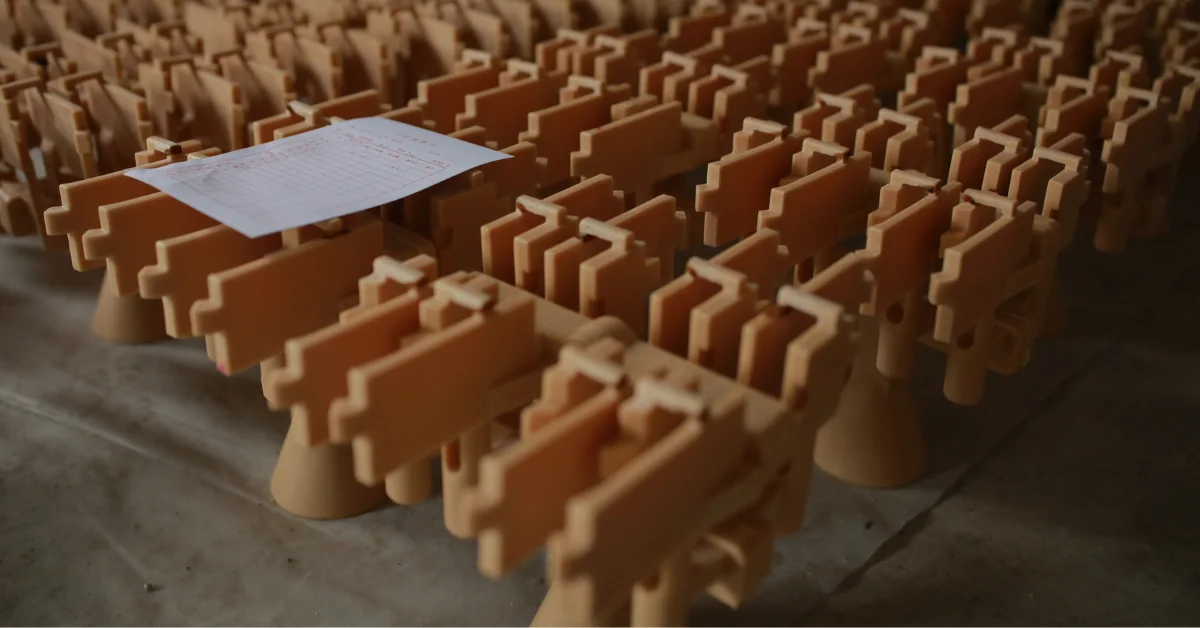
A Wachsbaum ist eine Anordnung von Feingussmodellen, die vor dem Aufbau der Keramikschale mit einem zentralen Wachskanal verbunden werden.
Es dient nicht nur dazu, mehrere Gussformen zusammenzuhalten. Nach dem Entfernen des Wachses bildet dieselbe Geometrie das Netzwerk, durch das das flüssige Metall in die einzelnen Gusshohlräume gelangt. Daher können die Anzahl der Teile an einem Gussbaum, deren Abstand und Ausrichtung sowie die Größe und Position der Angüsse den Schalenaufbau, den Metallfluss, Gussfehler, die Produktionseffizienz und die Gussausbeute beeinflussen.
Was ist ein Wachsbaum beim Feinguss?
Jedes Wachsmodell im Feingussverfahren repräsentiert einen zukünftigen Metallguss. Bei kleinen und mittelgroßen Bauteilen wäre die Herstellung einer separaten Keramikform und das Einzelgießen jedes Modells in der Regel ineffizient.
Stattdessen werden üblicherweise mehrere Wachsmodelle an einem zentralen Wachsanguss befestigt, um ein Modell zu bilden. Wachsbaum, auch Wachsbaugruppe oder -cluster genannt.
Der Erklärung des Investment Casting Institute zur Montage des Wachsbaums beschreibt zwei Hauptfunktionen des zentralen Angusskanals. Er bietet eine Struktur, auf der mehrere Formen montiert werden können, und bildet nach dem Entwachsen einen Fließweg, durch den die geschmolzene Legierung in die Formhohlräume gelangt.
Dadurch wird der Wachsbaum zu weit mehr als nur einem praktischen Halter.
Es handelt sich um ein Opfermodell sowohl für die Produkte als auch für einen großen Teil des zukünftigen Metallliefersystems.
Wachsmodell, Anguss, Angusskanal und Angussleiste: Was befindet sich an einem Wachsbaum?
Die Terminologie rund um Feingussbäume kann zwischen den Gießereien leicht variieren, aber die Grundstruktur ist unkompliziert.
| Besonderheit | Funktion |
|---|---|
| Wachsmodell | Stellt die Geometrie des zukünftigen Metallgussteils dar. |
| Zentraler Ansaugkanal | Stützt die Muster und bildet später den Hauptmetallflusskanal |
| Tor | Verbindet das einzelne Schnittmuster mit dem Gussast oder der Angussleiste. |
| Läufer / Zweig | Verteilt Metall zwischen dem Hauptangusskanal und den einzelnen Angüssen, wenn dies im Layout erforderlich ist. |
| Gießbecher | Bildet den Eintrittsbereich, durch den das Metall in die fertige Keramikform eintritt. |
| Wachsbaum / Wachsbüschel | Die vollständige Montage von Mustern und Torfunktionen |
Bei einem einfachen Feingussbaum können die Formen über einzelne Angüsse nahezu direkt mit einem zentralen Angusskanal verbunden sein. Komplexere Anordnungen können zusätzliche Verzweigungen oder Angusskanäle enthalten.
Diese Wachsmerkmale verschwinden später, ihre Geometrie jedoch nicht.
Sobald die Keramikhülle geformt und das Wachs entfernt ist, entstehen Hohlräume, durch die das geschmolzene Metall fließen muss.
Eine ausführlichere Erklärung zur Funktionsweise von Angüssen, Verteilerkanälen, Anschnitten und Speisesystemen nach Beginn des Gießvorgangs finden Sie in YTDs Artikel. Anguss-System beim Gießen Führung.
Warum kleine Feingussteile auf einem Wachsbaum gruppiert werden
Die Montage des Baums bietet einen klaren Produktionsvorteil: Mehrere Teile können gleichzeitig den Schalenbau und den Guss durchlaufen.
Wenn zwanzig kleine Muster eine Keramikform gemeinsam nutzen können, muss die Gießerei nicht zwanzig separate Formen anfertigen und zwanzig separate Güsse durchführen.
Dieselbe Wachsanordnung kann als eine einzige Produktionseinheit die Schritte Schalenbeschichtung, Trocknung, Entwachsung, Schalenbrand, Gießen, Schalenentfernung und Abtrennung durchlaufen.
Aus diesem Grund ist die Baummontage besonders bei relativ kleinen Feingussteilen üblich.
Ziel ist es jedoch nicht, die maximal mögliche Anzahl von Mustern auf jeden Gussast unterzubringen.
Durch das Hinzufügen weiterer Teile kann die Produktivität gesteigert werden, jedoch nur solange der resultierende Baum noch gut zu schälen, zu handhaben, zu gießen, zu verfestigen und auseinanderzuschneiden ist.
Der effizienteste Wachsbaum ist daher nicht unbedingt der Baum mit der höchsten Musteranzahl.
Es ist der Baum, der die größte Anzahl an Früchten hervorbringt. akzeptable Gussteile effizient.
Wie Wachsmodelle am Baum befestigt werden
Die Montage des Weihnachtsbaums beginnt normalerweise, nachdem die einzelnen Wachsmodelle hergestellt und geprüft wurden.
Ein Modell mit erheblichen Verzerrungen, unvollständiger Füllung, Oberflächenbeschädigungen oder anderen inakzeptablen Wachsfehlern muss vor dem Schalenbau korrigiert oder verworfen werden. Sobald ein fehlerhaftes Modell mit mehreren Keramikschichten beschichtet und in Metall gegossen wurde, sind bereits erhebliche zusätzliche Prozesskosten entstanden.
Die akzeptierten Muster werden entsprechend der geplanten Baumanordnung positioniert und mit dem Wachs-Gatesystem verbunden.
Die Verbindung zwischen Modell und Anguss muss stark genug sein, um die Handhabung und den Schalenbau zu überstehen, aber die Form dieser Verbindung ist auch für den späteren Gießprozess wichtig.
Beim Entwachsen wird das Muster entfernt, wodurch die Angussstelle Teil des keramischen Fließwegs wird.
Eine schlecht ausgebildete Wachsverbindung kann daher zu einem schlecht ausgebildeten Metallflusskanal werden.
Dies ist einer der Gründe, warum die Montage von Wachsbaumformen nicht einfach nur das manuelle Anbringen der Form ist. Es handelt sich um die physische Erzeugung der Angussgeometrie, die später das flüssige Metall steuern wird.
Musterabstand beeinflusst den Aufbau der Keramikschale
Bevor ein Baum gegossen werden kann, muss er zuerst zu einer Keramikform werden.
Die gesamte Wachskonstruktion wird wiederholt mit Keramikschlicker und feuerfestem Putz beschichtet. Jede Schicht muss die Wachsoberflächen vollständig beschichten, abtropfen und trocknen, bevor weitere Schichten aufgetragen werden.
Das Investment Casting Institute beschreibt diesen Prozess in seiner Überblick über das RohbaugebäudeDer Wachsbaum wird wiederholt getaucht und mit Stuck überzogen, bis eine laminierte Keramikschale entstanden ist, die den Gießprozess überstehen kann.
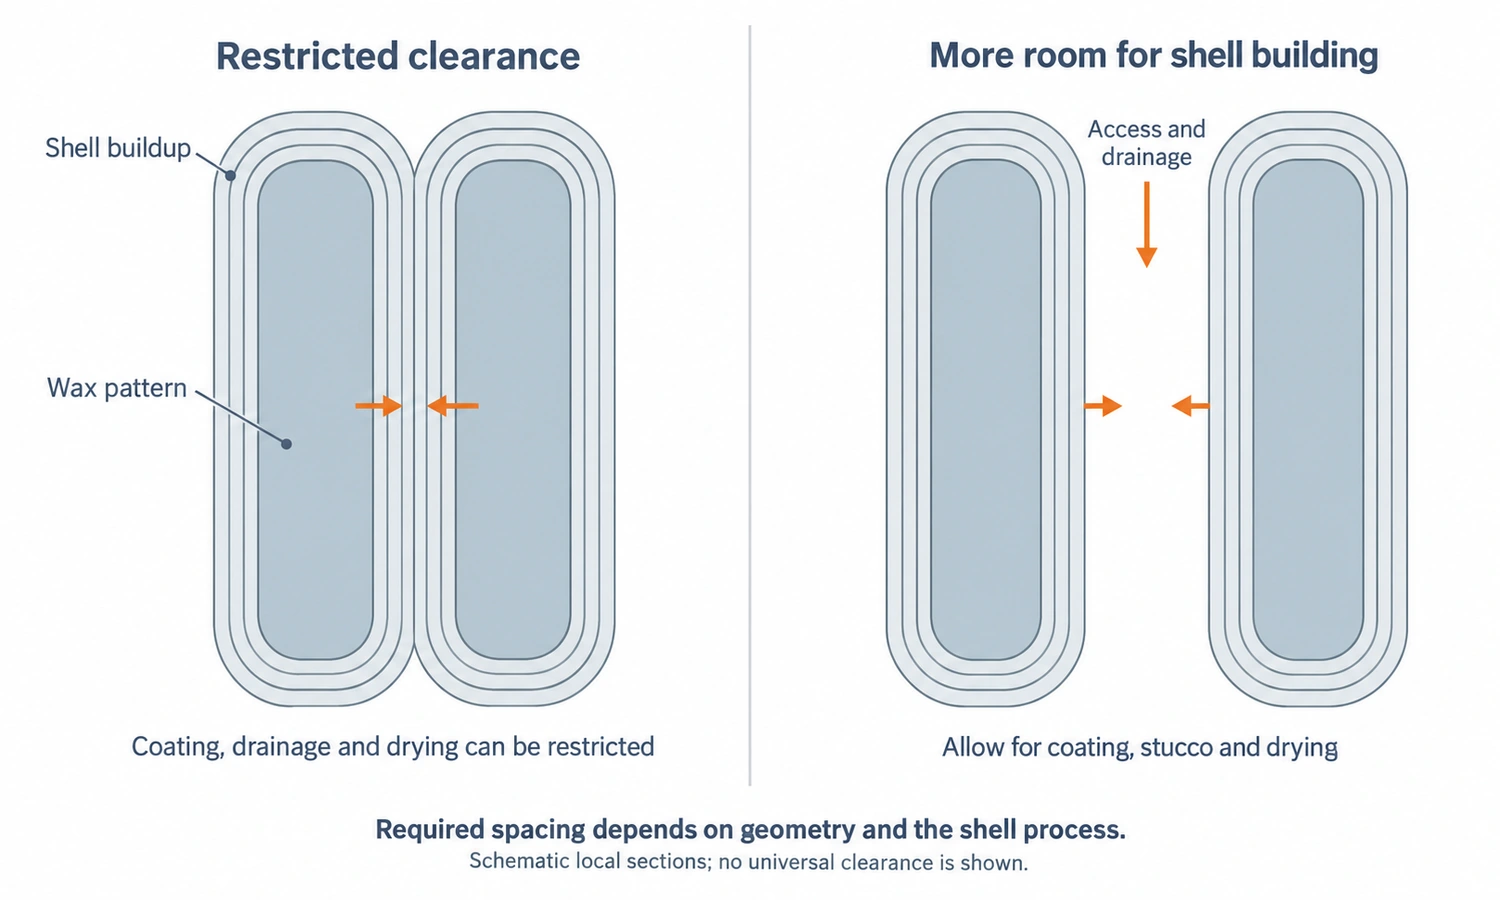
Dies stellt eine praktische Einschränkung für die Wachsbaumdichte dar.
Wenn die Muster zu dicht beieinander liegen, kann es schwieriger werden, den schmalen Zwischenraum gleichmäßig zu beschichten, zu entwässern, zu verputzen und zu trocknen.
Die Anordnung der Bäume muss daher genügend Platz für den Schalenbauprozess lassen.
Dies ist ein wichtiger Unterschied, denn eine Anordnung, die aus der Perspektive der Teilemontage an einem Angusskanal effizient erscheint, kann sich als ineffizient erweisen, sobald die Herstellung der Keramikschale berücksichtigt wird.
Weitere Details zum Zusammenspiel der einzelnen Phasen – von der Schlämme über den Putzauftrag und die Entwässerung bis hin zur Trocknung – finden Sie in der Publikation von YTD. Keramische Schlickermasse beim Feinguss Führung.
Die Ausrichtung des Modells beeinflusst, wie das flüssige Metall das Gussteil füllt.
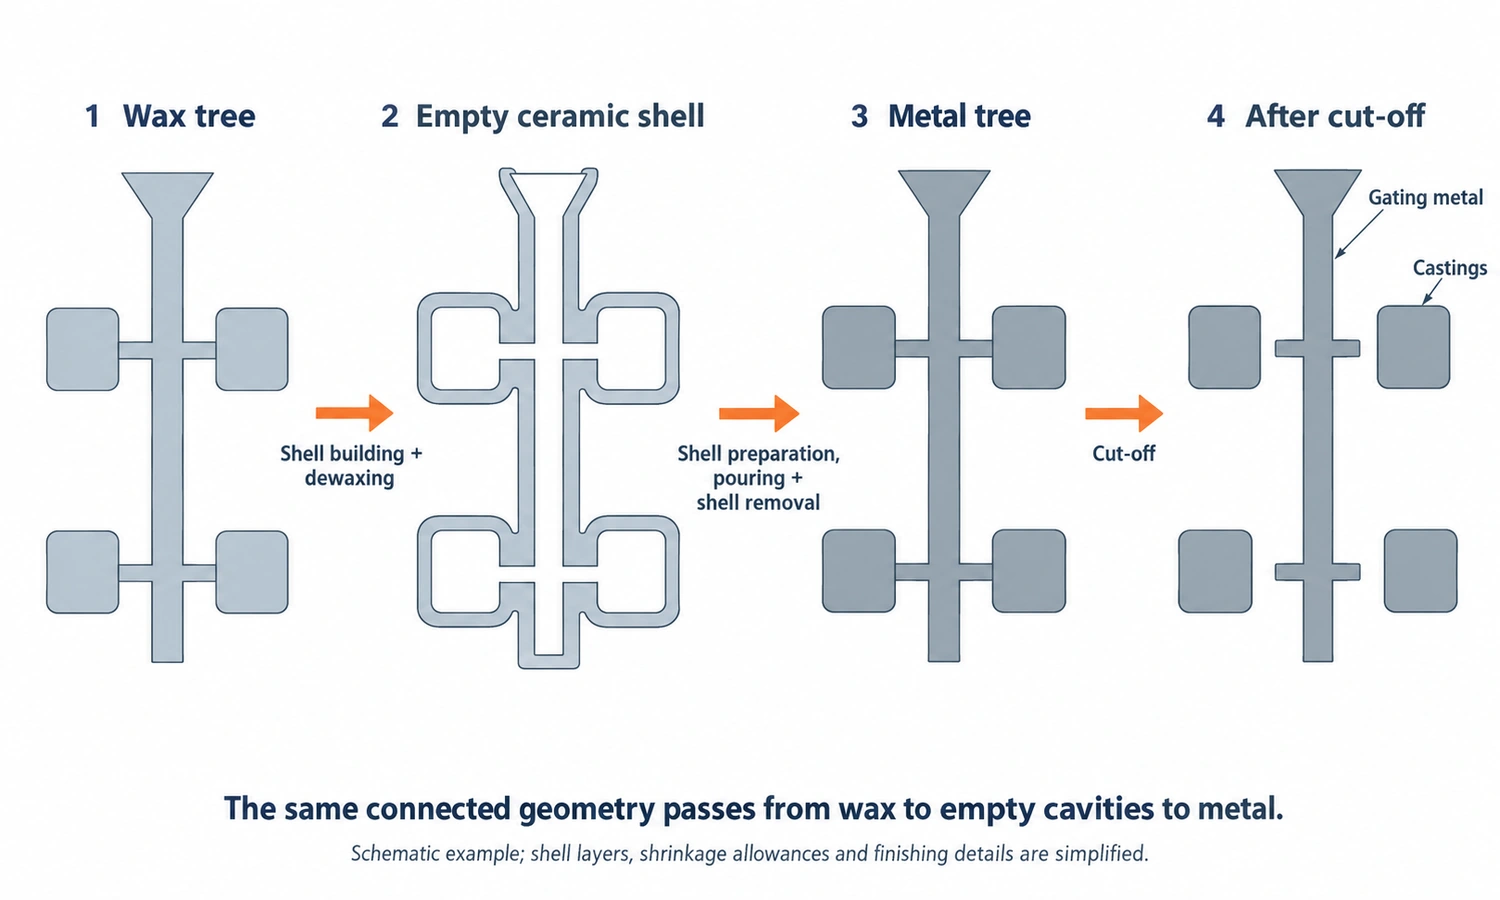
Der Wachsbaum verschwindet schließlich, aber seine Geometrie bleibt im Inneren der Keramikhülle erhalten.
Beim Entwachsen hinterlassen die Wachsansätze, Angüsse und Formen ein zusammenhängendes System leerer Hohlräume.
Beim Gießen durchläuft das geschmolzene Metall dieselben Kanäle.
Der ehemalige zentrale Wachsangusskanal wird zu einem Hauptkanal für den Metallfluss. Die Angüsse werden zu den Eingängen in die einzelnen Bauteilhohlräume, während die Modellräume zu den eigentlichen Gussteilen werden.
Die Musterorientierung ist daher von Bedeutung.
Ein Gussteil kann dünne Abschnitte enthalten, die sich füllen müssen, bevor sie zu viel Temperatur verlieren, dicke Abschnitte, die länger heiß bleiben, oder Änderungen der Wandstärke, die das Füllen und Erstarren erschweren.
Die Lage des Angusses und die Ausrichtung des Bauteils relativ zum Angusskanal beeinflussen, wie Metall diese Bereiche erreicht.
Die Gestaltung von Bäumen ist daher eng mit der Gestaltung von Toranlagen verbunden.
Die Gießerei trifft nicht einfach nur eine Entscheidung:
Wo kann dieses Muster physisch passen?
Es geht auch um die Entscheidung:
Wie soll das geschmolzene Metall in dieses Bauteil gelangen und es füllen, nachdem das Wachs entfernt wurde?
Warum mehr Teile pro Wachsbaum nicht immer besser sind
Durch das Aufbringen von mehr Mustern auf jeden Baum können die Kosten für den Schalenbau und den Guss pro Teil gesenkt werden, daher ist eine Erhöhung der Baumdichte attraktiv.
Es gibt jedoch immer einen Punkt, an dem zusätzliche Muster den Prozess eher ineffizienter als effizienter machen.
Ein größerer Baum erfordert mehr Wachs, mehr Muschelmaterial, eine höhere Handhabungskapazität und einen größeren Metallguss. Die Modelle müssen möglicherweise auch enger beieinander oder weiter vom idealen Angusspunkt entfernt positioniert werden.
Auch die thermische Wechselwirkung spielt eine Rolle.
Mehrere nahe beieinander liegende Heißgussteile kühlen nicht unabhängig voneinander ab. Benachbarte Bauteile und Angusskanäle können Strahlungswärme austauschen, wodurch sich das lokale Erstarrungsverhalten ändert.
Dies ist insbesondere beim Feinguss relevant, da die gesamte Anordnung als eine zusammenhängende Metallbaugruppe gegossen wird.
YTDs Leitfaden zur Casting-Simulation erläutert, wie Baumausrichtung, Angusskanalposition, Füllreihenfolge, Temperaturverteilung und Erstarrung vor der Produktion für geeignete Projekte bewertet werden können.
Das technische Ziel ist daher nicht:
maximale Muster pro Baum
Aber:
effiziente Muster pro Baum ohne Beeinträchtigung der wiederholbaren Gussqualität
Für kleine und große Gussteile werden unterschiedliche Wachsbaum-Layouts verwendet.
Nicht jeder Gussbaum im Feingussverfahren sieht aus wie ein zentraler Angusskanal, der mit Dutzenden von Kleinteilen bedeckt ist.
Diese Anordnung eignet sich besonders für kleine Bauteile, da viele Leichtbauformen denselben Angusskanal und dieselbe Formhälfte verwenden können.
Mit zunehmender Gussgröße verringert sich normalerweise die Anzahl der Teile, die sich einen Gussbaum teilen können.
Ein sehr großes Feingussteil kann als ein einziges Bauteil mit eigenem Anguss-System gegossen werden.
An diesem Punkt das Wort Baum Dies mag zunächst etwas irreführend klingen, da möglicherweise nur ein einziger Produkthohlraum am Anguss befestigt ist.
Dieser Größenunterschied verändert auch das Verhältnis zwischen Produktgewicht und Angussgewicht.
Bei einem Baum, der aus vielen sehr kleinen Bauteilen besteht, können der zentrale Angusskanal und die Angüsse mehr Metall wiegen als alle verwendbaren Teile zusammen.
Bei einem großen, einzeln gegossenen Gussteil kann das Gussteil selbst den größten Teil des Gesamtgewichts des Gussteils ausmachen.
Keine der beiden Situationen ist automatisch besser oder schlechter.
Das erforderliche Verhältnis hängt von der Komponente und dem Metallflusssystem ab, das zu ihrer Herstellung benötigt wird.
Wachsbaumgewicht und Metallgussgewicht sind nicht dasselbe.
Der Wachsbaum selbst mag physikalisch leicht sein.
Die Metallkonstruktion, die nach dem Gießen an ihre Stelle tritt, ist wesentlich schwerer, da die Dichte von Gusslegierungen weitaus größer ist als die von Modellwachs.
Für die Berechnungen zum Ofen und zum Gießen kommt es daher nicht einfach nur darauf an, wie viel der Wachsbaum wiegt.
Die Gießerei muss das Volumen der Modelle, Angüsse, Anschnitte und Verteilerkanäle bestimmen und dann die Dichte der Legierung berücksichtigen, die dieses Volumen ersetzen soll.
Ein Baum für Edelstahl weist ein anderes Metallgewicht auf als geometrisch identische Hohlräume, die mit Aluminium gefüllt sind.
Dies wird besonders wichtig bei der Beurteilung der maximal praktikablen Guss- oder Baumgröße.
Wenn ein Ofen eine bestimmte Schmelz- oder Gießkapazität hat, muss diese Kapazität die folgenden Anforderungen erfüllen: kompletter Metallbaum.
Es kann nicht alles zu einem fertigen Produkt werden, da auch der Metallgusskanal, die Angüsse, die Verteilerkanäle und alle notwendigen Zuführungsabschnitte gefüllt werden müssen.
YTD erörtert diese Unterscheidung ausführlicher in Gießausbeute erklärt: Teilegewicht, Gießgewicht, Angussgewicht und Metallrückgewinnung.
Wie sich die Konstruktion des Wachsbaums auf die Gussausbeute auswirkt
Die Gießausbeute misst, wie viel des gegossenen Metalls als Gussmaterial geeignet ist und nicht für Anschnitt, Speiser oder andere Verarbeitungsprozesse verwendet wird.
Eine vereinfachte Darstellung lautet:
Gussausbeute = Gutgussgewicht ÷ Gesamtgussgewicht × 100%
Die Konstruktion des Wachsbaums hat einen direkten Einfluss auf dieses Verhältnis, da die durch die Wachskonstruktion dargestellten Angüsse und Angüsse später zu Metall werden, das herausgeschnitten werden muss.
Angenommen, ein Baum besteht aus vielen kleinen Teilen. Das Gesamtgewicht des Produkts kann im Vergleich zum schweren Mittelkanal, der zur Verteilung des Metalls auf alle Teile benötigt wird, relativ gering sein.
Die resultierende Gussausbeute kann daher selbst bei korrektem Ablauf des Prozesses recht gering sein.
Bei einem größeren Einzelgussteil kann das Verhältnis von Gussteil zu Anguss deutlich höher sein.
Eine höhere Ausbeute sollte jedoch niemals unabhängig von der Gussqualität angestrebt werden.
Werden die Führungsschienen oder Tore zu stark reduziert, nur um Material zu sparen, kann der Prozess unter schlechter Füllung, vorzeitigem Erstarren, Schrumpfung oder anderen Mängeln leiden.
Eine höhere theoretische Ausbeute ist von geringem Wert, wenn die Ausschussquote steigt.
Die Gussausbeute sollte das Ergebnis eines soliden Anguss-Systems sein und nicht ein Zielwert, der die Anforderungen an Füllung und Erstarrung außer Kraft setzt.
Einfache und komplexe Teile können sehr unterschiedliche Baumkonstruktionen erfordern.
Zwei Komponenten mit gleichem Gewicht benötigen nicht unbedingt ähnliche Wachsbäume.
Ein kompaktes Bauteil mit relativ gleichmäßiger Wandstärke kann durch einen einfachen Anguss angebracht und vorhersagbar befüllt werden.
Ein anderer Teil mit gleichem Gewicht kann lange dünne Abschnitte, abrupte Wandstärkenübergänge, isolierte schwere Bereiche oder mehrere schwierige Strömungswege enthalten.
Diese Geometrie kann eine andere Gate-Position, zusätzliche Gates oder eine völlig andere Baumausrichtung erfordern.
Aus diesem Grund kann eine Gießerei die Baumkonstruktion nicht zuverlässig allein anhand des Teilegewichts und der jährlichen Produktionsmenge bestimmen.
Die tatsächliche Geometrie muss berücksichtigt werden.
Aus diesem Grund prüft YTD auch die Anguss- und Herstellbarkeitsprozesse in den frühen Phasen. Feinguss-Design anstatt zu warten, bis bereits Wachsmodelle hergestellt wurden.
Der Wachsbaum bildet den Hohlraum im Inneren der Keramikschale
Nach der Montage wird der Wachsbaum in die Keramikhülle überführt.
Schlamm und feuerfeste Partikel bilden nach und nach eine Keramikschicht um jede Form-, Anguss- und Gießkanaloberfläche.
Sobald die Schale die erforderliche Dicke und Festigkeit erreicht hat, wird das Wachs entfernt.
Das Investment Casting Institute beschreibt die Keramikform als die Gussform, die schließlich das flüssige Metall aufnimmt. In seiner Prozessübersicht wird zudem ein wichtiger Unterschied deutlich: Die Wachskonstruktion ist temporär, während die Keramikform eine einmalige Gussform darstellt.
Die Transformation kann wie folgt verstanden werden:
Wachsmodelle und Anguss → Keramikschale um den Baum → Wachsentfernung → verbundene Keramikhohlräume
Anschließend füllt geschmolzenes Metall diese Hohlräume.
Deshalb sollte man den Wachsbaum selbst nicht mit der Gussform verwechseln.
Es handelt sich um die Opferform, aus der die innere Geometrie der Keramikform erstellt wird.
Zur Unterscheidung zwischen Wachsmodellen, Mustern, Keramikkernen und Keramikschalenformen siehe YTD. Feingussform Führung.
Der Wachsbaum wird nach dem Gießen zu einem Metallbaum.
Nachdem die Keramikform gefüllt und die Legierung erstarrt ist, existiert der Baum wieder – aber jetzt aus Metall.
Die einzelnen Gussteile bleiben mit den massiven Metallanschnitten und dem zentralen Angusskanal verbunden.
Die Keramikhülle wird aufgebrochen, um dieses Metallcluster freizulegen.
Anschließend können die einzelnen Gussteile vom Baum abgetrennt werden, und die verbleibenden Angussbereiche werden je nach Teileanforderungen geschliffen oder anderweitig bearbeitet.
Die Position des Angusses beeinflusst daher mehr als nur die Befüllung.
Ein Tor sollte idealerweise so positioniert sein, dass es einen guten Metallfluss ermöglicht, ohne beim Abtrennen und der Endbearbeitung unnötige Schwierigkeiten zu verursachen.
Das Platzieren eines großen Angusses an einer kritischen Dichtfläche, einer kosmetischen Oberfläche oder einem schwer zugänglichen Bauteil kann zusätzlichen Arbeitsaufwand nach sich ziehen, selbst wenn der Guss erfolgreich gefüllt wird.
Eine gute Baumplanung berücksichtigt beide Richtungen des Prozesses:
wie geschmolzenes Metall in das Teil gelangt
Und
wie das fertige Gussteil vom Baum gelöst wird
Was geschieht mit dem Metallanguss und den Angüssen nach dem Abtrennen?
Das im zentralen Angusskanal, den Angüssen, den Verteilerkanälen und den Ausschussteilen verbleibende Metall wird nicht unbedingt entsorgt.
In der Gießereisprache kann geeignetes Material bekannter Zusammensetzung werden Gießerei kehrt zurück. Die American Foundry Society definiert Gießereirückgaben als Angüsse, Gießkanäle, Verteilerrohre, Steiger und Ausschussteile, die zum Wiedereinschmelzen in den Schmelzofen zurückgeführt werden.
Ob ein bestimmter Rücklauf intern wieder eingeschmolzen wird, hängt von der Legierungsidentität, der Reinheit, der Kontaminationskontrolle, den Spezifikationsanforderungen und dem Schmelzmanagementverfahren der Gießerei ab.
Andere Materialien können abgetrennt und stattdessen an einen qualifizierten Recyclingbetrieb oder ein Unternehmen für die Legierungsverarbeitung gesendet werden.
Dies ist besonders wichtig bei hochwertigen Legierungen, bei denen aufgrund der chemischen Zusammensetzung und der möglichen Verunreinigung eine sorgfältige Trennung erforderlich ist.
Die Tatsache, dass Angussmetall zurückgewonnen werden kann, bedeutet nicht, dass es kostenlos ist.
Das Material wurde bereits geschmolzen, gegossen, geschält, gehandhabt, geschnitten und sortiert. Erneutes Einschmelzen verbraucht zusätzliche Energie, und auch das normale Schmelzen und Handhaben führt zu Materialverlusten.
Dies ist ein weiterer Grund, warum Gießereien versuchen, unnötiges Angussmetall zu reduzieren, ohne die Prozesszuverlässigkeit zu beeinträchtigen.
Können verschiedene Teile auf denselben Wachsbaum geklebt werden?
Das ist möglich, aber nicht immer wünschenswert.
Unterschiedliche Bauteile können unterschiedliche Wandstärken, Volumina, Angussanforderungen und Erstarrungsverhalten aufweisen.
Eine Baumstruktur, die für eine bestimmte Geometrie gut funktioniert, verteilt das Metall möglicherweise nicht gleichermaßen gut bei einer anderen Geometrie.
Mischbäume können auch die Produktionsplanung, Mengenkontrolle, den Zuschnitt, die Rückverfolgbarkeit und die Inspektion erschweren.
Für eine stabile Serienproduktion vereinfachen identische oder weitgehend kompatible Komponenten oft die Prozesssteuerung.
Es gibt jedoch keine Regel, die vorschreibt, dass jedes Muster in einem Baum identisch sein muss.
Die eigentliche Frage ist, ob die gesamte Baugruppe gleichmäßig umhüllt, befüllt, verfestigt, getrennt und kontrolliert werden kann.
Können 3D-gedruckte Modelle an einem Gussbaum verwendet werden?
Ja.
Konventionelle Produktionsmodelle werden üblicherweise durch Einspritzen von Wachs in wiederverwendbare Werkzeuge hergestellt, Prototypen und Kleinserienmodelle können aber auch mittels additiver Fertigung produziert werden.
Diese Opferformen können dann in eine Feingussbaugruppe integriert werden, wenn ihr Material und ihr Ausbrennverhalten mit dem qualifizierten Schalenverfahren kompatibel sind.
Das Investment Casting Institute erkennt sowohl spritzgegossene Wachsmodelle als auch additiv gefertigte Opfermodelle als Bestandteil der modernen Feingusspraxis an.
Dies kann von Nutzen sein, wenn ein Kunde Prototyp-Gussteile benötigt, bevor er sich für die Serienfertigung entscheidet.
Bei der Serienfertigung bleibt das konventionelle Wachsinjektionsverfahren in der Regel wirtschaftlicher, da mit dem wiederverwendbaren Werkzeug eine große Anzahl gleichförmiger Muster hergestellt werden kann.
YTD geht in seinem Artikel detaillierter auf die Werkzeug- und Druckmusteroptionen ein. Feingussform Führung.
Wie ein Wachsbaum für einen neuen Feinguss konstruiert wird
Es gibt kein universelles Wachsbaumdesign, das von einem Guss auf einen anderen kopiert werden kann.
Die Entwicklung beginnt mit der eigentlichen Komponente.
Der Ingenieur muss die Teilegeometrie, die Legierung, die Wandstärke, das Gussgewicht, die Produktionsmenge, kritische Oberflächen, den Füllabstand, das Erstarrungsverhalten, den Zugang zum Schalenaufbau und die späteren Abschneideanforderungen berücksichtigen.
Bei kleinen Bauteilen besteht die Herausforderung möglicherweise darin, die effizienteste Anzahl und Ausrichtung der Muster um einen gemeinsamen Angusskanal zu finden.
Bei einem größeren Gussteil ist die wichtigere Frage möglicherweise, wie die einzelnen Komponenten angeschnitten und zugeführt werden sollen, während das Gesamtgewicht des Gussteils innerhalb der Prozesskapazität bleibt.
Bei geeigneten, schwierigen Gussteilen kann die Simulation genutzt werden, um alternative Layouts zu bewerten, bevor der Prozess endgültig abgeschlossen wird.
Die Simulation ersetzt jedoch nicht die physikalische Validierung. Erst die tatsächliche Wachsmodellierung, der Schalenbau, das Gießen und der Erstteilguss zeigen, ob das vorgeschlagene Verfahren unter Produktionsbedingungen funktioniert.
Wie YTD Wachsbäume für den Feinguss entwirft
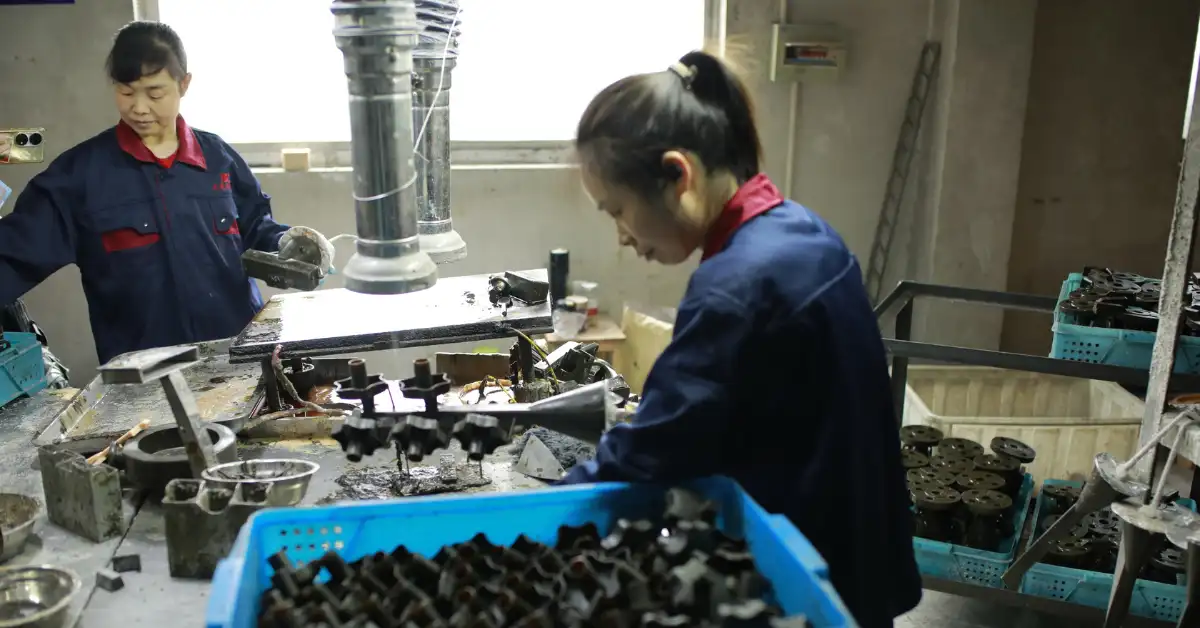
Bei YTD Foundry wird die Gestaltung des Wachsbaums als Teil des Gesamtprozesses behandelt. Feingussverfahren, nicht einfach nur als Schritt der Musterzusammenstellung.
Nach der Herstellung und Prüfung der Wachsmodelle wird der geplante Baum hinsichtlich der Bauteilgeometrie, des Materials, der Wandstärke, der Anzahl der Teile, der Angussanforderungen, des Gesamtgewichts des Gussstücks, der Zugänglichkeit für den Schalenbau und des eventuellen Abbruchs bewertet.
Für geeignete Projekte, Gießsimulation kann auch während der Prozessentwicklung eingesetzt werden, um die Füllreihenfolge, die Temperaturverteilung, die Erstarrung, Hotspots und Änderungen bei der Anguss- oder Zuführung zu bewerten, bevor der Prozess abgeschlossen ist.
Sobald das Layout des Baumes validiert wurde, durchläuft die Montage die Schritte: Aufbau der Kieselsol-Hülle, Entwachsung, Vorbereitung der Hülle, Metallguss, Entfernung der Hülle, Abtrennung, Wärmebehandlung, gegebenenfalls Bearbeitung und Inspektion.
Ziel ist es nicht, die maximal mögliche Anzahl von Wachsmodellen auf einem Gussast unterzubringen.
Ziel ist es, einen Baum zu schaffen, der wiederholt akzeptable Gussteile unter effizienter Nutzung der Gehäusekapazität, des Metalls, der Arbeitskräfte und der nachgelagerten Verarbeitung produziert.
Schlussbetrachtung
Ein Wachsbaum dient nicht nur dazu, Feingussmodelle zusammenzuhalten. Seine Anordnung bestimmt, wie mehrere Teile eine Keramikform teilen, und bildet nach dem Entwachsen den Weg, durch den die geschmolzene Legierung zu jedem Gussteil gelangt.
Eine gute Baumkonstruktion berücksichtigt daher das richtige Verhältnis zwischen Modellanzahl, Zugänglichkeit für den Schalenaufbau, Füllung, Erstarrung, Gussausbeute, Abtrennung und Wiederholgenauigkeit. Der beste Baum ist nicht unbedingt der größte oder am dichtesten bestückte – er ist derjenige, der konstant und effizient akzeptable Gussteile produziert.
Häufig gestellte Fragen
Was ist ein Wachsbaum im Gussverfahren?
Ein Wachsbaum ist eine Anordnung aus einem oder mehreren Opfergussmodellen, die mit einem zentralen Wachsangusskanal und einem Anguss-System verbunden sind. Er wird hauptsächlich beim Feinguss oder Wachsausschmelzverfahren vor dem Aufbau der Keramikschale verwendet.
Warum werden Wachsmodelle auf einen Baum aufgebracht?
Mehrere Formen können sich eine Keramikform und einen Gießvorgang teilen, was die Produktionseffizienz steigert. Die gleiche Anguss- und Formgeometrie erzeugt auch die Kanäle, durch die das flüssige Metall später in die Gusshohlräume gelangt.
Ist ein Wachsbaum dasselbe wie ein Torsystem?
Nicht ganz. Der Wachsbaum enthält sowohl die Produktmodelle als auch die Angussformen. Nach dem Entwachsen bilden Angusskanal, Verteiler und Anguss die Metallkanäle, während die Modellteile die Produkthohlräume bilden.
Wie viele Teile können an einem Wachsbaum angebracht werden?
Es gibt keine festgelegte Stückzahl. Kleine Bauteile können in relativ großen Stückzahlen montiert werden, während große Feingussteile einzeln gegossen werden. Bauteilgröße, Geometrie, Zugänglichkeit der Form, Gussgewicht, Füllmenge und Erstarrung beeinflussen die Entscheidung.
Führt die Verwendung von mehr Teilen an einem Baum immer zu Kostensenkungen?
Nein. Mehr Teile können zwar die Produktivität steigern, aber eine zu hohe Teileanzahl kann den Schalenaufbau, das Metallgießen, die Handhabung, die Erstarrung oder das Abtrennen erschweren. Entscheidend ist die Anzahl der effizient hergestellten, akzeptablen Gussteile, nicht die reine Anzahl der Modelle.
Was geschieht mit dem Wachsbaum während der Entwachsung?
Das Wachs wird von der Keramikform entfernt, wodurch verbundene Hohlräume entstehen, wo sich zuvor die Wachsmodelle, der Angusskanal und die Gussformen befanden. Diese Hohlräume werden später mit geschmolzener Legierung ausgefüllt.
Was geschieht mit dem Metallbaum nach dem Gießen?
Die Keramikschale wird entfernt und jedes Gussteil vom Metallanguss und den Anschnitten abgetrennt. Geeignet gekennzeichnete Metallrückstände können dann unter kontrollierten Bedingungen wieder eingeschmolzen oder dem entsprechenden Recycling zugeführt werden.